
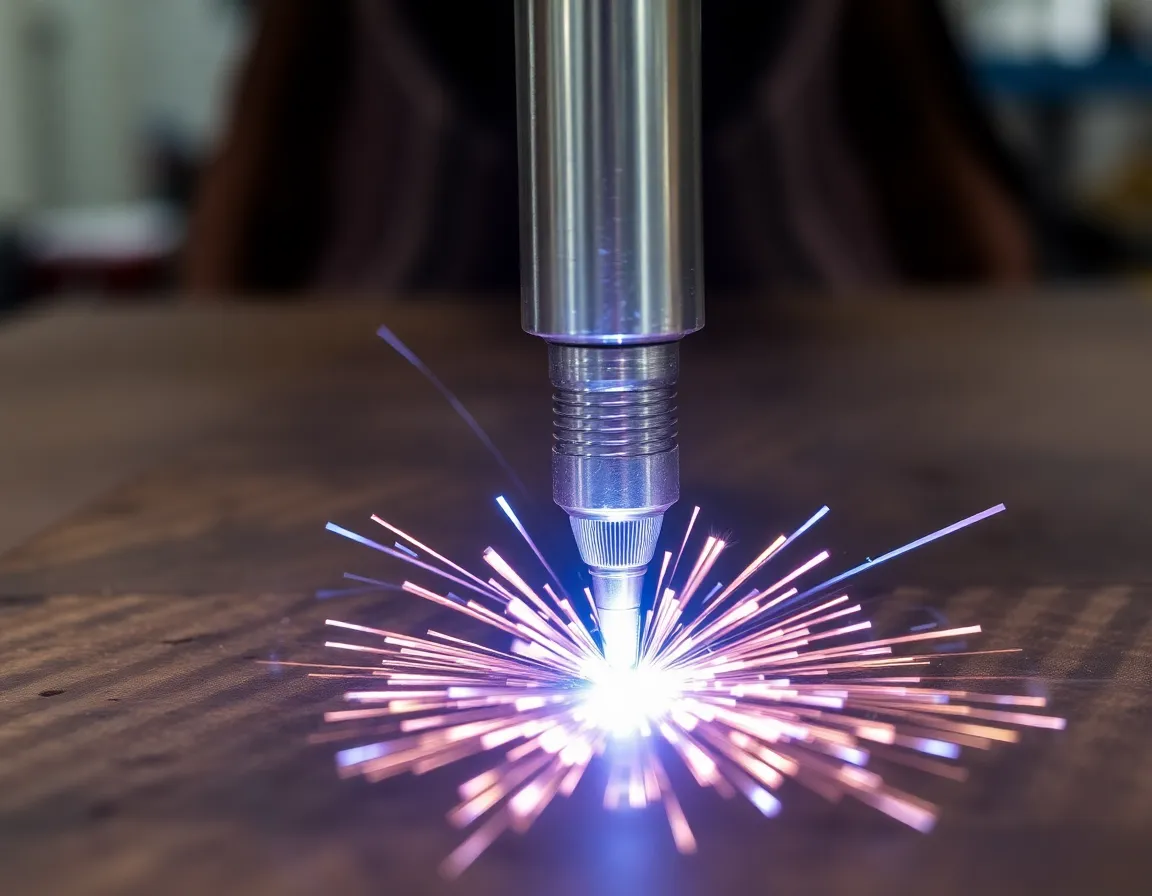
التحدي العنيد: تصنيع الفولاذ المُقسّى
في عالم التصنيع الدقيق، يقف الفولاذ المُقسّى كمادة ذات قيمة هائلة وتحدٍّ هائل بالقدر نفسه. ونظرًا لشهرته بقوته الاستثنائية ومقاومته للتآكل ومتانته، يُعد الفولاذ المُقسّى (عادةً بصلابة روكويل C تبلغ 45 فأكثر) الخيار الأمثل للمكونات الحرجة مثل قوالب الحقن وقوالب الصب بالقالب وأدوات التروس وأجزاء الطيران. غير أن فضائله ذاتها تجعل تصنيعه بالطرق التقليدية صعبًا للغاية. فأدوات التفريز والخراطة التقليدية تتآكل بسرعة، وتواجه صعوبة في الدقة، وقد تُحدث إجهادات حرارية تُخلّ بسلامة القطعة. وهنا يبرز التصنيع بالتفريغ الكهربائي (EDM) ليس كبديل فحسب، بل كـ المفتاح الرئيسي لإطلاق إمكانات الفولاذ المُقسّى.
يتجاوز التصنيع بالتفريغ الكهربائي (EDM)، وتحديدًا نوعاه الغاطس (أو الكبس) والسلكي، قيود القطع القائم على القوة. فهو عملية كهروحرارية تُزيل المادة عبر سلسلة من الشرارات الكهربائية المُتحكَّم فيها، مما يجعل صلابة المادة غير ذات أهمية تقريبًا. وبالتالي فإن إتقان التصنيع بالتفريغ الكهربائي لأجزاء الفولاذ المُقسّى يُعد تخصصًا بالغ الأهمية، يمزج بين الفن والعلم لتحقيق دقة لا مثيل لها في أكثر المواد تطلبًا.
علم إحداث الشرارات عبر الفولاذ: كيف يعمل التصنيع بالتفريغ الكهربائي على المواد المُقسّاة
في جوهره، يُعد التصنيع بالتفريغ الكهربائي عملية تصنيع غير تلامسية. فهو يستخدم التأثير التآكلي للتفريغات الكهربائية السريعة والمتكررة بين قطبين كهربائيين—الأداة (النحاس الأصفر أو النحاس الأحمر للتفريغ الغاطس، وسلك متحرك للتفريغ السلكي) وقطعة العمل (الفولاذ المُقسّى). وتحدث هذه التفريغات في سائل عازل كهربائي، وهو عادةً ماء منزوع الأيونات للتفريغ السلكي وزيت هيدروكربوني للتفريغ الغاطس.
دورة التصنيع بالتفريغ الكهربائي على الفولاذ المُقسّى
تتبع عملية تصنيع الفولاذ المقسّى هذه الدورة الدقيقة:
- التأين: يُطبَّق جهد عالٍ عبر الفجوة الصغيرة بين الأداة وقطعة عمل الفولاذ، مما يؤين السائل العازل ويُنشئ قناة موصلة.
- تفريغ الشرارة: تقفز شرارة قوية ومُتحكَّم بها (تستمر أجزاء من الميلي ثانية) عبر هذه القناة. الحرارة المحلية الشديدة، التي تبلغ 8,000–12,000°C، تُذيب وتُبخّر فورًا حفرة مجهرية في سطح الفولاذ المقسّى.
- الانهيار والغسل: يُقطع التيار، مما يؤدي إلى انهيار قناة البلازما. يتدفق السائل العازل، غاسلًا الحطام المنصهر والمتصلب (يُسمى غالبًا "الرقائق") من الفجوة.
- إعادة التأسيس: يزيل السائل العازل التأين، وتتكرر الدورة مئات الآلاف من المرات في الثانية، مما يؤدي إلى تآكل الفولاذ تدريجيًا حتى الوصول إلى الشكل المطلوب.
الميزة الحاسمة هنا هي أن التوصيلية الكهربائية للفولاذ، وليس صلابته، هي العامل الأساسي. سواء كان الفولاذ عند 30 HRC أو 65 HRC، فإن الشرارات ستُآكله بفعالية، مما يتيح تصنيع أشكال هندسية معقدة وزوايا داخلية حادة وأضلاع عميقة يستحيل تحقيقها بأدوات القطع.
لماذا تُعد EDM الخيار الأمثل للفولاذ المقسّى: الفوائد والتطبيقات الرئيسية
يفتح التآزر بين EDM والفولاذ المقسّى مجموعة من الفوائد التي تُحدد الهندسة الدقيقة الحديثة.
فوائد لا مثيل لها
- الصلابة غير ذات صلة: هذه هي الفائدة الأكثر أهمية على الإطلاق. يمكن تصنيع كتل الفولاذ المقسّى مسبقًا مباشرةً، مما يلغي مخاطر التشوه المرتبطة بالمعالجة الحرارية لقطعة مُصنّعة مسبقًا.
- دقة وتعقيد استثنائيان: يمكن للتصنيع بالتفريغ الكهربائي (EDM) تحقيق تفاوتات في حدود الميكرونات وإنتاج تفاصيل معقدة وملمس دقيق وزوايا داخلية نصف قطرها صفر بسهولة.
- لا إجهاد ميكانيكي: نظرًا لعدم وجود تلامس مادي بين الأداة وقطعة العمل، لا توجد فرصة لإحداث إجهادات ميكانيكية أو اهتزاز أو انحراف بفعل ضغط الأداة، مما يحافظ على البنية المعدنية للفولاذ المقسّى.
- تشطيب سطحي فائق: من خلال تمريرات التشطيب الدقيقة، يمكن للتصنيع بالتفريغ الكهربائي إنتاج تشطيبات سطحية دقيقة جدًا. الطبقة المعاد صهرها الناتجة، أو "الطبقة البيضاء"، رغم وجودها غالبًا، يمكن التحكم فيها وتقليلها بإعدادات مناسبة.
- تصنيع الميزات الدقيقة: تُصنَّع الجدران الرقيقة والميزات الهشة في الفولاذ المقسّى بأمان بواسطة التصنيع بالتفريغ الكهربائي، حيث لا توجد قوى قطع متضمنة.
تطبيقات صناعية حاسمة
تجعل هذه المزايا التصنيع بالتفريغ الكهربائي للفولاذ المقسّى لا غنى عنه عبر الصناعات:
- صناعة الأدوات والقوالب: التطبيق النموذجي الأمثل. إنشاء تجاويف قوالب الحقن وقوالب الختم وقوالب الطرق من فولاذ الأدوات المقسّى (مثل H13 وD2 وP20) مع قلوب معقدة وثقوب مسامير القذف والشعارات.
- الفضاء والدفاع: تصنيع مكونات نظام الوقود والتروس المقسّاة وأجزاء التوربينات ونماذج أولية خارقة للدروع من فولاذ فائق القوة.
- تصنيع الأجهزة الطبية: إنتاج أدوات قطع دقيقة خالية من النتوءات ومكونات أدوات جراحية وأدوات تصنيع الغرسات من الفولاذ المقاوم للصدأ المقسّى لتحمل المتانة.
- السيارات: إنشاء تروس مقسّاة ومكونات ناقل الحركة وأجزاء عالية التآكل لتحقيق الأداء وطول العمر.
- القطع الدقيق والمكابس الدقيقة: التصنيع بالتفريغ الكهربائي السلكي هو المعيار لإنتاج مكابس وقوالب فائقة الدقة لعمليات القطع الدقيق من أصلب أنواع الفولاذ.
إتقان الحرفة: أفضل الممارسات للتصنيع بالتفريغ الكهربائي على الفولاذ المقسى
لتحقيق نتائج مثالية بشكل متسق، يجب اعتماد استراتيجيات محددة عند التصنيع بالتفريغ الكهربائي على الفولاذ المقسى.
1. معرفة المادة والتحضير
افهم الدرجة المحددة للفولاذ المقسى. تؤثر عناصر السبك مثل الكروم والفاناديوم والتنغستن على الموصلية ومعدلات التآكل. تأكد من تأريض قطعة العمل بشكل صحيح على طاولة الماكينة للحفاظ على شرارة مستقرة. بالنسبة للتفريغ الكهربائي بالسلك، تُعد فتحات البدء المناسبة (التي غالبًا ما تُحفر قبل التقسية أو عبر الحفر بالتفريغ الكهربائي للثقوب الصغيرة) أمرًا بالغ الأهمية.
2. معاملات التشغيل الاستراتيجية
اختيار المعاملات هو جوهر إتقان التفريغ الكهربائي. الماكينات الحديثة المزودة بأنظمة تحكم تكيفية ضرورية.
- التخشين: استخدم أمبيرية أعلى وزمن تشغيل نبضي أطول لإزالة المادة بكفاءة، لكن وازن ذلك مع زمن إيقاف مناسب وتدفق كافٍ لمنع القوس الكهربائي.
- التشطيب: استخدم سلسلة من قطع الكشط المتتالية بإعدادات قدرة متناقصة. يؤدي ذلك إلى تحسين جودة السطح والدقة تدريجيًا مع إزالة الطبقة المتضررة من التمريرة السابقة. تمريرات الكشط المتعددة هي سر الحصول على سطح فائق الجودة وخالٍ من الإجهاد.
- التدفق أمر بالغ الأهمية: يُعد التدفق الفعال للعازل الكهربائي أكثر أهمية مع الفولاذ المقسى لإجلاء الحطام من منطقة القطع ومنع الشرر الثانوي (الذي يسبب التنقر) وانقطاع السلك في التفريغ الكهربائي بالسلك. استخدم وضعًا محسّنًا للفوهات وضغطًا متزايدًا، وأحيانًا حركة مدارية أو ترددية في التفريغ الكهربائي بالغمر.
3. إدارة طبقة إعادة الصهر (البيضاء)
يخلق التسخين والإخماد السريعان في عملية التفريغ الكهربائي طبقة رقيقة وصلبة وهشة غالبًا من إعادة الصهر على سطح الفولاذ. بالنسبة للعديد من التطبيقات، يجب تقليل هذه الطبقة أو إزالتها.
- قللها أثناء التفريغ الكهربائي باستخدام تمريرات تشطيب منخفضة القدرة وتدفق ممتاز.
- أزلها بعد المعالجة عبر التلميع اليدوي أو التشغيل بالتدفق الكاشط أو التجليخ الخفيف، خاصة على الأسطح الحرجة من حيث الإجهاد أو أسطح المحامل.
4. تفاصيل Wire EDM
عند استخدام Wire EDM على كتل الفولاذ الصلب السميكة:
- اختر نوع السلك المناسب (أسلاك مُلدَّنة بالانتشار أو مغطاة مثل النحاس المطلي بالزنك) للحصول على سرعة وتشطيب سطحي أفضل.
- أدر شد السلك وسرعة التغذية بعناية لمنع الانقطاع.
- استخدم تقنية التحكم التكيفي التي تعدّل المعلمات تلقائيًا في الوقت الفعلي بناءً على ظروف فجوة الشرارة.
5. اعتبارات ما بعد EDM
افحص دائمًا بحثًا عن الشقوق الدقيقة، لا سيما في الأدوات عالية الإجهاد. قد يُوصى بتخفيف الإجهاد عبر التطبيع بعد EDM للتطبيقات الحرجة. أخيرًا، يُعد التنظيف الشامل لإزالة جميع بقايا سائل العزل الكهربائي أمرًا ضروريًا قبل أي طلاء أو تجميع لاحق.
الخاتمة: التحالف الذي لا غنى عنه
إتقان EDM لأجزاء الفولاذ الصلب لا يتعلق فقط بتشغيل آلة؛ بل يتعلق بفهم تكافل تصنيعي أساسي. يوفر EDM الطريقة العملية الوحيدة لتشكيل وتفصيل وتشطيب الفولاذ الذي تم تعزيزه للخدمة القاسية. من خلال احترام خصائص المادة، والاستفادة من تقنية EDM الحديثة، والالتزام بأفضل الممارسات المنضبطة—من ضبط المعلمات الاستراتيجي إلى الغسل الدقيق والمعالجة اللاحقة—يمكن للمصنّعين تحويل كتل الفولاذ الصلب العنيد باستمرار إلى مكونات ذات دقة وتعقيد ومتانة استثنائية. في السعي الدؤوب نحو الأداء والابتكار، يظل التحالف بين الفولاذ الصلب والتصنيع بالتفريغ الكهربائي ليس فقط وثيق الصلة، بل لا غنى عنه تمامًا.


