
Introducción: La precisión detrás del sonido
Cuando escuchamos música o la banda sonora de una película, experimentamos un evento emocional y sensorial. Rara vez consideramos el intrincado ballet mecánico que ocurre dentro del gabinete del altavoz para crear esa experiencia. Sin embargo, la claridad de un vocalista, el golpe de un bombo y la delicada decadencia de un platillo no son meramente productos de señales eléctricas y magnetismo. Están fundamentalmente moldeados por objetos físicos: componentes mecanizados con asombrosos niveles de precisión. La búsqueda del sonido de alta fidelidad es, en gran medida, una búsqueda de la perfección mecánica. Cada vibración, cada resonancia y cada distorsión no deseada está influenciada por la geometría, la masa y la rigidez de las piezas del altavoz. Este artículo profundiza en el mundo crítico y a menudo pasado por alto del mecanizado de componentes para altavoces, explorando cómo la ciencia de la fabricación precisa se traduce directamente en el arte de la reproducción del sonido.
¿Qué es el mecanizado de componentes para altavoces? Definición del proceso central
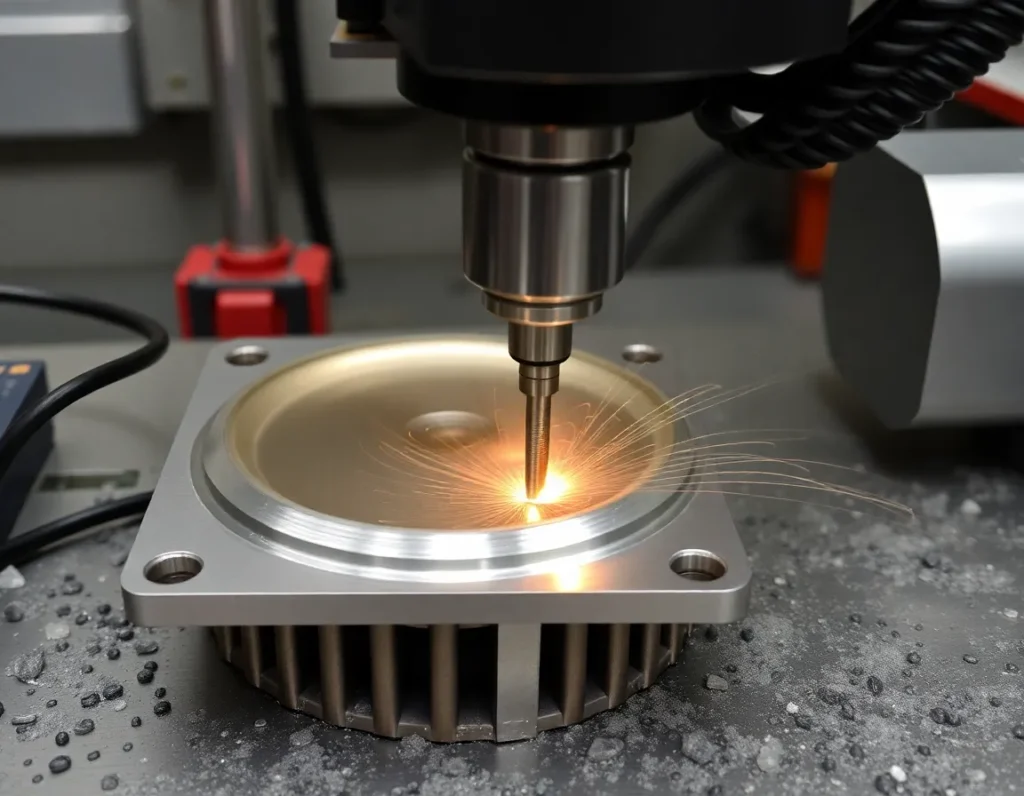
El mecanizado de componentes para altavoces es el proceso de fabricación especializado de crear las piezas estructurales y funcionales críticas de un controlador de altavoz y su ensamblaje utilizando técnicas controladas de eliminación de material. Va más allá del simple estampado o moldeo para emplear métodos avanzados controlados por computadora que logran tolerancias dimensionales exigentes, acabados superficiales superiores y geometrías complejas inalcanzables por otros medios. En esencia, este proceso consiste en transformar materias primas —bloques de aluminio, tochos de acero o piezas en bruto de material compuesto— en componentes acústicamente inertes y mecánicamente estables.
El objetivo no es solo fabricar una pieza que encaje, sino fabricar una que se comporte de manera predecible bajo las exigencias extremas de la reproducción de audio. Un controlador de altavoz es una bomba neumática de alta velocidad, con su diafragma acelerando y desacelerando violentamente para crear ondas sonoras. Cualquier imperfección en sus partes móviles (como la bobina móvil o el diafragma) o en sus estructuras fijas (como el conjunto del imán y la canasta) introduce distorsión, coloración y pérdida de energía. El mecanizado proporciona el control necesario para minimizar estos defectos. Abarca una serie de operaciones, desde el corte y el taladrado hasta el fresado y el torneado, todas guiadas por diseños digitales para garantizar que cada componente del altavoz, desde el disipador de calor más masivo hasta el separador más pequeño, contribuya a la pureza sonora en lugar de restarle calidad.
La anatomía de un altavoz: componentes clave que requieren mecanizado de precisión
Para comprender dónde es esencial el mecanizado, primero debemos diseccionar las piezas clave de un controlador de altavoz dinámico. Cada una desempeña un papel distinto, y cada una se beneficia de la precisión que ofrece el mecanizado.
Canasta o bastidor
La canasta es la base esquelética que mantiene todo en una alineación precisa. Una canasta mal fabricada puede flexionarse o resonar, absorbiendo energía y enturbiando el sonido. Las canastas mecanizadas, a menudo de aleaciones de aluminio, proporcionan una rigidez absoluta y una estabilidad dimensional perfecta para los puntos de montaje de la araña, la bobina móvil y el conjunto del imán. Esto garantiza que la bobina móvil permanezca centrada en el entrehierro magnético durante todo su recorrido, un factor crítico para la linealidad y la baja distorsión.
Pieza polar, placa superior y conjunto del imán
Este trío forma el corazón del sistema motor. La pieza polar (centro del entrehierro) y la placa superior (que forma el entrehierro exterior) deben tener superficies excepcionalmente lisas y paralelas para crear un campo magnético uniforme. Cualquier irregularidad puede hacer que la bobina móvil experimente una fuerza magnética variable, lo que provoca distorsión. El mecanizado de estas piezas a partir de hierro dulce o acero con tolerancias estrictas garantiza un entrehierro perfectamente simétrico y consistente. El propio imán, aunque normalmente no es mecanizado por los fabricantes de altavoces, está alojado dentro de una estructura mecanizada que a menudo actúa como disipador de calor, extrayendo energía térmica de la bobina móvil.
Formador y carrete de bobina móvil
Esta es la forma cilíndrica sobre la cual se enrolla el alambre de la bobina móvil. Debe ser increíblemente ligera y, a la vez, capaz de soportar altas temperaturas sin deformarse. Aunque materiales como el Kapton son comunes, los controladores de alto rendimiento suelen utilizar formadores de aluminio o titanio mecanizados. El mecanizado permite paredes ultrafinas y uniformes que minimizan la masa (mejorando la respuesta transitoria) a la vez que proporcionan una excelente conductividad térmica para disipar el calor de la bobina.
Diafragmas (conos y cúpulas)
Para tweeters y controladores de medios de gama alta, el propio diafragma puede ser mecanizado. Los tweeters de cúpula metálica, fabricados en aluminio, titanio o berilio, a menudo se conforman mediante sofisticados procesos de mecanizado y conformado para lograr una geometría perfecta y con resonancias controladas. De manera similar, los conos de aluminio macizo o de materiales compuestos para controladores de medios se mecanizan a partir de una pieza en bruto para crear una superficie rígida y pistónica que evita los modos de rotura comunes en los conos moldeados de papel o plástico.
Guías de onda y bocinas
En los controladores de compresión y los tweeters cargados con guía de onda, la trayectoria acústica es crítica. La geometría de una bocina o guía de onda controla directamente la dispersión, la respuesta en frecuencia y la eficiencia. Estos componentes, con sus curvas complejas, a menudo exponenciales, requieren un mecanizado de precisión para garantizar que sus superficies sean perfectamente lisas y que sus formas coincidan exactamente con el diseño acústico, evitando reflexiones y difracciones no deseadas.
La importancia de los materiales: metales, aleaciones y compuestos en la fabricación de altavoces
La elección del material es inseparable del proceso de mecanizado, ya que cada sustancia aporta propiedades acústicas y mecánicas únicas al componente final.
El aluminio y sus aleaciones
El aluminio, caballo de batalla de los componentes mecanizados para altavoces, ofrece una excelente relación resistencia-peso, buena maquinabilidad y características de amortiguación naturales. Aleaciones como la 6061-T6 son preferidas para cestas, piezas polares y diafragmas. Son lo suficientemente rígidas como para resistir la deformación, lo suficientemente ligeras como para no impedir el movimiento, y pueden mecanizarse hasta obtener un acabado fino que amortigua las resonancias.
Acero y hierro dulce
Utilizados principalmente para piezas del circuito magnético (piezas polares, placas superior e inferior), el acero de bajo carbono y el hierro dulce se eligen por su alta permeabilidad magnética. Canalizan eficientemente el flujo magnético desde el imán hacia el entrehierro. Mecanizar estos materiales hasta obtener un acabado liso es crucial para evitar distorsiones del campo magnético y garantizar un ajuste perfecto dentro del conjunto.
Titanio
El titanio es apreciado por su excepcional resistencia, ligereza y alto punto de fusión. A menudo se utiliza para formadores de bobina móvil y diafragmas de cúpula en controladores de muy alto rendimiento. Aunque es más difícil y costoso de mecanizar que el aluminio, sus propiedades permiten piezas móviles increíblemente robustas y ligeras, mejorando la capacidad de manejo de potencia y la extensión de altas frecuencias.
Berilio
El berilio, cumbre de los materiales para diafragmas para muchos, tiene la mayor relación rigidez-peso de todos los metales. Un tweeter de cúpula de berilio puede fabricarse extremadamente fino y ligero, manteniéndose perfectamente pistónico mucho más allá del rango audible, eliminando las distorsiones por rotura. Sin embargo, su mecanizado es un proceso altamente especializado y peligroso que requiere controles estrictos, lo que refleja su estatus premium.
Compuestos avanzados y polímeros
Materiales como los compuestos reforzados con fibra de carbono, las cerámicas y los polímeros de alta temperatura se utilizan cada vez más. Aunque a menudo se moldean, las aplicaciones de gama alta pueden implicar el mecanizado de estos materiales hasta su forma final. Una cesta de compuesto de fibra de carbono, por ejemplo, podría mecanizarse después del moldeo para lograr una alineación perfecta de los orificios de montaje y una planitud superficial, combinando el amortiguamiento del compuesto con la precisión del mecanizado.
Técnicas centrales de mecanizado: fresado CNC, torneado y fabricación avanzada
La precisión que exige el audio de alta fidelidad se logra mediante un conjunto de tecnologías de mecanizado controladas por computadora.
Fresado CNC
El fresado por control numérico por computadora (CNC) es la técnica más predominante. Una herramienta de corte giratoria se desplaza a lo largo de múltiples ejes (3, 4 o 5) para eliminar material de un bloque sólido. Esto es ideal para crear piezas complejas y no simétricas rotacionalmente, como cestas de altavoces, cuerpos de bocinas e intrincadas estructuras de motor. Las fresadoras CNC multieje pueden producir las complejas curvas de una guía de ondas en una sola operación continua, garantizando la continuidad acústica. El proceso permite la creación de nervios de refuerzo estratégicos en una cesta para maximizar la rigidez mientras se minimiza el peso, una libertad de diseño imposible con el estampado.
Torneado CNC
Utilizado para piezas con simetría rotacional, el torneado CNC sujeta una pieza de trabajo en un mandril giratorio mientras una herramienta de corte estacionaria le da forma. Este es el método principal para fabricar portabobinas de bobina móvil, piezas polares y diversos espaciadores y manguitos dentro del conjunto magnético. El torneado de precisión logra los diámetros interior y exterior exactos requeridos para que la bobina móvil encaje perfectamente en el entrehierro magnético con la holgura adecuada. Las herramientas motorizadas en tornos CNC avanzados también pueden fresar superficies planas o perforar orificios, lo que permite completar una pieza en un solo montaje.
Torneado tipo suizo
Para componentes extremadamente pequeños y de alta precisión, como los que se encuentran en microcontroladores o tweeters de alta frecuencia, se emplean tornos de tipo suizo. Estas máquinas proporcionan una precisión y un acabado superficial excepcionales en diámetros diminutos, esenciales para mantener el equilibrio y minimizar la masa móvil en controladores en miniatura.
Fabricación avanzada: EDM y corte por láser
El mecanizado por descarga eléctrica (EDM) se utiliza para crear detalles intrincados o para trabajar con materiales extremadamente duros. Un alambre o electrodo erosiona el material con chispas eléctricas, lo que permite producir formas complejas en acero endurecido sin presión de herramienta. Esto podría utilizarse para un diseño de placa superior particularmente intrincado. El corte por láser, por su parte, ofrece un método de alta precisión para cortar materiales delgados, como la creación de calzas precisas o juntas personalizadas que garanticen un sellado y una alineación perfectos en el ensamblaje final.
El hilo conductor de todas estas técnicas es el control digital. El proceso de mecanizado comienza con un modelo de diseño asistido por computadora (CAD), que se traduce en trayectorias de herramienta que guían la máquina con una precisión a nivel de micras. Esta cadena de digital a físico garantiza que el diseño acústico teórico se realice fielmente en el componente físico, preparando el terreno para la relación crítica entre las tolerancias de mecanizado y la calidad del sonido.
Tolerancias y acústica: cómo la precisión del mecanizado impacta directamente en la calidad del sonido
El viaje desde un diseño digital hasta un componente físico de altavoz es una historia de gestión de imperfecciones microscópicas. En mecanizado de componentes para altavoces, la relación entre las tolerancias mecánicas y el rendimiento acústico no solo es importante: es fundamental. Cada milésima de pulgada, o micra, de desviación respecto al diseño ideal tiene una consecuencia directa y audible. Esto se debe a que los altavoces son transductores que convierten un movimiento mecánico preciso en ondas sonoras; cualquier movimiento no deseado, resonancia o fuga de aire actúa como ruido, distorsionando la señal prevista.
Considere el conjunto de bobina móvil e imán, el motor del altavoz. La bobina móvil debe estar perfectamente centrada dentro del entrehierro magnético, un espacio que a menudo solo tiene uno o dos milímetros de ancho. Si los componentes mecanizados de la estructura del motor —la placa superior, la pieza polar y la placa posterior— presentan incluso ligeras inconsistencias dimensionales, la bobina puede rozar contra los lados. Esto provoca distorsión, un sonido de raspado y, en última instancia, un fallo. Además, la simetría del campo magnético está dictada por la concentricidad y el acabado superficial de estas piezas. Un mecanizado imperfecto puede crear un campo magnético desigual, lo que da lugar a una fuerza motriz no lineal que se manifiesta como distorsión armónica, enturbiando la claridad de la música.
En el caso de las carcasas y los baffles, la precisión tiene que ver con la rigidez y el sellado. Una superficie de montaje del controlador mal mecanizada, con una planitud desigual o orificios para tornillos imprecisos, impide un sellado perfecto entre el marco del altavoz y el gabinete. Esto permite que se escape el aire, comprometiendo la eficiencia y la precisión de la respuesta de graves, ya que la onda posterior del controlador se escapa y cancela las frecuencias deseadas. Del mismo modo, los refuerzos internos y las uniones de una carcasa de madera o metal de gama alta deben mecanizarse con tolerancias estrictas para garantizar que encajen sin holguras. Cualquier holgura se convierte en una fuente de vibración resonante, en la que la propia carcasa empieza a “cantar” junto con el controlador, añadiendo su propio sonido coloreado, retumbante o zumbante a la salida. El objetivo del mecanizado de precisión aquí es crear una plataforma acústicamente inerte, de modo que el único sonido que se escuche sea el del movimiento intencionado del controlador.
Incluso componentes como el bastidor del altavoz (cesta) desempeñan un papel fundamental. Un bastidor mecanizado a partir de un solo bloque de aluminio debe ser perfectamente rígido para mantener la estructura del motor y el diafragma en una alineación estable. Si se flexiona bajo las potentes fuerzas del transductor, la geometría cambia dinámicamente con la música, introduciendo distorsión de intermodulación. Las tolerancias en la superficie de montaje, donde se fija el diafragma, afectan directamente a la consistencia de la suspensión y del araña, alterando el amortiguamiento y la respuesta en frecuencia del altavoz.
En última instancia, la búsqueda del sonido de alta fidelidad es la búsqueda de la eliminación de estos artefactos mecánicos no deseados. La precisión alcanzada mediante técnicas de mecanizado avanzadas se traduce directamente en menor distorsión, graves más ajustados, medios más claros y agudos más detallados. Es la diferencia entre escuchar la grabación y escuchar el altavoz.
El papel del diseño asistido por ordenador (CAD) y la simulación en el mecanizado moderno de altavoces
Antes de cortar una sola pieza de metal, el componente moderno de altavoz existe en un mundo virtual de detalle exigente y análisis predictivo. El diseño asistido por ordenador (CAD) y el sofisticado software de simulación constituyen la base digital indispensable para todo el mecanizado de precisión mecanizado de componentes para altavoces. Este front-end digital transforma la teoría acústica en realidad fabricable y reduce el riesgo de todo el proceso de producción.
El software CAD es el punto de partida, donde los ingenieros crean modelos 3D completamente definidos de cada componente. Esto va mucho más allá de formas simples. El modelo de la estructura del motor de un transductor incluirá no solo dimensiones, sino también propiedades de los materiales, especificando la calidad del aluminio o el tipo de aleación de acero. El modelo define cada radio de acuerdo, cada ángulo de desmoldeo y cada zona de tolerancia crítica. Este maestro digital se convierte en la única fuente de verdad, a partir de la cual se derivan todas las trayectorias de mecanizado. Fundamentalmente, el CAD permite el diseño de componentes que serían imposibles de dibujar o mecanizar manualmente, como guías de onda curvas complejas para tweeters o cestas de aluminio esqueletizadas y optimizadas que maximizan la resistencia mientras minimizan la masa y la resonancia.
El verdadero poder de este flujo de trabajo digital se desbloquea mediante la simulación. El análisis por elementos finitos (FEA) se utiliza ampliamente para simular el rendimiento mecánico. Los ingenieros pueden aplicar fuerzas virtuales a un diseño de cesta para ver dónde podría flexionarse, o analizar las características térmicas de una estructura de motor para predecir la temperatura de la bobina móvil a alta potencia. Esto permite una optimización iterativa —reforzar un punto débil o eliminar material innecesario— mucho antes de fabricar un prototipo costoso.
Igualmente importante es la simulación acústica. Las herramientas basadas en el método de elementos de contorno (BEM) u otros modelos computacionales pueden predecir cómo se comportará el campo magnético de un transductor, cómo se romperá el diafragma a ciertas frecuencias o cómo la geometría de una bocina dirigirá las ondas sonoras. Al simular la interacción entre el transductor y un recinto virtual, los ingenieros pueden predecir la respuesta de graves, la afinación del puerto y las ondas estacionarias internas. Este prototipado virtual ahorra una enorme cantidad de tiempo y coste, permitiendo la exploración de docenas de variaciones de diseño para encontrar el rendimiento acústico óptimo.
El vínculo perfecto entre CAD y fabricación asistida por ordenador (CAM) es el paso final. El modelo 3D aprobado se importa al software CAM, donde se programan las trayectorias de herramienta. El software calcula automáticamente las rutas de corte más eficientes, la selección de herramientas, las velocidades del husillo y las velocidades de avance para el material elegido. Puede simular todo el proceso de mecanizado para detectar posibles colisiones o errores. Este hilo digital garantiza que la precisión concebida en la fase de diseño se ejecute de forma fiel y eficiente en la planta de máquinas CNC, cerrando el ciclo desde el ideal virtual hasta la perfección física.
Control de calidad y pruebas: garantizar el rendimiento acústico y mecánico
El mecanizado de precisión y el diseño sofisticado significan poco sin una verificación rigurosa. Un régimen integral de control de calidad (QC) y pruebas es el guardián final y crítico en la fabricación de altavoces, garantizando que cada componente no solo tenga un aspecto perfecto, sino que también funcione según sus especificaciones acústicas y mecánicas exactas. Este proceso tiende un puente entre la finalización del mecanizado y el montaje final.
El control de calidad comienza con la inspección dimensional. Aunque las máquinas CNC son muy precisas, no son infalibles. Los componentes críticos se muestrean y, a menudo, se inspeccionan al 100% utilizando herramientas de metrología de alta precisión. Las máquinas de medición por coordenadas (CMM) utilizan una sonda sensible para medir la geometría física de una pieza y compararla directamente con el modelo CAD original, verificando las tolerancias hasta micras. Para comprobaciones más sencillas pero igualmente críticas, se utilizan micrómetros láser y comparadores ópticos para confirmar diámetros, espesores y concentricidad. El diámetro del portabobinas de una bobina móvil, por ejemplo, se comprueba en varios puntos para garantizar que se deslice libremente en el entrehierro magnético.
También se prueban la integridad material y estructural. Los durómetros verifican que las piezas de acero tratadas térmicamente hayan alcanzado la resistencia deseada. La inspección por rayos X o ultrasónica podría utilizarse en componentes fundidos o soldados críticos para comprobar si hay huecos internos o grietas que podrían provocar fallos. Para los paneles del recinto, las pruebas de golpeteo y el análisis de resonancia pueden identificar áreas de vibración no deseada antes de que la caja esté completamente montada.
La prueba definitiva, sin embargo, es acústica. Las unidades transductoras se someten a rigurosas pruebas electroacústicas en cámaras anecoicas o cámaras de prueba especialmente diseñadas. Se montan en soportes estandarizados y se realiza una batería de mediciones utilizando micrófonos y analizadores de precisión. Los indicadores clave de rendimiento incluyen:
- Parámetros Thiele-Small: Propiedades eléctricas y mecánicas fundamentales como la frecuencia de resonancia (Fs), el Q total (Qts) y el volumen de cumplimiento equivalente (Vas). Estas deben coincidir con la especificación de diseño para garantizar que el altavoz se comporte tal como se predijo en el recinto previsto.
- Respuesta de frecuencia: Medición del nivel de salida en todo el espectro audible para verificar la planitud, el ancho de banda y la ausencia de picos o caídas pronunciados causados por defectos de mecanizado o montaje.
- Análisis de distorsión: Uso de equipos especializados para medir la distorsión armónica total (THD) y la distorsión de intermodulación (IMD) a distintos niveles de potencia. El exceso de distorsión puede señalar directamente problemas como la asimetría del campo magnético, el roce de la bobina móvil o la rotura del diafragma.
- Respuesta al impulso y gráficos waterfall: Evaluación de la rapidez con la que un altavoz empieza y deja de moverse. Una caída limpia y rápida indica un buen amortiguamiento y la ausencia de resonancias persistentes en el cono, la suspensión o el chasis.
Estos datos no sirven únicamente para una calificación de apto/no apto. Se retroalimentan a los equipos de diseño y mecanizado, creando un ciclo de mejora continua. Una desviación constante en un parámetro medido podría dar lugar a un ajuste en el modelo CAD o a una modificación de una tolerancia de mecanizado. De este modo, el control de calidad es el guardián de la firma sonora de la marca, garantizando que cada unidad que sale de la fábrica ofrezca la experiencia auditiva precisa que los ingenieros concibieron.
Resumen de puntos clave
La creación de altavoces de alto rendimiento es una profunda síntesis de arte e ingeniería de precisión, donde la calidad del sonido está inextricablemente ligada a la calidad de fabricación. Este análisis en profundidad de los procesos que hay detrás de los componentes de los altavoces revela varias conclusiones críticas.
En primer lugar, mecanizado de componentes para altavoces es mucho más que simple metalistería; es una disciplina dedicada a lograr una precisión a nivel de micras en piezas como estructuras de motor, marcos y recintos. Esta precisión no es negociable, ya que incluso desviaciones mínimas causan directamente distorsión audible, resonancia y pérdida de fidelidad.
En segundo lugar, la elección de materiales —desde aleaciones de aluminio y acero hasta composites avanzados— se realiza con objetivos acústicos y mecánicos específicos en mente, como la rigidez, el amortiguamiento y la eficiencia magnética. El proceso de mecanizado debe adaptarse entonces para trabajar con estos materiales de forma eficaz.
En tercer lugar, la fabricación moderna se basa en un conjunto de técnicas avanzadas, principalmente fresado y torneado CNC, y procesos especializados como el EDM. Todos ellos se rigen por instrucciones digitales, lo que garantiza una repetibilidad y una complejidad que los métodos manuales no pueden igualar.
En cuarto lugar, todo el esfuerzo se sustenta en una base digital. El CAD permite crear modelos 3D perfectos, mientras que el FEA y la simulación acústica permiten realizar pruebas y optimizaciones virtuales, ahorrando enormes recursos y ampliando los límites del diseño.
Por último, esta precisión carece de sentido sin verificación. Un régimen robusto de inspección dimensional, ensayos de materiales y, lo que es más importante, una medición electroacústica integral garantizan que cada componente rinda según su potencial teórico. Desde el entrehierro magnético hasta la sala de escucha, cada paso del proceso de mecanizado y prueba es un esfuerzo deliberado por eliminar el ruido mecánico no deseado, permitiendo que la pureza de la señal musical se manifieste.
Preguntas frecuentes (FAQ)
¿Por qué no se pueden fabricar las piezas de altavoz con simple fundición o estampado? ¿Por qué es necesario el mecanizado de precisión?
Aunque la fundición y el estampado son rentables para altavoces de mercado masivo, carecen de la precisión y la integridad del material necesarias para un sonido de alta fidelidad. Las piezas fundidas suelen tener superficies porosas y dimensiones menos consistentes, mientras que el metal estampado puede flexionarse y resonar. El mecanizado de precisión a partir de tochos macizos o piezas en bruto de alta calidad garantiza tolerancias exactas, una rigidez superior y acabados superficiales excelentes. Este control sobre la forma y las propiedades finales es esencial para minimizar la distorsión y asegurar que los sistemas de motor y suspensión del transductor se comporten exactamente como se diseñaron.
¿Cómo mejoran realmente la calidad del sonido unas tolerancias más ajustadas en el mecanizado?
Unas tolerancias más ajustadas mejoran la calidad del sonido al reducir las no linealidades, el enemigo de una reproducción precisa del sonido. Por ejemplo, una estructura de motor perfectamente concéntrica crea un campo magnético uniforme, de modo que la fuerza sobre la bobina móvil es constante a lo largo de todo su recorrido, lo que reduce la distorsión armónica. Una superficie de montaje del transductor perfectamente plana garantiza un sellado hermético con el recinto, evitando la cancelación de graves. Un conjunto de diafragma mecanizado con precisión se mueve con un movimiento perfectamente pistónico, evitando el breakup que colorea el sonido. En esencia, unas tolerancias más ajustadas eliminan el “ruido” mecánico no deseado del sistema.
¿Cuál es el componente de altavoz más difícil de mecanizar y por qué?
El conjunto de la estructura del motor —en particular la placa superior, la pieza polar y la placa trasera— suele considerarse el más difícil. Estos componentes deben mecanizarse con tolerancias extremas de concentricidad, planitud y diámetro interior para crear el entrehierro magnético preciso y simétrico de la bobina móvil. A menudo se fabrican con aceros magnéticos endurecidos que son difíciles de mecanizar sin herramientas especializadas. Cualquier error aquí provoca directamente el roce de la bobina móvil, una fuente importante de distorsión y fallo del transductor.
¿Se puede oír la diferencia entre un componente de altavoz mecanizado y uno fundido?
En un entorno de escucha crítica con amplificación y material de origen de alta calidad, sí, un oyente atento a menudo puede oír la diferencia. Los altavoces con componentes mecanizados suelen presentar menor distorsión, especialmente a volúmenes más altos, lo que da como resultado unos graves más limpios, una reproducción vocal más clara y unos agudos más detallados. El sonido puede describirse como más “controlado”, “transparente” o “sin esfuerzo”. La diferencia suele estar en los detalles sutiles y en la ausencia de aspereza o emborronamiento durante pasajes musicales complejos.
¿Cómo ha cambiado la simulación por computadora el diseño y el mecanizado de altavoces?
La simulación ha revolucionado el campo al trasladar gran parte del proceso de prueba y error del taller físico a la computadora. Ahora los ingenieros pueden:
- Probar virtualmente decenas de geometrías de cesta en cuanto a rigidez y resonancia antes de fabricar una.
- Predecir la intensidad del campo magnético y la distribución del flujo para optimizar el diseño del motor.
- Modelar el comportamiento del diafragma para evitar los modos de breakup.
- Simular las respuestas de todo el sistema de altavoz en recintos virtuales.
Esto no solo acelera el desarrollo y reduce los costos de prototipos, sino que también permite diseñar componentes más optimizados y de alto rendimiento que sería imposible desarrollar solo mediante experimentación física. Los diseños optimizados resultantes se ejecutan después con precisión mediante mecanizado CNC.
¿Qué control de calidad revela mejor un altavoz mecanizado correctamente?
Aunque todos los controles son importantes, un análisis exhaustivo de distorsión (medición de THD/IMD) en todo el rango de frecuencias del altavoz y a múltiples niveles de potencia es quizás el más revelador. Unos valores de distorsión consistentemente bajos, especialmente a niveles de salida más altos, son un fuerte indicador de una excelente calidad de mecanizado. Sugieren un motor perfectamente simétrico, una bobina móvil centrada sin rozamiento, un diafragma rígido y bien amortiguado, y una suspensión estable; todos ellos resultados directos de una fabricación y un ensamblaje precisos de los componentes.