
Un plan de muestreo de inspección útil comienza por definir el lote, la característica que se verifica, cómo se seleccionan las piezas y qué sucede cuando una muestra no cumple. “Inspeccionar cada décima pieza” no es un plan completo a menos que también estén claros el límite del lote, el método de muestreo, la regla de aceptación y la respuesta ante una no conformidad. El plan debe reflejar el riesgo del plano, la estabilidad del proceso, las necesidades de trazabilidad y el acuerdo entre comprador y proveedor.
El muestreo y la inspección de primera pieza responden a preguntas diferentes. Una primera pieza verifica si un proceso nuevo o modificado puede producir una pieza que cumpla; el muestreo de producción monitorea un lote o una corrida bajo un esquema acordado. Ninguno de los dos términos, por sí solo, define un tamaño de muestra universal ni garantiza que todas las piezas no inspeccionadas cumplan.
Definir qué debe demostrar la inspección
Antes de elegir una frecuencia de muestreo, identifique el propósito. La inspección de recepción puede confirmar la identidad del material o un lote del proveedor. La aprobación de primera pieza puede verificar un nuevo montaje, programa, dispositivo o revisión. Las verificaciones en proceso pueden detectar el desgaste o la deriva de la herramienta durante la producción. El muestreo final puede aportar evidencia de que un lote definido cumple los requisitos de su plano. Estos controles están relacionados, pero no se sustituyen entre sí.
También defina el lote. ¿Es una orden de compra, una colada de material, un montaje de máquina, un turno o una cantidad producida entre cambios de proceso verificados? Si un proveedor combina piezas de distintos montajes o lotes de material, una muestra extraída de la cantidad combinada puede no representar cada condición distinta. El comprador y el proveedor deben acordar el límite antes de que comience la producción.
Enumere las características que importan y su base de aceptación: dimensión del plano, relación geométrica, requisito de rosca, acabado superficial, identidad del material, condición visual o documentación. Un plan no puede ser significativo si la característica, el datum, el instrumento, la condición de inspección y el límite de aceptación/rechazo son ambiguos. El sitio información de calidad es un contexto útil sobre cómo los requisitos y la verificación encajan en una relación de fabricación; la especificación de compra debe seguir definiendo los requisitos para la pieza específica.
Construir el plan a partir de cinco elementos
| Elemento del plan | Pregunta a responder | Qué documentar |
|---|---|---|
| Definición del lote | ¿Qué piezas representa esta inspección? | Pedido, cantidad, montaje, lote de material, ventana de tiempo y cualquier exclusión |
| Característica | ¿Qué se verifica y contra qué requisito? | Característica del plano, datum, tolerancia, método y revisión |
| Método de selección | ¿Cómo se eligen las piezas? | Aleatorio, estratificado a lo largo de la corrida u otro método acordado |
| Regla de aceptación | ¿Cuántas observaciones no conformes provocan retención o rechazo? | Tamaño de muestra y criterios de aceptación/rechazo según el plan acordado |
| Plan de reacción | ¿Qué sucede después de una falla? | Contención, inspección ampliada, disposición, acción correctiva y aprobación para reanudar |
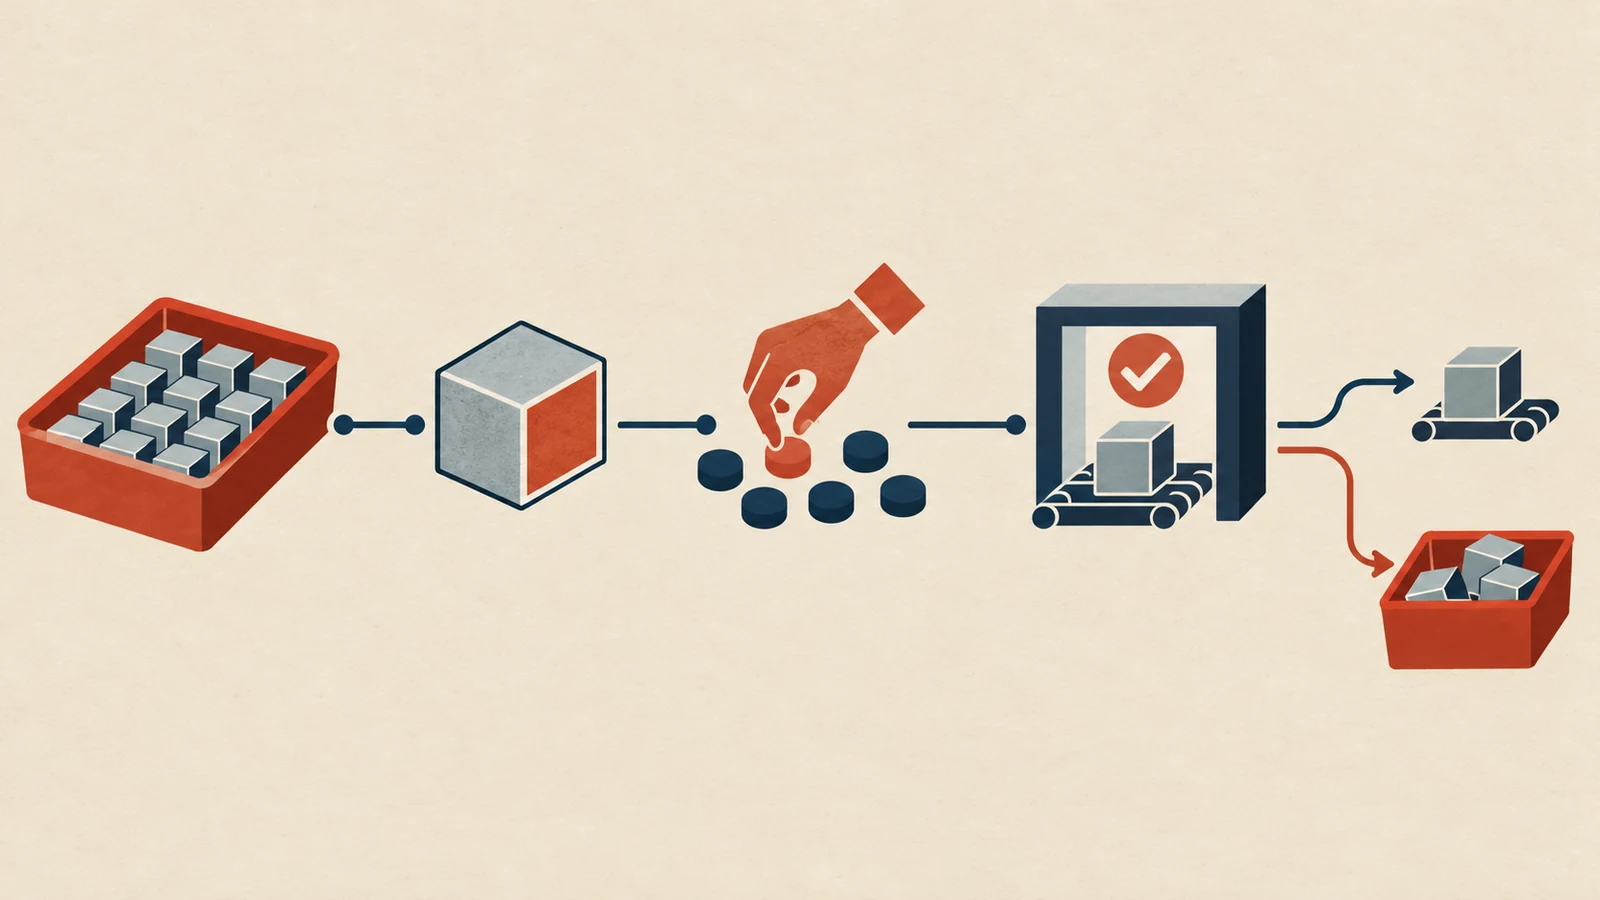
La selección de la muestra es importante. Tomar varias piezas del inicio de una corrida puede pasar por alto un problema que se desarrolla después del desgaste de la herramienta o de un cambio de temperatura. Tomar muestras solo al final puede pasar por alto un problema de montaje que afectó la producción temprana. Si los cambios del proceso son significativos, defina cómo se distribuyen las muestras a lo largo del tiempo, los montajes, los lotes de material o las cavidades/características para que la verificación represente la población prevista.
Utilice una norma de muestreo establecida o un plan específico del cliente cuando el contrato lo requiera. Identifique su edición, nivel de inspección, base de tamaño de lote y reglas de aceptación en los documentos de compra. No mezcle un tamaño de muestra de una norma con números de aceptación de otra ni dé a entender que una declaración general de “AQL” cubre automáticamente cada característica y tipo de defecto.
Ajustar el esfuerzo de inspección al riesgo
El esfuerzo de inspección debe ser proporcional a la consecuencia del fallo y a la evidencia disponible sobre la estabilidad del proceso. Una característica cosmética y no funcional puede justificar una verificación distinta de la de un diámetro de sellado, un límite de presión, una interfaz relacionada con la seguridad o una dimensión que controle el ensamblaje. Un nuevo proveedor, una nueva revisión del plano, un cambio de proceso o un historial de escapes pueden justificar una verificación más estricta hasta que se comprenda el riesgo.
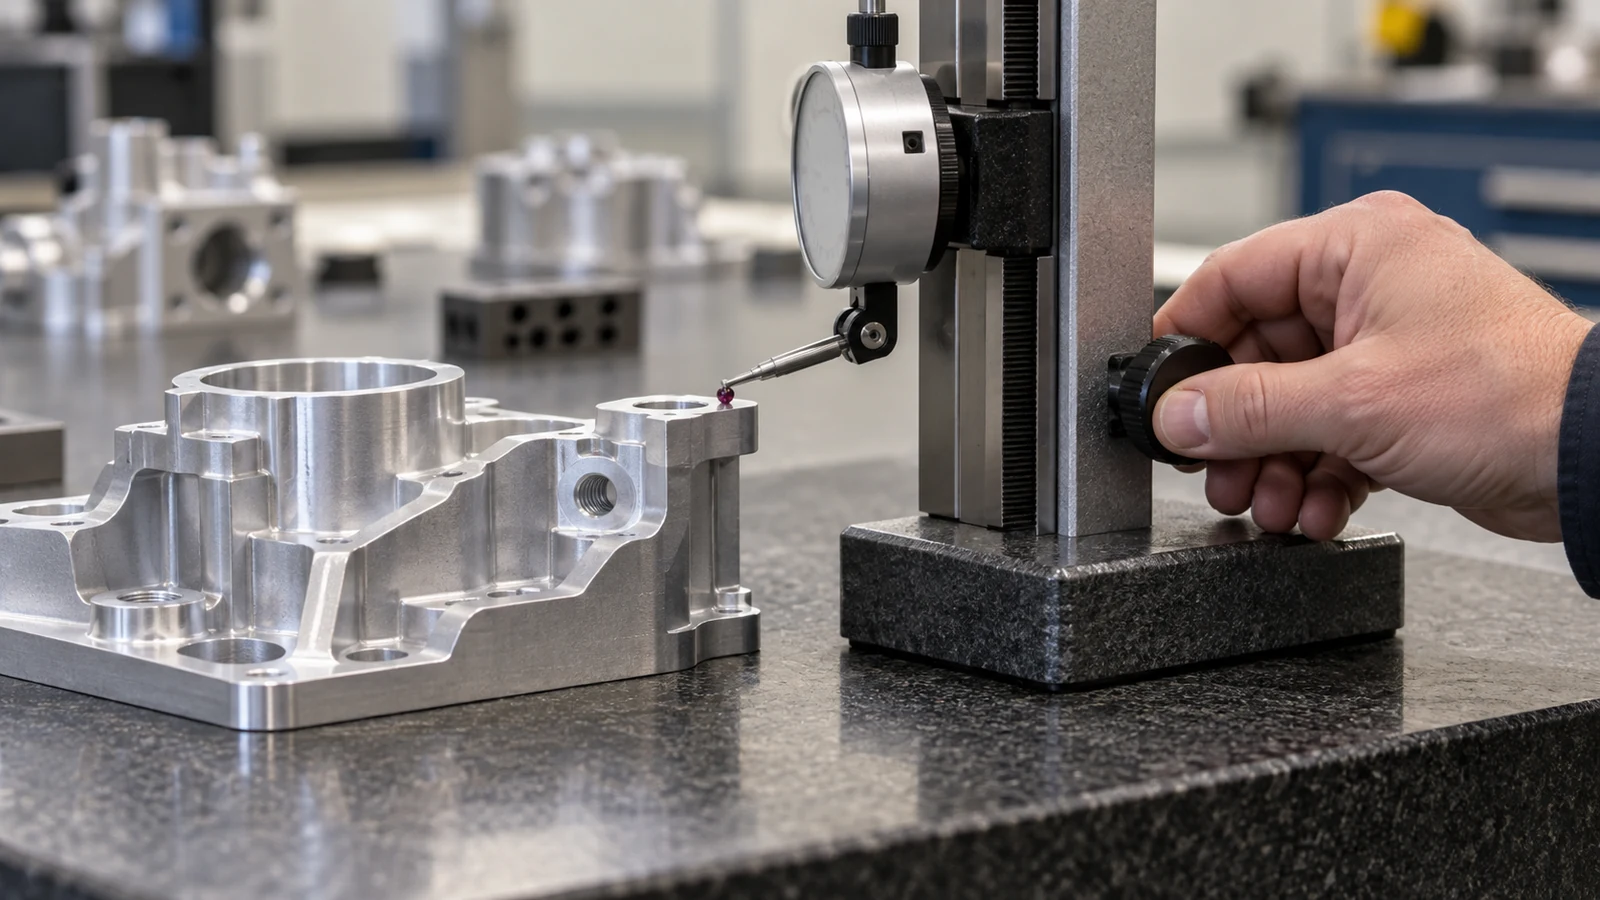
Considere tanto la capacidad de medición como el tamaño de la muestra. Una muestra pequeña medida con un método que no puede resolver la tolerancia de forma fiable puede aportar evidencia débil. Para geometrías difíciles, defina la configuración de referencias y el enfoque de medición; para la textura superficial o la condición del material, confirme el instrumento o método de ensayo requerido. Si dos partes utilizan métodos diferentes, una aparente discrepancia puede reflejar la configuración de medición en lugar de la variación de la pieza.
El muestreo también es distinto del control del proceso. Un proceso estable y monitorizado puede respaldar una frecuencia de inspección basada en el riesgo definida por acuerdo; un proceso inestable puede requerir investigación y contención en lugar de solo una muestra mayor. Aumentar el número de piezas inspeccionadas puede encontrar más defectos, pero no elimina la causa ni establece el control por sí solo.
Para piezas mecanizadas por CNC con varias características críticas, evite un plan genérico único que trate todas las características de forma idéntica. Un plan práctico puede definir verificaciones separadas para dimensiones críticas, condiciones visuales, trazabilidad del material y documentación. Asegúrese de que los registros de inspección del proveedor muestren la revisión del plano y la característica que se está midiendo. La información del sitio sobre el proceso de mecanizado CNC proporciona el contexto del proceso, mientras que la verificación específica de cada característica corresponde a los documentos de inspección acordados.
Decidir qué sucede cuando una muestra no cumple
Un fallo en una muestra debe desencadenar una respuesta predefinida. Como mínimo, el plan debe indicar quién es notificado, si el lote se pone en espera, cómo se acota la cantidad afectada y si se requiere una inspección ampliada o al 100%. También debe definir quién puede aprobar el retrabajo, la disposición de uso tal cual o la liberación tras una acción correctiva.
- Identifique la característica fallida, el número de serie o lote de la pieza, la revisión del plano y el método de medición.
- Contenga la cantidad potencialmente afectada y preserve la trazabilidad hasta la configuración, el lote de material y la ventana de producción.
- Confirme el resultado de la medición y la configuración de referencias antes de tomar una decisión de disposición.
- Determine si la causa es aislada o puede afectar a otras características o piezas.
- Documente la acción correctiva y la evidencia requerida antes de liberar el lote o la siguiente ejecución.
No trate una muestra de seguimiento aprobada como prueba automática de que todas las piezas anteriores son aceptables. La respuesta depende del defecto, el historial del lote, la especificación y el acuerdo con el cliente. Si el requisito es crítico para la seguridad o la función, la autoridad responsable de ingeniería o calidad debe determinar la disposición.
Para la RFQ o la orden de compra, incluya el alcance de la inspección, el formato del informe, los registros requeridos, la referencia del plan de muestreo y los puntos de aprobación. Esto mantiene visibles el costo de inspección y las expectativas de entrega antes de realizar el pedido, en lugar de después de que ocurra una discrepancia.
Preguntas frecuentes
¿La inspección de primera pieza es lo mismo que el muestreo de producción?
No. La inspección de primera pieza evalúa una pieza fabricada bajo un proceso nuevo o modificado frente a sus requisitos de diseño. El muestreo de producción verifica un lote o una corrida definidos conforme a un plan acordado. Una primera pieza no sustituye automáticamente la verificación continua del proceso o del lote.
¿El muestreo demuestra que cada pieza de un lote es conforme?
No. El muestreo proporciona evidencia sobre un lote definido bajo un método de selección y aceptación definido. No puede garantizar que cada pieza no inspeccionada sea conforme, y su solidez depende del plan, del proceso y del método de medición.
¿Deben los compradores especificar una inspección del 100 % para cada dimensión?
Solo cuando el riesgo, el contrato o el requisito de ingeniería lo respalden. Defina las características y el método; las exigencias de inspección amplias pueden añadir costo sin mejorar el control si el sistema de medición o el plan de reacción no son adecuados.