
El mecanizado de MP35N requiere una conexión clara entre el material comprado y las propiedades esperadas en el componente terminado. El nombre de la aleación no indica al taller cuánto trabajo en frío ha recibido el material ni si ha sido envejecido. Esos detalles afectan el plan de fabricación y deben resolverse antes de aplicar una recomendación genérica de corte.
Lea el estado antes de leer un índice de maquinabilidad
MP35N es una aleación de níquel-cobalto-cromo-molibdeno cuya resistencia puede desarrollarse mediante trabajo en frío y envejecimiento. Los datos técnicos del proveedor describen diferentes estados, por lo que un único valor de dureza o resistencia tomado de un folleto no puede representar todas las barras, varillas u otras formas de producto disponibles.
Para la adquisición, la pregunta útil es si el certificado de material y el estado solicitado respaldan el requisito del plano. Solicite la especificación aplicable, la forma y el tamaño suministrados, el estado y los ensayos requeridos. Si el diseñador especifica las propiedades finales, confirme cómo se obtienen y demuestran esas propiedades para la ruta propuesta.
Esta distinción importa al seleccionar materiales de alta resistencia. Elegir la familia de aleaciones es el primer filtro. Ajustar el estado del material a la pieza terminada es la siguiente decisión, y debe permanecer visible durante el mecanizado, el procesamiento externo y la inspección.
Un componente pequeño puede contener la operación más difícil
La envolvente de la pieza por sí sola es una mala guía para la dificultad de fabricación. Un manguito corto con una característica interna profunda puede restringir el tamaño de la herramienta y la evacuación de virutas más severamente que un eje más grande y accesible. Un pasador esbelto puede ser sencillo mientras está soportado por el material y sensible a la deflexión después de cortar su diámetro final.
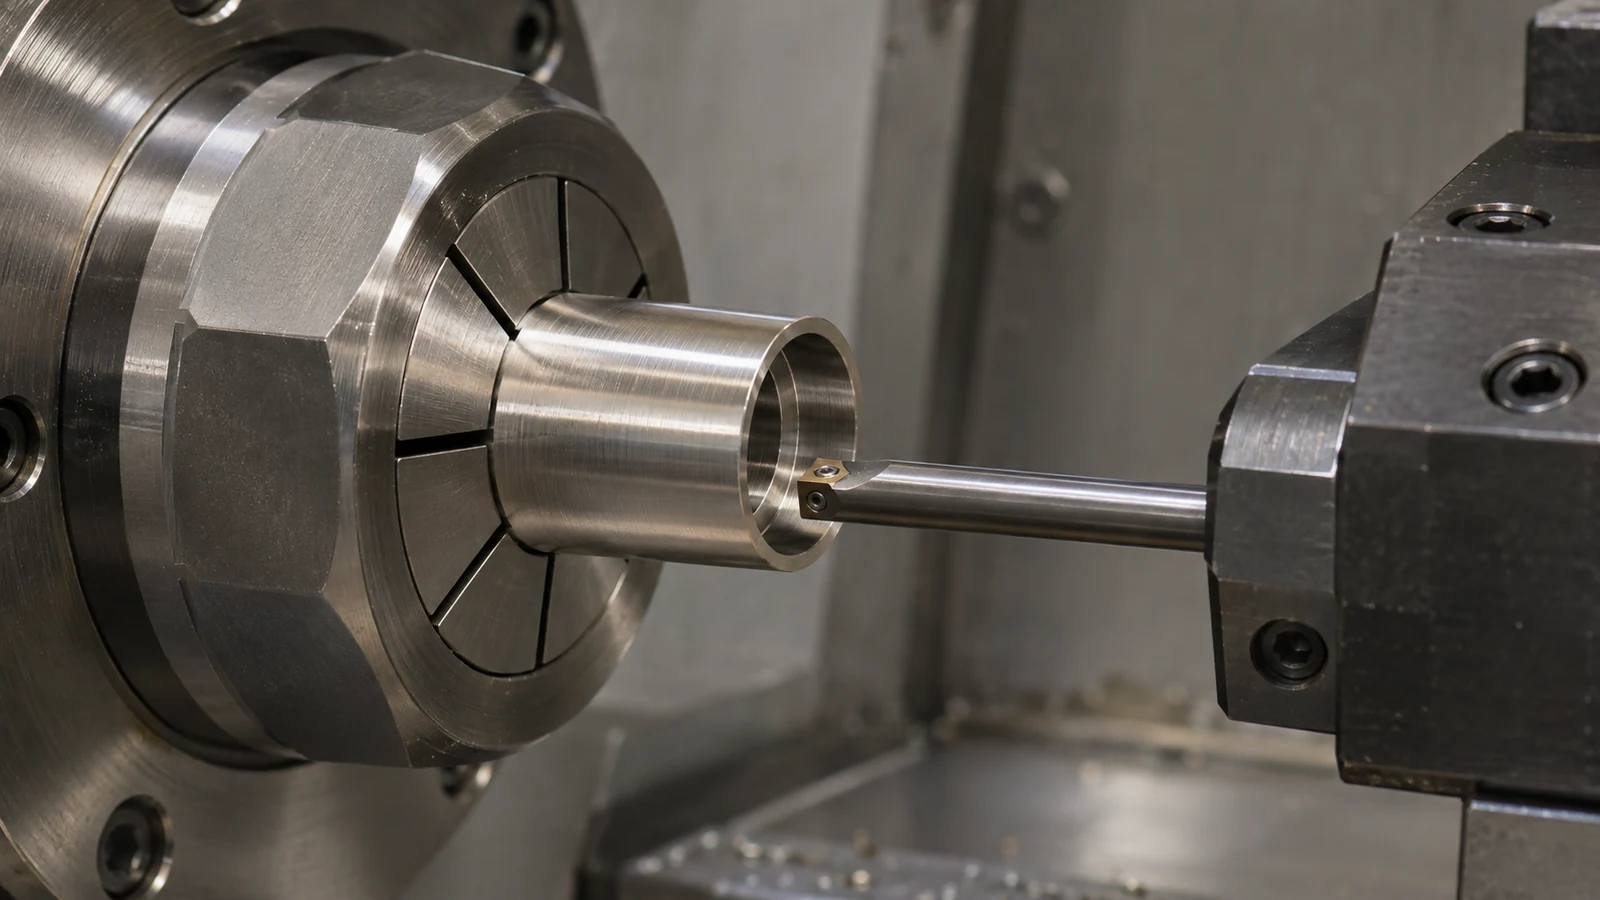
Revise cada característica restrictiva antes de calcular el precio de un lote. Considere el acceso de la herramienta, la distancia desde el soporte, dónde pueden escapar las virutas y cómo se medirá la característica. Para un taladro, distinga la profundidad requerida por la función de la profundidad adicional que solo hace conveniente el plano. Cualquier cambio de geometría propuesto sigue necesitando la aprobación del diseñador.
A proceso de torneado puede adaptarse a pasadores, casquillos y geometría cilíndrica relacionada. Los planos secundarios, taladros transversales y ranuras pueden introducir otro montaje o requerir herramientas motorizadas. El valor de combinar esas operaciones radica en controlar las relaciones entre características, no simplemente en reducir el número de máquinas enumeradas en una hoja de ruta.
Utilice la prueba para establecer una ventana de producción confiable
Las orientaciones del proveedor de MP35N y los datos de mecanizado son referencias iniciales útiles, pero no constituyen un programa completo para un componente nuevo. Confirme que la condición de referencia se asemeja al material real y consulte al proveedor de herramientas para la operación. El voladizo de la herramienta, el compromiso de corte, la sujeción de la pieza, el suministro de refrigerante y la geometría de la característica aún deben evaluarse.
Una prueba productiva registra más que si la primera pieza parece aceptable. Realice un seguimiento del comportamiento dimensional a lo largo de cortes sucesivos, la apariencia de la superficie cortada, la gestión de virutas y el punto en que la herramienta deja de producir resultados aceptables. Establezca la regla de reemplazo antes de que el desgaste de la herramienta se convierta en una fuente de variación inexplicada de la pieza.
Trate un cambio de condición del material, forma del proveedor o herramienta crítica como motivo para revisar la base de la prueba. Un lote anterior establece experiencia con una combinación definida de entradas; no califica todos los componentes de MP35N. Esto es especialmente relevante cuando un pedido repetido cambia una pequeña característica que rige el acceso o la rigidez.
Evite que el acabado oculte el límite de aceptación
El plano debe identificar qué bordes requieren un tratamiento controlado y qué superficies son funcionales. Una instrucción general de eliminar rebabas puede dejar demasiada discrecionalidad cerca de una superficie de sellado estrecha, un borde delgado o una pequeña característica de localización. Defina la condición de borde prevista donde la función la haga importante.
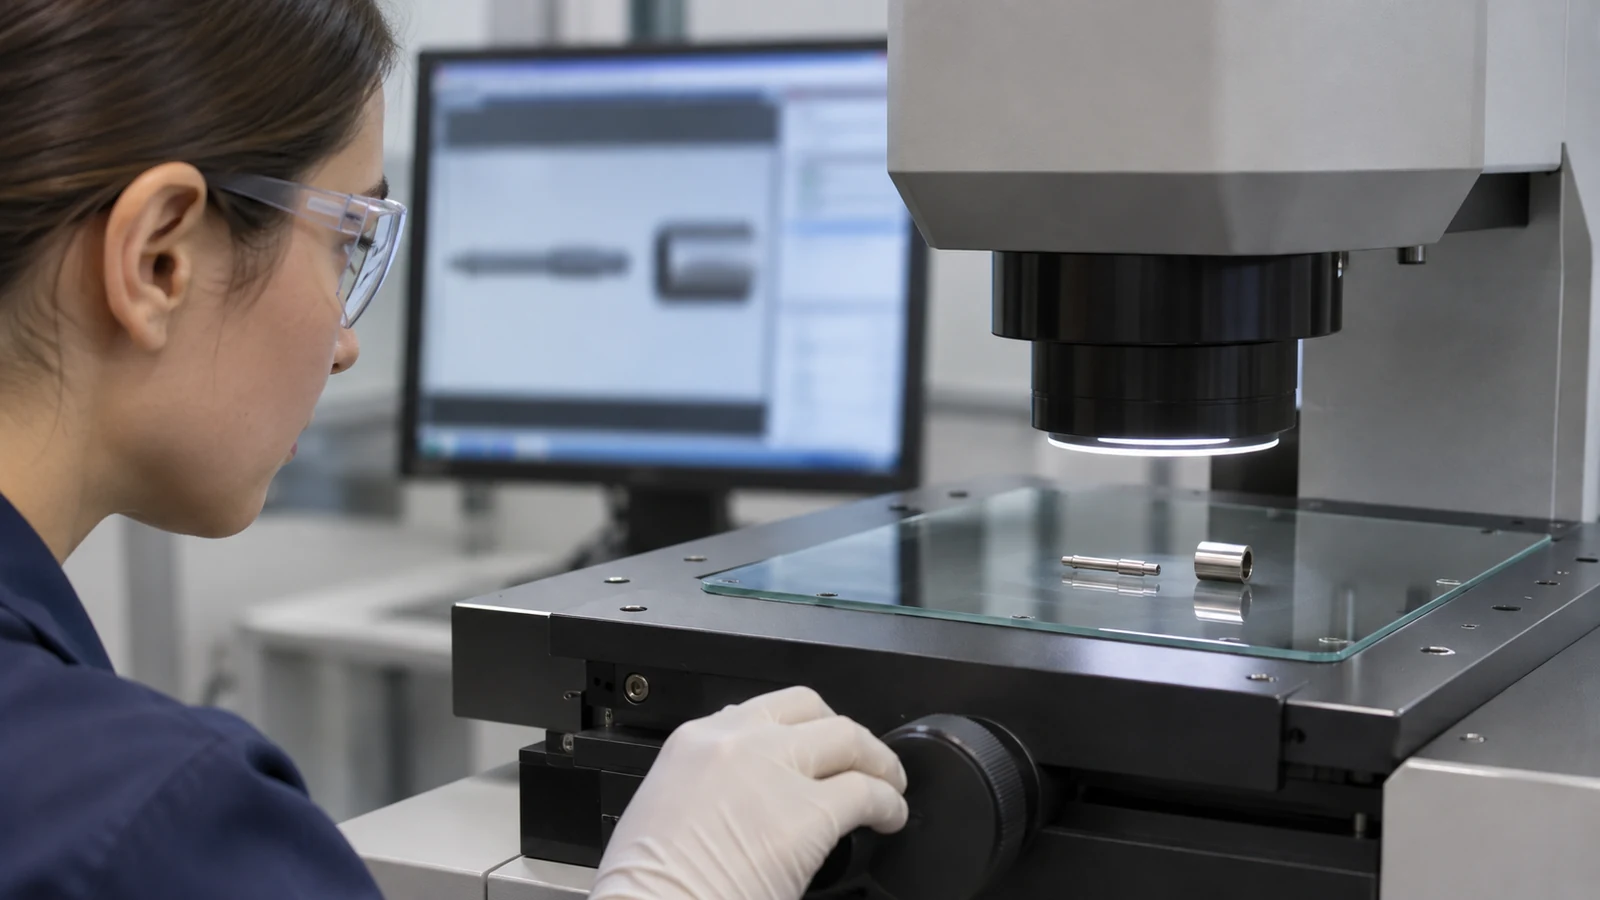
Si una operación posterior forma parte del pedido, acuerde el punto de medición y la parte responsable. Una dimensión verificada antes de la operación final puede necesitar verificarse de nuevo después. Los requisitos de limpieza también deben seguir la aplicación real del componente y la especificación de aceptación, en lugar de inferirse del nombre de la aleación.
El plan de inspección debe conectar cada requisito crítico con un método práctico. Para un taladro delicado o una sección delgada, analice el acceso y la fuerza de medición antes de la producción. Cuando se requieren propiedades finales del material, la inspección dimensional y la evidencia del material cumplen propósitos diferentes y ambas pueden ser necesarias.
Qué contiene una entrega de fabricación completa
Una entrega útil combina el plano liberado, la especificación y condición del material, las prioridades de las características, la ruta aprobada y la evidencia de aceptación. Incluya cualquier restricción sobre sustituciones, tratamiento posterior y embalaje de superficies vulnerables. Estos detalles permiten al proveedor de mecanizado evaluar el componente de forma coherente.
Para un diseño nuevo, separe las cuestiones de ingeniería abiertas de los requisitos de producción. Si la condición final o una tolerancia inaccesible no está resuelta, el presupuesto debe identificar esa dependencia. Esto evita que una discusión temprana de viabilidad se confunda con la aprobación de un proceso de fabricación terminado.
MP35N se convierte en una tarea de mecanizado manejable cuando el equipo puede explicar por qué el material, la secuencia y el método de inspección seleccionados se ajustan a la pieza. El entregable es un componente trazable fabricado según un requisito acordado, respaldado por registros que siguen siendo útiles cuando llega el siguiente lote.