
La tapa de una cámara de vacío para semiconductores sella de forma fiable solo cuando su interfaz de sellado, su rigidez, el patrón de sujetadores y los datos de referencia de inspección se tratan como un solo sistema. El mecanizado CNC puede producir la superficie de sellado, la ranura, los puertos y los elementos de montaje de la tapa, pero el mecanizado por sí solo no puede garantizar el rendimiento de vacío. El tipo de sello, la cámara acoplada, la carga de montaje, la temperatura, el estado de la superficie y el método de prueba de fugas especificado afectan todos al resultado.
Para un comprador o ingeniero de diseño, la primera tarea es identificar qué superficies definen el límite de presión y qué elementos solo proporcionan holgura o acceso. Esa distinción mantiene medibles las superficies críticas sin aplicar el requisito más estricto a cada cara. También hace que el plano, el plan de mecanizado y los criterios de aceptación coincidan.
Comience por la interfaz de sellado
Una tapa puede utilizar una junta tórica, una junta conformada, un sello metálico u otra interfaz definida por el diseño de la cámara. Cada una tiene requisitos diferentes en cuanto a la geometría de la ranura, el acabado superficial, la compresión y la manipulación. Un plano que solo indica “sello de vacío” deja al fabricante adivinar qué dimensiones controlan el comportamiento del montaje.
Identifique el tipo real de sello y sus piezas acopladas antes de asignar dimensiones. Las indicaciones de diseño del proveedor del sello y los requisitos del ingeniero de equipos deben definir la ranura y las condiciones de compresión; no sustituya por un tamaño de ranura genérico de una aplicación no relacionada. Si la tapa sella contra el cuerpo de una cámara, haga referencia explícita a esa cara acoplada y a la trayectoria del sello.
Una trayectoria de sellado continua es más que un contorno visual. Los puertos perforados transversalmente, los canales que se cruzan, los orificios para sujetadores, las ranuras y los alivios pueden acercarse o cruzar la superficie de sellado. Revise el límite de presión completo en vista de sección y deje claro qué aberturas son intencionales. Una pequeña interrupción en la trayectoria puede importar más que una amplia superficie cosmética que no forma parte del sello.
Proporcione a la tapa un esquema de datums utilizable
Las tapas grandes suelen combinar una amplia cara de interfaz con puertos, patrones de pernos, bolsillos y características internas. Establezca un esquema de datums que relacione la superficie de sellado con el patrón de fijación de la cámara y las aberturas funcionales. Acotar cada característica desde un borde diferente puede crear una cadena que es difícil de mecanizar y más difícil de verificar.
Elija referencias que puedan localizarse durante el montaje y verificarse después del mecanizado. Si la cara de sellado es la referencia principal, muestre cómo se relacionan con ella el patrón de pernos y los puertos. Si un piloto o registro controla la alineación, identifique su relación con la trayectoria de sellado. Utilice dimensiones básicas y controles geométricos donde expliquen la relación funcional; no ajuste cada dimensión simplemente porque el conjunto opera bajo vacío.
Para piezas de múltiples caras, el plan de proceso debe preservar esas relaciones a medida que la tapa se reorienta. Un Proceso de fresado CNC adecuado puede acceder a bolsillos e interfaces, pero la estrategia de montaje depende del envolvente, el acceso a las características, la rigidez de la pieza y el método de inspección.
Defina las ranuras y los puertos según su función
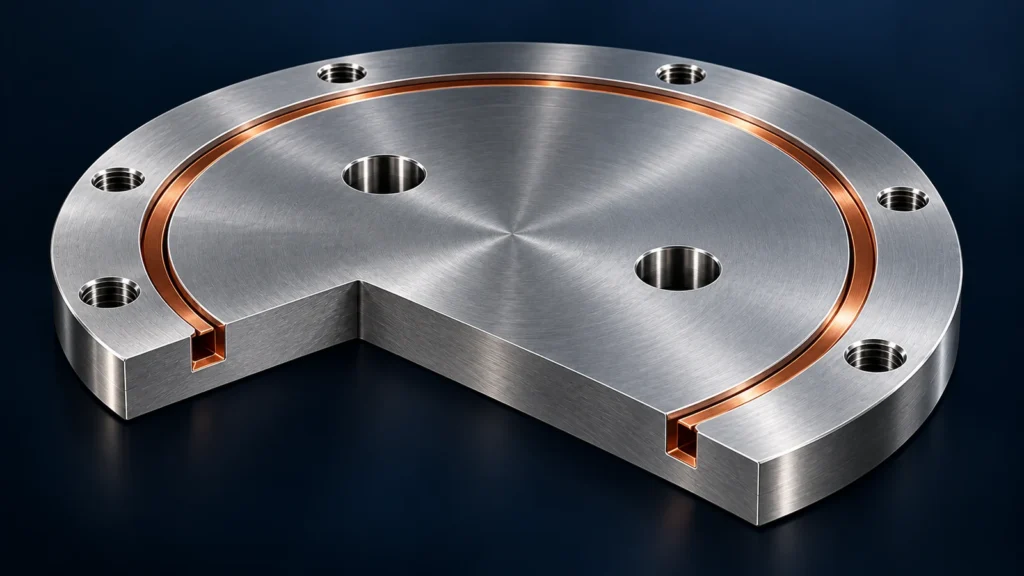
Las ranuras de sellado requieren requisitos claros de ancho, profundidad, esquina y superficie que coincidan con el sello elegido y su compresión especificada. Un radio de esquina, rebaba o marca de herramienta sin definir puede afectar la instalación o el contacto local. Donde la ranura gira alrededor de los puertos o cambia de dirección, las vistas de sección ayudan a mostrar la trayectoria de sellado prevista y evitan intersecciones ambiguas.
Los puertos y pasajes deben vincularse a la función de la cámara sin especificar en exceso características que no controlan el límite de presión. Identifique qué taladros deben conectarse, qué orificios son ciegos y dónde terminan las roscas o los avellanados. El plano también debe indicar cualquier condición de rompimiento de aristas o desbarbado donde material suelto podría entrar en la cámara o dañar un sello.
| Característica | Información del plano a aclarar | Riesgo típico de revisión |
|---|---|---|
| Ranura para sello | Tipo de sello, ancho/profundidad controlados, tratamiento de esquinas y referencia de datum | Las dimensiones genéricas pueden no coincidir con el sello seleccionado o el esquema de compresión |
| Superficie de sellado | Límite funcional, requisito de planitud o perfil, y condición de acabado | Las superficies cosméticas y de sellado pueden confundirse |
| Puertos y taladros transversales | Conexión de flujo, terminación y relación con la trayectoria de sellado | Una abertura puede interrumpir involuntariamente el límite de presión |
| Patrón de sujetadores | Posiciones de taladros, detalles de rosca y relación con la cámara de acoplamiento | Una carga de sujeción desigual puede deformar la tapa o desalinear el sello |
Tener en cuenta la rigidez de la tapa y la sujeción
Una tapa ancha y delgada puede cambiar de forma cuando se mecaniza, se libera del dispositivo de fijación o se atornilla a la cámara. La pieza puede medir de forma diferente en estado libre que bajo la condición de sujeción ensamblada. Si el resultado del sellado depende de un estado de ensamblaje definido, el plano o el plan de inspección deben indicar si la característica se evalúa libre, soportada o bajo una carga especificada.
El espaciado de los sujetadores, el espesor de pared local, las nervaduras, la profundidad de los bolsillos y la reacción de la junta influyen en cómo la carga llega al sello. Un proveedor de mecanizado no debe inferir el par de apriete de los pernos ni la clasificación de presión previstos a partir del modelo de la tapa. Estos pertenecen al diseño de la cámara y a la especificación de ensamblaje. El proveedor puede, sin embargo, identificar una característica que probablemente se mueva durante el mecanizado o que sea difícil de medir de forma repetible.
La estrategia de soporte es importante. Un dispositivo de fijación que mantiene una tapa plana por la fuerza puede ocultar su forma relajada; al liberarla se puede revelar la distorsión. Para secciones delgadas, considere una secuencia que mantenga el soporte en su lugar durante el desbaste, permita que la pieza se estabilice cuando lo requieran el material o el proceso, y luego termine la cara funcional y las características relacionadas con una restricción controlada. El plan exacto debe desarrollarse a partir de la geometría real y la condición del material en lugar de copiarse como una receta universal.
Elegir una secuencia de mecanizado estable
Comience con la condición del material en bruto, la envolvente de la pieza y el mapa de características. El desbaste de ambos lados o la eliminación asimétrica de material pueden cambiar el equilibrio de tensiones y la forma. La secuencia de montaje debe dejar suficiente material para una pasada de acabado controlada en el asiento del sello después de mecanizar los bolsillos y puertos principales, cuando la geometría lo permita.
Las cavidades profundas, las herramientas de largo alcance y las paredes estrechas aumentan la deflexión y las restricciones de acceso. Si una cara de sellado debe permanecer ininterrumpida, planifique la entrada y salida de la herramienta de modo que las marcas o rebabas no crucen la trayectoria funcional. Puede ser necesaria una operación de acabado separada, pero cada montaje adicional crea otra oportunidad de error de transferencia de datum. La decisión correcta es la que preserva la geometría especificada y puede inspeccionarse.
La selección de material también es específica de la aplicación. El aluminio puede ser atractivo por su masa y maquinabilidad; el acero inoxidable u otra aleación puede elegirse por razones químicas, térmicas o estructurales. Estos materiales no son intercambiables solo por su maquinabilidad. El diseñador debe especificar la aleación, el temple o la condición, y cualquier requisito posterior al mecanizado. El sitio descripción general de materiales metálicos es un punto de partida para la discusión del proceso, no un sustituto de la especificación de material de la cámara.
Coordinar el acabado, el recubrimiento y la limpieza
El acabado superficial debe especificarse solo donde cumpla una función definida, como un contacto de sello, una cara de acoplamiento, una interfaz de rodamiento o un requisito de control de partículas. Una nota general de acabado puede generar conflictos si el asiento del sello, las paredes de la cavidad y las caras cosméticas requieren condiciones diferentes. Identifique el área controlada e indique si el requisito se aplica antes o después de cualquier tratamiento.
Los recubrimientos o tratamientos de conversión pueden añadir espesor, alterar las propiedades superficiales y afectar las dimensiones en ranuras, taladros, roscas o puntos de contacto. Si una región debe permanecer sin tratar, márquela claramente y defina cómo se controla el límite. Coordine los requisitos de acabado con los límites de proceso del proveedor del tratamiento y con la función de ensamblaje del componente. La opciones de acabado superficial del sitio proporciona contexto del proceso; no sustituye una indicación en el plano.
La limpieza es igualmente específica. “Limpio para vacío” no es un criterio de aceptación completo a menos que el cliente defina la clase de contaminación, el proceso de limpieza, el embalaje y la evidencia requerida. No asuma que el mecanizado, el desbarbado o un lavado estándar satisfacen automáticamente el protocolo de limpieza de una herramienta para semiconductores. Identifique la parte responsable y la condición requerida en la entrega.
Separar la inspección de piezas de la prueba de fugas
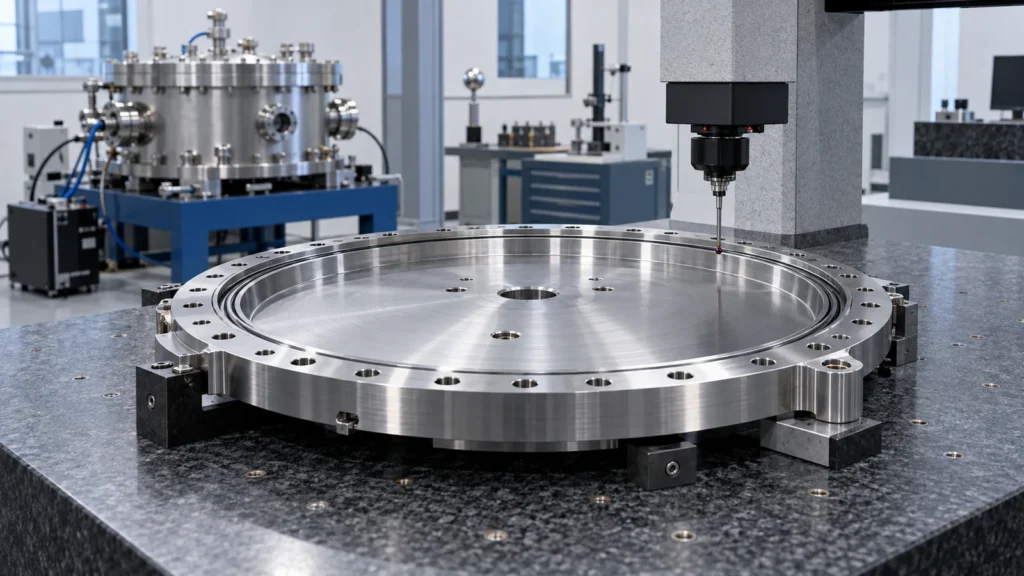
La inspección dimensional puede verificar el asiento del sello, la ranura, los puertos, el patrón de sujetadores y las relaciones de datum. El informe debe identificar la configuración de medición y el estado de la pieza, especialmente para una tapa grande o flexible. Una máquina de medición por coordenadas, una medición de superficie o un utillaje dedicado pueden ser apropiados según la geometría y las tolerancias; el método debe ser capaz de evaluar la característica especificada.
La conformidad dimensional no es lo mismo que una prueba de fugas. Una tapa puede cumplir con su plano de componente mientras la cámara ensamblada sigue teniendo fugas debido al sello, la superficie de acoplamiento, la contaminación, la carga de los sujetadores o el procedimiento de ensamblaje. Si la prueba de fugas forma parte del alcance del proveedor, la RFQ debe definir el límite de la prueba, el método, el umbral de aceptación y el formato de informe. De lo contrario, mantenga la inspección de componentes y la calificación a nivel de sistema como responsabilidades separadas.
Los registros de calidad deben permitir la trazabilidad de la revisión, la identidad del material, la condición de inspección y la gestión de no conformidades. La información de calidad del sitio puede explicar los controles de proceso pertinentes, mientras que el plano del cliente y los requisitos de compra determinan qué evidencia se requiere para esta tapa.
Qué incluir en la RFQ
Envíe el plano liberado y, cuando sea útil, un modelo 3D con la misma revisión. Incluya la interfaz de la cámara, el tipo o la especificación del sello, el material y su condición, la cantidad, el acabado o recubrimiento, los requisitos de limpieza y la evidencia de inspección esperada. Marque las características del límite de presión y aclare si los puertos, las roscas y los sujetadores están incluidos en el alcance del mecanizado.
Indique el esquema de datum, las características críticas de la ranura y el asiento, el estado de medición y cualquier dimensión posterior al tratamiento. Si el proveedor debe ensamblar o someter a prueba de fugas la tapa, proporcione el componente de acoplamiento, la ferretería de sellado, el procedimiento de prueba, el umbral de aceptación y la responsabilidad de la aprobación final del sistema. Una RFQ solo de componentes no debe implicar una garantía de rendimiento a nivel de cámara.
Preguntas frecuentes sobre tapas de cámaras de vacío
¿Puede el mecanizado CNC garantizar que una tapa de cámara mantenga el vacío?
No. El mecanizado CNC puede producir la geometría especificada, pero el sellado también depende del sello, la cámara de acoplamiento, la carga de montaje, el estado de la superficie, la limpieza y el método de prueba. Defina por separado cualquier responsabilidad sobre la prueba de fugas.
¿Debe tener toda la tapa el mismo requisito de acabado superficial?
Por lo general, no. Identifique la zona de asiento del sello y otras interfaces funcionales por separado de las caras no funcionales. Una indicación general puede añadir coste sin aclarar las superficies que controlan el sellado.
¿Cómo debe dimensionarse la ranura del sello?
Utilice los requisitos de diseño del sello seleccionado y las condiciones de montaje del ingeniero de la cámara. Especifique las dimensiones de la ranura y la relación de datum en el plano en lugar de confiar en una nota genérica.
¿El recubrimiento va antes o después del mecanizado?
Eso depende del material, el recubrimiento, el ajuste y el diseño del sello. Indique qué dimensiones se aplican después del tratamiento e identifique las zonas enmascaradas; confirme la secuencia con los requisitos del proceso.