
Uma tampa de câmara de vácuo para semicondutores veda de forma confiável somente quando sua interface de vedação, rigidez, padrão de fixação e datums de inspeção são tratados como um único sistema. A usinagem CNC pode produzir a superfície de vedação, o sulco, as portas e os recursos de montagem da tampa, mas a usinagem por si só não pode garantir o desempenho de vácuo. O tipo de vedação, a câmara de acoplamento, a carga de montagem, a temperatura, a condição da superfície e o método de teste de vazamento especificado afetam todos o resultado.
Para um comprador ou engenheiro de projeto, a primeira tarefa é identificar quais superfícies definem o limite de pressão e quais recursos apenas fornecem folga ou acesso. Essa distinção mantém as superfícies críticas mensuráveis sem aplicar o requisito mais rigoroso a todas as faces. Também faz com que o desenho, o plano de usinagem e os critérios de aceitação concordem.
Comece pela Interface de Vedação
Uma tampa pode usar um O-ring, uma junta conformada, uma vedação metálica ou outra interface definida pelo projeto da câmara. Cada uma tem requisitos diferentes para geometria do sulco, acabamento superficial, compressão e manuseio. Um desenho que diz apenas “vedação de vácuo” deixa o fabricante adivinhando quais dimensões controlam o comportamento da montagem.
Identifique o tipo real de vedação e suas peças de acoplamento antes de atribuir dimensões. As orientações de projeto do fornecedor da vedação e os requisitos do engenheiro de equipamentos devem definir o sulco e as condições de compressão; não substitua por um tamanho de sulco genérico de uma aplicação não relacionada. Se a tampa vedar contra um corpo de câmara, referencie essa face de acoplamento e o caminho de vedação explicitamente.
Um caminho de vedação contínuo é mais do que um contorno visual. Portas perfuradas transversalmente, canais que se cruzam, furos de fixação, rasgos e alívios podem se aproximar ou cruzar a superfície de vedação. Revise o limite de pressão completo em vista de seção e deixe claro quais aberturas são intencionais. Uma pequena interrupção no caminho pode importar mais do que uma ampla superfície cosmética que não faz parte da vedação.
Dê à Tampa um Esquema de Datum Utilizável
Coberturas grandes frequentemente combinam uma face de interface ampla com portas, padrões de parafusos, bolsões e recursos internos. Estabeleça um esquema de datum que relacione a superfície de vedação ao padrão de fixação da câmara e às aberturas funcionais. Dimensionar cada recurso a partir de uma borda diferente pode criar uma cadeia difícil de usinar e mais difícil ainda de verificar.
Escolha referências que possam ser localizadas durante a montagem e inspecionadas após a usinagem. Se a face de vedação for a referência primária, mostre como o padrão de parafusos e as portas se relacionam a ela. Se um pino-guia ou assento controla o alinhamento, identifique sua relação com o caminho de vedação. Use dimensões básicas e controles geométricos onde eles explicam a relação funcional; não restrinja todas as dimensões apenas porque o conjunto opera sob vácuo.
Para peças com múltiplas faces, o plano de processo deve preservar essas relações à medida que a tampa é reorientada. Um processo de fresamento CNC adequado pode acessar bolsões e interfaces, mas a estratégia de montagem depende do envelope, do acesso aos recursos, da rigidez da peça e do método de inspeção.
Defina Ranhuras e Portas a partir de Sua Função
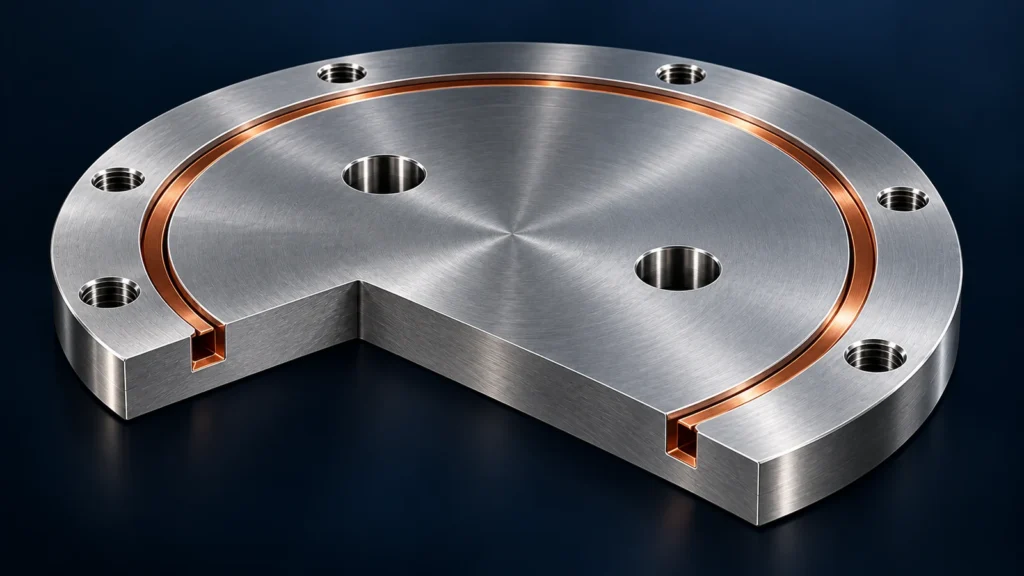
As ranhuras de vedação exigem requisitos claros de largura, profundidade, canto e superfície que correspondam à vedação escolhida e à sua compressão especificada. Um raio de canto, rebarba ou marca de ferramenta indefinidos podem afetar a instalação ou o contato local. Onde a ranhura contorna portas ou muda de direção, vistas em corte ajudam a mostrar o caminho de vedação pretendido e evitam interseções ambíguas.
As portas e passagens devem estar vinculadas à função da câmara sem especificar excessivamente recursos que não controlam o limite de pressão. Identifique quais furos devem se conectar, quais furos são cegos e onde as roscas ou rebaixos terminam. O desenho também deve indicar qualquer condição de quebra de aresta ou rebarbação onde material solto possa entrar na câmara ou danificar uma vedação.
| Recurso | Informação do desenho a esclarecer | Risco típico de revisão |
|---|---|---|
| Sulco de vedação | Tipo de vedação, largura/profundidade controladas, tratamento de cantos e referência de datum | Dimensões genéricas podem não corresponder à vedação selecionada ou ao esquema de compressão |
| Superfície de vedação | Limite funcional, requisito de planicidade ou perfil e condição de acabamento | Superfícies cosméticas e de vedação podem ser confundidas |
| Ports and cross-holes | Flow connection, termination, and relation to the seal path | An opening may unintentionally interrupt the pressure boundary |
| Fastener pattern | Hole positions, thread details, and relationship to the mating chamber | Uneven clamp load may distort the lid or misalign the seal |
Account for Lid Stiffness and Clamping
A broad, thin lid can change shape when it is machined, released from the fixture, or bolted to the chamber. The part may measure differently in a free state than it does under the assembled clamp condition. If the sealing result depends on a defined assembly state, the drawing or inspection plan should say whether the feature is evaluated free, supported, or under a specified load.
Fastener spacing, local wall thickness, ribs, pocket depth, and gasket reaction all influence how load reaches the seal. A machining supplier should not infer the intended bolt torque or pressure rating from the lid model. Those belong to the chamber design and assembly specification. The supplier can, however, identify a feature that is likely to move during machining or be difficult to measure repeatably.
Support strategy matters. A fixture that holds a lid flat by force may hide its relaxed shape; releasing it can reveal distortion. For thin sections, consider a sequence that leaves support in place during roughing, allows the part to stabilize when required by the material/process, then finishes the functional face and related features with controlled restraint. The exact plan must be developed from the actual geometry and material condition rather than copied as a universal recipe.
Choose a Stable Machining Sequence
Start with the stock condition, part envelope, and feature map. Roughing both sides or removing material asymmetrically can change stress balance and shape. The setup sequence should leave enough stock for a controlled finish pass on the seal land after the major pockets and ports are machined, when geometry permits.
Deep cavities, long-reach tools, and narrow walls increase deflection and access constraints. If a sealing face must remain uninterrupted, plan tool entry and exit so that marks or burrs do not cross the functional path. A separate finishing operation may be necessary, but every added setup creates another opportunity for datum-transfer error. The right decision is the one that preserves the specified geometry and can be inspected.
Material selection is also application-specific. Aluminum may be attractive for mass and machinability; stainless steel or another alloy may be chosen for chemical, thermal, or structural reasons. These materials are not interchangeable on machinability alone. The designer should specify alloy, temper or condition, and any post-machining requirements. The site’s metal materials overview é um ponto de partida para a discussão do processo, não um substituto para a especificação de material da câmara.
Coordenar Acabamento, Revestimento e Limpeza
O acabamento superficial deve ser especificado apenas onde cumpre uma função definida, como contacto de vedação, face de acoplamento, interface de rolamento ou requisito de controlo de partículas. Uma nota geral de acabamento pode criar conflito se a sede de vedação, as paredes da cavidade e as faces estéticas exigirem condições diferentes. Identifique a área controlada e indique se o requisito se aplica antes ou depois de qualquer tratamento.
Os revestimentos ou tratamentos de conversão podem adicionar espessura, alterar as propriedades da superfície e afetar as dimensões em ranhuras, furos, roscas ou pontos de contacto. Se uma região tiver de permanecer sem tratamento, marque-a claramente e defina como o limite é controlado. Coordene os requisitos de acabamento com os limites de processo do fornecedor do tratamento e com a função de montagem do componente. A opções de acabamento de superfície do site fornece contexto de processo; não substitui uma indicação no desenho.
A limpeza é igualmente específica. “Limpo para vácuo” não é um critério de aceitação completo, a menos que o cliente defina a classe de contaminação, o processo de limpeza, a embalagem e as evidências exigidas. Não assuma que a maquinagem, o rebarbamento ou uma lavagem padrão satisfazem automaticamente o protocolo de limpeza de uma ferramenta para semicondutores. Identifique a parte responsável e a condição exigida na entrega.
Separar a Inspeção de Peças do Teste de Fugas
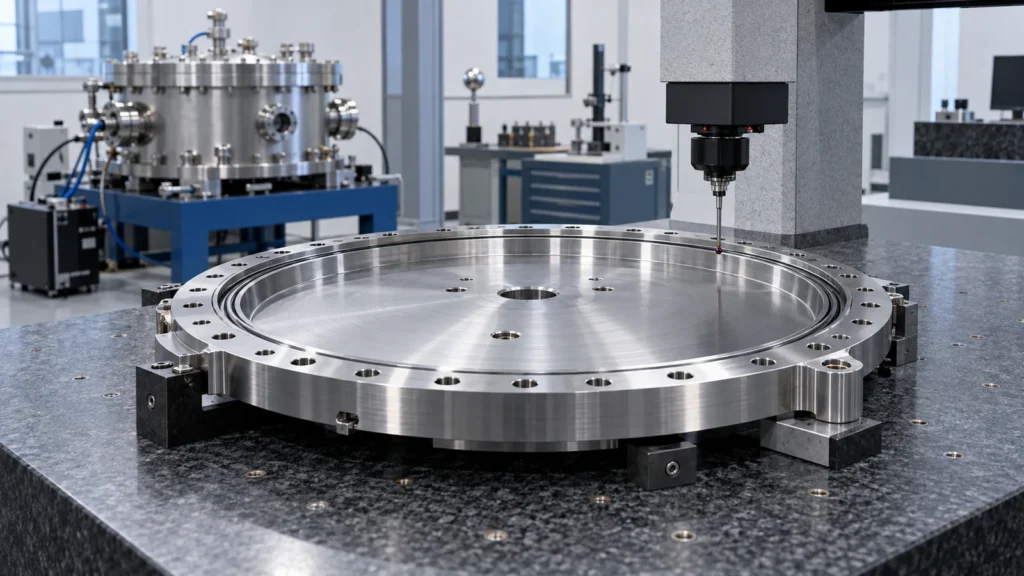
A inspeção dimensional pode verificar a sede de vedação, a ranhura, as portas, o padrão de fixação e as relações de datum. O relatório deve identificar a configuração de medição e o estado da peça, especialmente para uma tampa grande ou flexível. Uma máquina de medição por coordenadas, medição de superfície ou um dispositivo dedicado podem ser apropriados dependendo da geometria e das tolerâncias; o método deve ser capaz de avaliar a característica especificada.
A conformidade dimensional não é o mesmo que um teste de fugas. Uma tampa pode cumprir o desenho do componente enquanto a câmara montada ainda apresenta fugas devido à vedação, à superfície de acoplamento, à contaminação, à carga dos fixadores ou ao procedimento de montagem. Se o teste de fugas fizer parte do âmbito do fornecedor, o pedido de cotação deve definir o limite do teste, o método, o limiar de aceitação e o formato de relatório. Caso contrário, mantenha a inspeção de componentes e a qualificação ao nível do sistema como responsabilidades separadas.
Os registos de qualidade devem tornar rastreáveis a revisão, a identidade do material, a condição de inspeção e o tratamento de não conformidades. A informação de qualidade do site pode explicar os controlos de processo relevantes, enquanto o desenho do cliente e os requisitos de compra determinam que evidências são exigidas para esta tampa.
O Que Incluir no Pedido de Cotação
Envie o desenho emitido e, quando útil, um modelo 3D com a mesma revisão. Inclua a interface da câmara, o tipo ou especificação de vedação, o material e a condição, a quantidade, o acabamento ou revestimento, os requisitos de limpeza e as evidências de inspeção esperadas. Marque as características do limite de pressão e esclareça se as portas, roscas e fixadores estão incluídos no âmbito da maquinagem.
Indique o esquema de datum, as características críticas da ranhura e da sede, o estado de medição e quaisquer dimensões pós-tratamento. Se o fornecedor tiver de montar ou testar a fugas da tampa, forneça o componente de acoplamento, o hardware de vedação, o procedimento de teste, o limiar de aceitação e a responsabilidade pela aprovação final do sistema. Um pedido de cotação apenas de componente não deve implicar uma garantia de desempenho ao nível da câmara.
Perguntas Frequentes sobre Tampa de Câmara de Vácuo
A usinagem CNC pode garantir que uma tampa de câmara mantenha o vácuo?
Não. A usinagem CNC pode produzir a geometria especificada, mas a vedação também depende do vedante, da câmara de acoplamento, da carga de montagem, da condição da superfície, da limpeza e do método de teste. Defina separadamente qualquer responsabilidade pelo teste de vazamento.
A tampa inteira deve ter o mesmo requisito de acabamento superficial?
Normalmente não. Identifique a sede do vedante e outras interfaces funcionais separadamente das faces não funcionais. Uma indicação genérica pode aumentar o custo sem esclarecer as superfícies que controlam a vedação.
Como o sulco do vedante deve ser dimensionado?
Use os requisitos de projeto do vedante selecionado e as condições de montagem do engenheiro da câmara. Especifique as dimensões do sulco e a relação de datum no desenho, em vez de depender de uma nota genérica.
O revestimento deve ser aplicado antes ou depois da usinagem?
Isso depende do material, do revestimento, do ajuste e do projeto do vedante. Indique quais dimensões se aplicam após o tratamento e identifique as áreas mascaradas; confirme a sequência com os requisitos do processo.