
Mecanizar una pieza de acero antes o después del tratamiento térmico depende de qué características deben sobrevivir a la distorsión, qué dureza debe enfrentar la operación de corte y si queda material para un rectificado final o un paso de mecanizado duro. La opción predeterminada sensata no es una secuencia universal. Es una ruta guiada por el plano que especifica la condición del material en cada operación y la condición en la que se aceptan las dimensiones críticas.
SAE AMS2759 establece los requisitos generales para los procesos de tratamiento térmico especificados en piezas de acero; no crea una única secuencia de mecanizado para cada geometría. Utilice la especificación de compra y el procedimiento de tratamiento térmico vigentes, y luego haga que fabricación y diseño acuerden el sobremetal, los datums y los puntos de retención de inspección. La página de capacidades de tratamiento térmico de JUCHENG es la referencia de proceso pertinente, pero el plano de la pieza determina la ruta.
Elija la secuencia a partir de la característica controlante
Comience por la característica con mayor probabilidad de moverse o perder sobremetal: un asiento de rodamiento, un alojamiento de sello, un eje largo, una pared delgada, una cara de referencia plana o un patrón de agujeros estrechamente relacionado. Luego pregunte qué puede cambiar el tratamiento térmico en esa característica y qué operación de acabado puede corregirlo. Si la dimensión final es crítica, inspeccione la pieza después de la última operación que pueda cambiarla de forma material, no solo antes del tratamiento térmico.
| Condición de la pieza | Ruta a evaluar | Qué debe resolverse |
|---|---|---|
| La geometría puede tolerar el movimiento esperado y queda material final | Desbastar, tratar térmicamente y luego acabar o rectificar | Sobremetal, recuperación de datums, riesgo de distorsión e inspección final |
| Las características son simples y la condición preendurecida especificada es mecanizable para el trabajo | Mecanizar en la condición suministrada y luego verificar si se requiere tratamiento adicional | Condición del material, viabilidad de herramienta/proceso y aprobación del cliente |
| Se requiere dureza o superficie de desgaste solo en una región localizada | Revisar el tratamiento localizado y el orden de mecanizado, enmascaramiento y acabado | Profundidad de la capa o zona tratada, efectos de borde, distorsión y controles del plano |
| La geometría final es demasiado sensible para una tolerancia posterior al tratamiento | Revisar una ruta de proceso cualificada antes de liberar el diseño | Selección de material, forma del stock, método de tratamiento y aceptación medible |
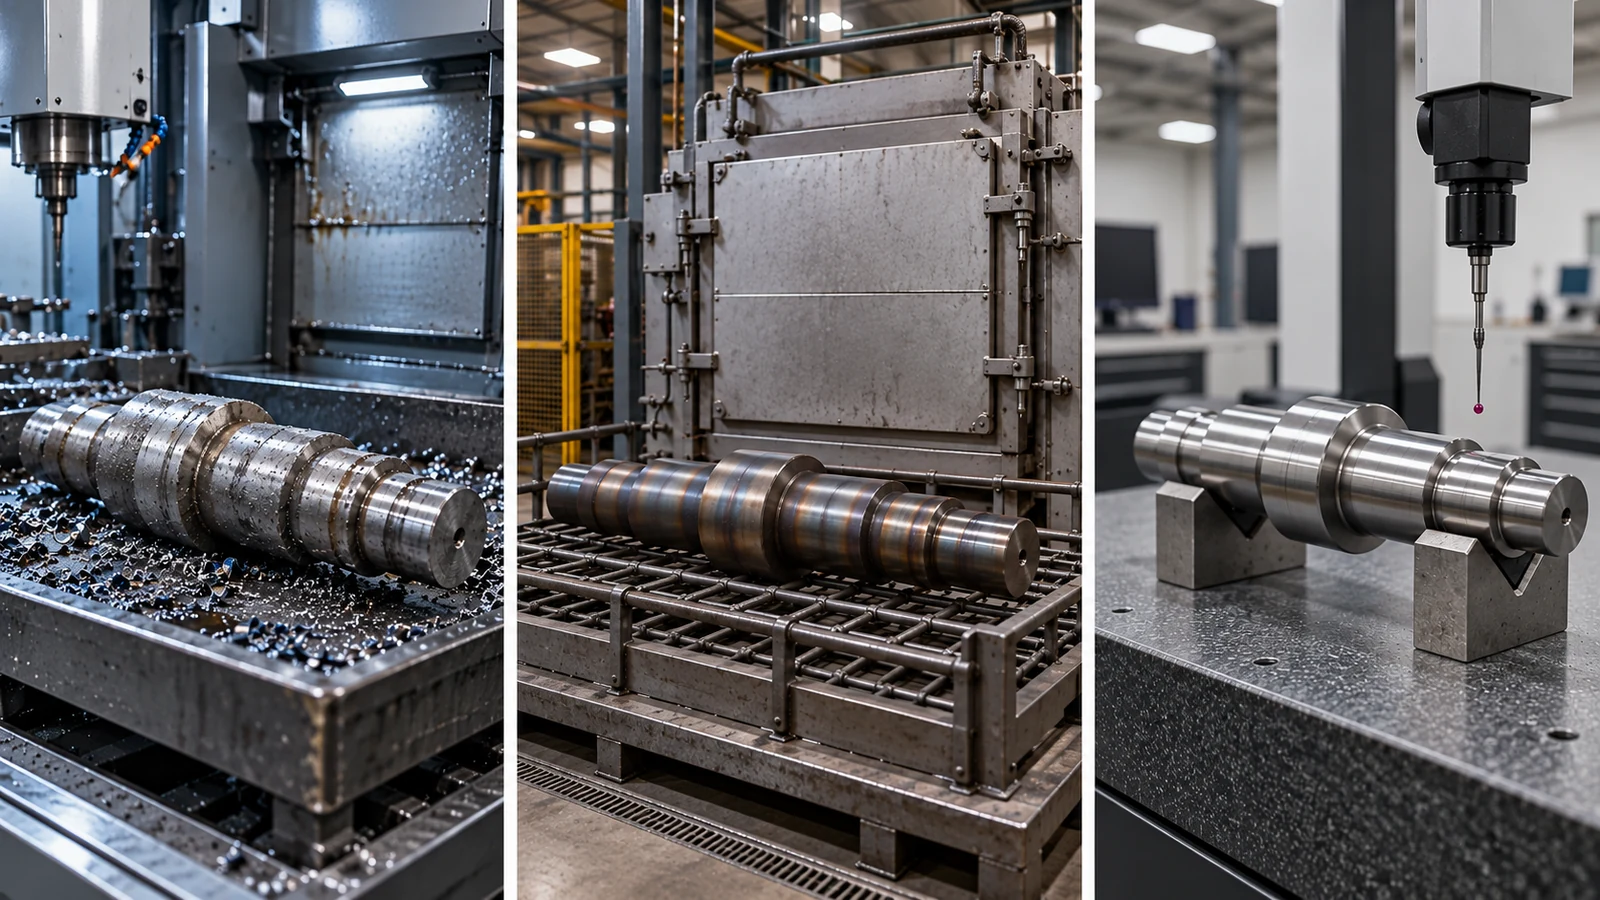
Esta tabla es una ayuda de planificación, no una especificación. La familia de material, el espesor de sección, la geometría de la pieza, el método de tratamiento y los requisitos del cliente pueden cambiar la respuesta. “Tratar térmicamente después del mecanizado” no es suficientemente detallado si la pieza necesita una operación de acabado o una inspección posterior al tratamiento.
Desbastar primero cuando la pieza necesita un margen de corrección
Cuando el procesamiento térmico puede mover la pieza, el desbaste antes del tratamiento puede eliminar el exceso de material dejando material en las características que necesitan corrección. El plano o el plan de proceso debe identificar dónde permanece ese margen y qué superficies establecen el datum después del tratamiento. Sin una estrategia de datum estable, un pase de acabado puede cumplir las dimensiones individuales mientras pierde la relación entre ellas.
Planificar el soporte y la orientación utilizados durante el tratamiento junto con la fuente de tratamiento térmico. La forma, los cambios de sección, los agujeros y los tramos sin soporte pueden afectar el movimiento. No garantizar que una ruta de tratamiento térmico particular elimine la distorsión. Si las dimensiones finales están cerca del stock disponible, evaluar el riesgo antes del mecanizado en lugar de descubrir después del tratamiento que una característica no puede limpiarse.
Acabar después del tratamiento solo donde la ruta lo permita
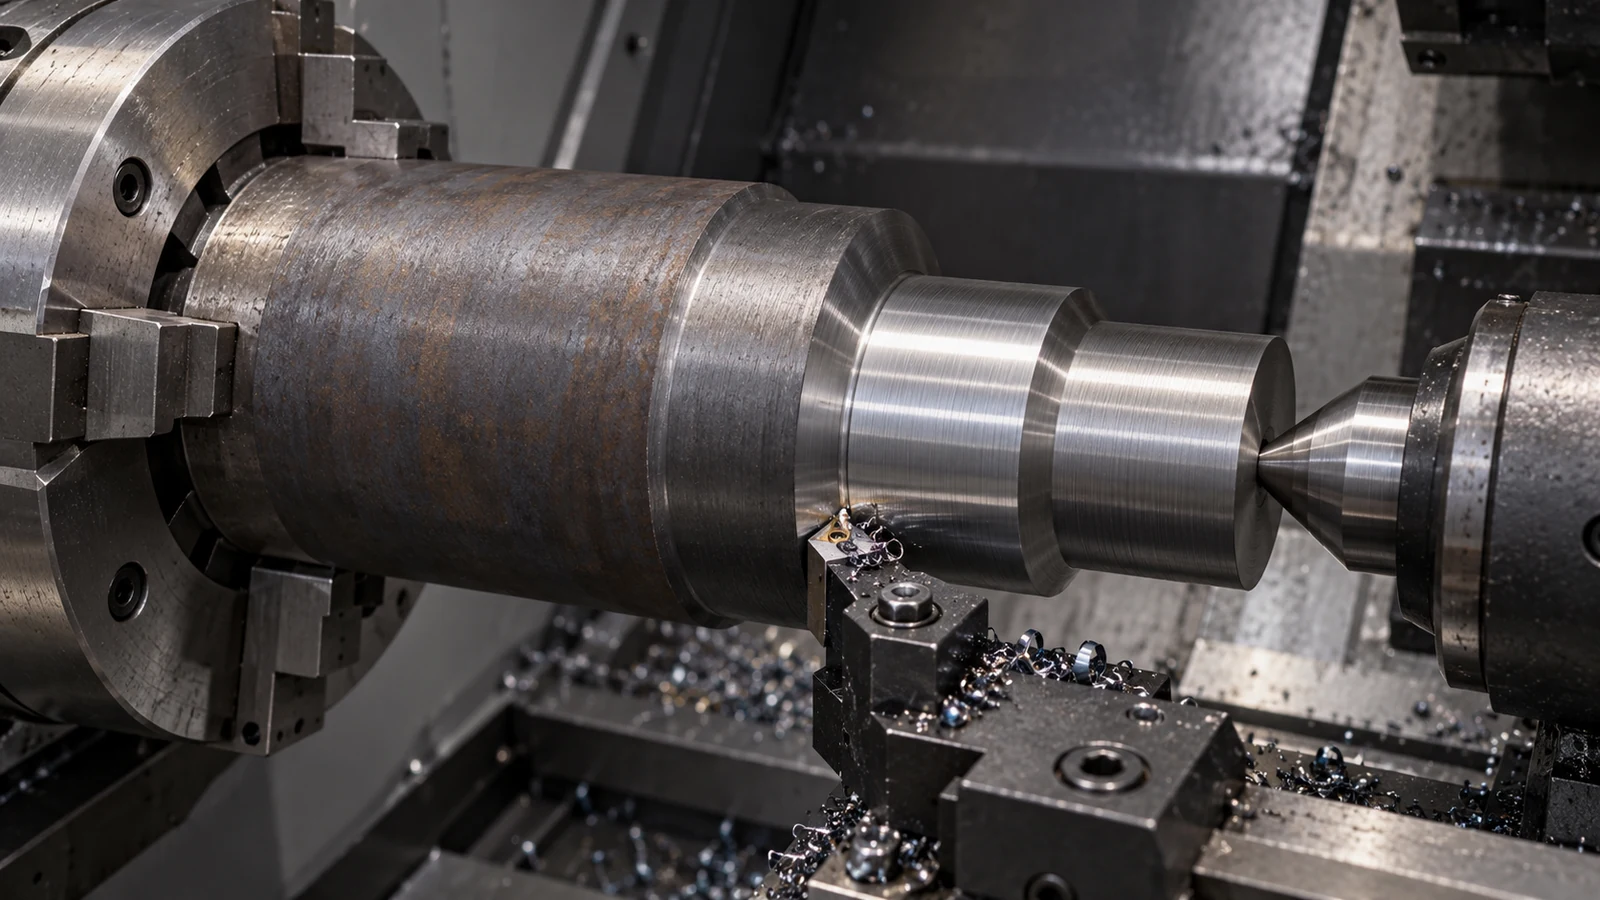
El mecanizado final o el rectificado pueden restaurar dimensiones y superficies seleccionadas, pero añaden decisiones de configuración e inspección. Identificar qué superficies se mecanizan de acabado, cuáles pueden rectificarse y si la dureza y la geometría requeridas son compatibles con la operación elegida. La capacidad de rectificado de precisión página describe la familia de procesos; no implica que toda característica tratada térmicamente sea rectificable ni que el rectificado sea automáticamente necesario.
Después de la operación final, inspeccionar las relaciones funcionales desde los datums del plano. Registrar la condición tratada y vincularla con los registros de material y de lote. Si la pieza se recubre, se galvaniza o se marca posteriormente, definir qué comprobaciones se realizan antes y después de esos pasos. La Guía del proceso de mecanizado CNC proporciona un contexto de flujo de trabajo más amplio, mientras que esta decisión trata sobre la secuenciación en torno al tratamiento térmico.
Preguntas a resolver antes de liberar el plano
- ¿Qué grado de material, condición inicial, rango de dureza y especificación de tratamiento se aplican?
- ¿Qué dimensiones o relaciones de referencia pueden cambiar durante el tratamiento?
- ¿Dónde se requiere sobreespesor de acabado y hay suficiente material disponible después del proceso?
- ¿Quién controla los registros de tratamiento, la trazabilidad de lotes y cualquier punto de retención requerido?
- ¿Qué dimensiones se aceptan antes del tratamiento, después del tratamiento y después del acabado final?
Resuelva estas preguntas con la autoridad de diseño, el proveedor de mecanizado y la fuente de tratamiento térmico. El resultado debe ser una secuencia de operaciones y un plan de inspección vinculados al plano real, no una regla copiada sobre el mecanizado de material “blando” o “duro”.