
قد يكون النحاس مستقرًا من حيث الأبعاد ومفيدًا كهربائيًا، ومع ذلك قد تبدو الحافة المشغّلة ممزقة أو ملطخة أو ذات نتوءات ريشية. عندما يحدث ذلك، فإن عبارة “النحاس ناعم” ليست تشخيصًا مفيدًا بحد ذاتها. يعتمد تكوّن النتوءات على درجة النحاس الدقيقة وحالة التقسية وهندسة الحافة وحالة الأداة وإخلاء الرقائق وطريقة فحص الميزة النهائية. تبدأ النتيجة النظيفة بتحديد مكان تشوّه الحافة وما إذا كان الرسم يحدد معنى “نظيف”.
يركز هذا الدليل على النتوءات وتمزق الحواف في النحاس المشغّل—وليس على اختيار درجة النحاس العامة أو نظرة عامة واسعة على العملية. فهو يمنح المهندسين والمشترين طريقة عملية للتمييز بين مشكلة قطع ومتطلب قبول غير واضح، ثم اختيار تجربة تصحيحية دون تغيير عدة متغيرات في آن واحد.
حدد حالة الحافة أولاً
“تصف كلمة ”نتوء" عدة نتائج مختلفة. فالشفة الرقيقة الشبيهة بالرقاقة عند حافة الخروج، والحافة المدرفلة على شكل فطر، والحيد البارز عند تقاطع فتحة، والسطح الخشن على جدار رفيع لا تشير جميعها إلى السبب نفسه. صوّر القطعة تحت إضاءة ثابتة وحدد الميزة واتجاه القطع والعملية التي تظهر عندها الحالة. إذا أُزيلت النتوءات من القطعة قبل الفحص، فاحتفظ بعينة كما شُغّلت؛ وإلا فسيكون الدليل اللازم لتشخيص حافة القطع قد فُقد.
ميّز أيضًا بين المادة المدفوعة إلى ما بعد الحد الاسمي والسطح الممزق المتبقي داخل الحد. قد تُزال الشفة البارزة بقطع حافة مضبوط. أما الوجه الممزق أو الملطخ فقد يؤثر على التلامس أو التوصيلية أو الإحكام أو المظهر حتى بعد إزالة الشفة. إذا كانت القطعة تحتوي على ثقوب متقاطعة صغيرة أو ممرات متقاطعة، فافحص حافتي الدخول والخروج: فالأداة التي تنظّف جانبًا واحدًا قد تدفع المادة إلى الفتحة المقابلة.
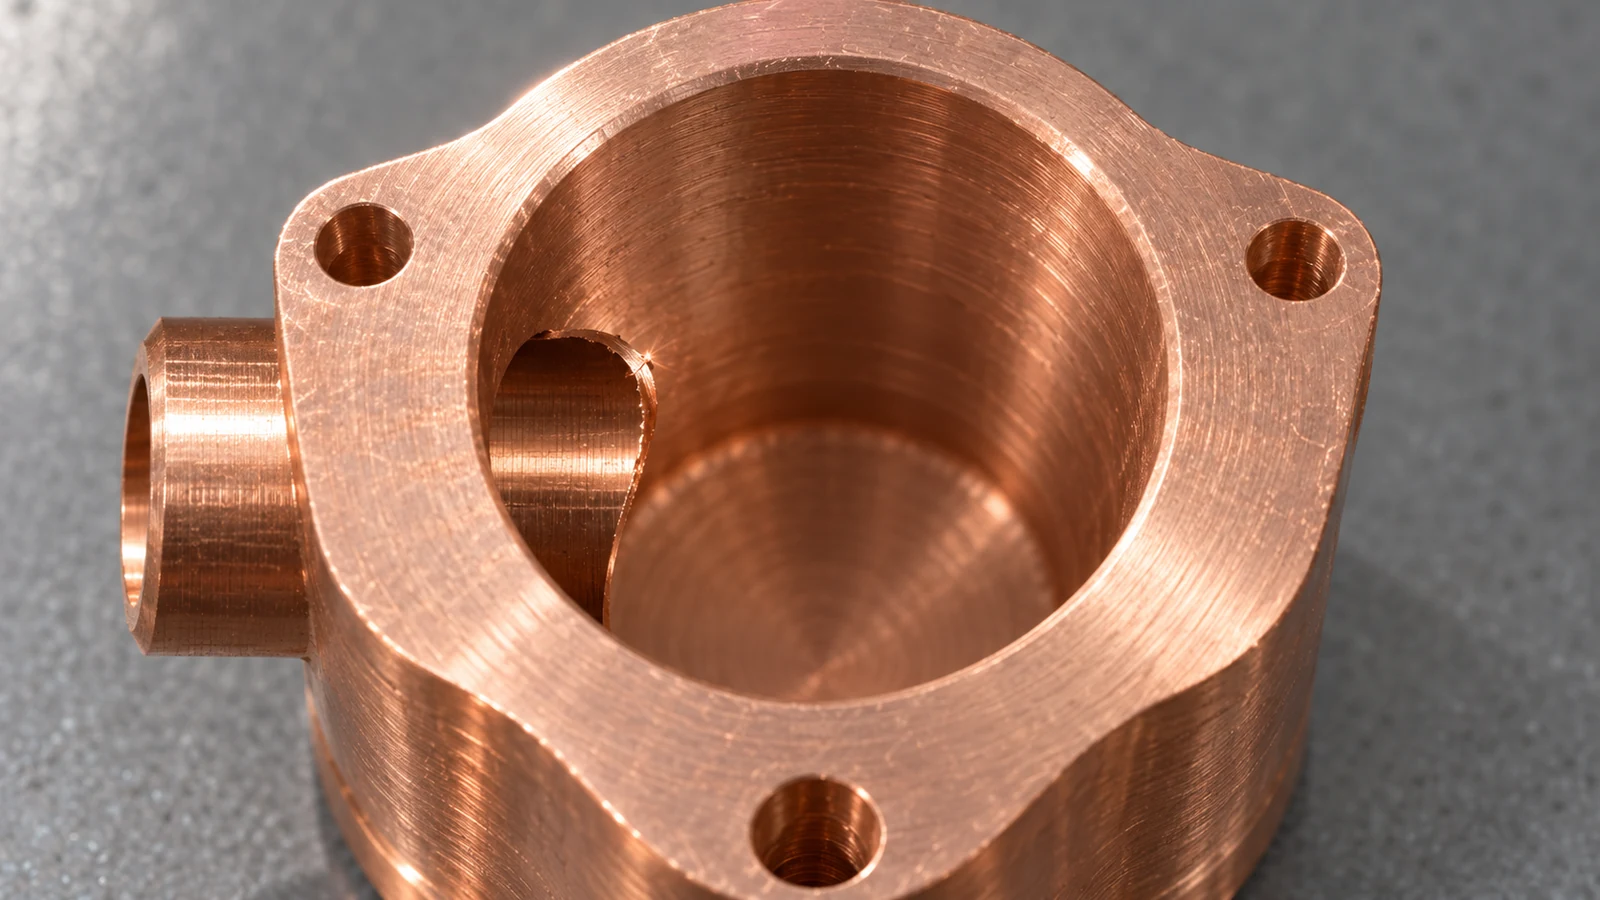
أخيرًا، تحقق مما إذا كانت الحالة تتكرر في الموقع نفسه. فالنتوء الذي يتبع خروج الأداة في كل قطعة يشير إلى آلية عملية مستقرة. أما العيب الذي ينتقل بين القطع فقد يشير بدلًا من ذلك إلى تغيّر حدة الحافة أو تكدس الرقائق أو تثبيت قطعة العمل أو إنهاء يدوي غير متسق.
لماذا يتمزق النحاس بدلاً من القص النظيف
العديد من درجات النحاس مطيلة. إذا كانت حافة القطع غير حادة، فقد تضغط الحافة المادة وتجرّها قبل أن تفصلها. وهذا يخلق حافة بناء متراكمة أو سطحًا ملطخًا، وقد يترك الانفصال النهائي شفة بدلًا من حافة نظيفة. الأداة الحادة المناسبة والقطع المستقر مهمان، لكن العلاج ليس مجرد زيادة السرعة: فحمل الرقاقة وهندسة الأداة واستراتيجية التزييت والصلابة تتفاعل جميعها، والتجربة الصحيحة تعتمد على الدرجة والميزة.

المقاطع الرقيقة معرضة للخطر بشكل خاص لأن المادة قد تنحرف عند خروج الأداة. فالبروز الطويل أو الدعم الضعيف أو القطع الذي يترك جسرًا ضيقًا حتى التمريرة الأخيرة قد يحوّل عملية قص نظيفة اسميًا إلى انحناء وتمزق. تخلق الثقوب المتقاطعة والفتحات قطعًا متقطعًا؛ فالأداة تدخل وتخرج بشكل متكرر، بينما قد تُحتجز الرقائق عند التقاطع. بالنسبة لقطعة تتطلب أيضًا تفريز CNC, ينبغي مراجعة مسار الأداة واتجاه القطعة معًا بدلًا من معاملة كل نتوء كمسألة إنهاء يدوي.
حالة المادة مهمة أيضًا. فقد تشير كلمة “نحاس” إلى درجات وحالات تقسية مختلفة ذات قابلية تشغيل وسلوك تشوّه مختلفين. لا ينبغي نسخ عملية أثبتت نجاحها على حالة مادة خام معينة تلقائيًا إلى أخرى. تحقق من تعيين المادة وحالتها الموردة قبل استخدام تعديل قطع للتعويض عما قد يكون في الواقع استبدالًا للمادة.
تتبّع النتوء إلى العملية التي أنتجته
ابدأ بخريطة المعالم. لكل نتوء، سجّل ما إذا كان يتشكل عند دخول الأداة، أو خروجها، أو نهاية فتحة، أو اختراق ثقب، أو معلم متقاطع. ثم قارن الجزء قبل كل عملية وبعدها. هذا يفصل العملية التي تُنشئ النتوء عن عملية لاحقة تطويه أو تخفيه فقط.
| الحالة الملحوظة | الآلية المحتملة التي يجب التحقق منها | الفحص الأولي المفيد |
|---|---|---|
| حافة رقيقة عند حد خروج ثابت | يُدفع المعدن عبر الحافة قبل انفصاله | حدّة الأداة، والدعم عند الخروج، واتجاه القطع |
| حافة خشنة حول ثقب متقاطع | اختراق متقطع أو رقائق محتجزة | تسلسل العمليات المتقاطعة ووصول الرقائق |
| تلطّخ على سطح مُشغَّل واسع | احتكاك، أو حافة متراكمة، أو تكوّن غير مستقر للرقائق | حالة الأداة وما إذا كان القطع يحتك عند التماس المبرمج |
| تفاوت ارتفاع النتوء عبر الدفعة | تغيّر حد الأداة، أو حالة المادة الخام، أو دعم التثبيت | نقطة عمر الأداة، ودفعة المادة، وتكرارية التثبيت |
استخدم التكبير المناسب لمتطلبات القبول، وليس مجرد أطراف الأصابع. فاللمس يمكنه اكتشاف حافة بارزة كبيرة لكنه لا يستطيع التمييز بشكل موثوق بين حافة مدرفلة صغيرة وسطح ممزق أو تأكيد سلامة حافة وظيفية. إذا كان الجزء يحتوي على سطح تلامس كهربائي أو منطقة إحكام، فافحص تلك المنطقة الوظيفية بشكل منفصل عن حافة مناولة غير حرجة.
راجع تسلسل القطع قبل إضافة خطوة إزالة نتوءات ثانوية. فالثقب المحفور متبوعًا بثقب متقاطع قد يترك تقاطعًا مختلفًا عن التسلسل العكسي. إذا أزالت تمريرة التشطيب النتوء المرئي لكنها تركت شظايا سائبة في ممر، فقد يفشل الجزء في التجميع أو في توقعات النظافة. سجّل التسلسل والأداة وحالة الجزء عند كل نقطة تحقق.
خطّط لتجربة تصحيحية مضبوطة
اختر متغيرًا واحدًا يتوافق مع الأدلة. إذا كانت الحافة تُدفع باستمرار عند الاختراق، فاختبر استراتيجية خروج معدّلة أو حالة دعم مختلفة. إذا كان السطح ملطخًا عبر وجه، فافحص حافة القطع وتشكّل الرقاقة قبل تغيير البرنامج بأكمله. إذا كانت الرقائق محشوة في تقاطع، فقيّم ترتيب العمليات وإمكانية الوصول للإخلاء. حافظ على ثبات درجة المخزون والتثبيت وطريقة الفحص والمعاملات المتبقية حتى يمكن تفسير التجربة.
بالنسبة للحافة الهشة، يمكن أن تساعد تمريرة تشطيب منفصلة فقط عندما تزيل كمية محددة من المادة دون تدوير زاوية مطلوبة أو تغيير مطابقة. عبارة “إزالة النتوءات من جميع الحواف” غير كافية لحافة إحكام أو كتف محمل أو تلامس ضيق أو مدخل ضغط. قد تحتاج هذه الميزات إلى بُعد محلي أو عرض تفصيلي أو شرط صريح بعدم الكسر. إذا كانت إزالة الحافة الموحدة مناسبة للحواف غير الحرجة، فحدد الشكل الهندسي المسموح به وحدود الفحص في ملاحظة الرسم.
عندما يحسّن التغيير المظهر لكنه يسبب انحراف بُعد وظيفي، فهو ليس تصحيحًا ناجحًا. قارن نتيجة الحافة مع نظام المساند المرجعية للجزء وهندسة المطابقة وعمليات التشطيب بعد التصنيع. قد يُطلى النحاس أيضًا أو يُشطّب لاحقًا؛ حدد ما إذا كانت الحافة تُقيَّم قبل تلك الخطوة أو بعدها، لأن عملية الطلاء أو التشطيب يمكن أن تغيّر الحالة المرئية.
اجعل متطلب الحافة قابلًا للفحص
يحتاج قسم الهندسة والمشتريات والفحص إلى معيار قبول مشترك. حدد أي الحواف وظيفية، وأيها حواف سلامة أو مناولة، وأيها غير حرجة. لكل حافة حرجة، حدد حالة النتوء أو إزالة الحافة المسموح بها بطريقة يمكن قياسها أو الحكم عليها بوضوح. تجنب الاعتماد على “إزالة الحواف الحادة” حيث تؤثر كمية الإزالة على وجه مطابقة أو ممر.
للمشتريات، قدّم درجة المادة وحالة المعالجة الحرارية، ورسمًا تحدد فيه الحواف الحرجة، وأي متطلب ينطبق بعد الطلاء أو التنظيف. يمكن أن تساعد معلومات مادة النحاس في تأطير مناقشة خاصة بالدرجة، لكن الرسم وطريقة الفحص المتفق عليها تظل المرجع في قبول جزء معين. إذا اختلف المخزون المورّد عن الحالة المحددة، فحل ذلك قبل تغيير وصفة العملية.
سجل التصحيح الجيد يوثق موقع العيب والآلية المحتملة والمعامل المختار وحجم العينة وطريقة الفحص وما إذا كان التغيير يؤثر على أي بُعد أو عملية لاحقة. هذا السجل يجعل التحقيق اللاحق في عمر الأداة أو دفعة المادة أسرع بكثير من الاعتماد على ملاحظة غامضة بأن الجزء “بدا خشنًا”.”
الأسئلة الشائعة
هل يعني النتوء الأكبر دائمًا أن درجة النحاس خاطئة؟
لا. فتآكل الأداة ودعم الحافة وإخلاء الرقائق وتسلسل العمليات يمكن أن تغيّر جميعها تشكّل النتوء. أكّد تعيين المادة وحالتها، ثم افحص عملية القطع قبل استنتاج أن المخزون هو المسؤول.
هل يمكن لإزالة النتوءات اليدوية حل تمزق حواف النحاس؟
يمكنها إزالة حافة بارزة مسموح بها، لكنها لا تفسر أو بالضرورة تصلح سطحًا ملطخًا أو حافة تلامس تالفة أو رقائق سائبة داخل ممر. حدد حالة الحافة المقبولة وتحقق من الميزة الوظيفية بعد التشطيب.
هل يجب أن تحصل كل حافة نحاسية على نفس كسر الحافة؟
لا. الملاحظة الموحدة مناسبة فقط للحواف التي تشترك في نفس الوظيفة والمخاطر. قد تحتاج أسطح الإحكام والكتفين الموجهين والفتحات الصغيرة وحواف التلامس إلى متطلب خاص بها أو إلى حماية من إزالة المادة.
ما الذي يجب فحصه أولاً عندما تتفاوت النتوءات من قطعة إلى أخرى؟
قارن حالة الأداة وموضع عمر الأداة، ودفعة المخزون والصلابة، ودعم تثبيت قطعة العمل، وتسلسل العمليات الدقيق. تحقق أيضًا من أن الفحص يستخدم نفس الإضاءة والتكبير وتعريف القبول عبر الدفعة.