Незаметный герой оптических систем: критическая роль прецизионных адаптеров
В мире высокопроизводительной оптики — от передовой полупроводниковой литографии и медицинской визуализации до аэрокосмического наблюдения и профессиональной кинематографии — объектив часто является главной звездой. Однако даже самый безупречно отшлифованный объектив становится бесполезным, если его невозможно установить с абсолютной точностью, стабильностью и повторяемостью. Это сфера прецизионной обработки адаптеров для объективов — специализированная область производства, где микроны имеют значение, а материаловедение встречается со скрупулезной инженерией. Адаптер для объектива — это гораздо больше, чем простая механическая проставка; это критически важный интерфейс, который определяет оптическую ось, поддерживает фокусные расстояния и обеспечивает работу всей системы на ее теоретическом пределе. Это подробное исследование раскрывает искусство, науку и технологию, стоящие за обработкой этих жизненно важных компонентов.
Анатомия прецизионного адаптера для объектива: больше, чем кажется на первый взгляд
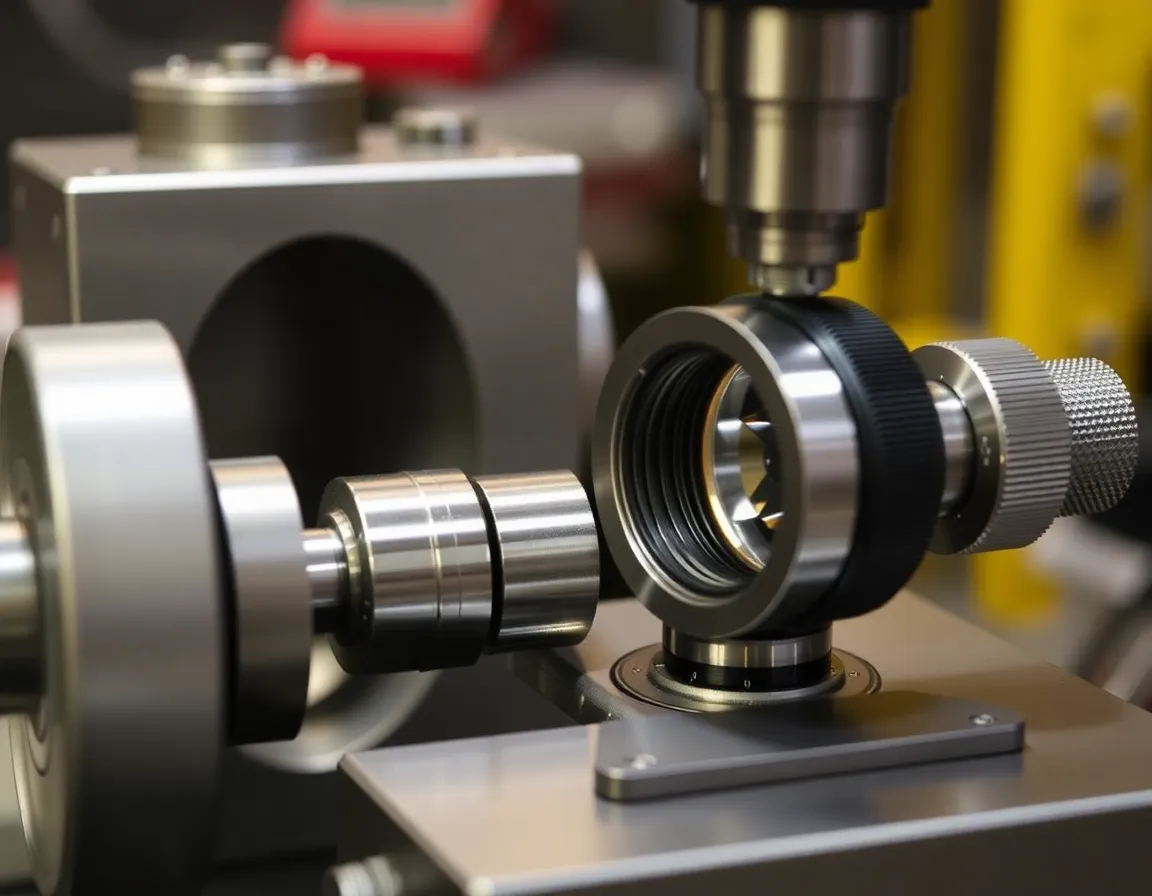
В своей основе адаптер для объектива — это монтажный интерфейс, который позволяет надежно прикрепить оправу объектива или оптический элемент к корпусу, столику или другому объективу. Его основные функции — это механическое базирование, точность позиционирования и изоляция от внешней среды. Для этого его конструкция включает несколько обязательных элементов, каждый из которых требует специфических подходов к обработке.
Ключевые особенности и их влияние на обработку
Прецизионные посадочные отверстия и установочные поверхности: Внутренний диаметр (отверстие), контактирующий с оправой объектива, или наружный диаметр (OD), входящий в корпус, должны быть обработаны с чрезвычайно жесткими допусками, часто в пределах ±0,005 мм или меньше. Это гарантирует идеальное центрирование оптической оси и ее перпендикулярность плоскости изображения. Для достижения этого требуются высокоточные токарные станки с ЧПУ или шлифовальные станки с исключительной точностью вращения шпинделя и термической стабильностью.
Резьба (например, C-Mount, T-Thread, нестандартная): Распространены стандартизированные резьбы, такие как 1"-32 UN (C-mount) или M42x1 мм. Эти резьбы должны быть нарезаны с высокой точностью, чтобы избежать "биения" или наклона, которые вызывают оптическое рассогласование. Нарезание резьбы резцом на токарном станке с ЧПУ является золотым стандартом, обеспечивающим идеальный профиль резьбы, шаг и соосность с другими элементами адаптера.
Опорная поверхность рабочего отрезка (FFD): Это критически важная базовая поверхность, определяющая точное расстояние от монтажной плоскости объектива до сенсора или плоскости изображения. FFD должен быть обработан с субмикронной чистотой поверхности и абсолютной перпендикулярностью к отверстию. Это часто требует финальной шлифовки или притирки после основной обработки для устранения любой кривизны или неровности.
Светозащитные перегородки и антибликовые элементы: Чтобы предотвратить ухудшение контраста изображения из-за паразитного света (бликов), адаптеры часто включают внутренние перегородки, черненые канавки или острые кромки. Обработка этих элементов требует малых острых инструментов и стратегий для создания глубоких поднутренных канавок без возникновения вибрации или отклонения инструмента.
Технологический процесс обработки: от сырья до оптического интерфейса
Создание высокоточного адаптера — это многоэтапный процесс, в котором планирование и порядок операций имеют первостепенное значение. Типичный рабочий процесс для сложного адаптера может выглядеть следующим образом:
1. Выбор и подготовка материала
Выбор материала имеет основополагающее значение. Распространенные варианты включают:
- Алюминий 6061-T6 / 7075-T6: Легкий, с хорошей обрабатываемостью и стабильный. Часто используется в потребительских, кинематографических и многих промышленных применениях. Может подвергаться твердому анодированию для устойчивости к износу и коррозии.
- Нержавеющая сталь (304, 316, 416): Обеспечивает превосходную прочность, термическую стабильность и коррозионную стойкость. Необходима для высоконагруженных, вакуумных или агрессивных сред. Сложнее в обработке, требует жесткого оборудования и соответствующего инструмента.
- Инвар / Супер-инвар: Никель-железный сплав с исключительно низким коэффициентом теплового расширения (КТР). Используется в наиболее термочувствительных применениях, таких как спутниковая оптика или метрологические системы, где критична размерная стабильность при колебаниях температуры.
- Латунь: Отличная обрабатываемость и естественная коррозионная стойкость; часто используется для изготовления индивидуальных фотографических адаптеров и прототипов.
Сначала материал раскраивается по размеру, проходит снятие напряжений (при необходимости) и часто предварительно обрабатывается до черновой формы для удаления основного объёма материала.
2. Основные операции ЧПУ-обработки
На этом этапе формируется большая часть геометрии адаптера. Современный 4- или 5-осевой обрабатывающий центр с ЧПУ позволяет выполнить полную обработку за один или два установа, минимизируя накопление погрешности.
- Точение: Выполняется на токарном станке с ЧПУ или токарно-фрезерном центре для создания основного наружного диаметра, отверстия и передней/задней поверхностей. Это обеспечивает соосность этих критических элементов.
- Фрезерование: Используется для создания наружных лысок, крепёжных отверстий, светозащитных бленд и любых неосесимметричных элементов. 5-осевая обработка незаменима для сложных адаптеров с наклонными портами или встроенными кинематическими креплениями.
- Сверление и нарезание резьбы: Для отверстий под стопорные винты, фиксирующих штифтов или крепёжных винтов. Они должны быть точно расположены и перпендикулярны, чтобы избежать возникновения напряжений или перекоса.
На протяжении всего этого процесса, управление подачей СОЖ и терморегулирование имеют решающее значение для предотвращения нагрева и расширения детали во время обработки, что привело бы к неточностям после охлаждения.
3. Вторичная отделка и контроль
После основной обработки критические элементы часто подвергаются финишной обработке.
- Шлифование/притирка: Поверхность FFD и установочное отверстие могут быть тонко отшлифованы или притерты для достижения окончательного размера, шероховатости поверхности (часто Ra < 0,4 мкм) и плоскостности.
- Обработка поверхности: Применяются анодирование (для Al), пассивация (для нержавеющей стали) или специализированное чернение (например, никель-тефлоновое покрытие для низкого отражения). Критически важно, что эти покрытия добавляют толщину. Станочник должен "обрабатывать до размера", учитывая точную толщину после нанесения покрытия, чтобы обеспечить соответствие окончательных размеров допуску.
- Метрология и контроль: Каждый критический размер проверяется с помощью таких инструментов, как координатно-измерительные машины (КИМ), оптические компараторы, лазерные микрометры и высокоточные измерители высоты. Соосность, перпендикулярность и качество резьбы строго проверяются на соответствие чертежу.
Применение и лучшие практики в проектировании для технологичности
Прецизионные адаптеры повсеместно используются во всех технологических секторах. В машинном зрении, они обеспечивают воспроизводимую фокусировку и юстировку в системах автоматизированного контроля. В биотехнологии и медицинских приборах, они обеспечивают четкую визуализацию в микроскопах и эндоскопах. Аэрокосмические и оборонные системы полагаются на них для поддержания юстировки при экстремальных вибрациях и термоциклировании. Для кинематографистов они позволяют использовать ценные винтажные объективы на современных цифровых камерах без ущерба для оптического качества.
Лучшие практики для успешной обработки адаптеров
Сотрудничайте на раннем этапе: Привлекайте вашего станочника на этапе проектирования. Он может дать рекомендации по допускам (указывайте только то, что критически важно), выбору материалов и проектированию элементов (например, избегание глубоких тонких стенок) для снижения затрат и повышения технологичности.
Понимайте допуски: Более жесткие допуски экспоненциально увеличивают стоимость. Определите четкий анализ размерных цепей допусков, чтобы знать, какие размеры действительно критичны для оптических характеристик (например, FFD и соосность), а какие могут быть более свободными.
Четко указывайте покрытия: Четко указывайте на чертеже требуемые виды обработки поверхности, включая конкретные стандарты (например, MIL-A-8625 для анодирования), и отмечайте, какие размеры являются "финальными размерами после нанесения покрытия"."
Учитывайте тепловые эффекты: Для наиболее высокоточных применений указывайте такие материалы, как инвар, или проектируйте с учетом тепловой компенсации. Сообщите механику, если деталь будет использоваться в среде с контролируемой температурой, чтобы он мог выполнить финальный контроль при соответствующей температуре.
Заключение: основа оптической точности
Прецизионная обработка переходников для объективов — это дисциплина, в которой машиностроение становится средством достижения оптического совершенства. Она соединяет разрыв между теоретическим проектированием объектива и реальными характеристиками. Инвестиции в тщательно обработанный переходник — спроектированный с вниманием, изготовленный из подходящих материалов и произведенный на современном оборудовании с rigorous контролем — это инвестиции в надежность, повторяемость и итоговые характеристики всей оптической системы. В мире, все больше движимом точной визуализацией и измерениями, скромный переходник для объектива, хотя часто и скрытый из виду, определенно никогда не выходит из головы тех, кто понимает важность идеального основания.