Der unbesungene Held optischer Systeme: Die entscheidende Rolle von Präzisionsadaptern
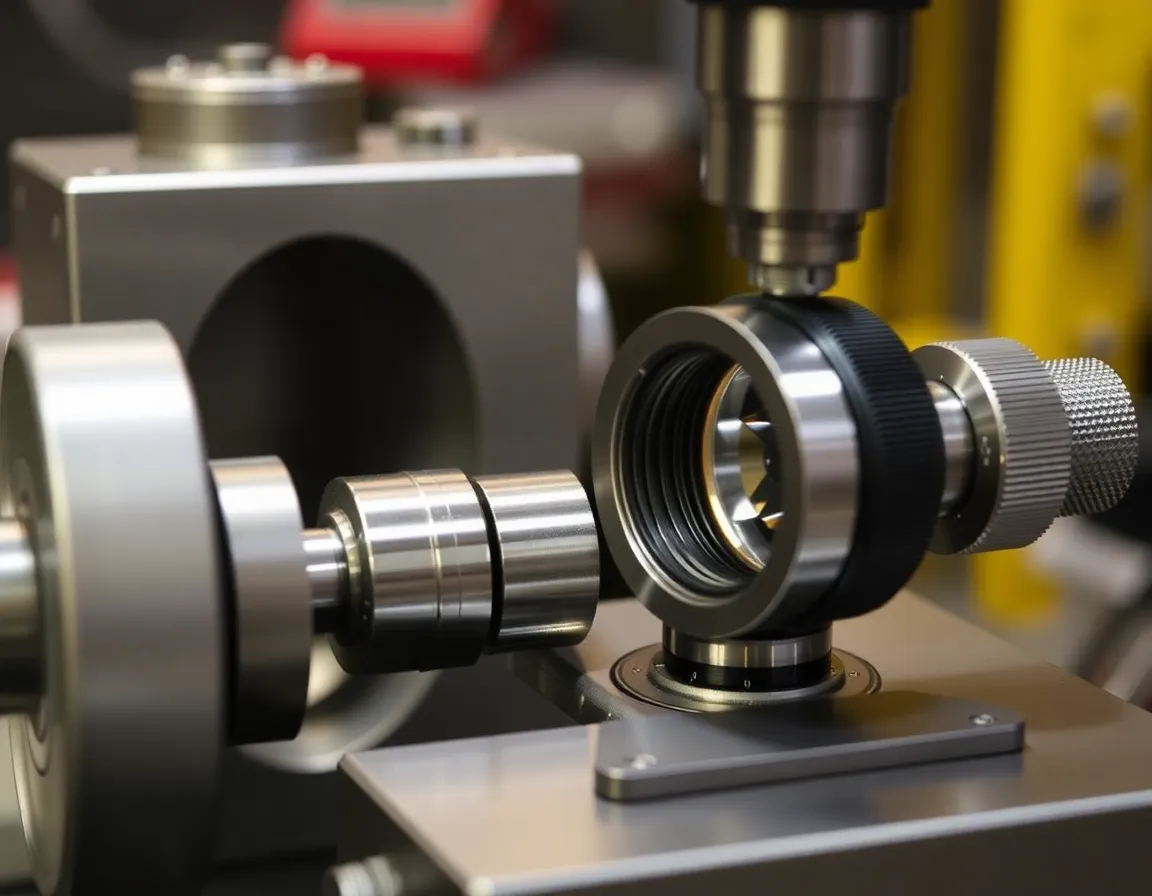
In der Welt der Hochleistungsoptik – von der modernen Halbleiterlithografie und medizinischen Bildgebung bis hin zur Luft- und Raumfahrtüberwachung und professionellen Kinematografie – ist das Objektiv oft der Star der Show. Doch selbst das exquisit geschliffene Objektiv wird nutzlos, wenn es nicht mit absoluter Präzision, Stabilität und Wiederholbarkeit montiert werden kann. Dies ist das Gebiet der Präzisions-Fertigungsbearbeitung von Objektivadaptern, ein spezialisiertes Fertigungsfeld, in dem Mikrometer zählen und Materialwissenschaft auf akribische Ingenieurskunst trifft. Ein Objektivadapter ist weit mehr als nur ein einfacher mechanischer Abstandshalter; er ist die entscheidende Schnittstelle, die die optische Achse definiert, die Brennweiten einhält und sicherstellt, dass das gesamte System an seiner theoretischen Grenze arbeitet. Dieser ausführliche Einblick beleuchtet die Kunst, Wissenschaft und Technologie hinter der Bearbeitung dieser unverzichtbaren Komponenten.
Anatomie eines Präzisions-Objektivadapters: Mehr, als das Auge sieht
Im Kern ist ein Objektivadapter eine Montageschnittstelle, die es ermöglicht, eine Objektivfassung oder ein optisches Element sicher an einem Gehäuse, einem Tisch oder einem anderen Objektiv zu befestigen. Seine Hauptfunktionen sind mechanische Registrierung, Positionsgenauigkeit und Umgebungsisolierung. Um dies zu erreichen, umfasst sein Design mehrere unverzichtbare Merkmale, die jeweils spezifische Bearbeitungsansätze erfordern.
Wesentliche Merkmale und ihre Auswirkungen auf die Bearbeitung
Präzisionsbohrung und Referenzflächen: Der Innendurchmesser (Bohrung), der das Objektivrohr kontaktiert, oder der Außendurchmesser (AD), der in ein Gehäuse passt, muss mit extrem engen Toleranzen gefertigt werden, oft innerhalb von ±0,005 mm oder weniger. Dies gewährleistet, dass die optische Achse perfekt zentriert und senkrecht zur Bildebene ausgerichtet ist. Um dies zu erreichen, sind hochpräzise CNC-Drehmaschinen oder Schleifmaschinen mit außergewöhnlicher Spindelgenauigkeit und thermischer Stabilität erforderlich.
Gewinde (z. B. C-Mount, T-Thread, kundenspezifisch): Standardisierte Gewinde wie das 1"-32 UN (C-Mount) oder M42x1 mm sind üblich. Diese Gewinde müssen präzise geschnitten werden, um "Taumeln" oder Verkippung zu vermeiden, die eine optische Fehlausrichtung verursachen. Das Einzelpunkt-Gewindeschneiden auf einer CNC-Drehmaschine ist der Goldstandard, da es eine perfekte Gewindeform, Steigung und Konzentrizität mit den anderen Merkmalen des Adapters ermöglicht.
Auflagenmaß (Flange Focal Distance, FFD): Dies ist die kritische Referenzfläche, die den exakten Abstand von der Objektivauflageebene zum Sensor bzw. zur Bildebene definiert. Das FFD muss mit einer Oberflächengüte im Submikronbereich und absoluter Rechtwinkligkeit zur Bohrung gefertigt werden. Dies erfordert oft einen abschließenden Schleif- oder Läppvorgang nach der Hauptbearbeitung, um jegliche Wölbung oder Unregelmäßigkeit zu beseitigen.
Lichtblenden und Antireflexionsmerkmale: Um zu verhindern, dass Streulicht (Flare) den Bildkontrast beeinträchtigt, enthalten Adapter häufig interne Blenden, geschwärzte Nuten oder Schneidkanten. Die Bearbeitung dieser Merkmale erfordert kleine, scharfe Werkzeuge und Strategien, um tiefe, hinterschnittene Nuten ohne Vibrationen oder Werkzeugablenkung zu erzeugen.
Der Bearbeitungsworkflow: Vom Rohmaterial zur optischen Schnittstelle
Die Herstellung eines hochpräzisen Adapters ist ein mehrstufiger Prozess, bei dem die Planung und die Reihenfolge der Arbeitsgänge von größter Bedeutung sind. Ein typischer Workflow für einen komplexen Adapter könnte wie folgt ablaufen:
1. Materialauswahl und -vorbereitung
Die Materialauswahl ist grundlegend. Häufige Auswahlmöglichkeiten sind:
- Aluminium 6061-T6 / 7075-T6: Leicht, gut zerspanbar und stabil. Wird häufig in Consumer-, Cine- und vielen Industrieanwendungen eingesetzt. Kann harteloxiert werden für Verschleiß- und Korrosionsbeständigkeit.
- Edelstahl (304, 316, 416): Bietet überlegene Festigkeit, thermische Stabilität und Korrosionsbeständigkeit. Unverzichtbar für Hochlast-, Vakuum- oder raue Umgebungen. Schwieriger zu bearbeiten, erfordert steife Ausrüstung und geeignete Werkzeuge.
- Invar / Super Invar: Eine Nickel-Eisen-Legierung mit einem außergewöhnlich niedrigen Wärmeausdehnungskoeffizienten (CTE). Wird in den thermisch empfindlichsten Anwendungen wie Satellitenoptik oder Messsystemen eingesetzt, wo die Maßhaltigkeit über Temperaturschwankungen hinweg entscheidend ist.
- Messing: Hervorragende Zerspanbarkeit und natürliche Korrosionsbeständigkeit, häufig verwendet für kundenspezifische Foto-Adapter und Prototypen.
Das Material wird zunächst auf Maß geschnitten, spannungsarm geglüht (falls erforderlich) und oft auf eine Rohform vorbearbeitet, um überschüssiges Material zu entfernen.
2. Primäre CNC-Bearbeitungsvorgänge
In dieser Phase wird der Großteil der Geometrie des Adapters geformt. Ein modernes 4- oder 5-Achsen-CNC-Bearbeitungszentrum ermöglicht die vollständige Bearbeitung in einer oder zwei Aufspannungen, wodurch Fehlerakkumulation minimiert wird.
- Drehen: Wird auf einer CNC-Drehmaschine oder einem Mill-Turn-Zentrum durchgeführt, um den primären Außendurchmesser, die Bohrung sowie die Vorder- und Rückseiten zu erzeugen. Dies gewährleistet die Konzentrizität dieser kritischen Merkmale.
- Fräsen: Wird verwendet, um außenliegende Planflächen, Montagelöcher, Lichtblenden und alle nicht rotationssymmetrischen Merkmale zu erzeugen. Die 5-Achsen-Bearbeitung ist unverzichtbar für komplexe Adapter mit abgewinkelten Anschlüssen oder integrierten kinematischen Halterungen.
- Bohren und Gewindeschneiden: Für Gewindestiftlöcher, Arretierstifte oder Montageschrauben. Diese müssen präzise positioniert und senkrecht sein, um Spannungen oder Verkippungen zu vermeiden.
Während dieses gesamten Prozesses sind, Kühlmittelmanagement und Temperaturkontrolle entscheidend, um zu verhindern, dass sich das Teil während der Bearbeitung erwärmt und ausdehnt, was beim Abkühlen zu Ungenauigkeiten führen würde.
3. Sekundäre Nachbearbeitung und Validierung
Nach der Primärbearbeitung werden kritische Merkmale häufig nachbearbeitet.
- Schleifen/Läppen: Die FFD-Auflagefläche und die Registrierbohrung können feingeschliffen oder geläppt werden, um das Endmaß, die Oberflächenbeschaffenheit (oft Ra < 0,4 µm) und die Ebenheit zu erreichen.
- Oberflächenbehandlungen: Eloxieren (für Al), Passivieren (für Edelstahl) oder spezielles Brünieren (z. B. Nickel-Teflon-Beschichtung für geringe Reflexion) werden angewendet. Entscheidend ist, dass diese Beschichtungen Dicke hinzufügen. Der Zerspaner muss "auf Maß bearbeiten" und dabei die genaue Dicke nach der Beschichtung berücksichtigen, um sicherzustellen, dass die Endmaße weiterhin innerhalb der Toleranz liegen.
- Messtechnik und Prüfung: Jedes kritische Maß wird mit Werkzeugen wie Koordinatenmessmaschinen (KMM), optischen Komparatoren, Lasermikrometern und hochpräzisen Höhenmessgeräten verifiziert. Konzentrizität, Rechtwinkligkeit und Gewindequalität werden streng gegen die Zeichnung geprüft.
Anwendungen und Best Practices im Design for Manufacturability
Präzisionsadapter sind in allen Technologiesektoren allgegenwärtig. In der Bildverarbeitung, gewährleisten sie eine reproduzierbare Fokussierung und Ausrichtung in automatisierten Inspektionssystemen. In der Biotechnologie und Medizintechnik, ermöglichen sie eine gestochen scharfe Bildgebung in Mikroskopen und Endoskopen. Luft- und Raumfahrt sowie Verteidigung -Systeme verlassen sich auf sie, um die Ausrichtung unter extremen Vibrationen und thermischen Wechselbelastungen aufrechtzuerhalten. Für Kameraleute ermöglichen sie die Verwendung geschätzter Vintage-Objektive an modernen Digitalkameras, ohne die optische Qualität zu beeinträchtigen.
Best Practices für eine erfolgreiche Adapterzerspanung
Frühzeitig zusammenarbeiten: Binden Sie Ihren Zerspaner bereits in der Designphase ein. Er kann Empfehlungen zu Toleranzen (nur das angeben, was kritisch ist), Materialauswahl und Merkmalsgestaltung (z. B. Vermeidung von tiefen, dünnen Wänden) geben, um Kosten zu senken und die Fertigbarkeit zu verbessern.
Toleranzen verstehen: Engere Toleranzen erhöhen die Kosten exponentiell. Definieren Sie eine klare Toleranzkettenanalyse, um zu wissen, welche Maße für die optische Leistung wirklich kritisch sind (wie FFD und Konzentrizität) und welche lockerer sein können.
Beschichtungen klar spezifizieren: Geben Sie die erforderlichen Oberflächenbehandlungen auf der Zeichnung klar an, einschließlich spezifischer Normen (z. B. MIL-A-8625 für Eloxierung), und vermerken Sie, welche Maße "Endmaße nach Beschichtung" sind."
Thermische Effekte einplanen: Für höchstpräzise Anwendungen spezifizieren Sie Materialien wie Invar oder konstruieren Sie mit Blick auf thermische Kompensation. Informieren Sie den Zerspaner, wenn das Teil in einer temperaturkontrollierten Umgebung verwendet wird, damit er die Endprüfung bei einer passenden Temperatur durchführen kann.
Fazit: Das Fundament optischer Wiedergabetreue
Die präzise Fertigung von Objektivadaptern ist eine Disziplin, in der Maschinenbau zur Ermöglichung optischer Perfektion wird. Sie überbrückt die Lücke zwischen theoretischem Objektivdesign und realer Leistung. Die Investition in einen sorgfältig gefertigten Adapter – mit Sorgfalt konstruiert, aus geeigneten Materialien hergestellt und auf modernsten Anlagen mit strenger Prüfung produziert – ist eine Investition in die Zuverlässigkeit, Wiederholbarkeit und Höchstleistung des gesamten optischen Systems. In einer Welt, die zunehmend von präziser Bildgebung und Messtechnik geprägt ist, ist der bescheidene Objektivadapter, obwohl oft unsichtbar, für diejenigen, die die Bedeutung eines perfekten Fundaments verstehen, entschieden niemals aus dem Sinn.