Le héros méconnu des systèmes optiques : le rôle crucial des adaptateurs de précision
Dans le monde de l'optique haute performance — de la lithographie semi-conductrice de pointe et de l'imagerie médicale à la surveillance aérospatiale et à la cinématographie professionnelle —, l'objectif est souvent la vedette. Pourtant, même l'objectif le plus finement poli devient inutile s'il ne peut être monté avec une précision, une stabilité et une répétabilité absolues. C'est le domaine de l'usinage d'adaptateurs d'objectifs de précision, une spécialité manufacturière où les microns comptent et où la science des matériaux rencontre une ingénierie méticuleuse. Un adaptateur d'objectif est bien plus qu'une simple entretoise mécanique ; c'est l'interface critique qui définit l'axe optique, maintient les distances focales et garantit que l'ensemble du système fonctionne à sa limite théorique. Cette analyse approfondie explore l'art, la science et la technologie qui sous-tendent l'usinage de ces composants essentiels.
Anatomie d'un adaptateur d'objectif de précision : bien plus qu'il n'y paraît
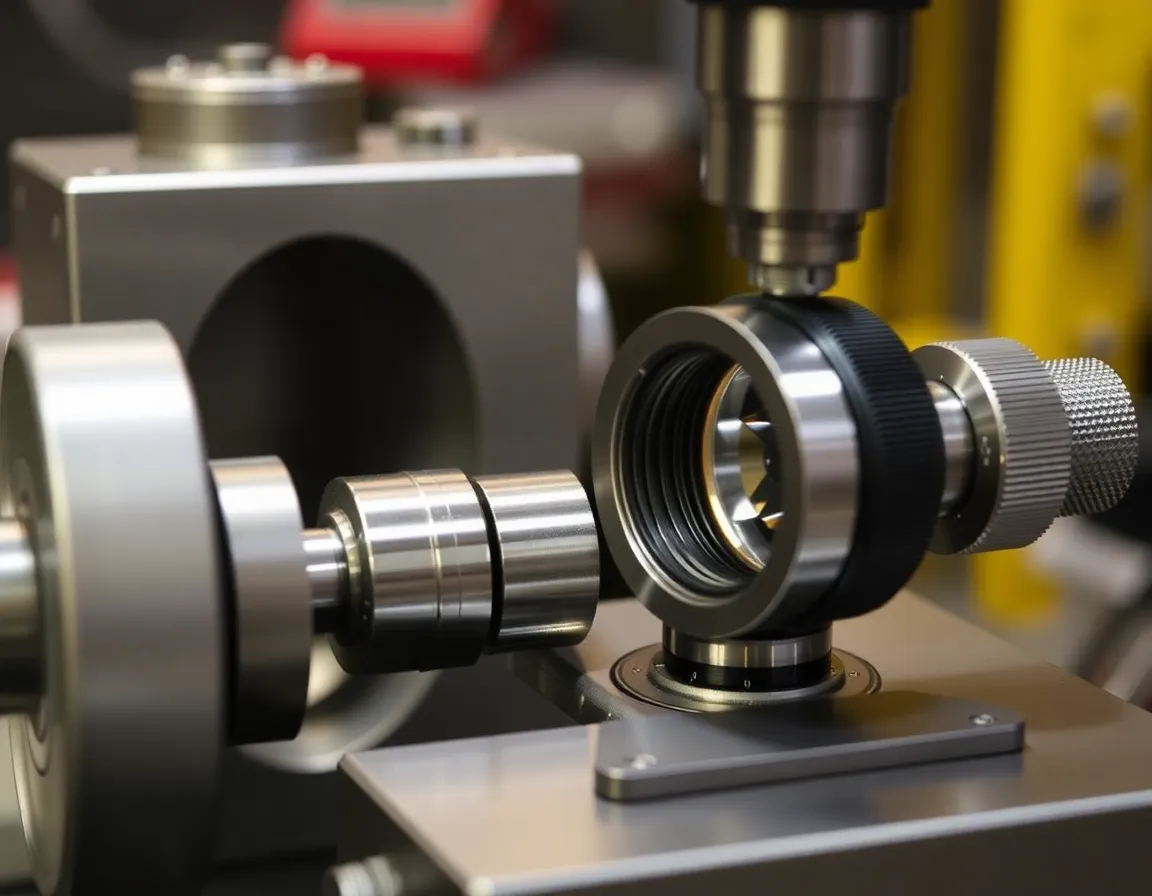
À la base, un adaptateur d'objectif est une interface de montage qui permet de fixer solidement une cellule d'objectif ou un élément optique à un boîtier, une platine ou un autre objectif. Ses fonctions principales sont l'alignement mécanique, la précision de positionnement et l'isolation environnementale. Pour y parvenir, sa conception intègre plusieurs caractéristiques non négociables, chacune exigeant des approches d'usinage spécifiques.
Caractéristiques clés et leurs implications en matière d'usinage
Surfaces de centrage et d'alésage de précision : Le diamètre intérieur (alésage) qui entre en contact avec le barillet de l'objectif ou le diamètre extérieur (DE) qui s'insère dans un boîtier doit être usiné avec des tolérances extrêmement serrées, souvent de ±0,005 mm ou moins. Cela garantit que l'axe optique est parfaitement centré et perpendiculaire au plan image. Pour y parvenir, il faut des tours CNC de haute précision ou des rectifieuses dotées d'une concentricité de broche et d'une stabilité thermique exceptionnelles.
Filetage (par ex. C-Mount, T-Thread, sur mesure) : Les filetages normalisés comme le 1"-32 UN (C-mount) ou le M42x1 mm sont courants. Ces filetages doivent être réalisés avec précision pour éviter tout " ballottement " ou inclinaison, qui induirait un désalignement optique. Le filetage au tour à pointe unique sur tour CNC est la référence absolue, permettant d'obtenir une forme de filet, un pas et une concentricité parfaits avec les autres caractéristiques de l'adaptateur.
Portée de la distance focale de bride (FFD) : Il s'agit de la surface de référence critique qui définit la distance exacte entre le plan de montage de l'objectif et le capteur ou le plan image. La FFD doit être usinée avec un état de surface submicronique et une perpendicularité absolue par rapport à l'alésage. Cela implique souvent une opération finale de rectification ou de rodage après l'usinage primaire afin d'éliminer tout gauchissement ou irrégularité.
Déflecteurs lumineux et dispositifs antireflets : Pour empêcher la lumière parasite (flare) de dégrader le contraste de l'image, les adaptateurs comportent souvent des déflecteurs internes, des gorges noircies ou des arêtes vives. L'usinage de ces éléments nécessite de petits outils tranchants et des stratégies permettant de créer des gorges profondes en contre-dépouille sans provoquer de vibrations ni de déflexion de l'outil.
Le flux de travail d'usinage : de la matière brute à l'interface optique
La création d'un adaptateur de haute précision est un processus en plusieurs étapes où la planification et l'ordre des opérations sont primordiaux. Le flux de travail typique d'un adaptateur complexe peut se dérouler comme suit :
1. Sélection et préparation des matériaux
Le choix du matériau est fondamental. Les sélections courantes incluent :
- Aluminium 6061-T6 / 7075-T6 : Léger, bonne usinabilité et stable. Souvent utilisé dans les applications grand public, cinéma et de nombreuses applications industrielles. Peut subir un anodisation dure pour résister à l'usure et à la corrosion.
- Acier inoxydable (304, 316, 416) : Offre une résistance, une stabilité thermique et une résistance à la corrosion supérieures. Essentiel pour les environnements à forte charge, sous vide ou difficiles. Plus difficile à usiner, nécessitant un équipement rigide et un outillage approprié.
- Invar / Super Invar : Un alliage nickel-fer à coefficient de dilatation thermique (CDT) exceptionnellement faible. Utilisé dans les applications les plus sensibles à la chaleur, comme l'optique satellitaire ou les systèmes de métrologie, où la stabilité dimensionnelle sur les variations de température est critique.
- Laiton : Excellente usinabilité et résistance naturelle à la corrosion, souvent utilisé pour des adaptateurs photographiques sur mesure et des prototypes.
La matière est d'abord découpée à dimension, soumise à un traitement de relaxation des contraintes (si nécessaire) et souvent pré-usinée en ébauche pour éliminer le volume excédentaire.
2. Opérations d'usinage CNC primaires
Cette étape forme la majorité de la géométrie de l'adaptateur. Un centre d'usinage CNC moderne à 4 ou 5 axes permet un usinage complet en une ou deux configurations, minimisant l'accumulation d'erreurs.
- Tournage : Réalisé sur un tour CNC ou un centre de tournage-fraisage pour créer le diamètre extérieur, l'alésage et les faces avant/arrière principaux. Cela garantit la concentricité de ces caractéristiques critiques.
- Fraisage : Utilisé pour créer des méplats externes, des trous de fixation, des baffles lumineux et toute caractéristique non axisymétrique. L'usinage 5 axes est indispensable pour les adaptateurs complexes avec des ports inclinés ou des montures cinématiques intégrées.
- Perçage et taraudage : Pour les trous de vis de pression, les goupilles de verrouillage ou les vis de fixation. Ceux-ci doivent être positionnés avec précision et perpendiculairement pour éviter d'induire des contraintes ou une inclinaison.
Tout au long de ce processus, la gestion du liquide de refroidissement et le contrôle thermique sont essentiels pour empêcher la pièce de chauffer et de se dilater pendant l'usinage, ce qui entraînerait des imprécisions au refroidissement.
3. Finition secondaire et validation
Après l'usinage primaire, les caractéristiques critiques subissent souvent une finition.
- Rectification/Rodage : La portée FFD et l'alésage de repérage peuvent être rectifiés finement ou rodés pour atteindre la dimension finale, l'état de surface (souvent Ra < 0,4 µm) et la planéité.
- Traitements de surface : L'anodisation (pour l'aluminium), la passivation (pour l'acier inoxydable) ou un noircissement spécialisé (par exemple, un revêtement nickel-Téflon pour une faible réflectance) sont appliqués. Point crucial, ces revêtements ajoutent de l'épaisseur. L'usineur doit " usiner à la cote " en tenant compte de l'épaisseur précise après revêtement pour garantir que les dimensions finales restent dans la tolérance.
- Métrologie et contrôle : Chaque dimension critique est vérifiée à l'aide d'outils tels que les machines à mesurer tridimensionnelles (MMT), les comparateurs optiques, les micromètres laser et les jauges de hauteur de haute précision. La concentricité, la perpendicularité et la qualité des filetages sont rigoureusement contrôlées par rapport au plan.
Applications et bonnes pratiques en conception pour la fabricabilité
Les adaptateurs de précision sont omniprésents dans tous les secteurs technologiques. En vision industrielle, ils garantissent une mise au point et un alignement reproductibles dans les systèmes d'inspection automatisés. En biotechnologie et dispositifs médicaux, ils permettent une imagerie nette dans les microscopes et les endoscopes. Aérospatiale et défense Les systèmes s'appuient sur eux pour maintenir l'alignement sous des vibrations extrêmes et des cycles thermiques. Pour les cinéastes, ils permettent d'utiliser des objectifs vintage recherchés sur des appareils photo numériques modernes sans compromettre la qualité optique.
Bonnes pratiques pour réussir l'usinage d'adaptateurs
Collaborer tôt : Impliquez votre usineur dès la phase de conception. Il peut vous conseiller sur les tolérances (ne spécifiez que ce qui est critique), les choix de matériaux et la conception des formes (par exemple, éviter les parois profondes et minces) afin de réduire les coûts et d'améliorer la fabricabilité.
Comprendre les tolérances : Des tolérances plus serrées augmentent exponentiellement le coût. Définissez une analyse claire de la chaîne de tolérances pour savoir quelles dimensions sont réellement critiques pour les performances optiques (comme la FFD et la concentricité) et lesquelles peuvent être plus larges.
Spécifier clairement les revêtements : Indiquez clairement sur le plan les traitements de surface requis, y compris les normes spécifiques (par exemple, MIL-A-8625 pour l'anodisation) et notez quelles dimensions sont des " dimensions finales après revêtement "."
Prévoir les effets thermiques : Pour les applications de plus haute précision, spécifiez des matériaux comme l'Invar ou concevez en tenant compte de la compensation thermique. Informez l'usineur si la pièce sera utilisée dans un environnement à température contrôlée afin qu'il puisse effectuer l'inspection finale à une température correspondante.
Conclusion : le fondement de la fidélité optique
L'usinage de précision d'adaptateurs d'objectif est une discipline où l'ingénierie mécanique devient un facilitateur de la perfection optique. Il comble le fossé entre la conception optique théorique et les performances réelles. L'investissement dans un adaptateur usiné avec méticulosité — conçu avec soin, fabriqué à partir de matériaux appropriés et produit sur des équipements de pointe avec une inspection rigoureuse — est un investissement dans la fiabilité, la répétabilité et les performances ultimes de l'ensemble du système optique. Dans un monde de plus en plus guidé par l'imagerie et la mesure de précision, le modeste adaptateur d'objectif, bien que souvent invisible, n'est résolument jamais oublié par ceux qui comprennent l'importance d'une fondation parfaite.