El héroe anónimo de los sistemas ópticos: el papel crítico de los adaptadores de precisión
En el mundo de la óptica de alto rendimiento —desde la litografía de semiconductores de vanguardia y las imágenes médicas hasta la vigilancia aeroespacial y la cinematografía profesional—, la lente suele ser la protagonista. Sin embargo, incluso la lente más exquisitamente rectificada resulta inútil si no se puede montar con absoluta precisión, estabilidad y repetibilidad. Este es el ámbito del mecanizado de adaptadores de lentes de precisión, un campo especializado de la fabricación donde las micras importan y la ciencia de los materiales se une a la ingeniería meticulosa. Un adaptador de lente es mucho más que un simple separador mecánico; es la interfaz crítica que define el eje óptico, mantiene las distancias focales y garantiza que todo el sistema funcione hasta su límite teórico. Este análisis en profundidad explora el arte, la ciencia y la tecnología que hay detrás del mecanizado de estos componentes vitales.
Anatomía de un adaptador de lente de precisión: más de lo que parece
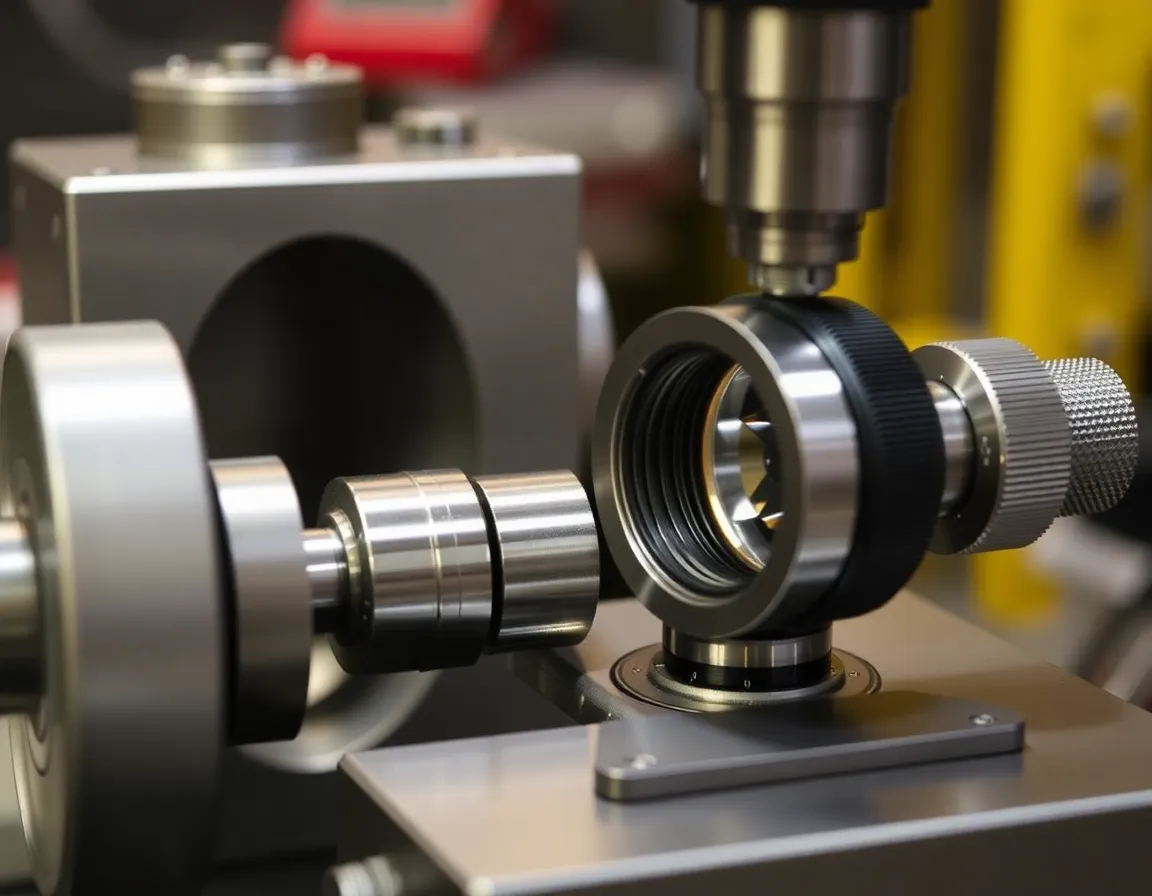
En esencia, un adaptador de lente es una interfaz de montaje que permite fijar de forma segura una celda de lente o un elemento óptico a una carcasa, una platina o otra lente. Sus funciones principales son el registro mecánico, la precisión posicional y el aislamiento ambiental. Para lograrlo, su diseño incorpora varias características no negociables, cada una de las cuales exige enfoques de mecanizado específicos.
Características clave y sus implicaciones en el mecanizado
Superficies de Precisión para el Barreno y el Registro: El diámetro interior (barreno) que hace contacto con el barril de la lente o el diámetro exterior (DE) que se ajusta dentro de una carcasa debe mecanizarse con tolerancias extremadamente estrictas, a menudo dentro de ±0.005 mm o menos. Esto garantiza que el eje óptico esté perfectamente centrado y perpendicular al plano de imagen. Lograr esto requiere tornos CNC de alta precisión o rectificadoras con una excepcional precisión del husillo y estabilidad térmica.
Roscado (p. ej., C-Mount, T-Thread, Personalizado): Las roscas estandarizadas como la 1"-32 UN (C-mount) o M42x1mm son comunes. Estas roscas deben cortarse con precisión para evitar el "bamboleo" o la inclinación, lo que induce una desalineación óptica. El roscado de punta única en un torno CNC es el estándar de oro, ya que permite una forma de rosca, un paso y una concentricidad perfectos con las demás características del adaptador.
Superficie de Referencia de la Distancia Focal de Brida (FFD): Esta es la superficie de referencia crítica que define la distancia exacta desde el plano de montaje de la lente hasta el sensor o plano de imagen. La FFD debe mecanizarse con un acabado superficial submicrónico y una perpendicularidad absoluta respecto al barreno. Esto a menudo implica una operación final de rectificado o lapeado después del mecanizado primario para eliminar cualquier comba o irregularidad.
Deflectores de Luz y Características Antirreflectantes: Para evitar que la luz parásita (destello) degrade el contraste de la imagen, los adaptadores a menudo incluyen deflectores internos, ranuras ennegrecidas o bordes de cuchillo. El mecanizado de estas características requiere herramientas pequeñas y afiladas y estrategias para crear ranuras profundas y socavadas sin inducir vibración ni deflexión de la herramienta.
El Flujo de Trabajo de Mecanizado: Desde la Materia Prima hasta la Interfaz Óptica
La creación de un adaptador de alta precisión es un proceso de múltiples etapas donde la planificación y el orden de las operaciones son primordiales. Un flujo de trabajo típico para un adaptador complejo podría proceder de la siguiente manera:
1. Selección y preparación del material
La elección del material es fundamental. Las selecciones comunes incluyen:
- Aluminio 6061-T6 / 7075-T6: Ligero, buena maquinabilidad y estable. Se utiliza a menudo en aplicaciones de consumo, cine y muchas aplicaciones industriales. Puede someterse a anodizado duro para resistencia al desgaste y a la corrosión.
- Acero Inoxidable (304, 316, 416): Ofrece una resistencia superior, estabilidad térmica y resistencia a la corrosión. Es esencial para entornos de alta carga, vacío o condiciones severas. Es más difícil de mecanizar, lo que requiere equipos rígidos y herramientas adecuadas.
- Invar / Super Invar: Una aleación de níquel-hierro con un coeficiente de expansión térmica (CTE) excepcionalmente bajo. Se utiliza en las aplicaciones más sensibles térmicamente, como óptica para satélites o sistemas de metrología, donde la estabilidad dimensional frente a las variaciones de temperatura es crítica.
- Latón: Excelente maquinabilidad y resistencia natural a la corrosión; se utiliza a menudo para adaptadores fotográficos personalizados y prototipos.
El material se corta primero a medida, se alivia de tensiones (si es necesario) y a menudo se premecaniza a una forma aproximada para eliminar el volumen sobrante.
2. Operaciones primarias de mecanizado CNC
Esta etapa conforma la mayor parte de la geometría del adaptador. Un centro de mecanizado CNC moderno de 4 o 5 ejes permite el mecanizado completo en uno o dos amarres, minimizando la acumulación de errores.
- Torneado: Se realiza en un torno CNC o en un centro de torneado-fresado para crear el diámetro exterior (OD) principal, el diámetro interior (bore) y las caras frontal/trasera. Esto garantiza la concentricidad de estas características críticas.
- Fresado: Se utiliza para crear caras planas externas, orificios de montaje, baffles de luz y cualquier característica no simétrica respecto al eje de rotación. El mecanizado de 5 ejes es invaluable para adaptadores complejos con puertos angulados o monturas cinemáticas integradas.
- Perforación y roscado: Para orificios de tornillos de fijación, pasadores de bloqueo o tornillos de montaje. Deben ubicarse con precisión y ser perpendiculares para evitar inducir tensiones o inclinación.
A lo largo de este proceso, la gestión del refrigerante y el control térmico son vitales para evitar que la pieza se caliente y se expanda durante el mecanizado, lo que provocaría inexactitudes al enfriarse.
3. Acabado secundario y validación
Después del mecanizado primario, las características críticas a menudo se someten a acabado.
- Rectificado/Lapeado: El plano de montaje FFD y el orificio de registro pueden rectificarse finamente o lapearse para lograr la dimensión final, el acabado superficial (a menudo Ra < 0,4 µm) y la planitud.
- Tratamientos superficiales: Se aplican anodizado (para Al), pasivado (para SS) o negro especializado (por ejemplo, recubrimiento de níquel-Teflón para baja reflectancia). De manera crucial, estos recubrimientos añaden espesor. El operario debe "mecanizar a medida", teniendo en cuenta el espesor preciso posterior al recubrimiento para garantizar que las dimensiones finales sigan dentro de tolerancia.
- Metrología e inspección: Cada dimensión crítica se verifica utilizando herramientas como máquinas de medición por coordenadas (CMM), comparadores ópticos, micrómetros láser y medidores de altura de alta precisión. La concentricidad, la perpendicularidad y la calidad de la rosca se comprueban rigurosamente contra el plano.
Aplicaciones y buenas prácticas en el diseño para la fabricabilidad
Los adaptadores de precisión son omnipresentes en todos los sectores tecnológicos. En visión artificial, garantizan un enfoque y una alineación repetibles en sistemas de inspección automatizados. En biotecnología y dispositivos médicos, permiten una imagen nítida en microscopios y endoscopios. Aeroespacial y defensa Los sistemas dependen de ellos para mantener la alineación bajo vibraciones extremas y ciclos térmicos. Para los cineastas, permiten el uso de valiosos objetivos vintage en cámaras digitales modernas sin comprometer la calidad óptica.
Mejores prácticas para un mecanizado exitoso de adaptadores
Colabore desde el principio: Colabore con su mecánico durante la fase de diseño. Puede asesorarle sobre tolerancias (especifique solo lo que sea crítico), elección de materiales y diseño de características (por ejemplo, evitar paredes profundas y delgadas) para reducir costos y mejorar la fabricabilidad.
Comprenda las tolerancias: Las tolerancias más ajustadas aumentan el costo exponencialmente. Defina un análisis claro de acumulación de tolerancias para saber qué dimensiones son realmente críticas para el rendimiento óptico (como la FFD y la concentricidad) y cuáles pueden ser más holgadas.
Especifique los recubrimientos con claridad: Indique claramente en el plano los tratamientos superficiales requeridos, incluidos los estándares específicos (por ejemplo, MIL-A-8625 para anodizado) y señale qué dimensiones son "dimensiones finales posteriores al recubrimiento"."
Planifique los efectos térmicos: Para las aplicaciones de mayor precisión, especifique materiales como el Invar o diseñe teniendo en cuenta la compensación térmica. Informe al mecánico si la pieza se utilizará en un entorno con temperatura controlada para que pueda realizar la inspección final a una temperatura coincidente.
Conclusión: la base de la fidelidad óptica
El mecanizado de precisión de adaptadores para lentes es una disciplina en la que la ingeniería mecánica se convierte en facilitadora de la perfección óptica. Salva la brecha entre el diseño teórico de la lente y el rendimiento en el mundo real. La inversión en un adaptador mecanizado meticulosamente —diseñado con cuidado, fabricado con materiales apropiados y producido en equipos de última generación con inspección rigurosa— es una inversión en la confiabilidad, la repetibilidad y el rendimiento final de todo el sistema óptico. En un mundo cada vez más impulsado por la imagen y la medición de precisión, el humilde adaptador para lentes, aunque a menudo fuera de la vista, decididamente nunca está fuera de la mente de quienes comprenden la importancia de una base perfecta.