L'eroe non celebrato dei sistemi ottici: il ruolo critico degli adattatori di precisione
Nel mondo dell'ottica ad alte prestazioni — dalla litografia a semiconduttore all'avanguardia e dall'imaging medicale alla sorveglianza aerospaziale e alla cinematografia professionale — l'obiettivo è spesso il protagonista. Tuttavia, anche l'obiettivo più finemente molato diventa inutile se non può essere montato con assoluta precisione, stabilità e ripetibilità. Questo è il dominio della lavorazione degli adattatori per obiettivi di precisione, un campo specializzato della produzione in cui i micron contano e la scienza dei materiali incontra l'ingegneria meticolosa. Un adattatore per obiettivi è molto più di un semplice distanziale meccanico; è l'interfaccia critica che definisce l'asse ottico, mantiene le distanze focali e garantisce che l'intero sistema funzioni al suo limite teorico. Questa analisi approfondita esplora l'arte, la scienza e la tecnologia alla base della lavorazione di questi componenti vitali.
Anatomia di un adattatore per obiettivi di precisione: molto più di quanto sembri
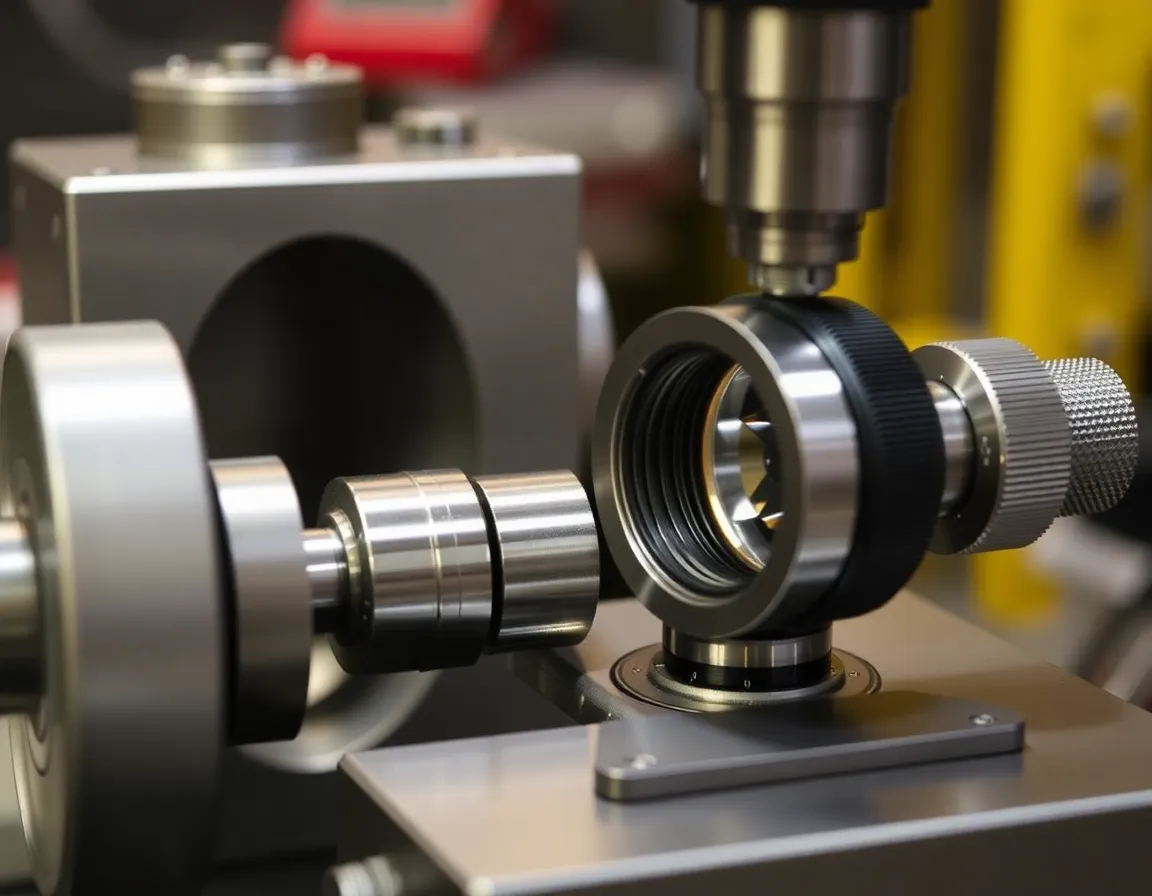
Nella sua essenza, un adattatore per obiettivi è un'interfaccia di montaggio che consente di fissare saldamente una cella ottica o un elemento ottico a un alloggiamento, a una piattaforma o a un altro obiettivo. Le sue funzioni principali sono l'allineamento meccanico, la precisione posizionale e l'isolamento ambientale. Per ottenere ciò, il suo design incorpora diverse caratteristiche non negoziabili, ciascuna delle quali richiede specifici approcci di lavorazione.
Caratteristiche principali e relative implicazioni di lavorazione
Alesaggio di precisione e superfici di registrazione: Il diametro interno (alesaggio) che contatta la canna dell'obiettivo o il diametro esterno (OD) che si inserisce in un alloggiamento devono essere lavorati con tolleranze estremamente strette, spesso entro ±0,005 mm o inferiori. Ciò garantisce che l'asse ottico sia perfettamente centrato e perpendicolare al piano immagine. Ottenere questo richiede torni CNC ad alta precisione o rettificatrici con eccezionale precisione del mandrino e stabilità termica.
Filettature (ad es. C-Mount, T-Thread, personalizzate): Le filettature standardizzate come la 1"-32 UN (C-mount) o M42x1 mm sono comuni. Queste filettature devono essere eseguite con precisione per evitare "oscillazioni" o inclinazioni, che inducono disallineamenti ottici. La filettatura a punto singolo su un tornio CNC è lo standard di riferimento, consentendo una forma della filettatura, un passo e una concentricità perfetti con le altre caratteristiche dell'adattatore.
Piano della distanza focale di flangia (FFD): Questa è la superficie di riferimento critica che definisce la distanza esatta dal piano di montaggio dell'obiettivo al sensore o al piano immagine. La FFD deve essere lavorata con una finitura superficiale sub-micronica e una perpendicolarità assoluta rispetto all'alesaggio. Ciò comporta spesso un'operazione finale di rettifica o lappatura dopo la lavorazione primaria per eliminare qualsiasi incurvatura o irregolarità.
Paraluce e caratteristiche antiriflesso: Per evitare che la luce parassita (flare) degradi il contrasto dell'immagine, gli adattatori includono spesso paraluce interni, scanalature annerite o bordi a lama. La lavorazione di queste caratteristiche richiede utensili piccoli e affilati e strategie per creare scanalature profonde e sottosquadro senza indurre vibrazioni o flessione dell'utensile.
Il flusso di lavoro di lavorazione: dalla materia prima all'interfaccia ottica
La creazione di un adattatore ad alta precisione è un processo a più fasi in cui la pianificazione e l'ordine delle operazioni sono fondamentali. Un tipico flusso di lavoro per un adattatore complesso potrebbe procedere come segue:
1. Selezione e Preparazione del Materiale
La scelta del materiale è fondamentale. Le selezioni comuni includono:
- Alluminio 6061-T6 / 7075-T6: Leggero, buona lavorabilità e stabile. Spesso utilizzato in applicazioni consumer, cinematografiche e in molte applicazioni industriali. Può essere anodizzato duro per resistenza all'usura e alla corrosione.
- Acciaio inossidabile (304, 316, 416): Offre resistenza superiore, stabilità termica e resistenza alla corrosione. Essenziale per ambienti ad alto carico, sottovuoto o severi. Più difficile da lavorare, richiede attrezzature rigide e utensili appropriati.
- Invar / Super Invar: Una lega nichel-ferro con un coefficiente di dilatazione termica (CTE) eccezionalmente basso. Utilizzata nelle applicazioni più sensibili termicamente come l'ottica satellitare o i sistemi di metrologia, dove la stabilità dimensionale alle variazioni di temperatura è fondamentale.
- Ottone: Eccellente lavorabilità e naturale resistenza alla corrosione, spesso utilizzata per adattatori fotografici personalizzati e prototipi.
Il materiale viene prima tagliato a misura, sottoposto a distensione (se necessario) e spesso pre-lavorato a una forma grezza per rimuovere il grosso del materiale.
2. Operazioni principali di fresatura CNC
Questa fase forma la maggior parte della geometria dell'adattatore. Un moderno centro di lavoro CNC a 4 o 5 assi consente la lavorazione completa in uno o due piazzamenti, riducendo al minimo l'accumulo di errori.
- Tornitura: Eseguita su un tornio CNC o un centro di tornitura-fresatura per creare il diametro esterno principale, l'alesaggio e le facce anteriore/posteriore. Ciò garantisce la concentricità di queste caratteristiche critiche.
- Fresatura: Utilizzata per creare spianature esterne, fori di montaggio, diaframmi parasole e qualsiasi caratteristica non a simmetria rotazionale. La lavorazione a 5 assi è preziosa per adattatori complessi con porte angolate o supporti cinematici integrati.
- Foratura e maschiatura: Per fori per grani, perni di bloccaggio o viti di montaggio. Questi devono essere posizionati con precisione e perpendicolari per evitare di indurre sollecitazioni o inclinazioni.
Durante tutto questo processo, la gestione del refrigerante e il controllo termico sono vitali per evitare che il pezzo si riscaldi e si dilati durante la lavorazione, il che porterebbe a imprecisioni al raffreddamento.
3. Finitura secondaria e validazione
Dopo la lavorazione principale, le caratteristiche critiche vengono spesso sottoposte a finitura.
- Rettifica/Lappatura: La battuta FFD e l'alesaggio di registrazione possono essere rettificati finemente o lappati per ottenere la dimensione finale, la finitura superficiale (spesso Ra < 0,4 µm) e la planarità.
- Trattamenti superficiali: Vengono applicati anodizzazione (per Al), passivazione (per SS) o brunitura specializzata (ad es. rivestimento in nickel Teflon per una bassa riflettanza). Fondamentalmente, questi rivestimenti aggiungono spessore. L'operatore deve "lavorare a misura", tenendo conto dello spessore preciso post-rivestimento per garantire che le dimensioni finali siano ancora entro tolleranza.
- Metrologia e Ispezione: Ogni dimensione critica viene verificata utilizzando strumenti come macchine di misura a coordinate (CMM), comparatori ottici, micrometri laser e calibri di altezza ad alta precisione. Concentricità, perpendicolarità e qualità della filettatura vengono controllate rigorosamente rispetto al disegno.
Applicazioni e Buone Pratiche nella Progettazione per la Produzione
Gli adattatori di precisione sono onnipresenti in tutti i settori tecnologici. Nella visione artificiale, garantiscono messa a fuoco e allineamento ripetibili nei sistemi di ispezione automatizzati. Nelle biotecnologie e nei dispositivi medici, consentono immagini nitide in microscopi ed endoscopi. I sistemi aerospaziali e della difesa si affidano a essi per mantenere l'allineamento in condizioni di vibrazioni estreme e cicli termici. Per i direttori della fotografia, consentono l'uso di pregiate ottiche vintage su fotocamere digitali moderne senza compromettere la qualità ottica.
Buone Pratiche per una Lavorazione di Successo degli Adattatori
Collaborare Precocemente: Collabora con il tuo operatore CNC durante la fase di progettazione. Può consigliarti su tolleranze (specifica solo ciò che è critico), scelta dei materiali e progettazione delle caratteristiche (ad es., evitare pareti sottili e profonde) per ridurre i costi e migliorare la producibilità.
Comprendere le tolleranze: Tolleranze più strette aumentano esponenzialmente i costi. Definisci una chiara analisi della catena di tolleranze per sapere quali dimensioni sono realmente critiche per le prestazioni ottiche (come FFD e concentricità) e quali possono essere più lasche.
Specificare i rivestimenti in modo chiaro: Indica chiaramente sul disegno i trattamenti superficiali richiesti, inclusi gli standard specifici (ad es., MIL-A-8625 per l'anodizzazione) e annota quali dimensioni sono "dimensioni finali post-rivestimento"."
Pianificare gli effetti termici: Per le applicazioni ad altissima precisione, specifica materiali come l'Invar o progetta tenendo conto della compensazione termica. Informa l'operatore CNC se il pezzo sarà utilizzato in un ambiente a temperatura controllata, così potrà eseguire l'ispezione finale a una temperatura corrispondente.
Conclusione: le fondamenta della fedeltà ottica
La lavorazione di precisione degli adattatori per obiettivi è una disciplina in cui l'ingegneria meccanica diventa un fattore abilitante della perfezione ottica. Colma il divario tra la progettazione teorica dell'obiettivo e le prestazioni nel mondo reale. L'investimento in un adattatore lavorato meticolosamente—progettato con cura, realizzato con materiali appropriati e prodotto su apparecchiature all'avanguardia con ispezioni rigorose—è un investimento nell'affidabilità, nella ripetibilità e nelle prestazioni finali dell'intero sistema ottico. In un mondo sempre più guidato da imaging e misurazioni di precisione, il modesto adattatore per obiettivi, sebbene spesso fuori dalla vista, non è mai davvero fuori dalla mente di chi comprende l'importanza di una base perfetta.