Критическое пересечение света и механики
В мире передовой оптики путь фотона — это путь предельной точности. Хотя линзы, зеркала и датчики находятся в центре внимания, их характеристики полностью зависят от незаметного героя: оптического корпуса. Механическая обработка оптических корпусов — это специализированная дисциплина изготовления механических конструкций, которые удерживают, юстируют и защищают чувствительные оптические компоненты. Именно здесь абстрактные волновые фронты света встречаются с конкретными реалиями материаловедения и ультрапрецизионного производства. Идеально отшлифованная линза становится бесполезной, если она установлена в плохо обработанный корпус, который вызывает напряжения, несоосность или термические искажения. Поэтому обработка идеального корпуса — это не просто механическая задача; это основополагающий шаг в реализации теоретического потенциала любой оптической системы.
Что такое механическая обработка оптических корпусов?
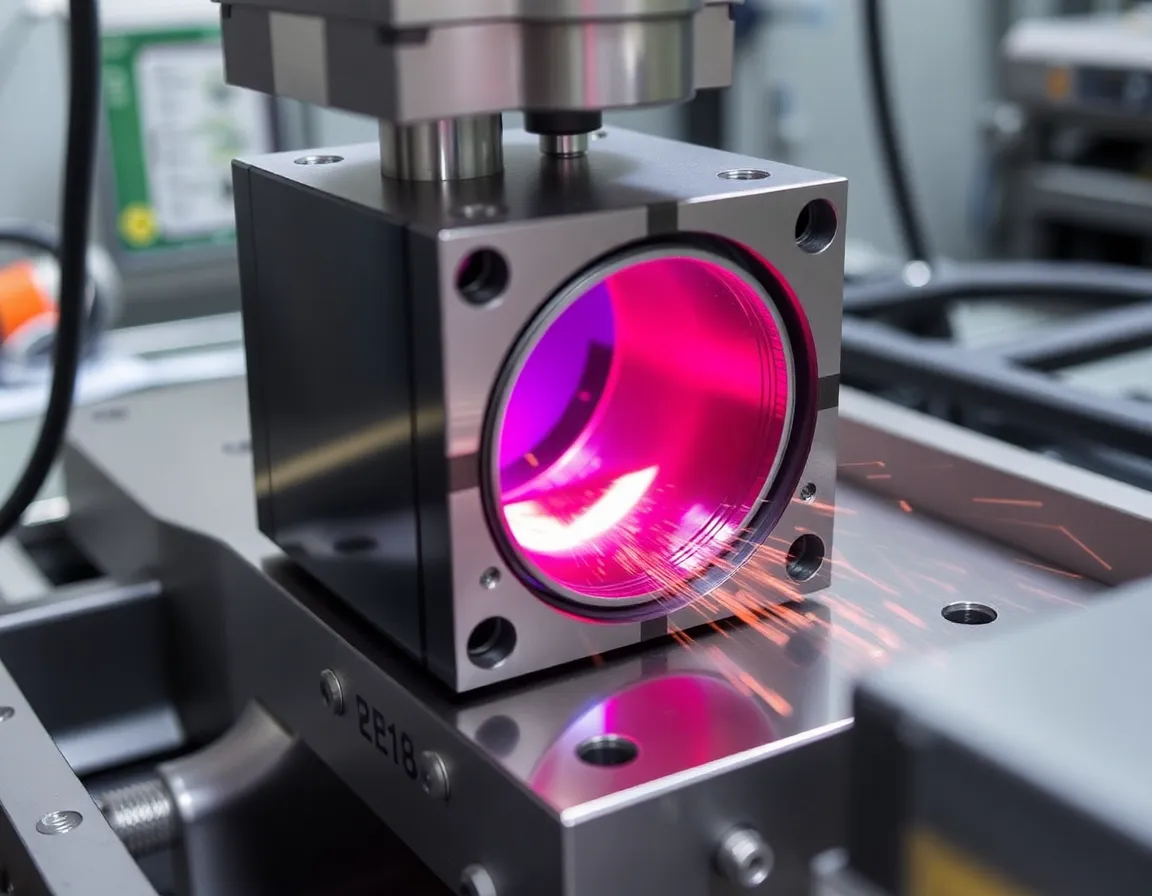
Механическая обработка оптических корпусов относится к процессу проектирования и изготовления корпусов, креплений, оправ, кронштейнов и сложных шасси специально для оптических систем. Эти компоненты должны достигать исключительного уровня размерной точности, термической стабильности и зачастую сложной внутренней геометрии. В отличие от обычной механической обработки, допуски часто измеряются в микронах или даже субмикронах, а качество поверхности должно быть исключительно гладким, чтобы предотвращать рассеяние паразитного света (явление, известное как паразитный свет). Корпус — это скелет оптической системы, определяющий точные пространственные соотношения между элементами и обеспечивающий постоянство этих соотношений в различных условиях окружающей среды.
Основные компоненты и их функции
Типичные механически обработанные детали в оптическом узле включают:
- Оптические оправы и корпуса линз: Цилиндрические держатели, которые фиксируют линзы вдоль их оптической оси и центрируют их в радиальном направлении. Они часто имеют точную резьбу, буртики и стопорные кольца.
- Крепления для зеркал: Кинематические или полукинематические крепления, которые удерживают зеркала с минимальными искажениями, позволяя в некоторых применениях точно регулировать наклон и поворот.
- Оптические скамьи и монтажные плиты: Большие устойчивые платформы с точно расположенными и резьбовыми сетками отверстий для построения сложных оптических трактов в лабораторных или промышленных условиях.
- Корпуса датчиков: Корпуса, которые позиционируют датчики изображения (например, ПЗС- или КМОП-матрицы) точно в фокальной плоскости оптической системы, часто со встроенным терморегулированием.
- Сложные шасси: Многогранные корпуса для таких устройств, как бинокли, микроскопы или системы спутниковой визуализации, которые объединяют несколько оптических каналов и электронные компоненты.
Процесс механической обработки: от чертежа к реальности
Путь к идеальному оптическому корпусу — это многоэтапный процесс, требующий тесного сотрудничества оптических инженеров, механических конструкторов и мастеров-станочников.
Проектирование и выбор материала
Процесс начинается с глубокого понимания требований оптической системы. Конструкторы должны учитывать такие факторы, как коэффициенты теплового расширения, соотношение жёсткости и массы, долговременная стабильность (минимизация ползучесть), а иногда и магнитную проницаемость. К распространённым материалам относятся:
- Алюминиевые сплавы (например, 6061-T6, 7075): Широко используются благодаря отличной обрабатываемости, хорошему соотношению прочности и массы и умеренной стоимости. Часто подвергаются анодированию для повышения износостойкости и коррозионной стойкости.
- Нержавеющие стали (например, 304, 416): Выбираются за высокую жёсткость, превосходную долговечность и низкое тепловое расширение у некоторых марок. Труднее в обработке, но незаменимы для высоконагруженных или сверхстабильных применений.
- Инвар (сплав Fe-Ni): Известен исключительно низким коэффициентом теплового расширения, что делает его материалом выбора для космической оптики и метрологических систем, где термическая стабильность имеет первостепенное значение.
- Титан: Обеспечивает выдающееся соотношение прочности и массы и хорошую коррозионную стойкость, применяется в аэрокосмической отрасли и требовательных портативных системах.
- Медь и алюминиевая бронза: Иногда используются благодаря высокой теплопроводности в корпусах, требующих активного отвода тепла.
Техники прецизионной обработки
После проектирования корпус воплощается в жизнь с помощью передовых технологий обработки:
- Фрезерование и точение с ЧПУ: Обработка на станках с числовым программным управлением (ЧПУ) является основой производства оптических корпусов. Многоосевые фрезерные станки с ЧПУ (4-осевые, 5-осевые) позволяют создавать сложные геометрии, внутренние полости и точные установочные элементы из цельных блоков материала с повторяемостью на уровне микрон.
- Ультрапрецизионное алмазное точение: Для применений, требующих поверхностей оптического качества на самом корпусе (например, отражающих внутренних поверхностей, базовых плоскостей), применяется одноточечное алмазное точение (SPDT). Этот процесс использует инструмент с алмазной напайкой на токарном станке предельной точности для достижения нанометрового качества поверхности и точности формы.
- Точная расточка и хонингование: Для создания идеально цилиндрических, круглых и прямых отверстий под посадку линз эти процессы обеспечивают оптимальное центрирование и юстировку линз.
- Вихревое нарезание резьбы и точная резьба: Изготовление высокоточных резьб с мелким шагом для механизмов фокусировки линз или крепления компонентов без возникновения биения или несоосности.
Постобработка: финишная обработка и контроль
Механическая обработка — лишь часть процесса. К критически важным финишным операциям относятся:
- Снятие напряжений: Термическое или вибрационное снятие напряжений часто выполняется для устранения внутренних напряжений, возникших при механической обработке, которые со временем могут привести к короблению детали.
- Обработка поверхности: Анодирование (для алюминия), пассивация (для нержавеющей стали) или специализированные процессы чернения применяются для повышения долговечности, предотвращения коррозии и снижения отражательной способности поверхности для уменьшения рассеянного света.
- Метрология и контроль: Каждый критический размер проверяется с помощью высокоточных инструментов, таких как координатно-измерительные машины (КИМ), лазерные интерферометры, оптические компараторы и профилометры. Этот этап обязателен для обеспечения качества.
Преимущества и области применения корпусов, изготовленных точной механической обработкой
Инвестиции в качественную механическую обработку оптических корпусов окупаются во множестве технологических областей.
Ключевые преимущества
- Сохранение оптических характеристик: Обеспечивает волновую ошибку, функцию передачи модуляции (MTF) и расчетный размер пятна за счет идеальной юстировки.
- Экологическая устойчивость: Защищает деликатную оптику от ударов, вибрации, влажности и перепадов температуры, обеспечивая надежность в полевых условиях.
- Долгосрочная стабильность: Предотвращает "дрейф" оптической юстировки с течением времени и в ходе термических циклов, что критически важно для научных приборов и стационарных установок.
- Интеграция в систему: Обеспечивает надежный механический интерфейс для интеграции оптики с электроникой, приводами и другими подсистемами.
Критически важные применения
- Аэрокосмическая отрасль и оборона: Системы спутниковой съемки, головки самонаведения ракет, камеры БПЛА и системы лазерного наведения. Корпуса должны выдерживать вибрации при запуске и экстремальный термовакуум.
- Науки о жизни и медицина: Микроскопы высокого разрешения, секвенаторы ДНК, эндоскопы и системы диагностической визуализации (ОКТ, конфокальная микроскопия). Точность здесь напрямую влияет на диагностические возможности.
- Производство полупроводников: Линзы степперов и сканеров для фотолитографии, инструменты контроля пластин. Они представляют собой вершину точности, а корпуса вносят вклад в точность нанесения рисунка на нанометровом уровне.
- Телекоммуникации: Ферулы для юстировки оптического волокна, корпуса лазерных диодов и приемопередающие модули, где юстировка на микронном уровне критична для целостности сигнала.
- Потребительская электроника: Модули камер смартфонов, лидарные датчики для автономных транспортных средств и гарнитуры VR/AR. Здесь прецизионная обработка обеспечивает миниатюризацию и массовое производство надежных оптических систем.
Лучшие практики обработки оптических корпусов
Успех в этой области зависит от соблюдения комплекса строгих передовых практик.
- Проектирование с учетом технологичности (DFM): Привлекайте станочников на ранних этапах проектирования. Упрощайте геометрию, где это возможно, задавайте реалистичные допуски и учитывайте доступ инструмента к внутренним элементам.
- Управление тепловыми процессами на этапе проектирования: Учитывайте тепловые факторы с самого начала. Используйте симметричные конструкции для равномерного расширения/сжатия и применяйте стратегии крепления, минимизирующие термические напряжения на оптике.
- Освойте искусство кинематики: Применяйте принципы кинематического или полукинематического крепления (с использованием сфер, канавок и плоскостей), чтобы ограничить подвижность компонентов без избыточных связей, которые вызывают напряжения и деформации.
- Контролируйте паразитный свет с самых основ: Заложите в геометрию корпуса бленды, светоловушки и ножевые кромки. Задавайте низкоотражающие отделки поверхностей (например, чёрное анодирование, специальные покрытия) на внутренних неоптических поверхностях.
- Документируйте и контролируйте процессы: Ведите тщательные записи параметров обработки, результатов контроля и сертификатов материалов. Эта прослеживаемость необходима для применений с высокой надёжностью и для устранения неполадок.
- Сотрудничайте со специалистами: Механическая обработка оптических корпусов — это узкоспециализированная экспертиза. Сотрудничество с механообрабатывающими предприятиями, имеющими подтверждённый опыт в оптике, оснащёнными надлежащими средствами метрологии и культурой точности, зачастую является самым важным решением из всех.
Заключение: основа оптической точности
В неустанной погоне за оптическим совершенством — более резкими изображениями, более точными измерениями, более мощными лазерами — значение механической основы невозможно переоценить. Прецизионная оптика хороша ровно настолько, насколько хороши её крепления. Механическая обработка оптических корпусов — это критически важный мост между теорией оптического проектирования и реальными характеристиками. Она требует уникального сочетания передовой инженерии, современнейших производственных технологий и тщательного мастерства. Изготавливая идеальный корпус, производители не просто создают контейнер; они строят стабильную, предсказуемую и надёжную среду, в которой свет может вести себя точно так, как задумано, обеспечивая технологии, определяющие наш современный мир.