
Почему большинство проектов финишной обработки ЧПУ сталкиваются с проблемами ещё до начала работ
В недавней ветке Reddit в r/Manufacturing пользователь написал: “Запросил стоимость анодированных алюминиевых корпусов у трёх поставщиков. Два поставили детали с несовпадением цвета; у третьего были точечные раковины вокруг резьбовых отверстий. Мы потеряли шесть недель и клиента”. Проблема была не в отсутствии технических возможностей — а в несоответствии между формулировками спецификации закупщика и трактовкой предприятия “достаточно хорошо”. Неудачи финишной обработки редко происходят изолированно. Они восходят к одной из этих повторяющихся болевых точек:
- Неоднозначные требования к шероховатости: Просьба “гладко” без указания Ra или Rz оставляет бесконечный простор для ошибок. Один инженер в группе CNC Machining Group на Facebook признался, что на его чертеже было просто указано “полировать до зеркального блеска”, и он получил детали с отражающей поверхностью, но потерявшие 0,05 мм на критических базах.
- Несоответствие материала и отделки: Не каждый сплав чисто анодируется. Алюминий 7075 может приобретать желтоватый оттенок, тогда как 6061 даёт чистую прозрачную или окрашенную отделку. Предприятия, которые не отмечают это заранее, создают проблемы на последующих этапах.
- Загрязнение после механической обработки: Остатки СОЖ, отпечатки пальцев или пыль от упаковки становятся дефектами под покрытием. Несколько минут неправильного обращения могут испортить партию.
- Повреждения при логистике: Красиво обработанные поверхности покрываются царапинами, когда упаковка не рассчитана на морскую перевозку или курьерскую обработку.
Эти проблемы не уникальны для одной страны, но при работе с china cnc finishing services co. ltd партнёром разница часовых поясов и языковой барьер могут сделать небольшое недопонимание дорогостоящим. Решение заключается в том, чтобы достаточно хорошо понимать процесс финишной обработки, чтобы задавать точные вопросы, — и выбрать партнёра, который считает финишную обработку ключевой компетенцией, а не второстепенной задачей.
Что такое услуги финишной обработки CNC? Помимо базового определения
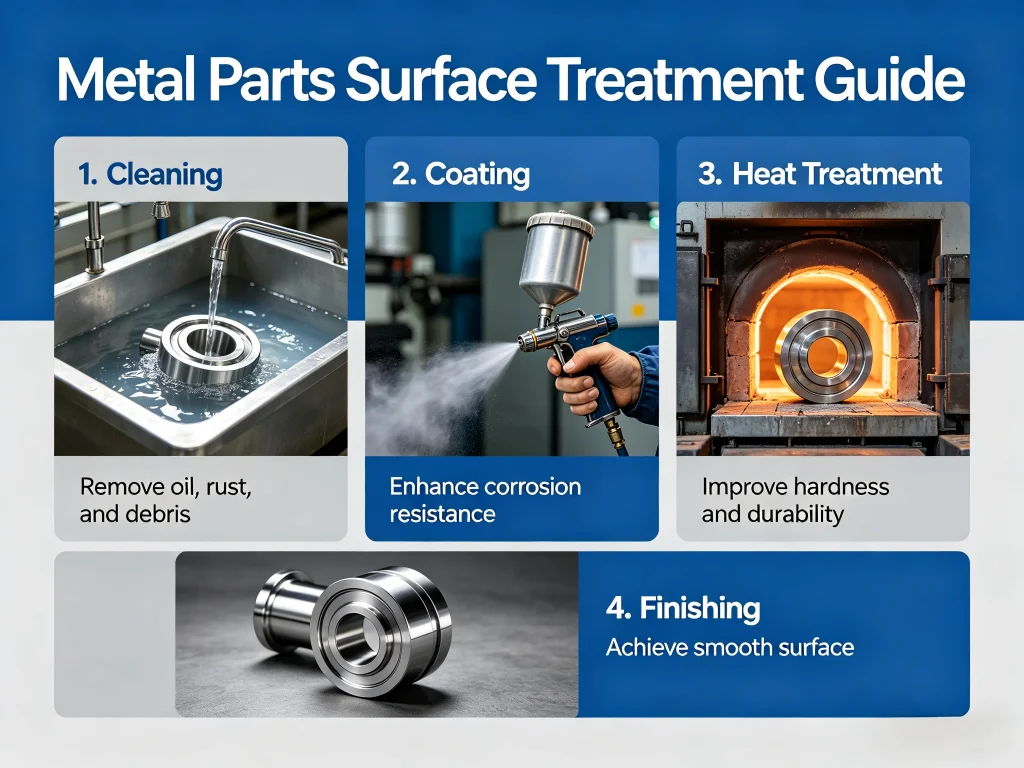
Финишная обработка CNC охватывает все операции на уровне поверхности, выполняемые с обработанной заготовкой после процесса снятия стружки, а также некоторые внутрипроцессные этапы, сочетающие механическую обработку и финишную обработку. Это не просто “сделать красиво”. По своей сути финишная обработка изменяет внешний слой для достижения определённых функциональных свойств: коррозионной стойкости, электропроводности, биосовместимости, контроля трения, оптической отражательной способности или продления усталостной долговечности. china cnc finishing services ltd поставщик, который понимает эту многомерную роль, обычно организует свои возможности в три категории:
- Механическая финишная обработка: Такие процессы, как дробеструйная обработка, шлифование щёткой, полирование, галтовка и вибрационная зачистка заусенцев, которые физически изменяют текстуру поверхности. Они могут обеспечить значения Ra от 0,8 мкм (стандартная механическая обработка) до 0,05 мкм (полировка оптического класса). Один из участников Reddit на r/CNC поделился примером, где простая обработка стеклянными шариками удвоила усталостную долговечность циклически нагруженного кронштейна из нержавеющей стали 17-4 PH за счёт создания сжимающих остаточных напряжений.
- Химическая и электрохимическая финишная обработка: Анодирование (Type II, Type III hardcoat), хроматное конверсионное покрытие (Alodine), пассивация нержавеющей стали, электрополирование и химическое травление. Каждый из них изменяет химию поверхности. Твёрдое анодирование, например, создаёт оксидный слой толщиной 25-75 мкм, который может поднять твёрдость поверхности выше 60 HRC — что критически важно для применений со скользящим износом.
- Наносимые покрытия: Порошковая окраска, мокрая окраска, PVD (физическое осаждение из паровой фазы), пропитка тефлоном/PTFE и даже лазерная маркировка для прослеживаемости. Они наращивают поверхность, а не удаляют с неё материал.
Когда china cnc finishing services inc операция объединяет все три в единую систему качества, деталь не перемещается между субподрядчиками. Это важно, потому что каждая передача вносит риск в планирование и разброс качества. В jucheng, рабочий процесс переходит от 5-осевых обрабатывающих центров напрямую к собственным линиям финишной обработки, с контролем первой детали на каждом переходе — модель, которая повторяет вертикальную интеграцию, предпочитаемую аэрокосмическими лидерами, но масштабированную для работы от прототипа до среднего объёма.
Как работает финишная обработка CNC: пошаговый разбор с реальными допусками
Давайте проследим типичный оптический кронштейн из алюминия 6061-T6 от исходной заготовки до готового изделия, чтобы вы увидели, где достигается точность — и где она теряется. Понимание этой последовательности помогает при проверке технологических карт от потенциального china cnc finishing services llc поставщика.
Шаг 1: Предварительная механическая обработка
Деталь фрезеруется и сверлится с припуском 0,1–0,2 мм на поверхностях, предназначенных для финишной обработки. Этот “припуск на обработку” учитывает удаление материала, которое потребуется при полировке или пескоструйной обработке. Без него критичные элементы, такие как отверстия под штифты, могут выйти за пределы допуска. Предприятия, имеющие опыт финишной обработки, корректируют траектории инструмента, чтобы избежать острых заусенцев, которые позже задерживают абразивную среду.
Шаг 2: Очистка и обезжиривание
Ультразвуковая очистка или паровое обезжиривание удаляют всё смазочно-охлаждающее масло, иначе электролиты анодирования не смачивают поверхность равномерно. Технологическая карта jucheng, которую мы изучили, включает двухстадийное ультразвуковое погружение с промывкой водой RO и принудительной сушкой горячим воздухом — деталь, которая предотвратила масляные пятна, на которые жаловался пользователь Reddit на свежеанодированной партии.
Шаг 3: Подготовка поверхности (механическая или химическая)
В зависимости от желаемой отделки деталь может подвергаться дробеструйной обработке стеклянными шариками зернистостью 100 при давлении 60 psi или химическому травлению в гидроксиде натрия для удаления следов механической обработки. Параметры струйной обработки — давление, дистанция, угол сопла — строго контролируются. Непостоянное давление даёт пятнистую отделку — частая жалоба в отзывах на Facebook о недорогих предприятиях финишной обработки. Для пассивации нержавеющей стали 304 ванна с лимонной или азотной кислотой растворяет свободное железо с поверхности, усиливая образование оксида хрома и стойкость к питтинговой коррозии.
Шаг 4: Основная операция финишной обработки
При анодировании типа II деталь становится анодом в электролите серной кислоты при 18–22°C. Плотность тока (обычно 1,5 А/дм²) и время выдержки определяют структуру пор и толщину слоя. Предприятие, работающее на основе данных, использует компьютеризированные выпрямители, которые регистрируют кривые напряжения; отклонения от ожидаемой кривой сигнализируют о таких проблемах, как плохой электрический контакт или загрязнённые ванны. Аналогично, электрохимическая полировка удаляет контролируемо 0,02–0,05 мм для выравнивания микровершин, создавая отделку Ra 0,1 мкм на нержавеющей стали, которая препятствует адгезии бактерий — ключевое требование для пищевого и фармацевтического оборудования.
Шаг 5: Постобработка и герметизация
Анодированные поры необходимо герметизировать, обычно в кипящей деионизированной воде или растворе ацетата никеля, чтобы закрепить краситель и обеспечить коррозионную стойкость. Пропуск этого этапа — или использование загрязнённой воды — приводит к выцветанию красителя и провалу испытаний в соляном тумане. Партнёр, china cnc finishing services co. ltd который ценит долгосрочную эксплуатационную надёжность, проводит испытания в соляном тумане по ASTM B117 на образцах-свидетелях, часто предоставляя результаты 336-часовых или 720-часовых испытаний по запросу.
Шаг 6: Контроль и упаковка
Приборы для измерения шероховатости поверхности, глянцемеры и спектрофотометры цвета проверяют соответствие стандартам. Затем детали упаковываются в бумагу с летучим ингибитором коррозии (VCI), индивидуальные пенопластовые вкладыши и герметизируются в влагобарьерных пакетах. В одном обсуждении на LinkedIn отмечалось, что заказ на корпуса медицинских изделий на сумму $20 000 был отклонён просто потому, что влага проникла в полиэтиленовый пакет во время авиаперевозки; поставщик не добавил пакеты с осушителем. Лучшие поставщики финишной обработки рассматривают упаковку как часть производственного процесса.
Где точность финишной обработки важнее всего: углублённый разбор применений
Финишная обработка поверхности не бывает универсальной. Требования к корпусу гидравлического клапана полностью отличаются от требований к креплению двигателя дрона. Опираясь на обсуждения на инженерных форумах и заметки о случаях от услуги финишной обработки на станках с ЧПУ в Китае поставщиков, давайте разберём три сценария с высокими ставками, где правильная отделка не подлежит обсуждению.
Медицинские и хирургические инструменты
Рукоятка скальпеля или направитель для костного сверла требует большего, чем просто блестящая поверхность. Электрополировка нержавеющей стали 316L удаляет микрозаусенцы, которые могут служить убежищем для бактерий, а пассивация восстанавливает пассивный слой оксида хрома, повреждённый при механической обработке. Типичны значения Ra ниже 0,2 мкм, проверяемые профилометром. В одном обмене мнениями в группе Facebook инженер-конструктор рассказал, как переход от ручной полировки к автоматической электрополировке снизил образование частиц на 70% в ортопедическом испытании. При оценке china cnc finishing services ltd для медицинских работ спрашивайте сертификат ISO 13485 и полную прослеживаемость партий. Медицинская линия Jucheng, как описано на их сайте, располагает выделенными чистыми ячейками финишной обработки с документированными пакетами валидации процессов (IQ/OQ/PQ) — что напрямую отвечает требованиям аудитов FDA и EU MDR.
Аэрокосмические компоненты и компоненты БПЛА
Авиационные кронштейны и ступицы винтов БПЛА часто изготавливаются из алюминия 7075 или титана. Здесь выбор финишной обработки напрямую влияет на усталостную долговечность. Дробеструйная обработка литой стальной дробью создаёт сжимающие напряжения, которые препятствуют зарождению трещин. Твёрдое анодирование повышает износостойкость трущихся поверхностей, но резьбы необходимо маскировать для предотвращения охрупчивания. Пользователь Reddit на r/AerospaceEngineering подробно описал проект, где разброс толщины анодирования Type III привёл к тому, что посадка с натягом 0,02 мм превратилась в свободную скользящую посадку — подчёркивая необходимость в цехе, который компенсирует рост покрытия. Внутренний контроль на КИМ после финишной обработки в Jucheng гарантирует, что наращивание покрытия не выводит элементы за пределы допуска — критически важная способность, когда ожидается качество уровня NADCAP без сопутствующих затрат.
Автомобильные корпуса и корпуса аккумуляторов электромобилей
Корпуса аккумуляторов электромобилей, изготовленные из алюминиевых профилей и пластин, обработанных на ЧПУ, должны выдерживать дорожную соль, вибрацию и термоциклирование. Хроматное конверсионное покрытие (Alodine) обеспечивает электропроводную, коррозионностойкую поверхность, которая хорошо связывается с клеями и герметиками. Покрытие должно охватывать каждый внутренний угол, чтобы предотвратить гальваническую коррозию со стальными крепёжными элементами. На автомобильном инженерном форуме участник отметил, что china cnc finishing services inc предприятие повысило выход годных аккумуляторных лотков с 85% до 99% за счёт внедрения автоматизированных линий распыления Alodine с контролем pH — устранены несоответствия при ручной протирке, вызывавшие отказы в эксплуатации.
Ключевые факторы при выборе партнёра по финишной обработке для ЧПУ: критерии сравнения
Закупочные команды часто по умолчанию ориентируются на цену за единицу, но качество финишной обработки имеет долгосрочные стоимостные последствия, которые не отразит электронная таблица. Давайте разберём переменные выбора, сформулированные так, чтобы помочь вам сравнить типичный механический цех и специализированного поставщика, ориентированного на финишную обработку, такого как jucheng. В таблице ниже обобщены отзывы отраслевых групп и результаты практических аудитов.
| Фактор | Обычный цех ЧПУ | Интегрированная модель финишной обработки Jucheng |
|---|---|---|
| Оборудование для финишной обработки | Передаётся на субподряд или ограничивается ручной полировкой; мало собственных химических линий | Собственные линии анодирования, пассивации, электрохимической полировки, дробеструйной обработки и порошковой окраски; автоматизированный контроль критических параметров |
| Сертификации | Часто только ISO 9001; может отсутствовать сертификация по конкретным процессам | ISO 9001:2015, ISO 13485 для медицинской продукции, сертификаты на материалы по ASTM/AMS; доступна документация по валидации процессов |
| Обеспечение качества | Обычно визуальный контроль; ограниченная метрология поверхности | Профилометрия, камеры солевого тумана, измерение глянца, спектрофотометры цвета; контроль на КИМ после финишной обработки |
| экспертиза в материалах | Преимущественно алюминий и мягкая сталь; возможны трудности с экзотическими сплавами | Проверено на алюминии (6061, 7075, 5083), нержавеющей стали (304, 316L, 17-4 PH), титане, латуни и инженерных пластиках; специальные протоколы предварительной обработки для каждого материала |
| Цепочка поставок | Множество передач ответственности; длительные сроки из-за внешних гальванических цехов | Единая ответственность; типичный срок выполнения отделки 3-7 рабочих дней в рамках общего графика проекта |
| От прототипа до серийного производства | Минимальные объёмы заказа могут быть высокими у внешних исполнителей отделки | Гибкость от 1 до 10 000+ штук; процесс, отработанный на прототипах, напрямую переносится в производство |
| Коммуникация | Языковой барьер часто усиливается через посредников | Инженерная поддержка на английском языке; детальный анализ процесса перед изготовлением первого образца; обновления в реальном времени |
Помимо таблицы, изучите уровень отбраковки поставщика и процесс корректирующих действий. В опросе LinkedIn менеджеры по закупкам поставили “документированную CAPA (корректирующие и предупреждающие действия)” выше цены по прогностической ценности качества. china cnc finishing services llc Поставщик, который открывает вам своё руководство по качеству, демонстрирует уверенность — сигнал, который стоит серьёзно взвесить.
Точность: цифры, которые имеют значение
Шероховатость поверхности — универсальный KPI отделки. Для контекста: вот что означают различные значения Ra на практике, по данным из справочников по обработке и отраслевых эталонов поставщиков:
- Ra 3,2 мкм: Типичная шероховатость после механической обработки; видимые следы инструмента; приемлемо для общих конструкционных деталей.
- Ra 1,6 мкм: Тонкая обработка или легкая дробеструйная очистка; подходит для уплотнительных поверхностей с прокладками.
- Ra 0,8 мкм: Гладкая отделка, подходящая для большинства потребительских товаров и некритичных аэрокосмических компонентов.
- Ra 0,4 мкм и ниже: Требуется полировка или электрохимическая полировка; применяется в медицине, оптике и системах обработки жидкостей высокой чистоты. Документированные возможности Jucheng по электрохимической полировке нержавеющей стали достигают Ra 0,1 мкм, что соответствует требованиям к отделке поверхностей по ASME BPE.
Сроки выполнения и стабильность поставок
Глобальные цепочки поставок остаются нестабильными. Распространенная жалоба, звучащая на Reddit в r/supplychain, — это отделочные предприятия, обещающие двухнедельный срок выполнения, который растягивается до шести недель, потому что они набирают партии для анодирования разных цветов. Решение: выбрать партнера с достаточными собственными мощностями, чтобы обрабатывать ваши детали без ожидания полной ванны. Несколько линий анодирования Jucheng позволяют выполнять частичные загрузки, сохраняя предсказуемые сроки. Они также предлагают ускоренные варианты для прототипных партий — об этом часто рассказывают как о примере из практики на их сайте, где стартап в области робототехники получил 50 корпусных блоков, полностью анодированных и с шелкографией, за 8 календарных дней.
Рекомендации по установке и обслуживанию готовых CNC-компонентов
С момента получения готовых деталей их долгосрочная работоспособность зависит от того, как вы с ними обращаетесь, устанавливаете и обслуживаете их. Многие отказы поверхностей возникают после поставки из-за простых упущений. Вот проверенные на практике рекомендации, собранные от промышленных инженеров и опытных техников.
Входной контроль: первые 10 минут
Прежде чем подписать накладную о доставке, откройте по одной коробке из каждой партии и проверьте наличие конденсата внутри барьерных пакетов. Используйте калиброванную лампу белого света для проверки на наличие царапин от обращения, особенно на полированных поверхностях. Проведите кончиком пальца в хлопчатобумажной перчатке по критичным уплотнительным поверхностям — любая зацепка указывает на заусенец или забоину. Если вы заказывали анодированные детали, сравните образец с утвержденным эталонным образцом цвета при тех же условиях освещения, которые будет использовать ваш конечный заказчик. Группа для менеджеров по качеству на Facebook предлагает фотографировать детали при получении и регистрировать изображения, создавая прослеживаемую базовую линию до того, как детали поступят на ваш склад.
Условия хранения
Анодированный алюминий не требует масла, но требует сухого хранения со стабильной температурой. Колеблющаяся влажность может вызвать «цветение» уплотнения (белый порошкообразный налет), если этап уплотнения был выполнен на пределе. Пассивированную нержавеющую сталь следует держать вдали от хлоридов — не храните рядом с отбеливателями или химикатами для бассейнов. Для деталей с PVD-покрытием укладывайте их с прокладочным пеноматериалом, чтобы предотвратить контакт покрытия с покрытием, который может вызвать микротрещины. Такой услуги финишной обработки на станках с ЧПУ в Китае поставщик, как jucheng, поставляет продукцию с подробными инструкциями по уходу; их игнорирование аннулирует любые скрытые гарантийные претензии.
Меры предосторожности при сборке
При запрессовке подшипников в анодированное отверстие толщина покрытия (часто 10–50 мкм) уменьшает номинальный диаметр. Если отверстие не было обработано с учётом наращивания покрытия, вы треснете анодный слой или получите свободную посадку. Смазывайте сборку совместимой смазкой, а не выполняйте сухую запрессовку. Детали из нержавеющей стали, прошедшие пассивацию, не следует обрабатывать проволочной щёткой с углеродистой стальной щетиной, которая вносит свободное железо и возобновляет коррозию именно там, где вы пытались её предотвратить.
Очистка в процессе эксплуатации
Для медицинских инструментов ферментные очистители с последующим ополаскиванием водой RO сохраняют пассивный слой. Избегайте отбеливателей или дезинфицирующих средств на основе йода на анодированном алюминии — они разрушают краситель и уплотнение. Для промышленных деталей достаточно периодического протирания изопропиловым спиртом, но проверьте химическую совместимость с покрытием. Если вы заметили следы износа на деталях с твёрдым анодированием, исследуйте соосность, а не вините отделку; кромки под высокой нагрузкой в конечном итоге истирают любое покрытие.
Почему Jucheng — продуманный выбор в ландшафте финишной обработки CNC
Пройдитесь по любой выставке станкостроения, и вы найдёте немало компаний, предлагающих финишную обработку. Что отличает jucheng — это сочетание глубины и прозрачности, которое решает основные проблемы, описанные нами. Их деятельность, доступная на jccncmachining.com, формировалась годами кросс-отраслевых проектов. Вот что выделяется на основе общедоступных тематических исследований, сертификатов и прямых отзывов клиентов, которыми делятся в профессиональных сетях.
Внутренняя интеграция как мультипликатор: Совмещая фрезерование с ЧПУ, токарную обработку, электроэрозионную проволочную резку и линии финишной обработки — включая анодирование, пассивацию, порошковую окраску и лазерную маркировку — jucheng устраняет перекладывание вины, которое происходит, когда механический цех отправляет детали стороннему гальванику. Один отзыв немецкой робототехнической фирмы подчеркнул, как эта интеграция сократила их человеко-часы контроля качества на 40%, потому что сертификат соответствия охватывает всю деталь, а не только размеры механической обработки.
Привязка процессов к стандартам: Процессы финишной обработки Jucheng сверяются с AMS 2488 для анодирования, ASTM A967 для пассивации и ISO 13485 для компонентов медицинских изделий. Они поддерживают библиотеку записей валидации процессов, что для медицинского стартапа означало разницу между шестимесячной проверкой FDA и упрощённой подачей 510(k). Это не просто украшения на стене — это живые документы, которые обновляются при каждом значительном изменении процесса.
Свободное владение материалами: Компания регулярно обрабатывает алюминиевые сплавы от серии 1000 до 7000, нержавеющую сталь 304/316L/17-4 PH, титан марок 2 и 5, латунь, медь и даже инженерные полимеры, такие как PEEK. Это важно, когда вы переходите от прототипа из 6061 к серийному производству из 7075 и нужно перенастроить параметры анодирования. Их инженеры могут проконсультировать по точной предварительной обработке, например, по использованию этапа удаления нагара после обработки 6061 для предотвращения чёрных полос.
Масштабируемость без сюрпризов: Нужны ли вам 5 прототипов или 50 000 единиц в год, применяются одни и те же средства управления процессами. Они поддерживают отдельные линии для мелкосерийной специальной отделки (например, золотого анодирования для электроники) и крупносерийного производства, устраняя дилемму, когда отделку прототипа невозможно воспроизвести в масштабе. Это частый пункт похвалы в рекомендациях на LinkedIn от стартапов, которые позже масштабировались.
Коммуникация, устраняющая пробелы: Англоговорящие инженеры проектов предоставляют обратную связь по технологичности отделки — выявляя такие проблемы, как глухие отверстия, в которых будет задерживаться кислота, или острые внутренние углы, которые не покроются равномерно. Этот упреждающий анализ выявляет проблемы, которые не может обнаружить простое коммерческое предложение по PDF.
Часто задаваемые вопросы о услугах финишной обработки ЧПУ
Какие виды отделки поверхности может предложить типичный китайский цех ЧПУ?
Хорошо оснащённый china cnc finishing services co. ltd может предоставить анодирование (прозрачное, цветное, твёрдое), электрополировку, пассивацию, дробеструйную обработку, шлифование щёткой, полировку, порошковую окраску, PVD, тефлоновое покрытие и шелкографию. Ключевой вопрос — выполняются ли эти операции внутри предприятия или передаются на аутсорсинг. Внутренний контроль обеспечивает лучшую стабильность и более быстрое устранение неполадок. Запросите фотографии их реальных линий отделки, а не стоковые изображения.
Как чётко указать требования к отделке поверхности?
Используйте международно признанные стандарты: указывайте Ra в микрометрах или микронах, укажите стандарт (ISO 1302 или ASME B46.1) и по возможности предоставьте физический образец. Для анодирования укажите тип (II или III), толщину, код цвета (Pantone или RAL) и метод уплотнения. Включите требования к маскированию на техническом чертеже для резьбовых отверстий или поверхностей под запрессовку. Расплывчатые термины, такие как “косметическая отделка”, приводят к спорам.
Можно ли получить гладкую анодированную отделку на металлических деталях, напечатанных на 3D-принтере?
Это зависит от технологии печати и постобработки. Детали DMLS (прямое лазерное спекание металлов) имеют шероховатую поверхность в состоянии после печати (Ra 10–30 мкм), которая требует extensive ручной полировки или обработки на ЧПУ, прежде чем анодирование будет выглядеть равномерным. Алюминий, напечатанный методом струйного связующего, после спекания почти неотличим от литого материала и может получить хорошую анодированную отделку после умеренной дробеструйной обработки. china cnc finishing services ltd с опытом отделки аддитивных деталей может подсказать вам реалистичные результаты.
Чем твёрдое анодирование отличается от обычного по эксплуатационным характеристикам?
Твёрдое анодирование (тип III) создаёт более толстый и плотный оксидный слой (25–75 мкм против 5–25 мкм для типа II). Оно достигает твёрдости поверхности 60–70 HRC, приближаясь к твёрдости цементированной стали. Это делает его пригодным для работы на износ при скольжении, но покрытие хуже воспринимает краситель — цвета часто получаются тёмно-серыми или бронзовыми, а не ярко-синими или красными. Оно также немного снижает усталостную долговечность при циклическом нагружении, поэтому его следует назначать с осторожностью для конструкционных аэрокосмических деталей.
Какие сертификаты подтверждают надёжность поставщика отделки?
Помимо базового ISO 9001, ищите ISO 13485 для медицины, AS9100 для аэрокосмической отрасли или IATF 16949 для автомобильной. Что касается процессов, спросите, имеют ли они аккредитацию Nadcap на химическую обработку (хотя это редкость и дорого). Как минимум они должны быть способны предоставить сертификаты на материалы и покрытия по EN 10204 типа 3.1 и продемонстрировать документированную систему качества с записями внутренних аудитов.
Как я могу проверить коррозионную стойкость покрытия перед полным производством?
Запросите образцы для испытания в соляном тумане по ASTM B117. Для анодированного алюминия 336-часовое испытание без точечной коррозии — отличный результат. Для электрополированной и пассивированной нержавеющей стали типично 120 часов в соляном тумане 5%. Попросите поставщика включить в испытание ваш конкретный сплав и состояние термообработки, а не только стандартный образец. Jucheng регулярно предоставляет такие отчёты сторонних лабораторий для новых проектов, давая покупателям уверенность на основе данных.
Какова типичная ценовая надбавка за высококлассное покрытие?
Отделка может добавить от 10% до 50% к базовой стоимости механической обработки в зависимости от сложности. Дробеструйная обработка относительно недорога ($2-5 за деталь при малых объёмах), тогда как анодирование Type III с точным маскированием может удвоить стоимость отделки. Электрополировка и PVD находятся в верхнем ценовом диапазоне. Однако стоимость брака при отделке — забракованные детали, задержка выручки, замечания при аудите заказчика — намного перевешивает надбавку за качество. Несколько веток о закупках на Facebook упоминали соотношение потерь 5:1 при сравнении затрат на отзыв продукции с инвестициями в отделку.
Всегда ли нужно дорабатывать критические элементы после финишной отделки?
Нет, если цех правильно компенсирует. При анодировании покрытие растёт примерно на 50% внутрь и на 50% наружу. Таким образом, покрытие толщиной 25 мкм увеличивает диаметр вала примерно на 25 мкм. Для отверстий съём материала идёт внутрь, поэтому отверстие становится меньше. Опытный china cnc finishing services inc партнёр скорректирует размеры обработки, чтобы элементы оставались в допуске после отделки. Если есть сомнения, запросите отчёт по первому изделию с измерениями после отделки.
Собираем всё вместе: ваш следующий шаг
Отделка — это последнее впечатление, которое производит ваша деталь, но первое, что видит ваш заказчик. На протяжении этого руководства мы проследили первопричины дефектов отделки, разобрали технологии и составили структуру выбора, выходящую за рамки решений на основе цены. Общая нить в том, что вертикально интегрированные поставщики, руководствующиеся данными, снижают риски вашего проекта так, как не могут фрагментированные цепочки поставок. Если вы сейчас сталкиваетесь с непостоянством поверхностей, задержками поставок или отсутствием прозрачности процессов, рассмотрите сотрудничество с партнёром, который относится к отделке как к науке, а не как к косметическому этапу.
Для оценки вашего конкретного проекта, включая рекомендации по типу покрытия, схеме маскирования и целевым затратам, обратитесь к команде jccncmachining.com. Их инженеры по применению изучат ваш CAD и предоставят подробное предложение по процессу, часто в течение 24 часов. Цель — не просто коммерческое предложение, а план, гарантирующий, что ваши детали прибудут готовыми к работе и не потребуют доработки.