Знакомство с латунью C36000: фаворит станочников
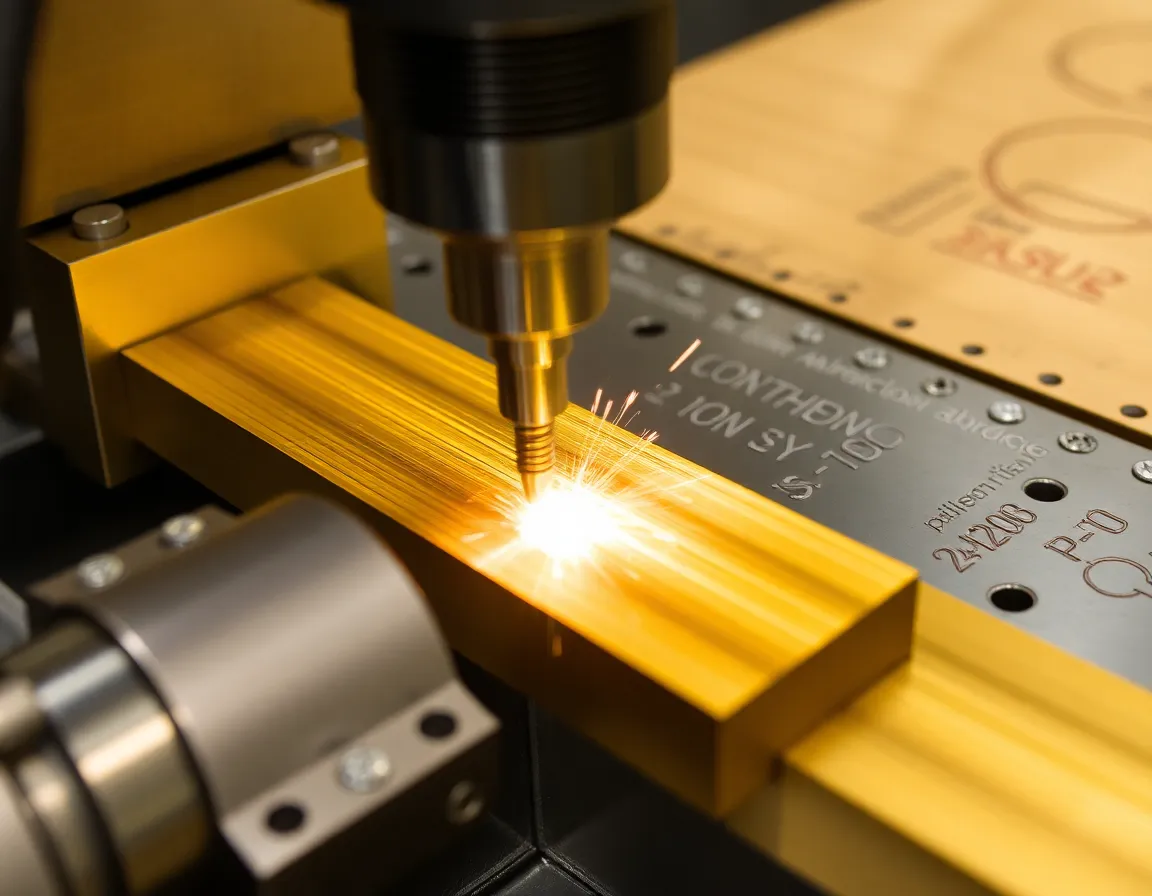
В мире точной обработки выбор материала — это половина успеха. Среди огромного множества доступных сплавов один выделяется своей исключительной обрабатываемостью и надежностью: Латунь C36000 свободной обработки, которую часто называют просто "латунь 360". Этот свинцовистый медно-цинковый сплав является эталоном, по которому измеряется обрабатываемость других металлов, и имеет рейтинг 100% по индексу обрабатываемости. Для инженеров, программистов ЧПУ и станочников освоение латуни C36000 означает достижение высокой производительности, превосходного качества поверхности и увеличенного срока службы инструмента. Это подробное руководство раскрывает свойства C36000, области его применения и проверенные передовые практики для его эффективной и результативной обработки.
Понимание латуни C36000: состав и ключевые свойства
Латунь C36000 — это не стандартная латунь; это специально разработанный сплав для свободной обработки. Его состав подобран так, чтобы снижать трение и обеспечивать чистое дробление стружки при операциях резания. Номинальный состав — примерно 61,5% меди, 35,5% цинка и критически важные 3% свинца. Именно это небольшое, но значимое содержание свинца преображает характеристики обрабатываемости материала.
Почему свинец имеет решающее значение
Свинец в C36000 нерастворим и образует мельчайшие дисперсные частицы по всей медно-цинковой матрице. Эти частицы действуют как внутренние смазки при обработке. Они снижают прочность стружки на сдвиг, минимизируют трение на границе раздела инструмент–стружка и способствуют образованию мелкой, дробленой стружки вместо длинной, опасной непрерывной. Это дает несколько ключевых преимуществ:
- Непревзойденная обрабатываемость: Рейтинг 100% означает, что он обрабатывается быстрее и с меньшим энергопотреблением, чем такие материалы, как нержавеющая сталь 303 (рейтинг ~78%) или алюминиевые сплавы.
- Отличная чистота поверхности: Присущая материалу смазывающая способность обеспечивает плавное резание, часто позволяя получать тонкую чистовую обработку непосредственно со станка.
- Низкие силы резания: Сниженный износ инструмента и меньшая нагрузка на шпиндели и компоненты станка.
- Превосходное стружкообразование: Короткая, ломаная стружка легко удаляется, предотвращая запутывание стружки и защищая заготовку и инструмент.
Физические и механические свойства
Помимо обрабатываемости, C36000 обладает хорошей прочностью, коррозионной стойкостью, типичной для латуней, и отличной электропроводностью. Он не подходит для холодной ковки или применений, связанных с высокими температурами (из-за миграции свинца), но идеален для деталей, изготавливаемых преимущественно механической обработкой. Его естественная коррозионная стойкость и привлекательный золотистый внешний вид также делают его пригодным для многих декоративных и функциональных компонентов.
Основные применения латуни C36000
Сочетание легкости обработки и хороших общих характеристик делает C36000 материалом выбора для огромного спектра крупносерийных компонентов. Его применения охватывают множество отраслей:
- Сантехника и скобяные изделия: Корпуса клапанов, фитинги, штоки смесителей, гайки, болты и детали для токарных автоматов.
- Электрика и электроника: Разъемы, клеммы, гнезда и компоненты переключателей, где ключевое значение имеют проводимость и точность.
- Автомобилестроение: Компоненты топливной системы, втулки, шестерни и декоративные отделочные элементы.
- Потребительские товары: Молнии, замки, ключи, детали музыкальных инструментов и прецизионные приборы.
- Промышленное оборудование: Подшипники, шестерни и крепежные изделия по индивидуальному заказу, требующие жестких допусков.
Важно отметить, что из-за содержания свинца, латунь C36000 не используется для применений с питьевой водой во многих юрисдикциях. Для таких применений указываются бессвинцовые альтернативы, такие как C35300 или C48500.
Освоение обработки: лучшие практики и советы для C36000
Хотя C36000 отличается снисходительностью к условиям обработки, соблюдение оптимизированных практик максимизирует эффективность, качество деталей и экономию инструмента. Ниже приведен разбор ключевых аспектов.
Выбор инструмента и геометрия
Выбор правильного инструмента имеет первостепенное значение. Твердосплавные инструменты настоятельно рекомендуются благодаря их износостойкости и способности выдерживать высокие скорости.
- Материал: Отличным выбором являются непокрытые или покрытые TiN твердосплавные марки. Быстрорежущая сталь (HSS) может использоваться, но ограничит скорости резания.
- Геометрия: Используйте острые положительные передние углы для снижения сил резания и обеспечения гладкого сдвига. Полированные канавки концевых фрез или сверл способствуют отводу стружки. Для сверл хорошо подходит стандартная геометрия с раззенкованной вершиной 118° или 135°.
- Состояние инструмента: Всегда используйте острые инструменты. Тупые инструменты повышают температуру и давление, что может вызвать "размазывание" или задирание материала, приводя к плохому качеству поверхности и размерной неточности.
Параметры резания: скорость, подача и глубина резания
C36000 отлично работает в агрессивных высокоскоростных условиях обработки. Цель — быстро удалить материал до того, как в инструменте накопится тепло.
- Скорость резания (SFM): Для твердосплавного инструмента скорость резания в поверхностных футах в минуту (SFM) может составлять от 400 до 1000+, при этом 600-800 SFM является надежной отправной точкой. Для быстрорежущей стали (HSS) поддерживайте скорость в диапазоне 150-300 SFM.
- Подача: Используйте высокую подачу на зуб. Это гарантирует, что инструмент режет, а не трется. Трение генерирует тепло и наклепывает поверхность. Хорошее правило — использовать подачи, аналогичные подачам для алюминия. Например, для концевой фрезы из твердого сплава диаметром 1/2" подача может составлять 0,003-0,006 дюйма на зуб (IPT).
- Глубина резания: C36000 допускает относительно глубокие резы благодаря низким силам резания. Для черновой обработки обычно применяются осевые глубины до 1x диаметра инструмента и радиальные глубины 50-75% диаметра инструмента. Всегда отдавайте предпочтение большой глубине резания с высокой подачей, а не легкому резу с медленной подачей.
Стратегия охлаждения и смазки
Хотя C36000 можно обрабатывать без СОЖ благодаря его внутренней смазке, для оптимальных результатов настоятельно рекомендуется использовать СОЖ или смазку.
- Преимущества: СОЖ контролирует тепло на режущей кромке (защищая инструмент), смывает стружку, улучшает качество поверхности и предотвращает повторное приваривание стружки.
- Тип: Стандартом является водорастворимая СОЖ обильного полива. Для нарезания резьбы метчиком и резцом концентрированная жидкость или паста для нарезания резьбы может значительно повысить стойкость инструмента и качество резьбы.
- Применение: Обеспечьте подачу обильной СОЖ под высоким давлением, точно направленной в зону резания, для эффективного отвода стружки и охлаждения.
Контроль и отвод стружки
Легкообрабатываемость C36000 обеспечивает образование мелкой, удобной для удаления стружки. Однако эффективный отвод по-прежнему критически важен для предотвращения повторного резания стружки, которое может испортить качество поверхности и затупить инструмент. Используйте подачу СОЖ через инструмент, если это возможно, и применяйте траектории обработки, designed для активного удаления стружки из зоны резания.
Закрепление заготовки и жёсткость детали
Латунь относительно мягкая, поэтому необходимо соблюдать осторожность, чтобы не деформировать заготовку чрезмерным усилием зажима. Используйте мягкие кулачки, обработанные по профилю детали, для равномерного распределения давления. Для тонкостенных участков рассмотрите последовательную обработку, чтобы как можно дольше сохранять жёсткость в процессе.
Как избежать типичных ошибок при обработке C36000
Даже с податливым материалом могут случаться ошибки. Обратите внимание на эти распространённые проблемы:
- Наклеп: Вызвано использованием тупого инструмента, слишком низкой подачей или слишком малой глубиной резания. Инструмент трётся вместо резания, упрочняя поверхность и затрудняя последующие проходы. Решение: держите инструменты острыми и поддерживайте агрессивное, положительное резание.
- "Смазывание" материала на инструментах: Иногда латунь может прилипать к режущей кромке. Это часто признак неправильных скоростей/подач или недостаточного охлаждения. Более острый инструмент с полированными канавками и правильным потоком СОЖ обычно решает эту проблему.
- Образование заусенцев: C36000 может образовывать острые заусенцы, особенно при сверлении и выходе из реза. Решите это, используя острые инструменты с правильной геометрией, применяя операции снятия фасок и рассматривая процессы удаления заусенцев, такие как галтовка или вибрационная обработка.
- Воздействие свинца: Хотя свинец инкапсулирован, обработка создаёт мелкую пыль и стружку. Всегда используйте соответствующую вентиляцию (например, масляные туманоуловители, пылеуловители) и соблюдайте требования OSHA или местные правила безопасности при обращении с материалами, содержащими свинец.
Заключение: уверенное использование эффективности
Освоение обработки латуни C36000 заключается в использовании её врождённых свойств для достижения максимальной эффективности производства. Понимая её свободнорежущий характер, выбирая подходящий инструмент и внедряя стратегии высокоскоростной и высокоподачной обработки, цеха могут получить огромные преимущества: более быстрое время цикла, исключительное качество деталей, снижение затрат на инструмент и более высокую прибыльность. Это остаётся свидетельством материаловедения, что простое добавление свинца создаёт сплав, столь идеально подходящий для искусства станочника. Независимо от того, работаете ли вы на высокопроизводительном токарном автомате или на обрабатывающем центре с ЧПУ для прототипов, применение этих лучших практик для латуни C36000 обеспечит вам наилучшую возможную производительность от этого классического и незаменимого инженерного материала.