Einführung in C36000-Messing: Der Favorit des Zerspaners
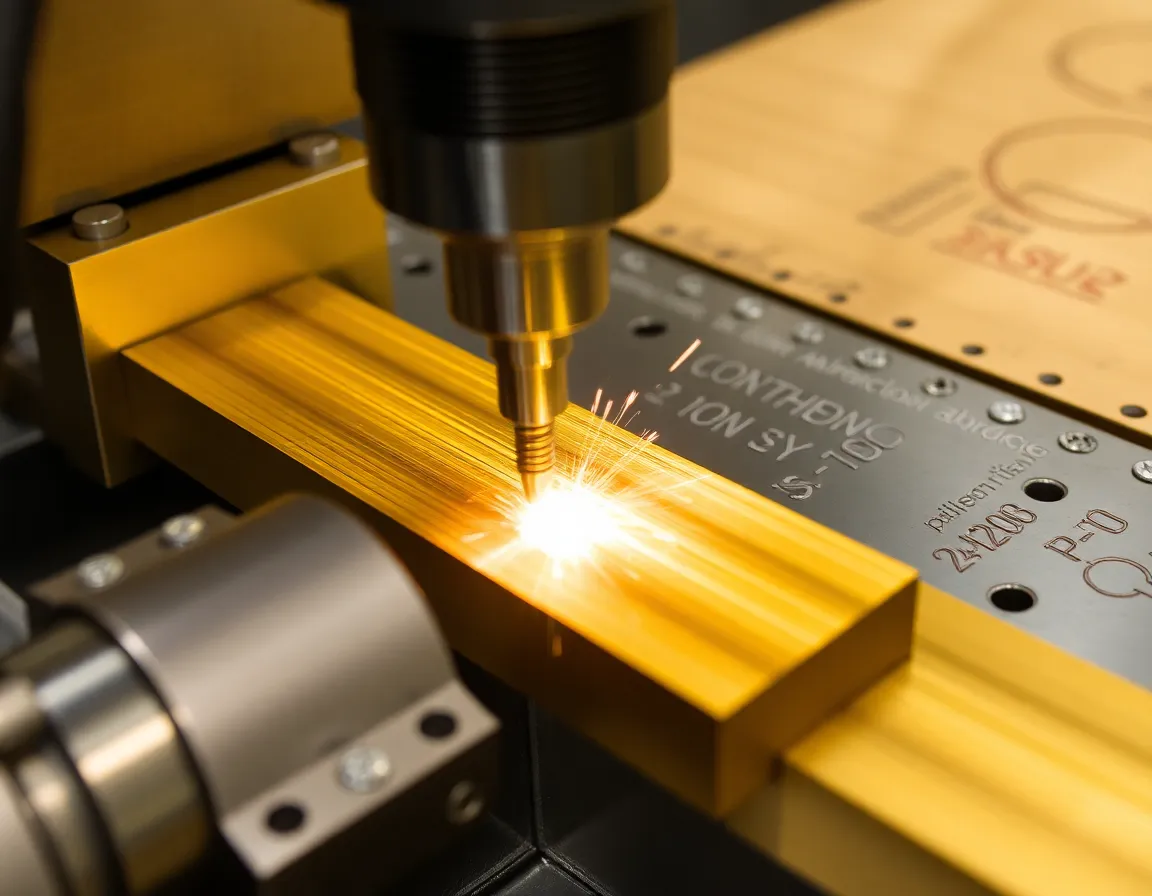
In der Welt der Präzisionszerspanung ist die Materialauswahl die halbe Miete. Aus der großen Vielfalt verfügbarer Legierungen ragt eine durch ihre außergewöhnliche Zerspanbarkeit und Zuverlässigkeit heraus: C36000 Automatenmessing, oft einfach als "360 Brass" bezeichnet. Diese bleihaltige Kupfer-Zink-Legierung ist der Maßstab, an dem die Zerspanbarkeit anderer Metalle gemessen wird, und erreicht einen Wert von 100% auf dem Zerspanbarkeitsindex. Für Ingenieure, CNC-Programmierer und Zerspaner bedeutet die Beherrschung von C36000-Messing hohe Produktivität, überlegene Oberflächengüten und verlängerte Werkzeugstandzeiten. Dieser umfassende Leitfaden beleuchtet die Eigenschaften von C36000, seine Anwendungen und die definitiven Best Practices für seine effiziente und effektive Zerspanung.
C36000-Messing verstehen: Zusammensetzung und Schlüsseleigenschaften
C36000-Messing ist kein Standardmessing; es ist eine speziell entwickelte Automatenlegierung. Seine Zusammensetzung ist darauf abgestimmt, Reibung zu reduzieren und Späne bei der Zerspanung sauber zu brechen. Die nominale Zusammensetzung beträgt etwa 61,5% Kupfer, 35,5% Zink und einen entscheidenden Anteil von 3% Blei. Gerade dieser geringe, aber bedeutende Bleigehalt verändert die Zerspanungseigenschaften des Materials.
Warum Blei den Unterschied macht
Das Blei in C36000 ist unlöslich und bildet feinste, dispergierte Partikel in der Kupfer-Zink-Matrix. Diese Partikel wirken während der Zerspanung als interne Schmierstoffe. Sie verringern die Scherfestigkeit des Spans, minimieren die Reibung an der Werkzeug-Span-Grenzfläche und fördern die Bildung kleiner, gebrochener Späne statt langer, gefährlicher Endlosspäne. Dies führt zu mehreren entscheidenden Vorteilen:
- Beispiellose Zerspanbarkeit: Die Bewertung von 100% bedeutet, dass es schneller und mit geringerem Energieverbrauch zerspanbar ist als Werkstoffe wie Edelstahl 303 (bewertet mit ~78%) oder Aluminiumlegierungen.
- Hervorragende Oberflächengüte: Die inhärente Schmierfähigkeit ermöglicht ein glattes Schneiden und erzeugt oft feine Oberflächen direkt ab Maschine.
- Geringe Schnittkräfte: Reduzierter Werkzeugverschleiß und geringere Belastung der Spindeln und Komponenten der Werkzeugmaschine.
- Überlegene Spanbildung: Kurze, gebrochene Späne lassen sich leicht abführen, verhindern Späneverwicklungen und schützen Werkstück und Werkzeug.
Physikalische und mechanische Eigenschaften
Neben der Zerspanbarkeit bietet C36000 gute Festigkeit, die für Messinge typische Korrosionsbeständigkeit und eine ausgezeichnete elektrische Leitfähigkeit. Es ist nicht für Kaltumformung oder Anwendungen bei hohen Temperaturen geeignet (aufgrund von Bleimigration), ist aber ideal für Teile, die überwiegend durch Zerspanung hergestellt werden. Seine natürliche Korrosionsbeständigkeit und sein attraktives goldähnliches Aussehen machen es zudem für viele dekorative und funktionale Komponenten geeignet.
Hauptanwendungen von C36000-Messing
Die Kombination aus einfacher Zerspanbarkeit und guter Gesamtleistung macht C36000 zum bevorzugten Werkstoff für eine Vielzahl von Serienbauteilen. Die Anwendungen erstrecken sich über zahlreiche Branchen:
- Sanitär & Beschläge: Ventilkörper, Fittings, Wasserhahnspindeln, Muttern, Schrauben und Drehteile.
- Elektrik & Elektronik: Steckverbinder, Klemmen, Buchsen und Schalterkomponenten, bei denen Leitfähigkeit und Präzision entscheidend sind.
- Automobil: Komponenten für Kraftstoffsysteme, Buchsen, Zahnräder und dekorative Zierteile.
- Konsumgüter: Reißverschlüsse, Schlösser, Schlüssel, Musikinstrumententeile und Präzisionsinstrumente.
- Industriemaschinen: Lager, Zahnräder und kundenspezifische Befestigungselemente, die enge Toleranzen erfordern.
Es ist wichtig zu beachten, dass aufgrund seines Bleigehalts, C36000-Messing in vielen Rechtsordnungen nicht für Trinkwasseranwendungen verwendet wird. Für solche Anwendungen werden bleifreie Alternativen wie C35300 oder C48500 spezifiziert.
Zerspanung meistern: Best Practices und Tipps für C36000
Obwohl C36000 gutmütig ist, maximiert die Einhaltung optimierter Praktiken die Effizienz, die Teilequalität und die Werkzeugwirtschaft. Hier ist eine Aufschlüsselung der kritischen Überlegungen.
Werkzeugauswahl und Geometrie
Die Wahl des richtigen Werkzeugs ist von größter Bedeutung. Hartmetallwerkzeuge werden aufgrund ihrer Verschleißfestigkeit und ihrer Fähigkeit, hohe Geschwindigkeiten zu bewältigen, wärmstens empfohlen.
- Werkstoff: Unbeschichtete oder TiN-beschichtete Hartmetallsorten sind hervorragend geeignet. Schnellarbeitsstahl (HSS) kann verwendet werden, schränkt jedoch die Schnittgeschwindigkeiten ein.
- Geometrie: Verwenden Sie scharfe, positive Spanwinkel, um die Schnittkräfte zu reduzieren und eine saubere Scherung zu fördern. Polierte Spannuten an Schaftfräsern oder Bohrern erleichtern den Spanabtransport. Für Bohrer funktioniert eine Standard-Spitzenschliffgeometrie von 118° oder 135° gut.
- Werkzeugzustand: Verwenden Sie stets scharfe Werkzeuge. Stumpfe Werkzeuge erhöhen Wärme und Druck, was dazu führen kann, dass das Material "verschmiert" oder aufreibt, was zu einer schlechten Oberflächengüte und Maßungenauigkeit führt.
Schnittparameter: Geschwindigkeit, Vorschub und Schnitttiefe
C36000 gedeiht unter aggressiven Hochgeschwindigkeits-Zerspanungsbedingungen. Das Ziel ist, Material schnell abzutragen, bevor sich Wärme im Werkzeug aufbauen kann.
- Schnittgeschwindigkeit (SFM): Für Hartmetallwerkzeuge kann die Schnittgeschwindigkeit (SFM) zwischen 400 und über 1000 liegen, wobei 600-800 SFM ein solider Ausgangspunkt sind. Bei HSS sollten die Geschwindigkeiten zwischen 150-300 SFM liegen.
- Vorschub: Verwenden Sie einen hohen Vorschub pro Zahn. Dies stellt sicher, dass das Werkzeug schneidet und nicht reibt. Reiben erzeugt Wärme und kaltverfestigt die Oberfläche. Eine gute Regel ist, Vorschübe ähnlich denen für Aluminium zu verwenden. Beispielsweise könnte ein 1/2"-Hartmetall-Schaftfräser mit 0,003-0,006 Zoll pro Zahn (IPT) laufen.
- Schnitttiefe: C36000 ermöglicht aufgrund seiner geringen Schnittkräfte relativ tiefe Schnitte. Für das Schruppen sind axiale Zustellungen von bis zu 1x Werkzeugdurchmesser und radiale Zustellungen von 50-75% des Werkzeugdurchmessers üblich. Priorisieren Sie stets eine hohe Schnitttiefe mit hohem Vorschub gegenüber einem leichten Schnitt mit langsamem Vorschub.
Kühlmittel- und Schmierstrategie
Obwohl C36000 aufgrund seiner inneren Schmierung trocken bearbeitet werden kann, wird für optimale Ergebnisse dringend die Verwendung eines Kühl- oder Schmierstoffs empfohlen.
- Vorteile: Kühlmittel kontrolliert die Wärme an der Schneide (schützt das Werkzeug), spült Späne weg, verbessert die Oberflächengüte und verhindert das Wiederanschweißen von Spänen.
- Typ: Ein wasserlösliches Flutkühlmittel ist Standard. Beim Gewindeschneiden und Gewindebohren kann ein konzentriertes Gewindeschneidöl oder eine Paste die Werkzeugstandzeit und Gewindequalität erheblich verbessern.
- Anwendung: Stellen Sie sicher, dass reichlich Hochdruck-Kühlmittel präzise auf die Schnittzone gerichtet wird, um eine effektive Spanabfuhr und Kühlung zu gewährleisten.
Spanlenkung und -abfuhr
Die gute Zerspanbarkeit von C36000 erzeugt kleine, handhabbare Späne. Eine effektive Spanabfuhr bleibt jedoch entscheidend, um das Wiederanschneiden von Spänen zu verhindern, was die Oberflächengüte beeinträchtigen und Werkzeuge stumpf machen kann. Verwenden Sie, falls verfügbar, Kühlmittel durch das Werkzeug und setzen Sie Werkzeugwege ein, die darauf ausgelegt sind, Späne aktiv aus der Schnittzone zu entfernen.
Werkstückaufnahme und Bauteilsteifigkeit
Messing ist relativ weich, daher muss darauf geachtet werden, das Werkstück nicht durch übermäßige Spannkraft zu verformen. Verwenden Sie weiche Backen, die auf das Werkstückprofil abgestimmt sind, für eine gleichmäßige Druckverteilung. Bei dünnwandigen Abschnitten sollten Sie eine sequenzielle Bearbeitung in Betracht ziehen, um die Steifigkeit während des Prozesses so lange wie möglich aufrechtzuerhalten.
Vermeidung häufiger Fallstricke bei der Bearbeitung von C36000
Selbst bei einem gut zerspanbaren Werkstoff können Fehler passieren. Achten Sie auf diese häufigen Probleme:
- Kaltverfestigung: Verursacht durch die Verwendung eines stumpfen Werkzeugs, eine zu niedrige Vorschubgeschwindigkeit oder eine zu geringe Schnitttiefe. Das Werkzeug reibt statt zu schneiden, verfestigt die Oberfläche und erschwert nachfolgende Durchgänge. Lösung: Halten Sie die Werkzeuge scharf und sorgen Sie für einen aggressiven, positiven Schnitt.
- Material-"Klebrigkeit" an Werkzeugen: Gelegentlich kann Messing an der Schneide haften. Dies ist oft ein Zeichen für falsche Drehzahlen/Vorschübe oder unzureichende Kühlung. Ein schärferes Werkzeug mit polierten Spannuten und ordnungsgemäßem Kühlmittelfluss löst dies in der Regel.
- Gratbildung: C36000 kann scharfe Grate erzeugen, insbesondere beim Bohren und beim Austritt aus dem Schnitt. Begegnen Sie dem durch scharfe Werkzeuge mit geeigneter Geometrie, den Einsatz von Anfassoperationen und die Berücksichtigung von Entgratverfahren wie Tumbeln oder Vibrationsfinishing.
- Bleibelastung: Obwohl das Blei eingekapselt ist, entstehen bei der Bearbeitung feiner Staub und Späne. Verwenden Sie stets eine geeignete Belüftung (z. B. Nebelabscheider, Staubabsauganlagen) und befolgen Sie die OSHA- oder lokalen Sicherheitsrichtlinien für den Umgang mit bleihaltigen Materialien.
Fazit: Effizienz mit Zuversicht nutzen
Die Beherrschung der Bearbeitung von C36000-Messing bedeutet, seine inhärenten Eigenschaften zu nutzen, um maximale Fertigungseffizienz zu erreichen. Durch das Verständnis seiner gut zerspanbaren Natur, die Auswahl geeigneter Werkzeuge und die Umsetzung von Hochgeschwindigkeits- und Hochvorschub-Bearbeitungsstrategien können Werkstätten enorme Vorteile erzielen: kürzere Zykluszeiten, außergewöhnliche Teilequalität, reduzierte Werkzeugkosten und höhere Rentabilität. Es bleibt ein Beweis für die Materialwissenschaft, dass ein einfacher Zusatz von Blei eine Legierung schafft, die so perfekt für die Kunst des Zerspaners geeignet ist. Ob Sie eine Hochvolumen-Drehmaschine oder ein CNC-Bearbeitungszentrum für Prototypen betreiben – die Anwendung dieser Best Practices für C36000-Messing gewährleistet, dass Sie die bestmögliche Leistung aus diesem klassischen und unverzichtbaren Konstruktionswerkstoff herausholen.