Introdução ao Latão C36000: O Favorito do Maquinista
No mundo da usinagem de precisão, a seleção do material é metade da batalha. Entre a vasta gama de ligas disponíveis, uma se destaca por sua excepcional usinabilidade e confiabilidade: Latão de Corte Livre C36000, frequentemente referido simplesmente como "Latão 360". Esta liga de cobre-zinco com chumbo é a referência pela qual a usinabilidade de outros metais é medida, ostentando uma classificação de 100% no índice de usinabilidade. Para engenheiros, programadores de CNC e maquinistas, dominar o latão C36000 significa alcançar alta produtividade, acabamentos superficiais superiores e vida útil prolongada da ferramenta. Este guia abrangente explora as propriedades do C36000, suas aplicações e as melhores práticas definitivas para usiná-lo de forma eficiente e eficaz.
Compreendendo o Latão C36000: Composição e Propriedades Principais
O latão C36000 não é um latão padrão; é uma liga de usinagem livre especificamente projetada. Sua composição é adaptada para reduzir o atrito e quebrar cavacos de forma limpa durante as operações de corte. A composição nominal é de aproximadamente 61,5% de cobre, 35,5% de zinco e um teor crítico de 3% de chumbo. É esse teor de chumbo pequeno, mas significativo, que transforma as características de usinagem do material.
Por Que o Chumbo Faz a Diferença
O chumbo no C36000 é insolúvel e forma partículas minúsculas e dispersas por toda a matriz de cobre-zinco. Essas partículas atuam como lubrificantes internos durante a usinagem. Elas reduzem a resistência ao cisalhamento do cavaco, minimizam o atrito na interface ferramenta-cavaco e promovem a formação de cavacos pequenos e quebrados, em vez de cavacos contínuos longos e perigosos. Isso leva a vários benefícios principais:
- Usinabilidade Inigualável: A classificação 100% significa que ele é usinado mais rapidamente e com menor consumo de energia do que materiais como o aço inoxidável 303 (classificado em ~78%) ou ligas de alumínio.
- Excelente Acabamento Superficial: A lubricidade inerente permite um corte suave, frequentemente produzindo acabamentos finos diretamente da máquina.
- Baixas Forças de Corte: Redução do desgaste da ferramenta e menor tensão nos fusos e componentes da máquina-ferramenta.
- Formação Superior de Cavacos: Cavacos curtos e quebrados são fáceis de evacuar, evitando o emaranhamento de cavacos e protegendo a peça de trabalho e a ferramenta.
Propriedades Físicas e Mecânicas
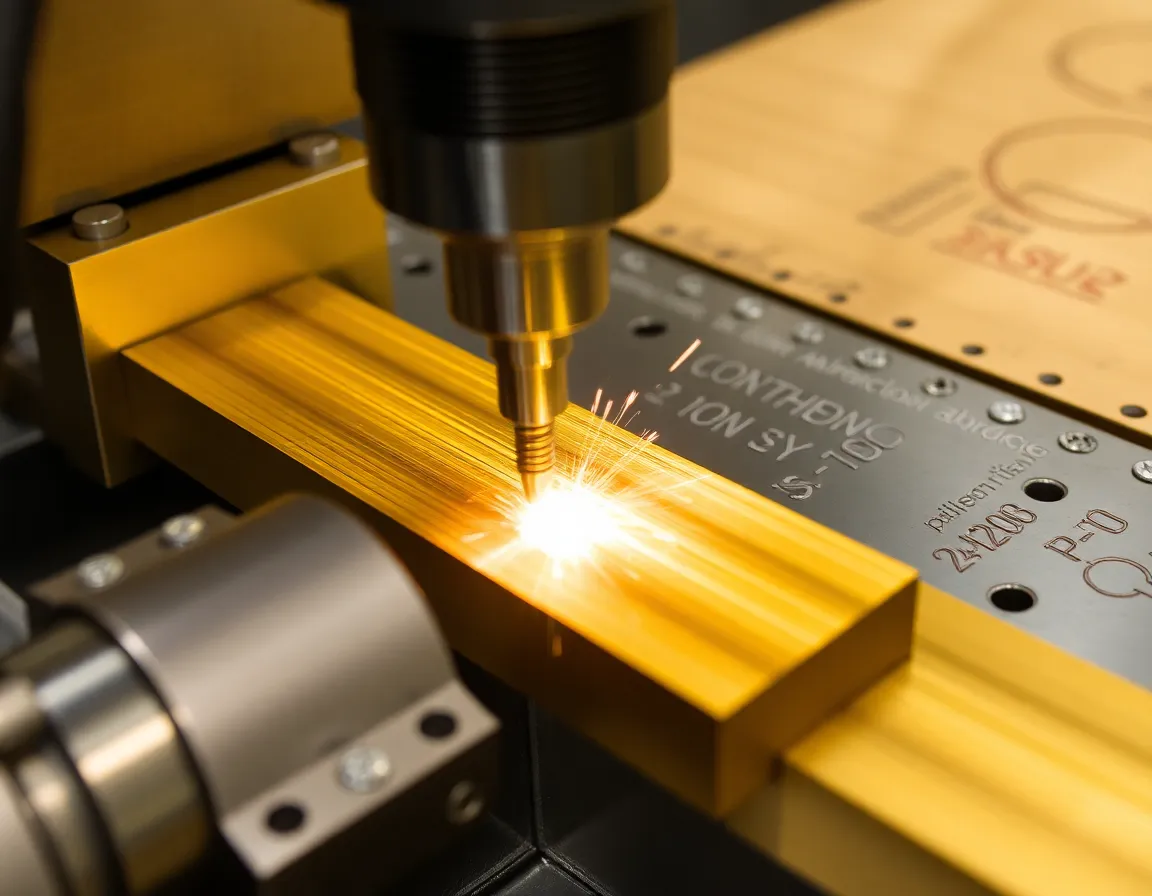
Além da usinabilidade, o C36000 oferece boa resistência, resistência à corrosão típica dos latões e excelente condutividade elétrica. Não é adequado para forjamento a frio ou aplicações envolvendo altas temperaturas (devido à migração de chumbo), mas é perfeito para peças produzidas principalmente por usinagem. Sua resistência natural à corrosão e aparência atraente semelhante ao ouro também o tornam adequado para muitos componentes decorativos e funcionais.
Principais Aplicações do Latão C36000
A combinação de fácil usinagem e bom desempenho geral torna o C36000 o material de escolha para uma vasta gama de componentes de alto volume. Suas aplicações abrangem inúmeros setores:
- Encanamento e Ferragens: Corpos de válvulas, conexões, hastes de torneiras, porcas, parafusos e peças de torno automático.
- Elétrica e Eletrônica: Conectores, terminais, soquetes e componentes de interruptores onde a condutividade e a precisão são essenciais.
- Automotivo: Componentes do sistema de combustível, buchas, engrenagens e peças de acabamento decorativo.
- Bens de Consumo: Zíperes, fechaduras, chaves, peças de instrumentos musicais e instrumentos de precisão.
- Máquinas Industriais: Rolamentos, engrenagens e fixadores personalizados que exigem tolerâncias apertadas.
É crucial observar que, devido ao seu teor de chumbo, o latão C36000 não é utilizado em aplicações de água potável em muitas jurisdições. Para tais usos, alternativas sem chumbo como C35300 ou C48500 são especificadas.
Dominando a Usinagem: Melhores Práticas e Dicas para o C36000
Embora o C36000 seja tolerante, seguir práticas otimizadas maximiza a eficiência, a qualidade das peças e a economia de ferramentas. Aqui está um detalhamento das considerações críticas.
Seleção e Geometria de Ferramentas
A escolha da ferramenta correta é fundamental. Ferramentas de metal duro são altamente recomendadas por sua resistência ao desgaste e capacidade de suportar altas velocidades.
- Material: Classes de metal duro sem revestimento ou com revestimento de TiN são excelentes. O aço rápido (HSS) pode ser usado, mas limitará as velocidades de corte.
- Geometria: Use ângulos de saída positivos e afiados para reduzir as forças de corte e promover um cisalhamento suave. Canais polidos em fresas de topo ou brocas auxiliam na evacuação de cavacos. Para brocas, uma geometria padrão de ponta dividida de 118° ou 135° funciona bem.
- Condição da Ferramenta: Sempre use ferramentas afiadas. Ferramentas desgastadas aumentam o calor e a pressão, o que pode fazer o material "espalhar" ou aderir, levando a um acabamento superficial ruim e imprecisão dimensional.
Parâmetros de Corte: Velocidade, Avanço e Profundidade de Corte
O C36000 se destaca em condições de usinagem agressivas e de alta velocidade. O objetivo é remover material rapidamente antes que o calor se acumule na ferramenta.
- Velocidade de corte (SFM): Para ferramentas de metal duro, os pés de superfície por minuto (SFM) podem variar de 400 a 1000+, sendo 600-800 SFM um ponto de partida robusto. Para HSS, mantenha as velocidades entre 150-300 SFM.
- Taxa de Avanço: Empregue uma alta taxa de avanço por dente. Isso garante que a ferramenta esteja cortando, não esfregando. A fricção gera calor e endurece a superfície por deformação. Uma boa regra é usar avanços semelhantes aos do alumínio. Por exemplo, uma fresa de topo de metal duro de 1/2" pode operar a 0,003-0,006 polegadas por dente (IPT).
- Profundidade de corte: O C36000 permite cortes relativamente profundos devido às suas baixas forças de corte. Para desbaste, profundidades axiais de até 1x o diâmetro da ferramenta e profundidades radiais de 50-75% do diâmetro da ferramenta são comuns. Sempre priorize uma profundidade de corte elevada com alto avanço em vez de um corte leve com avanço lento.
Estratégia de Refrigeração e Lubrificação
Embora o C36000 possa ser usinado a seco devido à sua lubrificação interna, o uso de refrigerante ou lubrificante é fortemente recomendado para resultados ideais.
- Benefícios: O refrigerante controla o calor na aresta de corte (protegendo a ferramenta), remove os cavacos, melhora o acabamento superficial e evita a ressoldagem de cavacos.
- Tipo: Um refrigerante de inundação solúvel em água é o padrão. Para roscamento com macho e por fresa, um fluido ou pasta de roscamento concentrado pode melhorar drasticamente a vida útil da ferramenta e a qualidade da rosca.
- Aplicação: Garanta que refrigerante abundante e de alta pressão seja direcionado precisamente para a zona de corte para uma evacuação eficaz dos cavacos e refrigeração.
Controle e Evacuação de Cavacos
A natureza de corte fácil do C36000 produz cavacos pequenos e manejáveis. No entanto, a evacuação eficaz continua sendo crítica para evitar o recorte de cavacos, que pode danificar o acabamento superficial e desgastar as ferramentas. Use refrigerante através da ferramenta, se disponível, e empregue trajetórias de ferramenta projetadas para limpar ativamente os cavacos da zona de corte.
Fixação da peça e rigidez da peça
O latão é relativamente macio, portanto, deve-se ter cuidado para evitar deformar a peça de trabalho com força de fixação excessiva. Use castanhas macias usinadas conforme o perfil da peça para distribuição uniforme da pressão. Para seções de parede fina, considere a usinagem sequencial para manter a rigidez o máximo possível durante o processo.
Evitando armadilhas comuns na usinagem do C36000
Mesmo com um material amigável, erros podem acontecer. Fique atento a estes problemas comuns:
- Endurecimento por Deformação: Causado pelo uso de uma ferramenta desgastada, uma taxa de avanço muito baixa ou uma profundidade de corte muito pequena. A ferramenta atrita em vez de cortar, endurecendo a superfície e dificultando as passagens subsequentes. Solução: Mantenha as ferramentas afiadas e mantenha um corte agressivo e positivo.
- "Pegajosidade" do material nas ferramentas: Ocasionalmente, o latão pode aderir à aresta de corte. Isso costuma ser um sinal de velocidades/avanços incorretos ou refrigerante inadequado. Uma ferramenta mais afiada com canais polidos e fluxo de refrigerante adequado geralmente resolve isso.
- Formação de rebarbas: O C36000 pode produzir rebarbas afiadas, especialmente durante a furação e os cortes de saída. Resolva isso usando ferramentas afiadas com geometria adequada, empregando operações de chanfro e considerando processos de rebarbação como tamboreamento ou acabamento vibratório.
- Exposição ao chumbo: Embora o chumbo esteja encapsulado, a usinagem cria poeira fina e cavacos. Sempre use ventilação adequada (por exemplo, coletores de névoa, extratores de poeira) e siga as diretrizes de segurança da OSHA ou locais para o manuseio de materiais que contenham chumbo.
Conclusão: Abraçando a eficiência com confiança
Dominar a usinagem do latão C36000 significa aproveitar suas propriedades inerentes para alcançar a máxima eficiência de fabricação. Ao compreender sua natureza de corte livre, selecionar ferramentas adequadas e implementar estratégias de usinagem de alta velocidade e alto avanço, as oficinas podem obter benefícios tremendos: tempos de ciclo mais rápidos, qualidade excepcional das peças, custos de ferramentas reduzidos e maior lucratividade. Continua sendo um testemunho da ciência dos materiais que uma simples adição de chumbo crie uma liga tão perfeitamente adequada à arte do maquinista. Seja operando um torno automático de alta produção ou um centro de usinagem CNC para protótipos, aplicar estas melhores práticas para o latão C36000 garantirá o melhor desempenho possível deste material de engenharia clássico e indispensável.