مقدمة عن النحاس الأصفر C36000: المفضل لدى عمال التشغيل
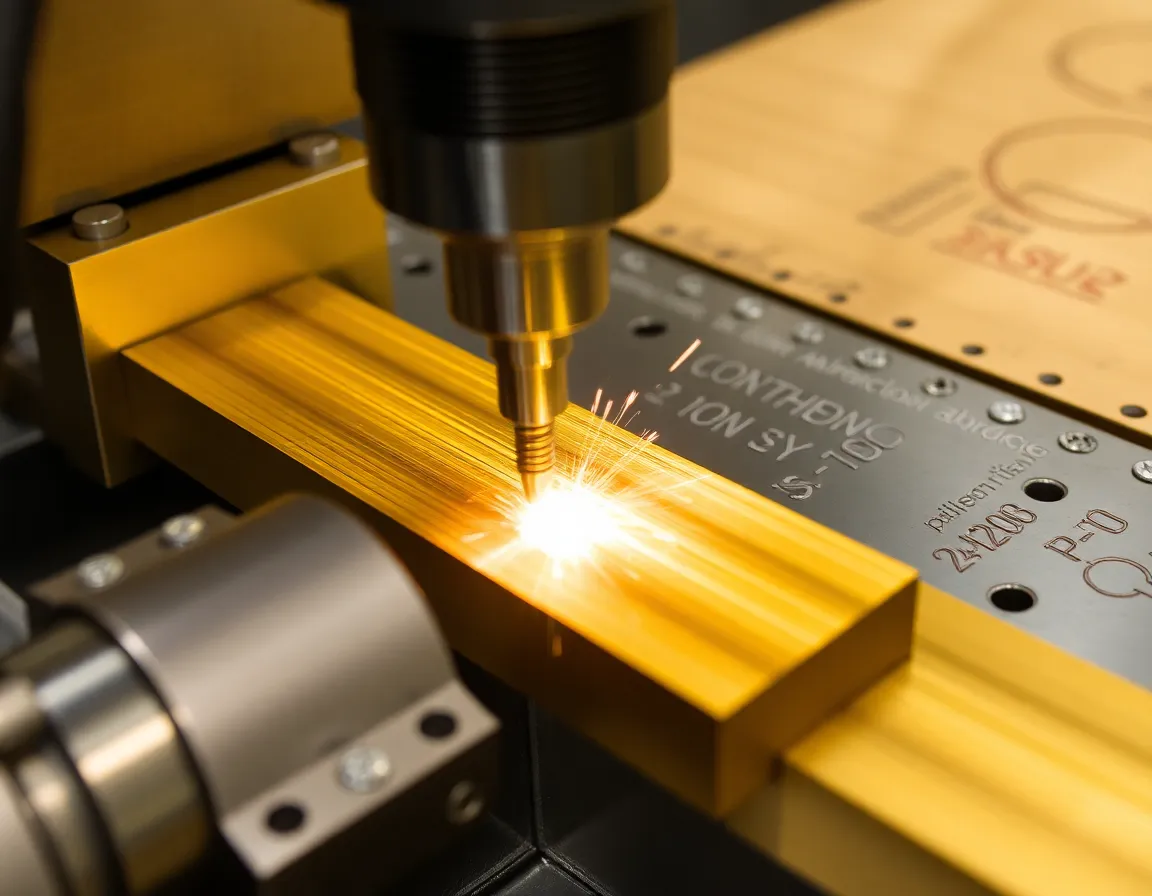
في عالم التصنيع الدقيق، اختيار المادة هو نصف المعركة. ومن بين المجموعة الواسعة من السبائك المتاحة، تبرز واحدة لسهولة تشغيلها الاستثنائية وموثوقيتها: النحاس الأصفر سهل القطع C36000, والذي يُشار إليه غالبًا ببساطة باسم "نحاس 360 الأصفر". تُعد هذه السبيكة من النحاس والزنك المحتوية على الرصاص المعيار الذي تُقاس به قابلية تشغيل المعادن الأخرى، حيث تفتخر بتصنيف 100% على مؤشر قابلية التشغيل. بالنسبة للمهندسين ومبرمجي CNC وعمال التشغيل، يعني إتقان النحاس الأصفر C36000 تحقيق إنتاجية عالية وتشطيبات سطحية فائقة وعمر أطول للأدوات. يتعمق هذا الدليل الشامل في خصائص C36000 وتطبيقاته وأفضل الممارسات النهائية لتشغيله بكفاءة وفعالية.
فهم النحاس الأصفر C36000: التركيب والخصائص الرئيسية
النحاس الأصفر C36000 ليس نحاسًا أصفر قياسيًا؛ بل هو سبيكة مصممة هندسيًا خصيصًا للتشغيل الحر. تم تخصيص تركيبته لتقليل الاحتكاك وتفتيت الرقائق بشكل نظيف أثناء عمليات القطع. التركيب الاسمي هو حوالي 61.5% نحاس و35.5% زنك و3% رصاص حاسم. هذا المحتوى الصغير ولكن المهم من الرصاص هو ما يحول خصائص تشغيل المادة.
لماذا يُحدث الرصاص الفرق
الرصاص في C36000 غير قابل للذوبان ويشكل جزيئات دقيقة مشتتة في جميع أنحاء مصفوفة النحاس والزنك. تعمل هذه الجزيئات كمزلقات داخلية أثناء التشغيل. فهي تقلل من مقاومة القص للرقيقة، وتقلل من الاحتكاك عند السطح البيني بين الأداة والرقيقة، وتعزز تكوين رقائق صغيرة مكسورة بدلاً من رقائق مستمرة طويلة وخطيرة. يؤدي هذا إلى عدة فوائد رئيسية:
- قابلية تشغيل لا مثيل لها: تصنيف 100% يعني أنه يُشغَّل بشكل أسرع وباستهلاك طاقة أقل من مواد مثل الفولاذ المقاوم للصدأ 303 (المصنف ~78%) أو سبائك الألومنيوم.
- تشطيب سطحي ممتاز: تسمح قابلية التشحيم الكامنة بالقطع السلس، وغالبًا ما تنتج تشطيبات دقيقة مباشرة من الماكينة.
- قوى القطع المنخفضة: تقليل تآكل الأدوات وتقليل الإجهاد على مغازل ماكينات التشغيل ومكوناتها.
- تكوّن رقائق فائق: الرقائق القصيرة المكسورة يسهل إخلاؤها، مما يمنع تشابك الرقائق ويحمي قطعة العمل والأداة.
الخصائص الفيزيائية والميكانيكية
بالإضافة إلى قابلية التشغيل، يوفر C36000 قوة جيدة ومقاومة للتآكل مميزة للنحاس الأصفر وموصلية كهربائية ممتازة. وهو غير مناسب للتشكيل البارد أو التطبيقات التي تتضمن درجات حرارة عالية (بسبب هجرة الرصاص)، لكنه مثالي للأجزاء المنتجة أساسًا عن طريق التشغيل الآلي. كما أن مقاومته الطبيعية للتآكل ومظهره الجذاب الشبيه بالذهب يجعلانه مناسبًا للعديد من المكونات الزخرفية والوظيفية.
التطبيقات الأساسية لنحاس C36000 الأصفر
مزيج سهولة التشغيل والأداء العام الجيد يجعل C36000 المادة المفضلة لمجموعة واسعة من المكونات عالية الحجم. وتمتد تطبيقاته عبر صناعات عديدة:
- السباكة والأجهزة: أجسام الصمامات، والتجهيزات، وسيقان الصنابير، والصواميل، والمسامير، وأجزاء ماكينات اللولب.
- الكهرباء والإلكترونيات: الموصلات، والأطراف، والمقابس، ومكونات المفاتيح حيث تكون الموصلية والدقة أمرًا أساسيًا.
- السيارات: مكونات نظام الوقود، والجلبات، والتروس، وقطع الزخرفة.
- السلع الاستهلاكية: السحّابات والأقفال والمفاتيح وأجزاء الآلات الموسيقية والأدوات الدقيقة.
- الآلات الصناعية: المحامل والتروس والمثبتات المخصصة التي تتطلب تفاوتات ضيقة.
من الضروري ملاحظة أنه نظرًا لاحتوائه على الرصاص،, لا يُستخدم النحاس الأصفر C36000 في تطبيقات مياه الشرب في العديد من الولايات القضائية. ولمثل هذه الاستخدامات، تُحدَّد بدائل خالية من الرصاص مثل C35300 أو C48500.
إتقان التشغيل الآلي: أفضل الممارسات والنصائح لـ C36000
على الرغم من أن C36000 سهل التعامل، فإن الالتزام بالممارسات المُحسَّنة يزيد من الكفاءة وجودة الأجزاء واقتصاد الأدوات. فيما يلي تفصيل للاعتبارات الحاسمة.
اختيار الأدوات وهندستها
اختيار الأداة المناسبة أمر بالغ الأهمية. يُوصى بشدة بأدوات الكربيد لمقاومتها للتآكل وقدرتها على تحمل السرعات العالية.
- المادة: درجات الكربيد غير المطلية أو المطلية بـ TiN ممتازة. يمكن استخدام الفولاذ عالي السرعة (HSS) لكنه سيحد من سرعات القطع.
- الهندسة: استخدم زوايا جرف موجبة وحادة لتقليل قوى القطع وتعزيز القص السلس. تساعد الأخاديد المصقولة في قواطع التفريز أو المثاقب على إخلاء الرقائق. بالنسبة للمثاقب، تعمل هندسة النقطة المشقوقة القياسية بزاوية 118° أو 135° بشكل جيد.
- حالة الأداة: استخدم دائمًا أدوات حادة. الأدوات الباهتة تزيد من الحرارة والضغط، مما قد يتسبب في "تلطخ" المادة أو تآكلها، مما يؤدي إلى سوء تشطيب السطح وعدم دقة الأبعاد.
معلمات القطع: السرعة والتغذية وعمق القطع
يزدهر C36000 في ظروف التشغيل الآلي العدوانية عالية السرعة. الهدف هو إزالة المادة بسرعة قبل أن تتراكم الحرارة في الأداة.
- سرعة القطع (SFM): بالنسبة لأدوات الكربيد، يمكن أن تتراوح الأقدام السطحية في الدقيقة (SFM) من 400 إلى 1000+، مع اعتبار 600-800 SFM نقطة بداية قوية. بالنسبة لـ HSS، حافظ على السرعات بين 150-300 SFM.
- معدل التغذية: استخدم معدل تغذية عالٍ لكل سن. هذا يضمن أن الأداة تقطع، وليس تفرك. يولد الفرك حرارة ويُصلّد سطح المعدن بالتشكيل البارد. القاعدة الجيدة هي استخدام معدلات تغذية مشابهة لتلك المستخدمة مع الألومنيوم. على سبيل المثال، قد تعمل مخرطة طرفية كربيدية بقطر 1/2 بوصة بمعدل 0.003-0.006 بوصة لكل سن (IPT).
- عمق القطع: يسمح C36000 بقطع عميق نسبيًا بسبب قوى القطع المنخفضة لديه. للتخشين، تُعد الأعماق المحورية التي تصل إلى 1× قطر الأداة والأعماق القطرية من 50-75% من قطر الأداة شائعة. أعطِ الأولوية دائمًا لعمق قطع كبير مع تغذية عالية على قطع خفيف مع تغذية بطيئة.
استراتيجية التبريد والتزييت
على الرغم من أن C36000 يمكن تشغيله آليًا جافًا بفضل التزييت الداخلي، يُنصح بشدة باستخدام سائل تبريد أو مادة تزييت للحصول على أفضل النتائج.
- الفوائد: يتحكم سائل التبريد في الحرارة عند حافة القطع (مما يحمي الأداة)، ويطرد الرقائق، ويحسّن جودة السطح، ويمنع إعادة التحام الرقائق.
- النوع: سائل تبريد غامر قابل للذوبان في الماء هو المعيار. لعمليات اللولبة والتسنين، يمكن لسائل أو معجون لولبة مركّز أن يحسّن بشكل كبير من عمر الأداة وجودة السن اللولبي.
- التطبيق: تأكد من توجيه سائل تبريد وفير وعالي الضغط بدقة إلى منطقة القطع لضمان طرد الرقائق والتبريد بفعالية.
التحكم في الرقائق وإخلاؤها
تُنتج قابلية القطع الحر لـ C36000 رقائق صغيرة سهلة الإدارة. ومع ذلك، يبقى الطرد الفعال أمرًا بالغ الأهمية لمنع إعادة قطع الرقائق، مما قد يُفسد جودة السطح ويُثلم الأدوات. استخدم سائل التبريد عبر الأداة إن كان متاحًا، واعتمد مسارات أدوات مصممة لتنظيف الرقائق بنشاط من منطقة القطع.
تثبيت قطعة العمل وصلابة الجزء
النحاس الأصفر لين نسبيًا، لذا يجب الحرص على تجنب تشويه قطعة العمل بقوة تثبيت مفرطة. استخدم فكوكًا ناعمة مُشكّلة وفقًا لمحيط الجزء لتوزيع الضغط بالتساوي. بالنسبة للأجزاء ذات الجدران الرقيقة، فكّر في التشغيل الآلي المتتابع للحفاظ على الصلابة لأطول فترة ممكنة أثناء العملية.
تجنب المزالق الشائعة في تشغيل C36000 آليًا
حتى مع مادة سهلة التشغيل، قد تحدث الأخطاء. انتبه لهذه المشكلات الشائعة:
- تصلد بالتشكيل: تحدث بسبب استخدام أداة ثلماء، أو معدل تغذية منخفض جدًا، أو عمق قطع صغير جدًا. تفرك الأداة بدلًا من أن تقطع، مما يُصلّد السطح ويجعل التمريرات اللاحقة صعبة. الحل: حافظ على حدة الأدوات وحافظ على قطع قوي وإيجابي.
- "لزوجة" المادة على الأدوات: أحيانًا، قد يلتصق النحاس الأصفر بحافة القطع. غالبًا ما يكون هذا علامة على سرعات/تغذيات غير صحيحة أو سائل تبريد غير كافٍ. عادةً ما يحل أداة أحدّ ذات أخاديد مصقولة وتدفق مناسب لسائل التبريد هذه المشكلة.
- تكوين النتوءات: يمكن أن ينتج عن C36000 نتوءات حادة، خاصة أثناء الثقب وقطع الخروج. عالج ذلك باستخدام أدوات حادة ذات هندسة مناسبة، وتطبيق عمليات الشطف، والنظر في عمليات إزالة النتوءات مثل التدوير أو التشطيب الاهتزازي.
- التعرض للرصاص: على الرغم من أن الرصاص مغلف، فإن التشغيل الآلي ينتج غبارًا ناعمًا ورقائق. استخدم دائمًا تهوية مناسبة (مثل جامعات الضباب، ومستخرجات الغبار) واتبع إرشادات OSHA أو إرشادات السلامة المحلية للتعامل مع المواد المحتوية على الرصاص.
الخاتمة: تبني الكفاءة بثقة
إتقان تشغيل النحاس الأصفر C36000 يتعلق بالاستفادة من خصائصه المتأصلة لتحقيق أقصى كفاءة تصنيعية. من خلال فهم طبيعته سهلة القطع، واختيار الأدوات المناسبة، وتنفيذ استراتيجيات تشغيل عالية السرعة وعالية التغذية، يمكن للورش تحقيق فوائد هائلة: أوقات دورات أسرع، جودة استثنائية للأجزاء، تكاليف أدوات منخفضة، وربحية أعلى. ويبقى شاهدًا على علم المواد أن إضافة بسيطة من الرصاص تخلق سبيكة مناسبة تمامًا لفن الخراطة. سواء كنت تشغّل ماكينة براغي عالية الإنتاج أو مركز تشغيل CNC للنماذج الأولية، فإن تطبيق هذه الممارسات الفضلى لـ C36000 سيضمن حصولك على أفضل أداء ممكن من هذه المادة الهندسية الكلاسيكية التي لا غنى عنها.