
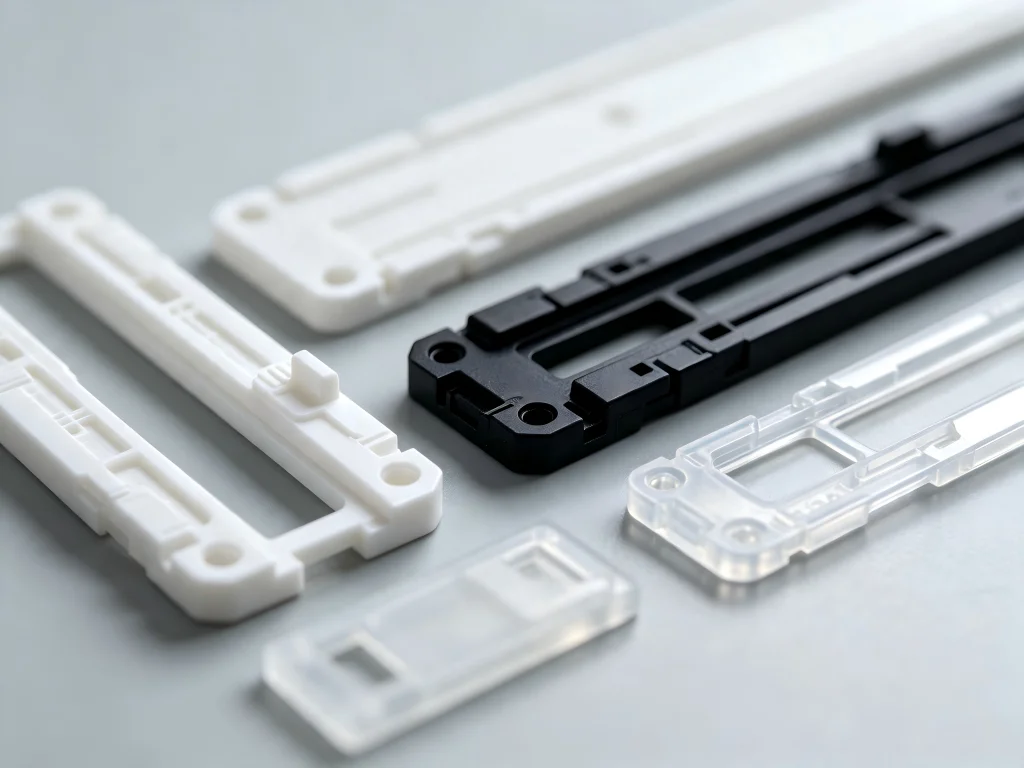
Реальная проблема: почему обработанные пластиковые компоненты не оправдывают ожиданий
Зайдите в любой инженерный отдел, который закупал обработанные пластиковые детали у зарубежных поставщиков, и вы услышите похожие жалобы. Детали приходят с отклонениями от допусков, потому что материал поглотил влагу во время транспортировки. Отделка поверхности совсем не похожа на образцы. Сроки поставки растягиваются с четырех недель до двенадцати без четкой коммуникации. Это не единичные случаи — они отражают фундаментальные пробелы в том, как многие CNC-цеха подходят к обработке пластика.
Повторяющаяся тема на инженерных форумах и в сообществах Reddit, таких как r/CNC и r/Machinists, сводится к одному вопросу: “Почему мои пластиковые детали коробятся после механической обработки?”. Ответ кроется в том, что пластики ведут себя иначе, чем металлы. В отличие от алюминия или стали, конструкционные пластики удерживают тепло, поглощают влагу и высвобождают внутренние напряжения при удалении материала. Цех, который в основном обрабатывает металлы, может не скорректировать свой подход с учетом этих свойств — и результат — компоненты, не соответствующие спецификациям.
Еще одна постоянная жалоба касается выбора материала. Инженеры часто спрашивают на форумах вроде “Какой пластик лучше всего подходит для CNC-обработки?”. Ответы сильно разнятся, отражая реальность того, что ни один материал не подходит для всех применений. Поликарбонат обеспечивает ударопрочность и прозрачность. POM (Delrin) обеспечивает низкое трение и размерную стабильность. PEEK выдерживает высокие температуры и агрессивные химикаты. Однако многим закупочным командам не хватает четких рекомендаций по сопоставлению свойств материала с требованиями применения — и поставщики редко предлагают глубину экспертизы, необходимую для принятия обоснованных решений.
Решение: как CNC-обработка пластика решает эти задачи
обработки пластика на ЧПУ предлагает убедительную альтернативу литью под давлением, когда вам нужны индивидуальные пластиковые детали, изготовленные на станках с ЧПУ с жесткими допусками, сложной геометрией или малыми и средними объемами производства. В отличие от литья, которое требует дорогостоящей оснастки и длительных сроков, CNC-обработка изготавливает детали непосредственно из пластиковой заготовки — исключая затраты на пресс-формы и обеспечивая быстрые итерации проектирования.
Процесс заключается в закреплении пластиковой заготовки на столе CNC-станка, после чего с помощью компьютерно-управляемых режущих инструментов удаляется материал в соответствии с 3D CAD-моделью. Этот подход субтрактивного производства обеспечивает допуски до ±0,005 мм, шероховатость поверхности до Ra 0,8 мкм и совместимость с более чем 30 конструкционными пластиками.
В компании Jucheng Precision, производителе с более чем десятилетним опытом в механической обработке пластика на станках с ЧПУ, подход к решению этих задач опирается на четыре столпа:
1. Подготовка материала и управление тепловыми режимами
Такие пластики, как нейлон (PA), печально известны своей гигроскопичностью — они поглощают влагу из воздуха и набухают. Деталь, обработанная с точными допусками в сухом цехе, может выйти за пределы спецификации при воздействии нормальной влажности. Профессиональные цеха ЧПУ решают эту проблему посредством предварительной подготовки перед обработкой: хранение нейлоновых заготовок в средах с контролируемым климатом или выполнение мягкого отжига для стабилизации материала перед резкой.
Управление теплом представляет собой еще один критический фактор. Трение при резании генерирует значительное количество тепла, и пластики удерживают его гораздо дольше, чем металлы. Решение заключается в высокоскоростной обработке с легкими и быстрыми проходами — высокие обороты в сочетании с высокими подачами — для быстрого удаления материала и предотвращения накопления тепла. Вместо традиционных смазочно-охлаждающих жидкостей, которые пластики могут поглощать, цеха часто используют сжатый воздух для охлаждения зоны резания и удаления стружки.
2. Специализированные стратегии инструмента
Механическая обработка пластиков требует инструментов чрезвычайно высокой остроты, с полированными канавками и большими передними углами, чтобы срезать, а не отжимать материал. Это минимизирует нагрев и обеспечивает образование контролируемой стружки. Для материалов, наполненных стекловолокном, таких как PA+GF30, стеклянные волокна обладают высокой абразивностью и быстро затупляют стандартный режущий инструмент. Профессиональные цеха используют инструменты с алмазным покрытием или поликристаллические алмазные (PCD) инструменты, разработанные для экстремальной износостойкости. Хотя эти инструменты стоят дороже на начальном этапе, они дольше сохраняют остроту кромок, снижая нагрев и обеспечивая превосходное качество поверхности.
3. Оснастка и закрепление заготовки
Пластики растрескиваются под чрезмерным усилием зажима. Они также высвобождают внутренние напряжения при удалении материала, что приводит к короблению при ненадлежащем закреплении. Опытные станочники используют вакуумные столы или оснастку на двусторонней ленте для плоских деталей, чтобы распределить давление равномерно. Для сложных геометрий специализированная оснастка обеспечивает стабильность детали без создания напряжений, которые ставят под угрозу конечные размеры.
4. Строгий контроль качества
Стабильное качество в пластиковые детали, изготовленные на станках с ЧПУ требует большего, чем благие намерения — оно требует измерений. Jucheng Precision располагает метрологической лабораторией, оснащенной координатно-измерительными машинами (КИМ), оптическими компараторами, профилометрами поверхности и твердомерами. Каждая деталь проходит межоперационный и окончательный контроль для проверки соответствия спецификациям. Эта приверженность качеству подтверждена сертификатами ISO 9001:2015, ISO 14001, ISO 13485 и IATF 16949.
Ключевые области применения: где механически обработанные пластиковые компоненты создают ценность
Механически обработанные пластиковые детали играют критически важные роли в различных отраслях, каждая из которых предъявляет особые требования к свойствам материалов, точности и соответствию нормативным требованиям.
Медицинские изделия и здравоохранение
Медицинский сектор требует обработанные пластиковые детали соответствующие стандартам биосовместимости, выдерживающие процессы стерилизации и сохраняющие размерную стабильность в различных условиях. Jucheng Precision производит действующие прототипы и серийные компоненты для медицинских изделий с использованием 3- и 5-осевого микрофрезерования и точения. Материалы, такие как PEEK, Ultem (PEI) и акрил медицинского класса, являются распространённым выбором для хирургических инструментов, корпусов диагностического оборудования и компонентов имплантируемых устройств. Сертификация ISO 13485 обеспечивает соответствие требованиям к системе менеджмента качества медицинских изделий.
Автомобильные системы
Автомобильные применения для пластиковые детали, изготовленные на станках с ЧПУ от функциональных прототипов до серийных деталей. CNC-обработка позволяет изготавливать линзы задних фонарей, крышки приборных панелей, компоненты внутренней атмосферной подсветки и различные механические детали. Возможность создавать сложные 3D-формы, карманы и поднутрения в пластиковых блоках делает CNC-обработку идеальной для автомобильного освещения и элементов интерьера. Jucheng Precision поддерживает автомобильных клиентов от верификации прототипов до мелкосерийного производства с допусками до ±0,01 мм и глобальной поставкой в течение нескольких дней.
Электроника и потребительские товары
Потребительская электроника полагается на обработанные пластиковые детали для корпусов, световодов, крышек дисплеев и конструктивных компонентов. PMMA (акрил) обеспечивает исключительную оптическую прозрачность, пропуская до 92% видимого света, что делает его идеальным для линз и экранов дисплеев. Поликарбонат обеспечивает ударопрочность для долговечных корпусов. Возможность мелкосерийного производства методом CNC-обработки поддерживает циклы разработки продукции, в которых итерации дизайна происходят часто.
Промышленное оборудование и машины
Промышленные применения требуют пластиковые детали, изготовленные на станках с ЧПУ которые выдерживают механические нагрузки, воздействие химических веществ и экстремальные температуры. POM (ацеталь) обеспечивает низкое трение и высокую жёсткость для шестерён и подшипников. Нейлон обладает превосходной прочностью и износостойкостью. PTFE (тефлон) обеспечивает исключительную химическую стойкость и низкое трение. Эти материалы заменяют металлические компоненты там, где advantageous являются снижение веса, коррозионная стойкость или самосмазывающиеся свойства.
Как выбрать правильного поставщика обработанных пластиковых деталей
Выбор партнёра для обработки пластика на ЧПУ требует оценки возможностей, которые напрямую влияют на качество деталей, стоимость и надёжность поставок. Следующая сравнительная таблица иллюстрирует, как возможности Jucheng Precision соответствуют типичным требованиям закупок.
| Критерий выбора | Отраслевой стандарт | Возможности Jucheng Precision | Почему это важно для вашего проекта |
|---|---|---|---|
| Точность и допуски | ±0,01 мм до ±0,05 мм | ±0,005 мм (типично) | Более жесткие допуски означают, что детали правильно входят в сборки, что снижает объем доработок и брака. |
| Диапазон материалов | 10–20 типов пластика | Более 30 инженерных пластиков | Больше вариантов материалов позволяет достичь оптимальных характеристик для вашего конкретного применения. |
| Масштаб оборудования | 10–50 станков с ЧПУ | 150+ станков с ЧПУ (25+ 5-осевых) | Большая мощность означает более короткие сроки изготовления и возможность обработки сложных геометрий. |
| Сертификаты качества | ISO 9001 | ISO 9001, ISO 14001, ISO 13485, IATF 16949 | Сертификаты подтверждают приверженность управлению качеством и соответствие отраслевым требованиям. |
| Срок выполнения | 3–6 недель | Расчет стоимости в течение нескольких часов, детали — всего за 4 дня | Более быстрая поставка ускоряет разработку продукта и выход на рынок. |
| Отделка поверхности | Базовое состояние после механической обработки | Полировка, анодирование, окраска, пескоструйная обработка, гальваническое покрытие, шелкография | Комплексные варианты отделки устраняют необходимость в привлечении сторонних поставщиков. |
| Объём производства | Только прототип или только массовое производство | От прототипа к мелкосерийному, затем к массовому производству | Решение из единого источника — от проверки конструкции до производства — снижает сложность цепочки поставок. |
Ключевые критерии выбора материала
При указании обработанные пластиковые детали, рассмотрите следующие свойства материалов применительно к вашему изделию:
- Механическая прочность: Должна ли деталь выдерживать значительные физические нагрузки? Здесь превосходно подходят PEEK и поликарбонат. Для менее нагруженных применений нейлон и ABS предлагают экономичные варианты.
- Термостойкость: Высокотемпературные среды требуют таких материалов, как PEEK и PTFE. Для стандартных условий эксплуатации может быть достаточно ABS или поликарбоната.
- Воздействие химикатов: ПВХ обеспечивает исключительную стойкость к химическим веществам, коррозии и пламени. Полипропилен устойчив к большинству кислот, щелочей, масел и растворителей.
- Оптическая прозрачность: PMMA (акрил) пропускает до 92% видимого света, что делает его идеальным для линз и дисплеев. Поликарбонат обеспечивает хорошую прозрачность при более высокой ударопрочности.
- Размерная стабильность: POM (ацеталь) и PEEK достигают самых жестких допусков и наилучшего качества поверхности среди конструкционных пластиков. Эти материалы устойчивы к деформации под действием сил резания.
- Трение и износ: Нейлон и ПТФЭ обеспечивают низкие коэффициенты трения, что делает их пригодными для подвижных деталей, таких как шестерни и подшипники.
Особенности установки и технического обслуживания обработанных пластиковых компонентов
Правильное обращение с обработанные пластиковые детали продлевает срок их службы и сохраняет целостность размеров. Соблюдайте следующие рекомендации:
Передовой опыт установки
В отличие от металлических компонентов, которые выдерживают значительный крутящий момент, пластиковые детали требуют осторожной установки. Чрезмерная затяжка крепежа может вызвать напряжение, приводящее к растрескиванию или изменению размеров со временем. Используйте инструменты с ограничением крутящего момента и следуйте спецификациям производителя по усилию зажима. Для сборок с несколькими пластиковыми компонентами учитывайте различия теплового расширения между материалами. Пластмассы обычно имеют более высокие коэффициенты теплового расширения, чем металлы, поэтому зазоры могут потребовать корректировки с учетом колебаний температуры.
Обслуживание и осмотр
Механически обработанные пластиковые детали выигрывают от регулярного визуального осмотра на предмет признаков износа, изменения цвета или размеров. Нейлоновые компоненты могут поглощать влагу и набухать со временем, что влияет на посадку в сборках. Если детали эксплуатируются во влажной среде, рассмотрите возможность указания нейлона со стекловолокном (PA+GF30) для улучшения стабильности размеров. Компоненты из ПТФЭ сохраняют свои свойства в широком диапазоне температур, но могут ползти под длительной нагрузкой — периодические проверки крутящего момента крепежа могут компенсировать любую осадку.
Хранение и обращение
Храните пластиковые компоненты в средах с контролируемым климатом, чтобы минимизировать поглощение влаги и термическое циклирование. Избегайте воздействия растворителей, особенно для акрила (PMMA), который может подвергаться растрескиванию под напряжением при контакте со спиртом или жидкостями на основе растворителей. Обращайтесь с деталями в чистых перчатках, чтобы предотвратить загрязнение, которое может повлиять на качество поверхности или оптическую прозрачность.
Часто задаваемые вопросы о механически обработанных пластиковых компонентах
В чем разница между механически обработанными пластиковыми деталями и пластиковыми деталями, изготовленными литьем под давлением?
Механически обработанные пластиковые компоненты изготавливаются путем удаления материала из цельного пластикового блока с помощью режущих инструментов с ЧПУ. Детали, изготовленные литьем под давлением, формуются путем впрыскивания расплавленного пластика в полость формы. Механическая обработка не требует формообразующей оснастки, что делает ее идеальной для прототипов и мелкосерийного производства. Литье под давлением становится более экономически эффективным при больших объемах, поскольку стоимость на деталь значительно снижается после изготовления формы.
Каковы типичные допуски для пластиковых деталей, обработанных на станках с ЧПУ?
Большинство обработки пластика на ЧПУ услуги обеспечивают допуски ±0,005 дюйма в качестве базового уровня. С высокостабильными материалами, такими как POM, PEEK и акрил, допуски могут быть ужесточены до ±0,005 мм. Достижимый допуск зависит от стабильности размеров материала, геометрии детали и применяемой стратегии обработки.
Какие пластмассы проще всего обрабатывать на станках с ЧПУ?
POM (ацеталь/дерин), акрил (ПММА) и поликарбонат (ПК) относятся к наиболее легко обрабатываемым пластикам. POM обрабатывается чисто с отличным стружкообразованием и размерной стабильностью. Акрил можно обрабатывать до высокой оптической прозрачности при правильном инструменте. Поликарбонат обладает хорошей обрабатываемостью и ударопрочностью. Более мягкие пластики, такие как полиэтилен и полипропилен, сложнее в обработке, поскольку материал склонен к деформации, а не к чистому резанию.
Какой код ТН ВЭД для механически обработанных пластиковых деталей?
Код Гармонизированной системы (HS) для обработанные пластиковые детали обычно относится к главе 39, товарной позиции 392690 — ”Прочие изделия из пластмасс и изделия из прочих материалов товарных позиций 39.01–39.14». Конкретные субпозиции включают 3926901000 для поплавков для рыболовных сетей, 3926905300 для приводных ремней и 3926909900 для прочих изделий из пластмасс. Для деталей, являющихся неотъемлемыми компонентами машин, классификация может относиться к разделу XVI (Машины) или разделу XVII (Транспортные средства).
Как механическая обработка пластика на ЧПУ соотносится с обработкой металла на ЧПУ?
Оба процесса используют одни и те же фундаментальные принципы ЧПУ, но обработке пластика требует иных подходов к инструменту, скоростям, подачам и охлаждению. Пластики удерживают тепло и могут плавиться или деформироваться, если параметры резания не оптимизированы. Металлы легче рассеивают тепло и обычно выдерживают более высокие силы резания. При обработке пластиков обычно используют более острые инструменты, более высокие скорости шпинделя и более легкие режимы резания для предотвращения накопления тепла. Закрепление заготовки также отличается — пластики требуют меньших усилий зажима, чтобы избежать деформации от напряжений.
Когда мне следует выбрать механическую обработку на ЧПУ вместо 3D-печати для пластиковых деталей?
Механическая обработка на ЧПУ обеспечивает пластиковые детали, изготовленные на станках с ЧПУ с превосходной чистотой поверхности, более жесткими допусками и свойствами материала, идентичными пластикам производственного класса. 3D-печать превосходно подходит для создания сложных внутренних геометрий и быстрой итерации, но обычно обеспечивает более низкую точность и качество поверхности. Выбирайте механическую обработку на ЧПУ, когда ваши детали требуют жестких допусков, высококачественных поверхностей или свойств материала производственного класса. Выбирайте 3D-печать для концептуальных моделей, сложных органических форм или когда скорость является главным приоритетом.
Как предотвратить коробление механически обработанных пластиковых деталей?
Коробление возникает, когда внутренние напряжения высвобождаются во время удаления материала. Чтобы предотвратить это, указывайте материалы с хорошей размерной стабильностью, такие как POM или PEEK. Убедитесь, что ваш поставщик кондиционирует гигроскопичные материалы, такие как нейлон, перед обработкой. Используйте надлежащую оснастку, которая закрепляет деталь без создания напряжений. Наконец, рассмотрите термообработку для снятия напряжений после черновой обработки, но перед финишными проходами.
Какие виды чистовой обработки поверхности доступны для обработанных пластиковых деталей?
Механически обработанные пластиковые компоненты могут достигать различных видов отделки поверхности: после обработки (Ra 3,2 мкм) с видимыми следами инструмента, гладкая (Ra 1,6 мкм) с минимальными видимыми следами, тонкая обработка (Ra 0,8 мкм) с ручной шлифовкой и полировка для глянцевых отражающих поверхностей. Дополнительные варианты отделки включают окрашивание, дробеструйную обработку, шелкографию и лазерную гравировку. Детали из акрила могут подвергаться паровой полировке или ручной полировке для достижения оптической прозрачности.
Почему Jucheng Precision выделяется среди производителей механически обработанных пластиковых компонентов
Когда ваш проект требует пластиковые детали, изготовленные на станках с ЧПУ соответствующих строгим техническим требованиям, выбор производственного партнёра определяет успех. Jucheng Precision объединяет возможности, охватывающие весь спектр задач в сфере закупок.
Масштаб производства и оборудование: Располагая более чем 150 станками с ЧПУ, включая более 25 5-осевых обрабатывающих центров, более 30 установок для листовой штамповки, более 50 промышленных систем 3D-печати и более 35 термопластавтоматов для литья под давлением, Jucheng выполняет проекты от единичных прототипов до серийного производства. Такая насыщенность оборудованием обеспечивает доступность мощностей и сокращение сроков изготовления.
Экспертиза в материалах: Работая с более чем 30 инженерными пластиками — включая ABS, PVC, PC, HDPE, PMMA, PEEK, PPS, нейлон, PP, PBT, PEI, POM, PTFE и бакелит — команда Jucheng понимает уникальные требования к обработке каждого материала. Такая глубина знаний позволяет избегать типичных проблем, таких как коробление из-за влаги, деформация под воздействием тепла и износ инструмента от абразивных наполнителей.
Обеспечение качества: Сертификаты ISO 9001:2015, ISO 14001, ISO 13485 и IATF 16949 подтверждают приверженность управлению качеством в различных отраслях. Межоперационный и финальный контроль с использованием КИМ, оптических компараторов, профилометров поверхности и твердомеров гарантирует соответствие каждой детали техническим требованиям. Типичные допуски ±0,005 мм отражают этот строгий подход.
Комплексное обслуживание: От проверки прототипа через изготовление пресс-форм до серийного производства Jucheng обеспечивает всестороннюю поддержку. Варианты отделки поверхности включают полировку, окраску, анодирование, пескоструйную обработку, гальваническое покрытие и зеркальную отделку. Это избавляет от необходимости координировать работу нескольких поставщиков на разных этапах производства.
Скорость и оперативность: Коммерческие предложения предоставляются в течение нескольких часов, а детали отгружаются уже через 4 дня. Для проектов с жёсткими сроками такое ускорение напрямую означает более быстрый выход на рынок. Более 190 сотрудников компании, включая более 30 высококвалифицированных специалистов, обеспечивают такую способность к быстрому реагированию.
Конфиденциальность и доверие: Jucheng соблюдает строгие меры конфиденциальности для защиты информации о продукции заказчика. Эта приверженность важна, когда ваши разработки представляют собой конкурентные преимущества или интеллектуальную собственность, требующую защиты.
Независимо от того, закупаете ли вы пластиковые детали, изготовленные на станках с ЧПУ прототип медицинского изделия, серийную партию для автомобильной промышленности или решение для промышленного оборудования, Jucheng Precision предлагает техническую экспертизу, производственные мощности и системы качества для получения надёжных результатов.