
Литьевой и прокатный алюминий описывают разную историю заготовки, а не простое ранжирование по качеству. Литьевая заготовка начинается как металл, затвердевший в форме; “прокат” (billet) в снабжении для ЧПУ обычно означает деформированную плиту, пруток или блок, которые будут обрабатываться, хотя этот термин может также означать литую заготовку на предыдущем этапе. Прежде чем сравнивать предложения, уточните, что каждый поставщик подразумевает под этим термином и будет ли готовая деталь обрабатываться из литой заготовки или из деформированной.
Если конструкция уже аттестована под конкретный сплав, состояние и спецификацию материала, изменение формы заготовки может изменить свойства, ожидания по внутренней сплошности, припуск на обработку и потребности в верификации. Если конструкция ещё открыта, выбирайте по нагрузкам на деталь, геометрии, объёму, требованиям к поверхности и необходимому подтверждению — а не исходя из предположения, что одна форма всегда прочнее, дешевле или точнее.
Уточните, что означают литьё и прокат
Литьевой алюминий получают заливкой или впрыскиванием расплавленного сплава в форму с последующим затвердеванием. Процесс литья позволяет получать формы, близкие к конечным, но результирующая структура и возможные несплошности зависят от сплава, формы, технологического контроля и расположения в отливке. Затем отливка может подвергаться термической обработке и обработке на ЧПУ. Тот факт, что элемент обрабатывается, не устраняет необходимости указывать литейный сплав, состояние, уровень контроля и любые требуемые критерии приёмки.
Деформированный алюминий механически обработан в формы, такие как плита, пруток или прессованный профиль, до механической обработки. Покупатели часто называют блок, обработанный из цельного материала, “прокатной деталью”. Такое сокращение не определяет сплав, состояние, форму продукта или спецификацию. Плита 6061-T651 и литейный сплав не являются взаимозаменяемыми только потому, что оба поступают в виде прямоугольной заготовки.
Существует терминологическая ловушка: производители металла могут называть литой полуфабрикатный слиток прокатом (billet) перед прокаткой или прессованием. В запросе предложения для ЧПУ используйте явные формулировки, такие как “обработать из сертифицированной деформированной плиты, сплав/состояние…” или “обработать литую заготовку по чертежу, спецификация литья…”, вместо того чтобы полагаться на одно слово “прокат”. Раздел сайта по алюминиевым материалам может помочь найти перечисленные марки, но чертёж и закупочная спецификация определяют фактическое требование.
Сравнивайте деталь, а не ярлыки
| Фактор решения | Литая заготовка с последующей механической обработкой | Деформированная заготовка с последующей механической обработкой |
|---|---|---|
| Исходная геометрия | Может быть сформован ближе к сложной форме, близкой к конечной, с учётом литейной оснастки и процесса | Исходный материал — плита, пруток или прессованный профиль; материал удаляется для создания детали |
| Определение материала | Укажите литейный сплав, процесс/состояние и применимые доказательства приёмки | Укажите сплав, состояние термообработки, форму продукта и требования к сертификации материала |
| Внутреннее состояние | Оцените риски, специфичные для литья, и требования к контролю для критических зон | Оцените выбранную форму деформированного продукта, направленность и состояние заготовки |
| План обработки | Спланируйте базы, припуск на заготовку и последовательность обработки с учётом заготовки и её элементов | Спланируйте закрепление, удаление материала и контроль деформаций с учётом цельной заготовки |
| Экономический вопрос | Экономика оснастки и литья зависит от количества, сложности и маршрута поставщика | Удаление материала, время цикла, размер заготовки и отходы зависят от геометрии детали и объёма |
Это различия на уровне маршрута, а не гарантии. Литая заготовка может сократить обработку из крупного блока, но добавляет литейную оснастку, сроки поставки и вопросы квалификации литья. Деформированная заготовка может избежать дефектов, специфичных для литья, но деталь с глубокими карманами может потребовать удаления значительного объёма материала и создать проблемы со снятием напряжений или закреплением. Сравните общую стоимость поставки и риск для фактической конструкции и ожидаемого количества.
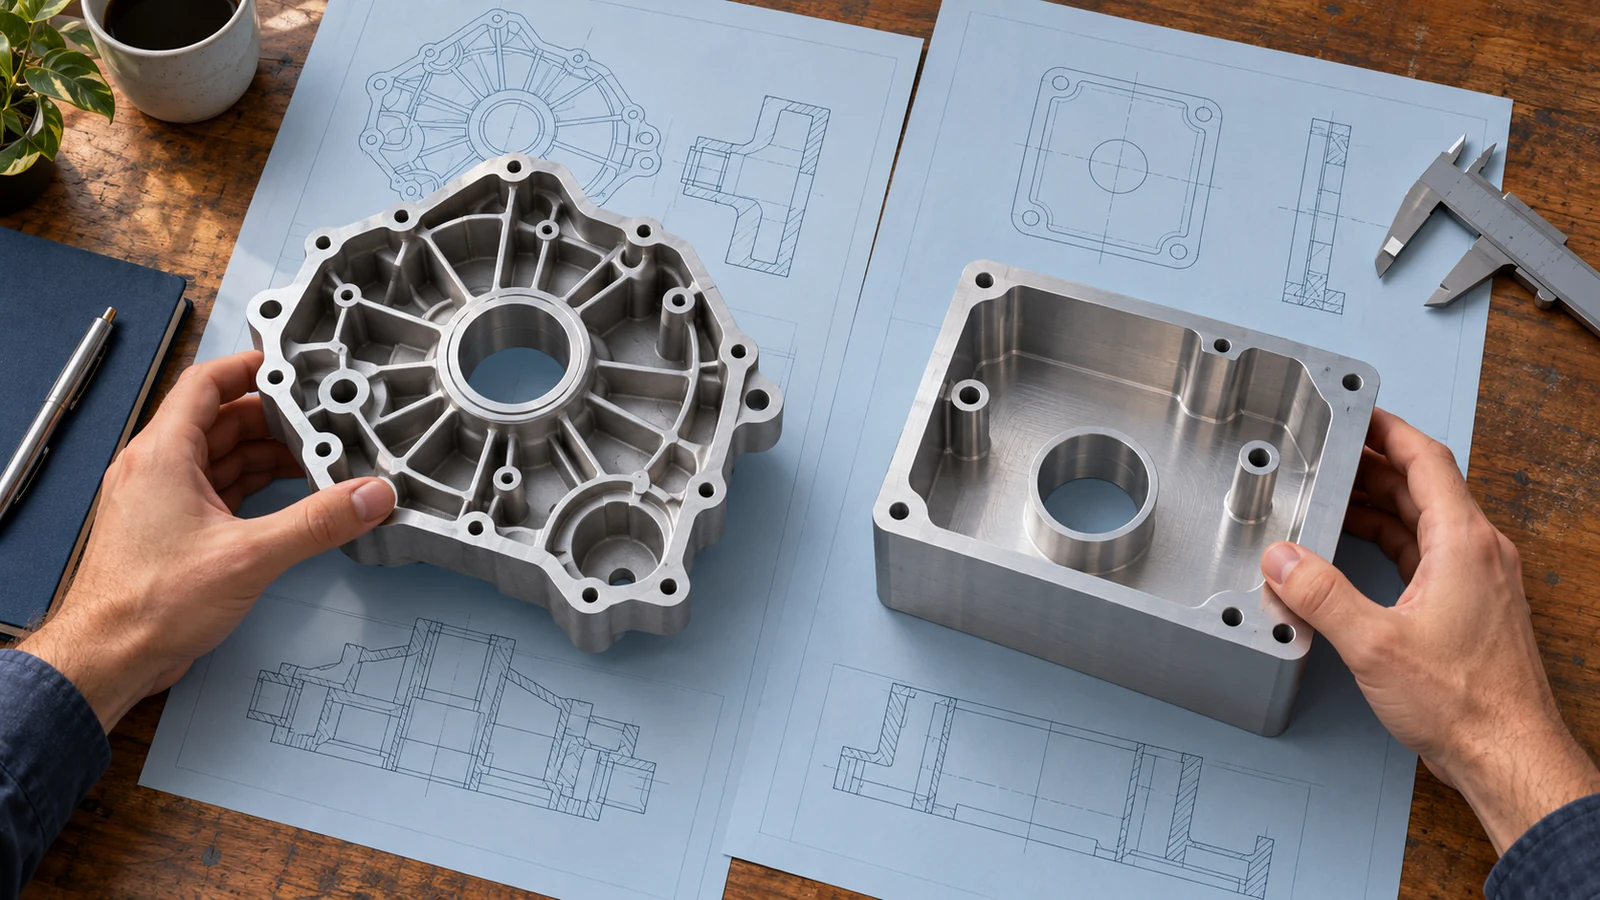
Функциональные пути передачи нагрузки важнее, чем общий ярлык “прочнее”. Соответствующие свойства зависят от сплава, состояния (термообработки), формы продукта, ориентации, термической обработки и способа нагружения детали. Для применений, связанных с давлением, усталостью, герметизацией или критичных для безопасности, проектная организация должна определить требования к материалу и контролю с соответствующей инженерной основой. Не следует делать вывод о прочности готовой детали только по названию материала.
Выбирайте маршрут исходя из геометрии и количества
Литые заготовки могут подходить для форм с глубокими внешними контурами, бобышками, рёбрами или внутренней геометрией, которую было бы расточительно вырезать из цельного прутка, при условии, что конструкция допускает ограничения литья, а процесс аттестован. Деформированная плита или пруток часто является более прямым выбором для призматических деталей, прототипов или конструкций, спецификация материала которых уже требует деформированного продукта. Ни одно из этих наблюдений не заменяет расчёт цены на основе чертежа.
Уточните, как деталь будет базироваться и обрабатываться. Литая заготовка может потребовать установочных поверхностей или припусков, позволяющих поставщику установить надёжные базы. Деталь, обработанная из цельной заготовки, может потребовать поэтапной черновой обработки, снятия напряжений, если это указано, или последовательности, сохраняющей жёсткость до завершения критических элементов. Для малых партий может иметь значение отказ от специальной литейной оснастки; при больших объёмах заготовка, близкая к конечной форме, может изменить экономику. Точка безубыточности зависит от геометрии, цен поставщика, отделочных операций и выхода годного, поэтому не следует предполагать универсальный порог по количеству. Маршрут мелкосерийного производства актуален при сравнении первых партий и повторных заказов.
Перед утверждением изменения материала оцените его последствия. Чертеж, в котором указаны деформированный сплав и состояние, нельзя молча выполнить литейным сортом. Если конструкция допускает альтернативные формы, укажите допустимые спецификации и требуемые подтверждения, а затем поручите ответственному инженеру оценить, сохраняет ли замена функциональность.
Явно указывайте форму заготовки в запросе предложения
Отправьте ревизию чертежа, сплав и состояние, форму продукта, требования к заготовке, годовой объём или объём заказа, критические поверхности, припуск на обработку, если он контролируется, а также любые требования к контролю или прослеживаемости. Если задействовано литьё, указывайте источник заготовки и применимый стандарт литья или приёмочные документы только тогда, когда они определены проектной организацией. Если требуется деформированный материал, укажите, допустимы ли плита, пруток или прессованный профиль и имеет ли значение направление материала.
Попросите поставщиков указать допущения в расчёте цены: исходная форма, объём сертификата материала, включённые операции обработки, вторичная обработка, уровень контроля и что происходит при обнаружении дефекта заготовки в критической зоне. Это делает предложения сопоставимыми, не требуя от поставщика изобретать инженерные критерии приёмки.
Для планирования производства сохраняйте прослеживаемость формы заготовки и ревизии от заказа на закупку до записи о детали. Переход с литой заготовки на деформированную — или наоборот — является инженерным изменением, а не просто закупочной заменой.
Часто задаваемые вопросы
Всегда ли алюминиевая заготовка прочнее литого алюминия?
Нет. Прочность зависит от сплава, состояния, формы продукта, ориентации, обработки и условий эксплуатации. Правильное сравнение использует указанные данные о материале и проектную основу, а не только ярлык формы заготовки.
Удаляет ли механическая обработка пористость из отливки?
Механическая обработка удаляет материал только с поверхностей и из объёмов, которые срезаются. Она не может гарантировать отсутствие внутренних несплошностей в оставшейся части детали. Критичные применения требуют определённых требований к качеству литья и контролю.
Можно ли обработать литую деталь до тех же размеров, что и деталь из цельной заготовки?
Обе могут быть обработаны в соответствии с требованиями чертежа, если заготовка, оснастка, процесс и план контроля это обеспечивают. Размерную способность необходимо оценивать для фактической геометрии и маршрута поставщика, а не предполагать исходя из формы заготовки.