
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
Retificação Interna (Retificação de Diâmetro Interno)
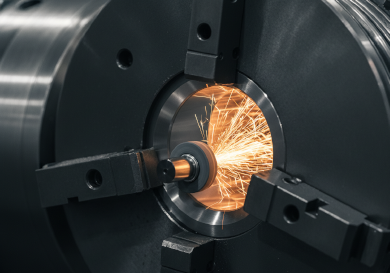
A Retificação Interna (Retificação de Diâmetro Interno) é um processo de usinagem abrasiva usado para acabamento do diâmetro interno de uma peça. É essencial para peças que exigem dimensionamento preciso do furo, circularidade perfeita e acabamento superficial de alta qualidade que a furação ou o mandrilamento não conseguem alcançar — especialmente em materiais endurecidos.
Na Jucheng Precision, utilizamos retificadoras universais capazes de realizar retificação interna e externa em uma única fixação. Isso garante concentricidade absoluta entre o furo interno e o diâmetro externo. Somos especializados na retificação de buchas de aço endurecido, pistas de rolamentos e pinças até tolerâncias de 0,005 mm, corrigindo qualquer distorção do tratamento térmico para garantir um ajuste perfeito.
Especificações Principais
| Especificação | Faixa Técnica | Observação |
|---|---|---|
| Diâmetro Mínimo do Furo | 5 mm | Limitado pelo tamanho do eixo porta-rebolo |
| Diâmetro Máximo do Furo | 300 mm | Capacidade da máquina |
| Profundidade Máxima de Retificação | 200 mm | Depende da rigidez do eixo porta-rebolo |
| Tolerância do Furo | +/- 0,005 mm | Ajuste padrão H6 / H7 |
| Rugosidade Superficial (Ra) | 0,4 µm – 0,8 µm | Acabamento fino para vedações |
| Concentricidade (DI para DE) | < 0,003 mm | Quando retificado em uma única fixação |
| Prazo de Entrega Padrão | 3 – 5 Dias | Processo de precisão |
Métodos de retificação interna
| Método | Descrição | Principais Benefícios e Aplicações |
|---|---|---|
| Retificação interna com fixação por castanha | A peça é fixada em uma castanha ou pinça e gira enquanto o rebolo oscila dentro do furo. | Benefício: Alta rigidez para peças em geral. Aplicação: Engrenagens, flanges, buchas. |
| Retificação universal de DI/DE | Retificação dos diâmetros externo e interno em uma única fixação, usando um cabeçote porta-rebolo giratório. | Benefício: Garante alinhamento perfeito (concentricidade) entre DI e DE. Aplicação: Fusos de máquinas, porta-ferramentas. |
| Retificação por coordenadas | Um processo especializado em que o fuso de retificação se move em um movimento orbital planetário (para peças não circulares ou múltiplos furos). | Benefício: Posicionamento de furos com precisão ultraexata. Aplicação: Conjuntos de estampos, placas de moldes complexas. |
Diretrizes de projeto para retificação interna
Furos cegos:
Retificar um furo cego (um furo que não atravessa completamente) é difícil porque o rebolo não consegue tocar o fundo. Dica: Sempre inclua um “alívio de retificação” ou rebaixo no fundo do furo para que o rebolo possa avançar ligeiramente além.
Espessura da Parede:
Peças de parede fina são muito difíceis de retificar internamente. A pressão das garras da placa pode deformar a peça, tornando-a não circular. Dica: Mantenha espessura de parede suficiente ou projete um flange para fixação.
Relação comprimento-diâmetro:
Furos profundos e pequenos exigem eixos de retificação longos e finos, propensos à vibração (chatter). Dica: Evite projetar furos retificados com profundidade superior a 5x o seu diâmetro.
Furos passantes preferenciais:
Sempre que possível, projete furos passantes. Isso permite que o fluido de corte remova as aparas de forma eficaz e permite que o rebolo atravesse completamente, garantindo um cilindro uniforme.
Aplicações industriais
Rolamentos
Retificação das pistas internas de rolamentos de rolos para suportar altas velocidades de rotação e cargas sem falhas.
Engrenagens Automotivas
O furo central das engrenagens de transmissão é retificado para garantir que se encaixe perfeitamente no eixo, evitando oscilação e ruído.
Hidráulica
Os corpos dos cilindros hidráulicos são retificados internamente (ou brunidos) para criar uma superfície lisa para o vedante do pistão, evitando vazamentos.
Ferramentas de Máquina
Pinças e porta-ferramentas requerem retificação interna para garantir que segurem as ferramentas de corte com zero excentricidade.