
Um adaptador de hélice de drone deve ser avaliado como uma interface rotativa, não apenas como um pequeno cubo de alumínio. A questão crítica é se a hélice, o adaptador e o eixo do motor compartilham o eixo pretendido e assentam de forma consistente após a montagem. Um diâmetro externo de aparência precisa não pode compensar um piloto incompatível, uma face de montagem inclinada ou um padrão de furos que desloca a hélice para fora do centro quando fixada.
Antes de escolher uma rota de usinagem, identifique o que a peça realmente conecta: uma hélice a um eixo de motor, um cubo a uma montagem de liberação rápida ou uma interface de rotor proprietária. Essas configurações têm características de localização e retenção diferentes. Este artigo concentra-se no adaptador usinado entre peças de acoplamento definidas; não pressupõe um padrão universal de drone nem uma arquitetura de motor específica.
Adaptador, cubo e montagem não são intercambiáveis
Em conversas de compras, “adaptador de hélice” pode se referir a um adaptador de eixo, um cubo de hélice ou a metade de acoplamento de uma montagem de liberação rápida. Esses nomes devem ser esclarecidos com um esboço de montagem. Um adaptador de eixo pode se localizar em um eixo de motor e carregar um padrão de hélice; um componente de liberação rápida adiciona uma interface destacável repetível; um cubo pode ser integrado à própria hélice. Rótulos semelhantes não garantem geometria compatível.
Essa distinção altera o teste de aceitação. Um adaptador simples pode ser verificado quanto ao ajuste do eixo, assentamento da face e posição do padrão de furos. Um sistema destacável também depende da profundidade de engate, do comportamento de travamento e da repetibilidade após a remoção. Esses são requisitos de montagem e não devem ser inferidos a partir da aparência do componente usinado.
Construa a peça em torno do seu eixo de rotação
Comece pelo eixo estabelecido pelo eixo do motor ou pela interface do rolamento. Em seguida, defina o piloto, a face de assentamento e o padrão de montagem da hélice em relação a esse eixo. Se o adaptador for torneado primeiro e depois transferido para fresamento para furos transversais ou faces planas, o desenho e o plano de processo precisam preservar a referência de torneamento durante o segundo setup. Caso contrário, cada recurso pode atender à sua dimensão local enquanto o rotor montado gira excentricamente.
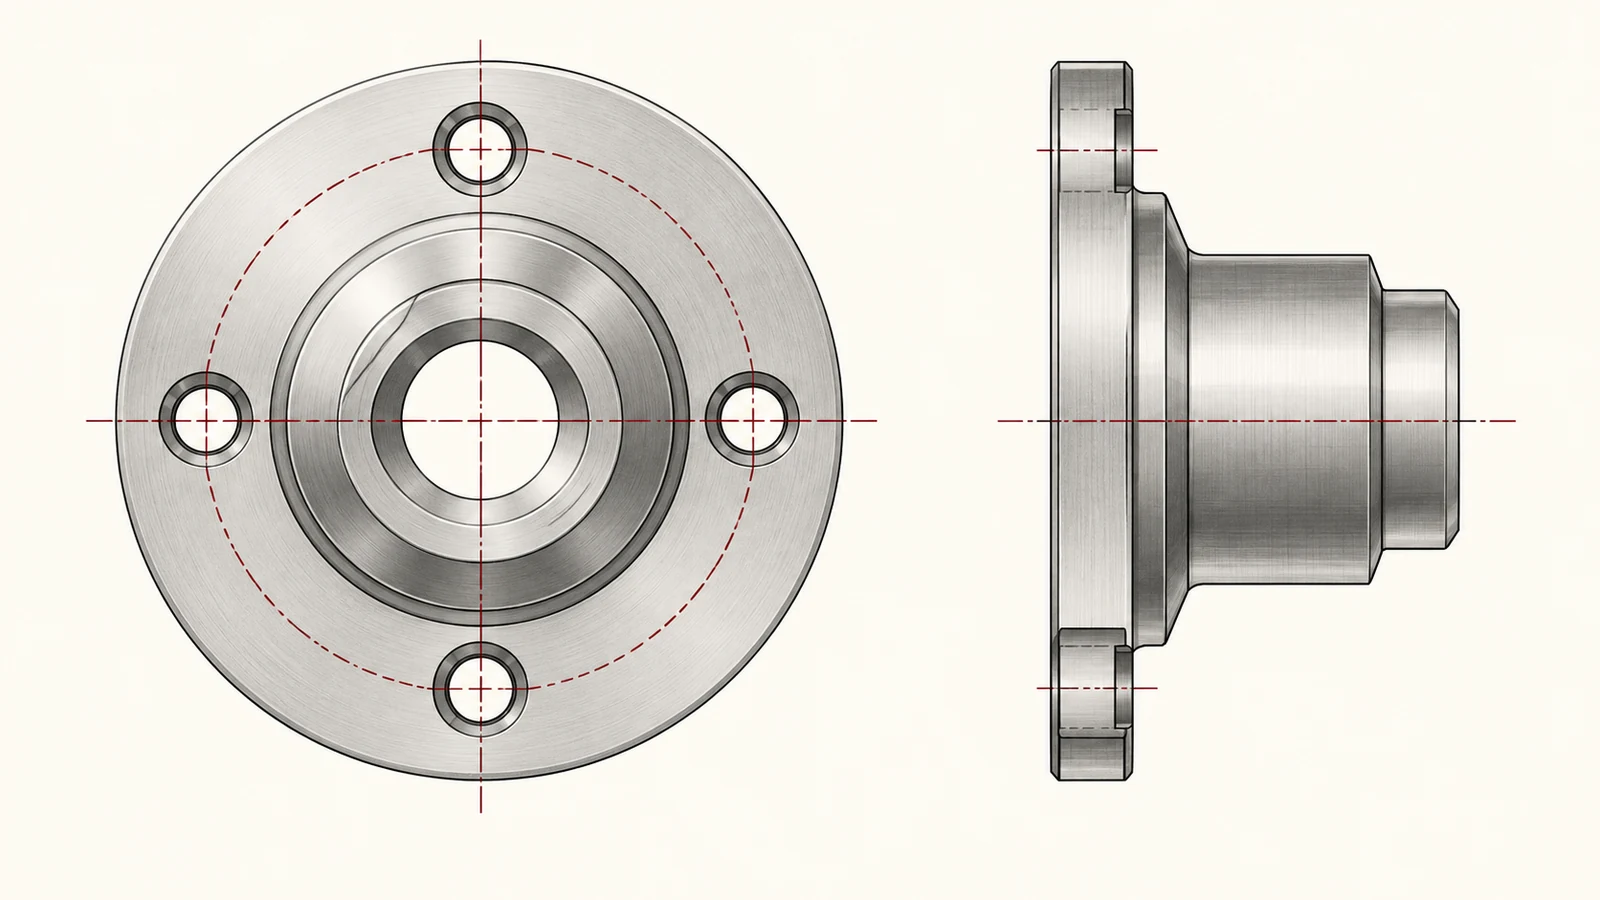
Duas verificações são frequentemente confundidas. A excentricidade radial descreve a variação em uma superfície cilíndrica em relação a um eixo escolhido; a excentricidade de face descreve a variação ao longo de uma face enquanto a peça gira. Nenhuma delas, isoladamente, prova que um conjunto de hélice está balanceado. O balanceamento também depende da distribuição de massa do conjunto rotativo completo, incluindo a hélice e os fixadores, portanto o escopo da inspeção deve corresponder ao requisito real.
| Elemento da interface | O que ele localiza ou retém | Decisão útil de desenho |
|---|---|---|
| Furo do eixo ou recurso de fixação por aperto | Adaptador em relação ao eixo do motor | Especificar ajuste, comprimento de engate e qualquer arranjo de fenda/aperto. |
| Face de assentamento axial | Posição do adaptador ao longo do eixo e contato da face | Relacionar a geometria da face com o datum rotacional. |
| Piloto ou registro | Concentricidade da hélice ou do cubo de acoplamento | Indicar qual recurso é o localizador radial primário. |
| Padrão de furos | Carga de aperto e orientação angular | Definir a localização do padrão e a folga dos fixadores em relação ao datum funcional. |
Escolha os recursos com base em como a junta se localiza
Um piloto só é útil quando a peça de acoplamento realmente engata nele e o esquema de tolerâncias o torna o localizador radial. Se se espera que os furos de folga localizem a hélice, a posição de montagem dependerá, em vez disso, da relação entre furo e fixador. Deixe clara a hierarquia de localização pretendida: piloto primeiro, face em segundo, fixadores para aperto — ou outro esquema explicitamente projetado.
A retenção merece igual atenção. Rosca, furo transversal, fenda de aperto ou ressalto transferem carga de formas diferentes e criam necessidades de inspeção distintas. Evite fazer da rosca o recurso de localização, a menos que isso faça parte deliberada do projeto. Especifique a forma e a profundidade da rosca a partir do projeto da montagem e identifique qualquer método de travamento separadamente da geometria usinada.
Torneamento, fresamento e transferência de setup
Superfícies rotacionalmente simétricas são candidatas naturais à torneamento, enquanto faces planas, rasgos e padrões de furação podem exigir fresamento ou furação. Uma rota combinada de torneamento-fresamento pode manter algumas características relacionadas dentro de uma única sequência de fixação, mas apenas se a máquina e o plano de operação puderem acessá-las e manter as referências exigidas. Processos separados podem funcionar igualmente bem quando a transferência de datum é explícita e a inspeção verifica a relação resultante.
O trade-off relevante não é “uma única fixação é sempre melhor”. É se a sequência escolhida evita a relocalização desnecessária do eixo funcional. Para um adaptador cilíndrico simples, o torneamento convencional mais uma operação secundária controlada pode ser econômico. Padrões complexos de múltiplas faces ou relações de interface apertadas podem justificar a avaliação de uma rota diferente. Consulte torneamento CNC quanto a CNC milling para o contexto de processo do site.
A escolha do material também afeta a decisão. Se o alumínio for especificado, identifique a liga e o temperamento exatos em vez de confiar em “alumínio aeronáutico” como descrição de compra; se não estiver fixado, compare os requisitos reais de carga, corrosão, massa e fabricação antes de selecionar uma classe. O visão geral do material de alumínio do site é um ponto de partida, não um substituto para uma especificação de material aprovada em projeto.
O que as verificações de excentricidade podem e não podem dizer
A medição de excentricidade só é significativa quando o eixo de referência, o método de suporte e o local de contato são especificados. Uma peça fixada em um eixo ou mandril pode se comportar de forma diferente de uma fixada por um recurso dividido. Uma leitura de relógio comparador no diâmetro externo não descreve automaticamente a face de assentamento da hélice, e uma verificação apenas no adaptador não pode estabelecer o balanceamento do rotor montado.
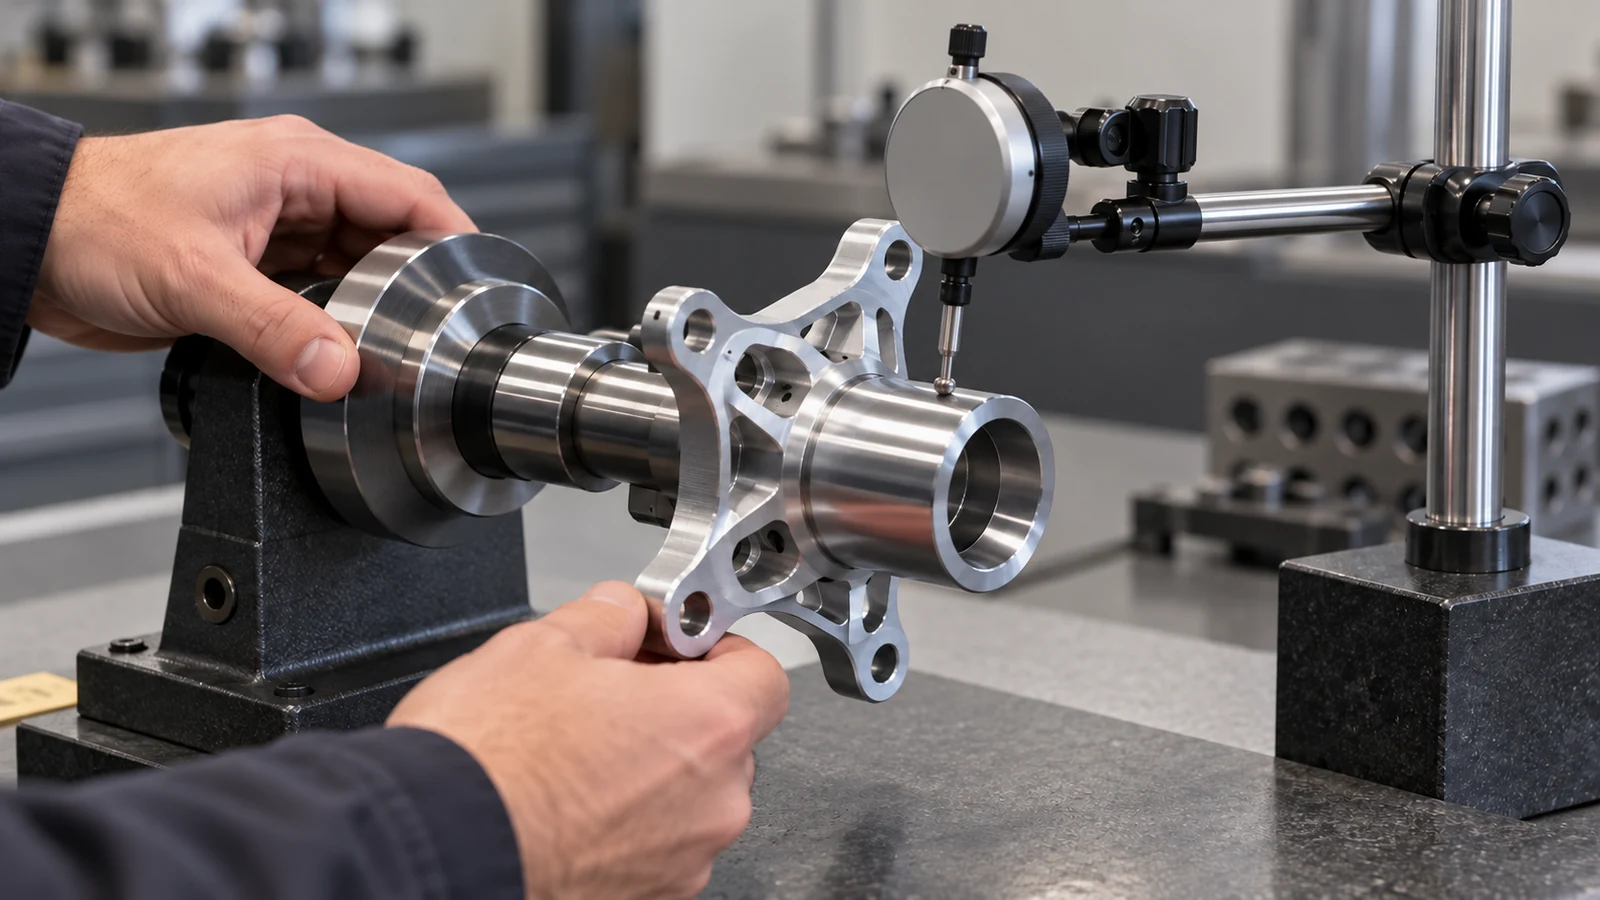
Para uma montagem que girará em alta velocidade, o projetista do produto deve definir o método de balanceamento exigido e se ele se aplica ao adaptador, à hélice ou à montagem completa. O torneiro pode controlar e relatar a geometria especificada; não trate um relatório de inspeção dimensional como certificado de balanceamento dinâmico, a menos que esse teste seja explicitamente realizado e documentado.
Um pacote compacto de RFQ para a interface
Envie o desenho do adaptador junto com as dimensões da interface do eixo de acoplamento e da hélice, uma vista em corte, requisitos de material e acabamento, detalhes de fixação, quantidade e a condição de inspeção pretendida. Marque qual datum estabelece o eixo e quais recursos realmente localizam a montagem. Se a peça se acoplar a um sistema comercial de liberação rápida, forneça seu desenho de interface controlado ou número de peça e revisão; não confie em fotografias ou descrição de marketplace.
Quando o balanceamento ou a excentricidade for crítico para a aceitação, declare o artigo de teste e o método. Isso evita que dois fornecedores cotem escopos diferentes sob o mesmo nome curto de peça e dá à inspeção de recebimento uma base mensurável para aceitação.