
Introdução: A Precisão Por Trás do Som
Quando ouvimos música ou a trilha sonora de um filme, vivenciamos um evento emocional e sensorial. Raramente consideramos o intrincado balé mecânico que acontece dentro da caixa do alto-falante para criar essa experiência. No entanto, a clareza de um vocalista, o impacto de um bumbo e o decaimento delicado de um prato não são meramente produtos de sinais elétricos e magnetismo. Eles são fundamentalmente moldados por objetos físicos — componentes usinados com níveis surpreendentes de precisão. A busca pelo som de alta fidelidade é, em grande parte, uma busca pela perfeição mecânica. Cada vibração, cada ressonância e cada distorção indesejada é influenciada pela geometria, massa e rigidez das peças do alto-falante. Este artigo mergulha no mundo crítico e frequentemente negligenciado da usinagem de componentes de alto-falantes, explorando como a ciência da fabricação precisa se traduz diretamente na arte da reprodução sonora.
O que é Usinagem de Componentes de Alto-falantes? Definindo o Processo Central
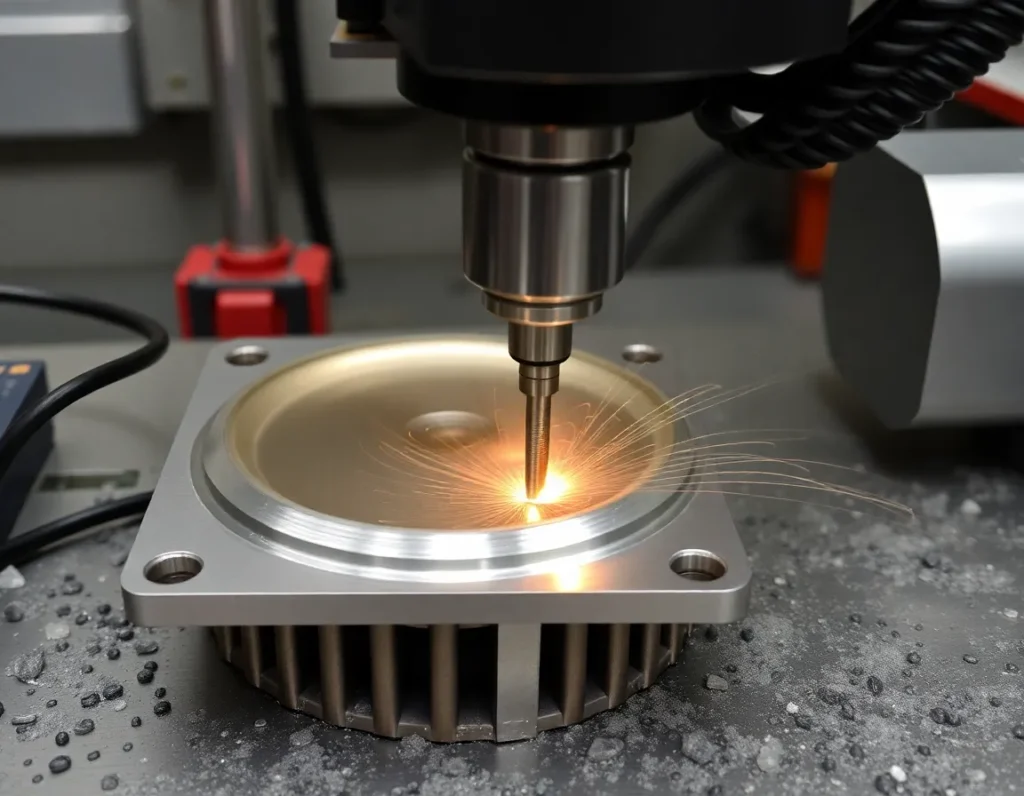
A usinagem de componentes de alto-falantes é o processo de fabricação especializado de criação das partes estruturais e funcionais críticas de um driver de alto-falante e sua montagem, utilizando técnicas controladas de remoção de material. Ela vai além da simples estampagem ou moldagem para empregar métodos avançados controlados por computador que alcançam tolerâncias dimensionais exatas, acabamentos superficiais superiores e geometrias complexas inatingíveis por outros meios. Em sua essência, esse processo consiste em transformar matérias-primas — blocos de alumínio, tarugos de aço ou blanks de compósito — em componentes acusticamente inertes e mecanicamente estáveis.
O objetivo não é apenas fazer uma peça que se encaixe, mas fabricar uma que se comporte de forma previsível sob as demandas extremas da reprodução de áudio. Um driver de alto-falante é uma bomba pneumática de alta velocidade, com seu diafragma acelerando e desacelerando violentamente para criar ondas sonoras. Qualquer imperfeição em suas partes móveis (como a bobina móvel ou o diafragma) ou em suas estruturas estacionárias (como o conjunto magnético e a cesta) introduz distorção, coloração e perda de energia. A usinagem fornece o controle necessário para minimizar essas falhas. Ela abrange uma série de operações, desde corte e perfuração até fresamento e torneamento, todas guiadas por projetos digitais para garantir que cada componente do alto-falante, desde o dissipador de calor mais massivo até o menor espaçador, contribua para a pureza sonora em vez de prejudicá-la.
A Anatomia de um Alto-falante: Componentes-Chave que Requerem Usinagem de Precisão
Para entender onde a usinagem é essencial, devemos primeiro dissecar as partes principais de um driver de alto-falante dinâmico. Cada uma desempenha um papel distinto, e cada uma se beneficia da precisão que a usinagem oferece.
Cesta ou Chassi
A cesta é a fundação esquelética que mantém tudo em alinhamento preciso. Uma cesta mal feita pode flexionar ou ressoar, absorvendo energia e turvando o som. Cestas usinadas, frequentemente de ligas de alumínio, proporcionam rigidez absoluta e estabilidade dimensional perfeita para os pontos de montagem da aranha, da bobina móvel e do conjunto magnético. Isso garante que a bobina móvel permaneça centrada no entreferro magnético durante todo o seu curso, um fator crítico para linearidade e baixa distorção.
Peça Polar, Placa Superior e Conjunto Magnético
Esse trio forma o coração do sistema motor. A peça polar (centro do entreferro) e a placa superior (forma o entreferro externo) devem ter superfícies excepcionalmente lisas e paralelas para criar um campo magnético uniforme. Qualquer irregularidade pode fazer com que a bobina móvel experimente força magnética variável, levando à distorção. Usinar essas peças de ferro doce ou aço com tolerâncias apertadas garante um entreferro perfeitamente simétrico e consistente. O próprio ímã, embora normalmente não seja usinado pelos fabricantes de alto-falantes, é alojado dentro de uma estrutura usinada que frequentemente atua como dissipador de calor, afastando a energia térmica da bobina móvel.
Formador da Bobina Móvel e Carretel
Este é o formato cilíndrico sobre o qual o fio da bobina móvel é enrolado. Deve ser incrivelmente leve, mas capaz de suportar altas temperaturas sem se deformar. Embora materiais como o Kapton sejam comuns, drivers de alto desempenho frequentemente usam formadores de alumínio ou titânio usinados. A usinagem permite paredes ultrafinas e consistentes que minimizam a massa (melhorando a resposta transitória) enquanto proporcionam excelente condutividade térmica para dissipar o calor da bobina.
Diafragmas (Cones e Domes)
Para tweeters e drivers de médio de alta qualidade, o próprio diafragma pode ser usinado. Tweeters de domo metálico, feitos de alumínio, titânio ou berílio, são frequentemente moldados usando processos sofisticados de usinagem e conformação para alcançar uma geometria perfeita e controlada de ressonância. Da mesma forma, cones de alumínio maciço ou compósitos para drivers de médio são usinados a partir de um bloco sólido para criar uma superfície rígida e pistônica que evita os modos de ruptura comuns em cones moldados de papel ou plástico.
Guias de Onda e Cornetas
Em drivers de compressão e tweeters carregados por guia de onda, o caminho acústico é crítico. A geometria de uma corneta ou guia de onda controla diretamente a dispersão, a resposta de frequência e a eficiência. Esses componentes, com suas curvas complexas, frequentemente exponenciais, exigem usinagem de precisão para garantir que suas superfícies sejam perfeitamente lisas e suas formas correspondam exatamente ao projeto acústico, evitando reflexões e difrações indesejadas.
Os Materiais Importam: Metais, Ligas e Compósitos na Fabricação de Alto-falantes
A escolha do material é inseparável do processo de usinagem, pois cada substância traz propriedades acústicas e mecânicas únicas ao componente final.
Alumínio e Suas Ligas
O cavalo de batalha dos componentes usinados de alto-falantes, o alumínio oferece uma excelente relação resistência-peso, boa usinabilidade e características naturais de amortecimento. Ligas como a 6061-T6 são preferidas para cestos, peças polares e diafragmas. São rígidas o suficiente para resistir à deformação, leves o suficiente para não impedir o movimento e podem ser usinadas até um acabamento fino de amortecimento de ressonância.
Aço e Ferro Doce
Usados principalmente para peças do circuito magnético (peças polares, placas superiores e placas traseiras), o aço de baixo carbono e o ferro doce são escolhidos por sua alta permeabilidade magnética. Eles canalizam eficientemente o fluxo magnético do ímã para o entreferro. Usinar esses materiais até um acabamento liso é crucial para evitar distorções do campo magnético e garantir um encaixe perfeito dentro do conjunto.
Titânio
O titânio é valorizado por sua resistência excepcional, leveza e alto ponto de fusão. É frequentemente usado para formadores de bobina móvel e diafragmas de domo em drivers de altíssimo desempenho. Embora seja mais desafiador e caro de usinar do que o alumínio, suas propriedades permitem peças móveis incrivelmente robustas e leves, melhorando a capacidade de potência e a extensão de altas frequências.
Berílio
O ápice dos materiais de diafragma para muitos, o berílio tem a maior relação rigidez-peso de qualquer metal. Um tweeter de domo de berílio pode ser feito extremamente fino e leve, permanecendo perfeitamente pistônico muito além da faixa audível, eliminando distorções de ruptura. Sua usinagem, no entanto, é um processo altamente especializado e perigoso que exige controles rigorosos, refletindo seu status premium.
Compósitos Avançados e Polímeros
Materiais como compósitos reforçados com fibra de carbono, cerâmicas e polímeros de alta temperatura são cada vez mais utilizados. Embora muitas vezes sejam moldados, aplicações de alto padrão podem envolver a usinagem desses materiais até a forma final. Uma cesta de compósito de fibra de carbono, por exemplo, pode ser usinada após a moldagem para alcançar alinhamento perfeito dos furos de montagem e planicidade superficial, combinando o amortecimento do compósito com a precisão da usinagem.
Técnicas Centrais de Usinagem: Fresamento CNC, Torneamento e Fabricação Avançada
A precisão exigida pela audiofilia de alta fidelidade é alcançada por meio de um conjunto de tecnologias de usinagem controladas por computador.
Fresamento CNC
O fresamento por Controle Numérico Computadorizado (CNC) é a técnica mais prevalente. Uma ferramenta de corte rotativa se move ao longo de múltiplos eixos (3, 4 ou 5) para remover material de um bloco sólido. Isso é ideal para criar peças complexas e não simétricas rotacionalmente, como cestas de alto-falantes, corpos de corneta e estruturas intricadas de motor. Fresadoras CNC multi-eixo podem produzir as curvas complexas de um guia de ondas em uma única operação contínua, garantindo continuidade acústica. O processo permite a criação de nervuras de reforço estratégicas em uma cesta para maximizar a rigidez enquanto minimiza o peso, uma liberdade de design impossível com estampagem.
Torneamento CNC
Usinagem CNC por torneamento é utilizada para peças com simetria rotacional, prendendo a peça de trabalho em um mandril giratório enquanto uma ferramenta de corte estacionária a modela. Este é o método principal para fabricar formadores de bobina móvel, peças polares e vários espaçadores e buchas dentro do conjunto magnético. O torneamento de precisão alcança os diâmetros interno e externo exatos necessários para que a bobina móvel se encaixe perfeitamente no entreferro magnético com a folga correta. Ferramentas acionadas em tornos CNC avançados também podem fresar faces planas ou perfurar furos, permitindo que uma peça seja concluída em uma única fixação.
Torneamento Tipo Suíço
Para componentes extremamente pequenos e de alta precisão, como os encontrados em micro-drivers ou tweeters de alta frequência, são empregados tornos do tipo suíço. Essas máquinas proporcionam precisão e acabamento superficial excepcionais em diâmetros minúsculos, essenciais para manter o equilíbrio e minimizar a massa móvel em drivers em miniatura.
Fabricação Avançada: EDM e Corte a Laser
A Usinagem por Descarga Elétrica (EDM) é usada para criar detalhes intricados ou trabalhar com materiais extremamente duros. Um fio ou eletrodo erode o material com faíscas elétricas, permitindo a produção de formas complexas em aço endurecido sem pressão de ferramenta. Isso pode ser usado para um design particularmente intricado de placa superior. O corte a laser, por sua vez, oferece um método de alta precisão para cortar materiais finos, como criar calços precisos ou juntas personalizadas que garantem vedação e alinhamento perfeitos na montagem final.
O fio condutor comum a todas essas técnicas é o controle digital. O processo de usinagem começa com um modelo de Projeto Auxiliado por Computador (CAD), que é traduzido em trajetórias de ferramenta que guiam a máquina com precisão de nível micron. Essa cadeia digital-para-físico garante que o projeto acústico teórico seja realizado fielmente no componente físico, preparando o terreno para a relação crítica entre tolerâncias de usinagem e qualidade sonora.
Tolerâncias e Acústica: Como a Precisão de Usinagem Impacta Diretamente a Qualidade do Som
A jornada de um projeto digital até um componente físico de alto-falante é uma história de gerenciamento de imperfeições microscópicas. Em usinagem de componentes de alto-falantes, a relação entre tolerâncias mecânicas e desempenho acústico não é apenas importante—é fundamental. Cada milésimo de polegada, ou mícron, de desvio do projeto ideal tem uma consequência direta e audível. Isso ocorre porque os alto-falantes são transdutores que convertem movimento mecânico preciso em ondas sonoras; qualquer movimento não intencional, ressonância ou vazamento de ar atua como ruído, distorcendo o sinal pretendido.
Considere o conjunto de bobina móvel e ímã, o motor do alto-falante. A bobina móvel deve ficar perfeitamente centralizada dentro do entreferro magnético, um espaço frequentemente com apenas um ou dois milímetros de largura. Se os componentes usinados da estrutura do motor—a placa superior, a peça polar e a placa traseira—tiverem até mesmo leves inconsistências dimensionais, a bobina pode raspar nas laterais. Isso causa distorção, um som de arranhão e, por fim, falha. Além disso, a simetria do campo magnético é ditada pela concentricidade e acabamento superficial dessas peças. Usinagem imperfeita pode criar um campo magnético irregular, levando a uma força de motor não linear que se manifesta como distorção harmônica, turvando a clareza da música.
Para gabinetes e baffles, a precisão diz respeito à rigidez e vedação. Uma superfície de montagem de driver mal usinada, com planicidade irregular ou furos de parafuso imprecisos, impede uma vedação perfeita entre a estrutura do alto-falante e o gabinete. Isso permite vazamento de ar, comprometendo a eficiência e a precisão da resposta de graves, pois a onda traseira do driver escapa e cancela frequências desejadas. Da mesma forma, o reforço interno e as juntas de um gabinete de madeira ou metal de alto padrão devem ser usinados com tolerâncias apertadas para garantir que se encaixem sem folgas. Qualquer folga se torna uma fonte de vibração ressonante, onde o próprio gabinete começa a “cantar” junto com o driver, adicionando seu próprio som colorido, retumbante ou zumbido à saída. O objetivo da usinagem de precisão aqui é criar uma plataforma acusticamente inerte, de modo que o único som ouvido seja o do movimento intencional do driver.
Até mesmo componentes como a estrutura do alto-falante (cesta) desempenham um papel crítico. Uma estrutura usinada a partir de um único bloco de alumínio deve ser perfeitamente rígida para manter a estrutura do motor e o diafragma em alinhamento estável. Se ela flexionar sob as forças poderosas do driver, a geometria muda dinamicamente com a música, introduzindo distorção de intermodulação. As tolerâncias na superfície de montagem, onde o diafragma se fixa, afetam diretamente a consistência da complacência crucial da suspensão e da aranha, alterando o amortecimento e a resposta de frequência do alto-falante.
Em última análise, a busca por som de alta fidelidade é uma busca por eliminar esses artefatos mecânicos indesejados. A precisão alcançada por meio de técnicas avançadas de usinagem traduz-se diretamente em menor distorção, graves mais firmes, médios mais nítidos e agudos mais detalhados. É a diferença entre ouvir a gravação e ouvir o alto-falante.
O Papel do Projeto Assistido por Computador (CAD) e da Simulação na Usinagem Moderna de Alto-falantes
Antes que uma única peça de metal seja cortada, o componente moderno de alto-falante existe em um mundo virtual de detalhes exatos e análise preditiva. O Projeto Assistido por Computador (CAD) e softwares sofisticados de simulação formam a base digital indispensável para toda a precisão usinagem de componentes de alto-falantes. Esse front-end digital transforma a teoria acústica em realidade manufaturável e reduz os riscos de todo o processo de produção.
O software CAD é o ponto de partida, onde os engenheiros criam modelos 3D totalmente definidos de cada componente. Isso vai muito além de formas simples. O modelo da estrutura do motor de um driver incluirá não apenas dimensões, mas também propriedades dos materiais, especificando o grau do alumínio ou o tipo de liga de aço. O modelo define cada filete, cada ângulo de saída para moldagem e cada zona de tolerância crítica. Esse mestre digital torna-se a única fonte de verdade, a partir da qual todas as trajetórias de ferramenta de usinagem são derivadas. Crucialmente, o CAD permite o projeto de componentes que seriam impossíveis de desenhar ou usinar manualmente, como guias de onda curvas complexas para tweeters ou cestos de alumínio esqueletais otimizados que maximizam a resistência enquanto minimizam massa e ressonância.
O verdadeiro poder desse fluxo de trabalho digital é desbloqueado por meio da simulação. A Análise por Elementos Finitos (FEA) é usada extensivamente para simular o desempenho mecânico. Os engenheiros podem aplicar forças virtuais a um projeto de cesto para ver onde ele pode flexionar, ou analisar as características térmicas de uma estrutura de motor para prever a temperatura da bobina móvel sob alta potência. Isso permite a otimização iterativa — reforçar um ponto fraco ou remover material desnecessário — muito antes de um protótipo caro ser fabricado.
Igualmente importante é a simulação acústica. Ferramentas baseadas no Método dos Elementos de Contorno (BEM) ou outros modelos computacionais podem prever como o campo magnético de um driver se comportará, como o diafragma se fragmentará em certas frequências, ou como a geometria de uma corneta direcionará as ondas sonoras. Ao simular a interação entre o driver e um gabinete virtual, os engenheiros podem prever a resposta de graves, a sintonia do duto e as ondas estacionárias internas. Essa prototipagem virtual economiza imenso tempo e custo, permitindo a exploração de dezenas de variações de projeto para encontrar o desempenho acústico ideal.
A ligação perfeita entre CAD e Manufatura Assistida por Computador (CAM) é o passo final. O modelo 3D aprovado é importado para o software CAM, onde as trajetórias de ferramenta são programadas. O software calcula automaticamente as rotas de corte mais eficientes, a seleção de ferramentas, as velocidades do fuso e as taxas de avanço para o material escolhido. Ele pode simular todo o processo de usinagem para detectar possíveis colisões ou erros. Esse fio digital garante que a precisão concebida na fase de projeto seja executada fiel e eficientemente no chão de fábrica da máquina CNC, fechando o ciclo do ideal virtual à perfeição física.
Controle de Qualidade e Testes: Garantindo Desempenho Acústico e Mecânico
A usinagem de precisão e o projeto sofisticado significam pouco sem verificação rigorosa. Um regime abrangente de controle de qualidade (CQ) e testes é o guardião final e crítico na fabricação de alto-falantes, garantindo que cada componente não apenas pareça perfeito, mas também funcione conforme suas especificações acústicas e mecânicas exatas. Esse processo faz a ponte entre a conclusão da usinagem e a montagem final.
O CQ começa com a inspeção dimensional. Embora as máquinas CNC sejam altamente precisas, elas não são infalíveis. Componentes críticos são amostrados e, frequentemente, 100% inspecionados, usando ferramentas de metrologia de alta precisão. As Máquinas de Medição por Coordenadas (CMMs) usam uma sonda sensível para medir a geometria física de uma peça e compará-la diretamente ao modelo CAD original, verificando tolerâncias dentro de mícrons. Para verificações mais simples, mas igualmente críticas, micrômetros a laser e comparadores ópticos são usados para confirmar diâmetros, espessuras e concentricidade. O diâmetro do suporte da bobina móvel, por exemplo, é verificado em vários pontos para garantir que ele deslize livremente no entreferro magnético.
A integridade material e estrutural também é testada. Durômetros verificam se as peças de aço tratadas termicamente atingiram a resistência desejada. Inspeção por raios X ou ultrassônica pode ser usada em componentes fundidos ou soldados críticos para verificar vazios internos ou trincas que poderiam levar a falhas. Para painéis de gabinete, testes de batida e análise de ressonância podem identificar áreas de vibração indesejada antes que a caixa esteja totalmente montada.
O teste final, no entanto, é acústico. As unidades de driver passam por rigorosos testes eletroacústicos em câmaras anecoicas ou câmaras de teste especialmente projetadas. Elas são montadas em fixações padronizadas, e uma série de medições é realizada usando microfones e analisadores de precisão. Os principais indicadores de desempenho incluem:
- Parâmetros Thiele-Small: Propriedades elétricas e mecânicas fundamentais, como frequência de ressonância (Fs), Q total (Qts) e volume de compliância equivalente (Vas). Estes devem corresponder à especificação de projeto para garantir que o driver se comporte conforme previsto no gabinete pretendido.
- Resposta em Frequência: Medir o nível de saída em todo o espectro audível para verificar a planicidade, a largura de banda e a ausência de picos ou vales acentuados causados por falhas de usinagem ou montagem.
- Análise de Distorção: Usar equipamentos especializados para medir a Distorção Harmônica Total (THD) e a Distorção por Intermodulação (IMD) em vários níveis de potência. O excesso de distorção pode apontar diretamente para problemas como assimetria do campo magnético, atrito da bobina móvel ou ruptura do diafragma.
- Resposta ao Impulso e Gráficos Waterfall: Avaliar a rapidez com que um driver começa e para de se mover. Um decaimento limpo e rápido indica bom amortecimento e ausência de ressonâncias persistentes no cone, na suspensão ou na cesta.
Esses dados não servem apenas para aprovação/reprovação. Eles são retroalimentados às equipes de design e usinagem, criando um ciclo de melhoria contínua. Um desvio consistente em um parâmetro medido pode levar a um ajuste no modelo CAD ou a uma alteração de uma tolerância de usinagem. Dessa forma, o controle de qualidade é o guardião da assinatura sonora da marca, garantindo que cada unidade que sai da fábrica proporcione a experiência auditiva precisa que os engenheiros planejaram.
Resumo dos Pontos Principais
A criação de alto-falantes de alto desempenho é uma síntese profunda de arte e engenharia de precisão, na qual a qualidade do som está inextricavelmente ligada à qualidade da fabricação. Este mergulho profundo nos processos por trás dos componentes de alto-falantes revela várias conclusões críticas.
Primeiro, usinagem de componentes de alto-falantes é muito mais do que simples metalurgia; é uma disciplina dedicada a alcançar precisão em nível de mícron em peças como estruturas de motor, chassis e gabinetes. Essa precisão não é negociável, pois até mesmo desvios mínimos causam diretamente distorção audível, ressonância e perda de fidelidade.
Em segundo lugar, a escolha dos materiais — de ligas de alumínio e aço a compósitos avançados — é feita com objetivos acústicos e mecânicos específicos em mente, como rigidez, amortecimento e eficiência magnética. O processo de usinagem deve então ser adaptado para trabalhar com esses materiais de forma eficaz.
Em terceiro lugar, a fabricação moderna depende de um conjunto de técnicas avançadas, principalmente fresamento CNC, torneamento e processos especializados como a EDM. Todos eles são regidos por instruções digitais, garantindo repetibilidade e complexidade que os métodos manuais não conseguem igualar.
Em quarto lugar, todo o empreendimento é construído sobre uma base digital. O CAD permite a criação de modelos 3D perfeitos, enquanto a FEA e a simulação acústica possibilitam testes e otimização virtuais, economizando vastos recursos e ampliando os limites do design.
Por fim, essa precisão não tem sentido sem verificação. Um regime robusto de inspeção dimensional, testes de materiais e, mais importante, medição eletroacústica abrangente garante que cada componente desempenhe seu potencial teórico. Do entreferro magnético à sala de audição, cada etapa do processo de usinagem e teste é um esforço deliberado para eliminar ruídos mecânicos indesejados, permitindo que a pureza do sinal musical se destaque.
Perguntas Frequentes (FAQ)
Por que as peças de alto-falantes não podem ser feitas com simples fundição ou estampagem? Por que a usinagem de precisão é necessária?
Embora a fundição e a estampagem sejam econômicas para alto-falantes de mercado de massa, elas carecem da precisão e da integridade material necessárias para o som de alta fidelidade. Peças fundidas frequentemente têm superfícies porosas e dimensões menos consistentes, enquanto o metal estampado pode flexionar e ressoar. A usinagem de precisão a partir de blocos maciços ou blanks de alta qualidade garante tolerâncias exatas, rigidez superior e acabamentos superficiais excelentes. Esse controle sobre a forma e as propriedades finais é essencial para minimizar a distorção e garantir que o motor e os sistemas de suspensão do driver se comportem exatamente como projetado.
Como tolerâncias mais apertadas na usinagem realmente melhoram a qualidade do som?
Tolerâncias mais apertadas melhoram a qualidade do som ao reduzir não linearidades — o inimigo da reprodução sonora precisa. Por exemplo, uma estrutura de motor perfeitamente concêntrica cria um campo magnético uniforme, de modo que a força sobre a bobina móvel é consistente ao longo de todo o seu curso, reduzindo a distorção harmônica. Uma superfície de montagem do driver perfeitamente plana garante uma vedação hermética com o gabinete, evitando o cancelamento dos graves. Um conjunto de diafragma usinado com precisão se move com um movimento perfeito, semelhante a um pistão, evitando o breakup que colore o som. Em essência, tolerâncias mais apertadas removem o “ruído” mecânico não intencional do sistema.
Qual é o componente de alto-falante mais desafiador de usinar, e por quê?
O conjunto da estrutura do motor — particularmente a placa superior, o núcleo polar e a placa traseira — é frequentemente considerado o mais desafiador. Esses componentes devem ser usinados com tolerâncias extremas de concentricidade, planicidade e diâmetro interno para criar o entreferro magnético preciso e simétrico para a bobina móvel. Eles são frequentemente feitos de aços magnéticos endurecidos que são difíceis de usinar sem ferramentas especializadas. Qualquer erro aqui causa diretamente o atrito da bobina móvel, uma importante fonte de distorção e falha do driver.
É possível ouvir a diferença entre um componente de alto-falante usinado e um fundido?
Em um ambiente de escuta crítica com amplificação e material de fonte de alta qualidade, sim, um ouvinte atento frequentemente consegue ouvir a diferença. Alto-falantes com componentes usinados tipicamente apresentam menor distorção, especialmente em volumes mais altos, resultando em graves mais limpos, reprodução vocal mais clara e frequências altas mais detalhadas. O som pode ser descrito como mais “controlado”, “transparente” ou “sem esforço”. A diferença está frequentemente nos detalhes sutis e na ausência de aspereza ou embaçamento durante passagens musicais complexas.
Como a simulação computacional mudou o design e a usinagem de alto-falantes?
A simulação revolucionou o campo ao transferir grande parte do processo de tentativa e erro do workshop físico para o computador. Os engenheiros agora podem:
- Testar virtualmente dezenas de geometrias de cesto quanto à rigidez e ressonância antes de fabricar uma.
- Prever a intensidade do campo magnético e a distribuição de fluxo para otimizar o design do motor.
- Modelar o comportamento do diafragma para evitar modos de breakup.
- Simular as respostas de sistemas de alto-falantes completos em gabinetes virtuais.
Isso não apenas acelera o desenvolvimento e reduz os custos de protótipos, mas também permite o design de componentes mais otimizados e de alto desempenho que seriam impossíveis de desenvolver apenas por meio de experimentação física. Os designs otimizados resultantes são então executados com precisão por meio de usinagem CNC.
Qual verificação de controle de qualidade é mais reveladora de um driver de alto-falante bem usinado?
Embora todas as verificações sejam importantes, uma análise abrangente de distorção (medição de THD/IMD) em toda a faixa de frequência do driver e em múltiplos níveis de potência é talvez a mais reveladora. Índices de distorção consistentemente baixos, particularmente em níveis de saída mais altos, são um forte indicador de excelente qualidade de usinagem. Eles sugerem um motor perfeitamente simétrico, uma bobina móvel centrada sem atrito, um diafragma rígido e bem amortecido e uma suspensão estável — todos resultados diretos da fabricação e montagem precisas dos componentes.