ワイヤEDMインサートの可能性を解き放つ
公差がミクロン単位で測定され、部品の複雑さが従来の機械加工を凌駕する精密製造の高リスクな世界において、特殊なツーリングソリューションが君臨しています。それがワイヤEDMインサートです。単なる切削工具ではなく、ワイヤEDMインサートは材料科学と先進製造の傑作であり、それ自体が利用するために設計されたプロセスから生まれました。本記事では、これらの精密部品の背後にある秘密を掘り下げ、その製造、独自の利点、そして現代の機械加工に与える変革的な影響を探ります。.
ワイヤEDMインサートとは何か?
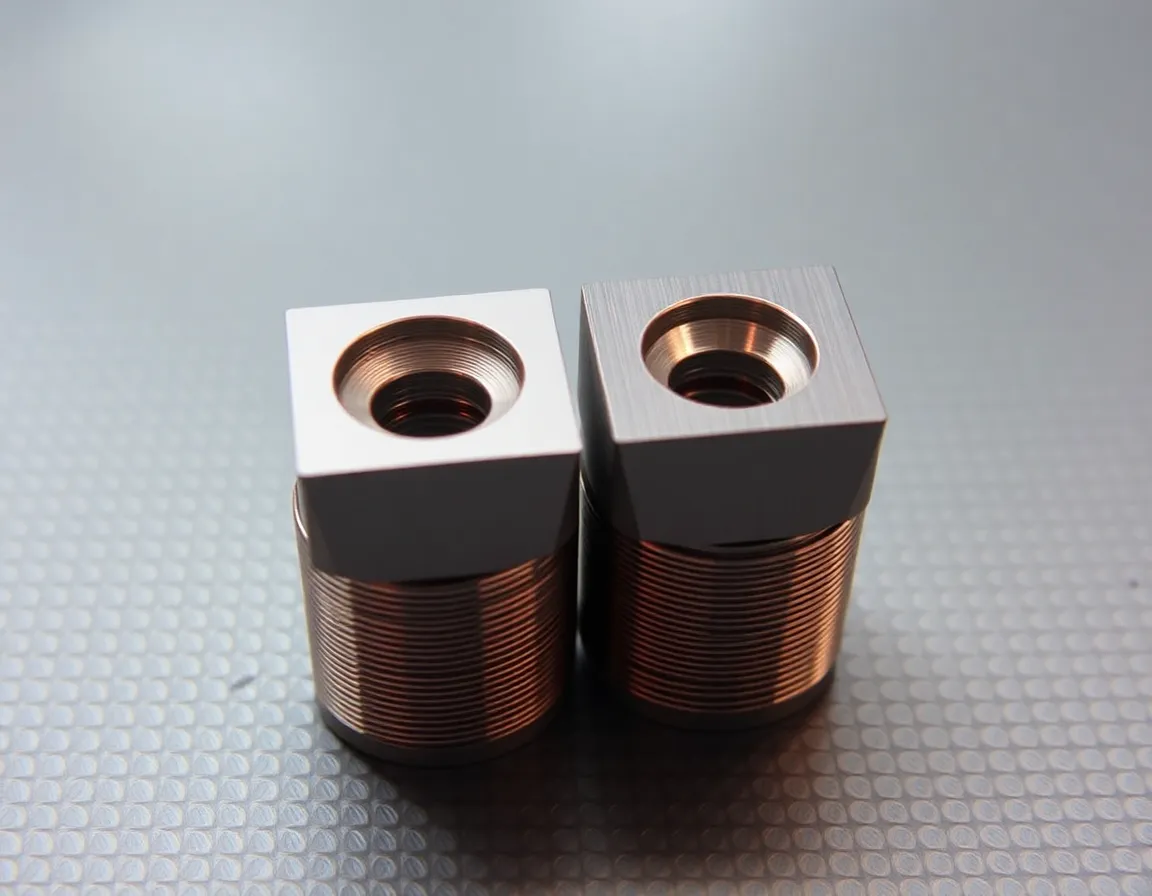
その核心において、ワイヤEDM(放電加工)インサートとは、旋削、フライス加工、穴あけなどで使用されるものと同様の切削工具インサートであり、全体または一部がワイヤEDMプロセスを用いて製造されたものです。従来のインサートがニアネットシェイプにプレスおよび焼結され、その後研削されるのとは異なり、ワイヤEDMインサートは、超硬合金、CBN(立方晶窒化ホウ素)、またはPCD(多結晶ダイヤモンド)などの超硬質材料の完全に焼結されたブランクから始まります。その後、ワイヤEDM機が、最も重要な切れ刃、チップブレーカー、クランプ穴、識別マークを含むインサートの複雑な形状を、この焼入れされたブランクに直接、細心の注意を払って切削します。.
この「火花による切削」手法により、従来の研削ホイールでは不可能か、あるいは法外に高コストとなる形状の創成が可能になります。その結果、卓越した精度と複雑さを備えたインサートが完成し、最も要求の厳しい機械加工アプリケーションに取り組む準備が整います。.
ワイヤEDM製造プロセス:天才の火花
ワイヤEDMインサートの製造は、非接触熱加工の魅力的な応用です。細い帯電した真鍮または被覆ワイヤ(通常、直径0.02mm~0.33mm)が電極として機能します。このワイヤは、脱イオン水中に浸された導電性超硬ブランクに非常に近い、プログラムされた経路に沿って精密に案内されます。ギャップが十分に小さくなると、制御された火花が飛び交い、瞬間的にワークピースの微視的な部分を溶融および気化させる強烈な熱(約8,000~12,000°C)を発生させます。脱イオン水は、切りくずを洗い流し、材料を冷却します。.
このプロセスは毎秒数十万回繰り返され、ワイヤは部品を通って着実に移動し、, 精密な切り溝を侵食し、鏡のように滑らかな表面を残します. 物理的な切削力が存在しないことが重要な差別化要因であり、機械的研削によって引き起こされるマイクロクラックや応力のリスクを排除します。.
ワイヤEDMインサートの比類なき利点
なぜこの複雑な電気的プロセスを経るのでしょうか?それが最終的な切削工具にもたらす利点は深遠かつ多面的です。.
比類なき幾何学的自由度
ワイヤEDMは砥石の形状や研削角度に制限されません。以下を製作できます:
- 複雑で非標準的なチップブレーカー設計 特定の材料と切削条件に最適化されています。.
- 極めて鋭い切削エッジ (ポジティブレーキ、鋭利なエッジ)により、切削力と発熱を低減します。.
- 複雑なクランプまたはロック機能 ツールホルダーへの確実な取り付けのため。.
- カスタマイズされたワイパーフラットまたはホーンサイズ 優れた表面仕上げ要件のため。.
Superior Edge Integrity and Consistency
Since the insert is cut from a pre-hardened blank, there is no risk of altering the microstructure of the carbide substrate or the binder through grinding heat. This preserves the original toughness and wear resistance of the material. Furthermore, every insert produced from the same CAD program is absolutely identical, ensuring predictable and repeatable performance in batch production.
Ability to Machine Ultra-Hard Materials
Wire EDM is one of the few processes that can effectively "machine" fully sintered carbide, CBN, and PCD. This makes it the only viable method for creating inserts from these super-hard materials with complex geometries, opening the door to machining abrasive composites, hardened steels, and non-ferrous metals at high speeds.
Cost-Effectiveness for Prototypes and Small Batches
While the wire EDM process itself is not fast, it eliminates the need for expensive, custom-formed grinding wheels. This makes it exceptionally economical for producing prototype inserts, special tools for one-off jobs, or small to medium batch sizes where investing in dedicated grinding equipment is unjustifiable.
Key Applications: Where Wire EDM Inserts Shine
The unique capabilities of Wire EDM inserts make them the tool of choice in several critical and advanced manufacturing sectors.
Aerospace and Medical Manufacturing
These industries demand machining difficult-to-cut alloys like Inconel, titanium, and cobalt-chrome with high precision and surface integrity. Wire EDM inserts with optimized, sharp geometries and advanced coatings reduce workpiece deformation, minimize heat-affected zones, and produce excellent surface finishes, which is crucial for fatigue-resistant aerospace components and biocompatible medical implants.
High-Precision Automotive and Die/Mold Making
From machining hardened steel for injection molds and die-casting dies to producing high-performance engine components, the consistency and edge quality of Wire EDM inserts ensure longer tool life and reduced polishing time. Complex chipbreakers are particularly effective in the intermittent cuts common in milling hardened mold steels.
Micromachining and Fine Finishing
極めて小さく精密な、鋭い刃先を持つインサートを製造できる能力により、ワイヤ放電加工はエレクトロニクスや光学業界などのマイクロマシニング用途に最適です。これらのインサートは、微細な表面仕上げを実現し、小型部品において厳しい公差を維持することができます。.
カスタムおよび特殊な切削ソリューション
標準カタログインサートが独自の用途に適合しない場合—それが特殊なワークピース材料、特定の切りくず制御の問題、あるいは複雑な部品形状であっても—ワイヤ放電加工はカスタムインサートソリューションを開発するための頼りになる技術です。.
ワイヤ放電加工インサートを活用するためのベストプラクティス
これらの精密工具の潜在能力を最大限に引き出すには、ユーザーは特定のベストプラクティスに従う必要があります。.
適切な選択と取り扱い
お使いの材料に指定された基材、コーティング、および形状を理解してください。刃先は精密ですが、ホーニング工程前は繊細な場合があるため、欠けを避けるためにインサートを慎重に取り扱ってください。インサートの設計上の特徴に適合した適切なインサートクランプシステムを使用して、最大限の安定性を確保してください。.
最適化された加工パラメータ
ワイヤ放電加工インサート、特に鋭いポジティブ形状のものは、多くの場合、より高い送り速度やより低い切削抵抗を可能にします。ただし、メーカー推奨の保守的な速度と送りから開始することが重要です。より高い金属除去率の能力を活用しつつ、繊細な刃先を損なう可能性のある過度に積極的なパラメータは避けてください。.
クーラントと切りくず排出に注目
複雑なブレーカは特定の切りくず流れのために設計されています。高圧のスルーツールクーラントを効果的に使用して切りくずを分断・排出し、再切削を防ぎ、切削領域の熱を管理してください。適切な切りくず排出は、精巧に作られた刃先を保護するために極めて重要です。.
検査とメンテナンス
顕微鏡を使用して定期的に切れ刃の摩耗を検査してください。ワイヤ放電加工インサートの一貫性により、摩耗パターンは予測可能です。壊滅的な破損を防ぎ、部品品質を維持するために、規律あるインデックスおよび交換スケジュールを実施してください。.
結論:精密さの未来は放電加工によって切り開かれる
ワイヤ放電加工インサートは、先進的な工具材料と最先端の製造プロセスの相乗効果の頂点を表しています。これらは研削インサートの単なる代替品ではなく、幾何学的複雑さ、刃先の一貫性、および難削材での性能において最高レベルを要求する用途に対する優れたソリューションです。業界が加工可能な限界を押し広げ続けるにつれて—ますます強靭な材料とより複雑な部品設計により—切削工具製造におけるワイヤ放電加工の役割はさらに中心的になるでしょう。その製作と応用の背後にある秘密を理解することで、製造業者は生産性、精度、能力の新たなレベルを引き出し、現場にイノベーションを起こすことができます。.