Desvendando o Potencial das Pastilhas para EDM a Fio
No mundo de altas apostas da manufatura de precisão, onde as tolerâncias são medidas em mícrons e a complexidade dos componentes desafia a usinagem convencional, uma solução de ferramenta especializada reina suprema: a pastilha para EDM a fio. Mais do que uma simples ferramenta de corte, a pastilha para EDM a fio é uma obra-prima da ciência dos materiais e da manufatura avançada, nascida do próprio processo que foi projetada para utilizar. Este artigo mergulha nos segredos por trás desses componentes de precisão, explorando sua criação, vantagens exclusivas e o impacto transformador que eles têm na usinagem moderna.
O Que São Pastilhas para EDM a Fio?
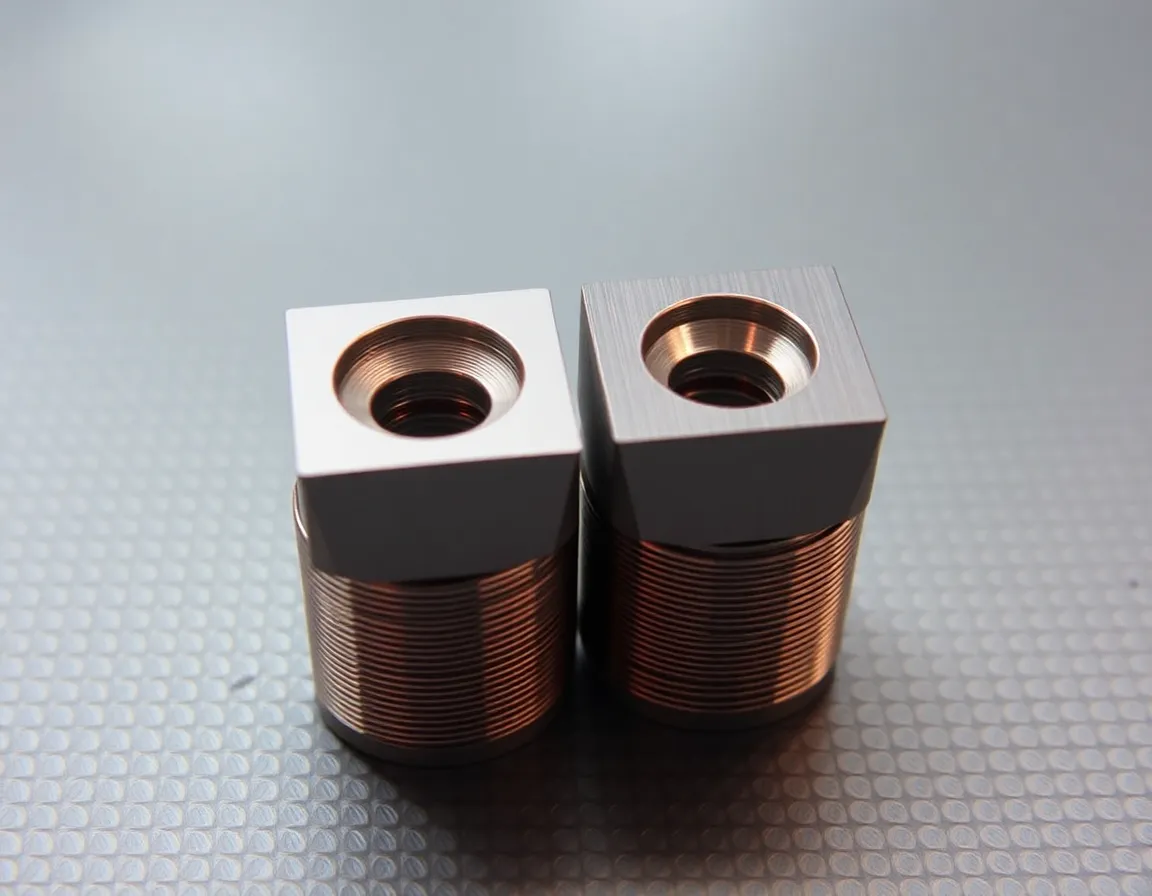
Em sua essência, uma pastilha para EDM a fio (Usinagem por Descarga Elétrica) é uma pastilha de ferramenta de corte — como as usadas em torneamento, fresamento ou furação — que foi total ou parcialmente fabricada usando o processo de EDM a fio. Diferentemente das pastilhas tradicionais, que são prensadas e sinterizadas em uma forma quase final e depois retificadas, as pastilhas para EDM a fio começam como um blank totalmente sinterizado de material ultradure, como carboneto de tungstênio, CBN (Nitreto de Boro Cúbico) ou PCD (Diamante Policristalino). A máquina de EDM a fio então corta meticulosamente a geometria complexa da pastilha, incluindo as importantíssimas arestas de corte, quebra-cavacos, furos de fixação e marcas de identificação, diretamente nesse blank endurecido.
Essa metodologia de "cortar com uma faísca" permite a criação de geometrias que são simplesmente impossíveis ou proibitivamente caras de se obter com rebolos convencionais. O resultado é uma pastilha de precisão e complexidade excepcionais, pronta para enfrentar as aplicações de usinagem mais exigentes.
O Processo de Fabricação por EDM a Fio: Uma Faísca de Genialidade
A criação de uma pastilha para EDM a fio é uma aplicação fascinante da usinagem térmica sem contato. Um fio fino, eletricamente carregado, de latão ou revestido (tipicamente de 0,02 mm a 0,33 mm de diâmetro) atua como eletrodo. Esse fio é guiado com precisão ao longo de um caminho programado, muito próximo do blank condutivo de carboneto, submerso em água deionizada. Quando a folga se torna suficientemente pequena, uma faísca controlada salta através dela, gerando calor intenso (cerca de 8.000–12.000 °C) que instantaneamente funde e vaporiza uma porção microscópica da peça de trabalho. A água deionizada remove os detritos e resfria o material.
Esse processo é repetido centenas de milhares de vezes por segundo, com o fio avançando continuamente pela peça, erodindo um corte preciso e deixando para trás uma superfície espelhada. A ausência de forças físicas de corte é o principal diferenciador, eliminando o risco de micro-fissuras ou tensões induzidas pela retificação mecânica.
Os Benefícios Inigualáveis dos Insertos de EDM a Fio
Por que passar por este intrincado processo elétrico? As vantagens que ele confere à ferramenta de corte final são profundas e multifacetadas.
Liberdade Geométrica Inigualável
O EDM a Fio não é limitado por formas de rebolo ou ângulos de retificação. Ele pode produzir:
- Projetos complexos e não padronizados de quebra-cavacos otimizados para materiais e condições de corte específicos.
- Arestas de corte extremamente afiadas (ângulos de saída positivos, gumes vivos) que reduzem as forças de corte e a geração de calor.
- Recursos intrincados de fixação ou travamento para montagem segura em porta-ferramentas.
- Planos de limpeza (wiper flats) ou tamanhos de brunimento personalizados para requisitos superiores de acabamento superficial.
Integridade e Consistência Superiores da Aresta
Como o inserto é cortado a partir de um blank pré-endurecido, não há risco de alterar a microestrutura do substrato de metal duro ou do ligante pelo calor da retificação. Isso preserva a tenacidade e a resistência ao desgaste originais do material. Além disso, cada inserto produzido a partir do mesmo programa CAD é absolutamente idênticos, garantindo desempenho previsível e repetível na produção em lote.
Capacidade de Usinar Materiais Ultraduros
A eletroerosão a fio é um dos poucos processos capazes de "usinar" efetivamente metal duro totalmente sinterizado, CBN e PCD. Isso a torna o único método viável para criar insertos a partir desses materiais superduros com geometrias complexas, abrindo caminho para a usinagem de compósitos abrasivos, aços endurecidos e metais não ferrosos em altas velocidades.
Custo-Benefício para Protótipos e Pequenos Lotes
Embora o processo de eletroerosão a fio em si não seja rápido, ele elimina a necessidade de rebolos de retificação caros e feitos sob medida. Isso o torna excepcionalmente econômico para a produção de insertos protótipo, ferramentas especiais para trabalhos únicos ou lotes pequenos a médios, nos quais o investimento em equipamento de retificação dedicado não se justifica.
Principais Aplicações: Onde os Insertos de Eletroerosão a Fio se Destacam
As capacidades únicas dos insertos de eletroerosão a fio os tornam a ferramenta de escolha em vários setores críticos e avançados da manufatura.
Manufatura Aeroespacial e Médica
Esses setores exigem a usinagem de ligas de difícil corte, como Inconel, titânio e cobalto-cromo, com alta precisão e integridade superficial. Insertos de eletroerosão a fio com geometrias otimizadas e afiadas e revestimentos avançados reduzem a deformação da peça, minimizam as zonas afetadas pelo calor e produzem excelentes acabamentos superficiais, o que é crucial para componentes aeroespaciais resistentes à fadiga e implantes médicos biocompatíveis.
Automotivo de Alta Precisão e Fabricação de Moldes e Matrizes
Desde a usinagem de aço endurecido para moldes de injeção e matrizes de fundição sob pressão até a produção de componentes de motor de alto desempenho, a consistência e a qualidade do gume dos insertos de eletroerosão a fio garantem maior vida útil da ferramenta e menor tempo de polimento. Quebra-cavacos complexos são particularmente eficazes nos cortes intermitentes comuns na fresagem de aços para moldes endurecidos.
Microusinagem e Acabamento Fino
A capacidade de produzir insertos extremamente pequenos e precisos com gumes afiados torna a eletroerosão a fio ideal para aplicações de microusinagem, como nas indústrias eletrônica e óptica. Esses insertos podem alcançar acabamentos superficiais finos e manter tolerâncias apertadas em componentes em miniatura.
Soluções de Corte Personalizadas e Especializadas
Sempre que um inserto de catálogo padrão não for suficiente para uma aplicação única — seja um material de peça incomum, um problema específico de controle de cavaco ou um recurso complexo da peça —, a Wire EDM é a tecnologia de referência para desenvolver uma solução de inserto personalizada.
Boas práticas para a utilização de insertos Wire EDM
Para aproveitar plenamente o potencial dessas ferramentas de precisão, os usuários devem seguir certas boas práticas.
Seleção e manuseio adequados
Compreenda o substrato, o revestimento e a geometria especificados para o seu material. Embora as arestas sejam precisas, elas podem ser delicadas antes do processo de afiação; manuseie os insertos com cuidado para evitar lascas. Use sistemas de fixação de insertos adequados que correspondam às características projetadas do inserto para garantir máxima estabilidade.
Parâmetros de usinagem otimizados
Os insertos Wire EDM, especialmente aqueles com geometrias positivas e afiadas, frequentemente permitem maiores taxas de avanço ou menores forças de corte. No entanto, é crucial começar com velocidades e avanços conservadores recomendados pelo fabricante. Aproveite sua capacidade para maiores taxas de remoção de metal, mas evite parâmetros excessivamente agressivos que possam comprometer a aresta intricada.
Foco no fluido de corte e na evacuação de cavacos
Os quebra-cavacos complexos são projetados para um fluxo de cavaco específico. Garanta que o fluido de corte de alta pressão, através da ferramenta, seja usado efetivamente para quebrar e evacuar os cavacos, evitar o recorte e gerenciar o calor na zona de corte. A evacuação adequada de cavacos é fundamental para proteger as arestas finamente elaboradas.
Inspeção e manutenção
Use microscopia para inspecionar periodicamente as arestas de corte quanto a desgaste. A consistência dos insertos Wire EDM significa que os padrões de desgaste serão previsíveis. Implemente um cronograma disciplinado de indexação e substituição para evitar falhas catastróficas e manter a qualidade da peça.
Conclusão: O futuro da precisão é a erosão por faísca
Os insertos Wire EDM representam o ápice da sinergia entre material de ferramenta avançado e processos de fabricação de última geração. Eles não são apenas uma alternativa aos insertos retificados, mas uma solução superior para aplicações que exigem os mais altos níveis de complexidade geométrica, consistência de aresta e desempenho em materiais desafiadores. À medida que as indústrias continuam a ultrapassar os limites do que é usinável — com materiais cada vez mais resistentes e projetos de peças mais intricados —, o papel da Wire EDM na produção de ferramentas de corte se tornará apenas mais central. Ao compreender os segredos por trás de sua criação e aplicação, os fabricantes podem desbloquear novos níveis de produtividade, precisão e capacidade, estimulando a inovação no chão de fábrica.