Libérer le potentiel des plaquettes pour électroérosion à fil
Dans le monde à enjeux élevés de la fabrication de précision, où les tolérances se mesurent en microns et où la complexité des composants défie l'usinage conventionnel, une solution d'outillage spécialisée règne en maître : la plaquette pour électroérosion à fil. Plus qu'un simple outil de coupe, une plaquette pour électroérosion à fil est un chef-d'œuvre de science des matériaux et de fabrication avancée, née du processus même qu'elle est conçue pour exploiter. Cet article explore les secrets de ces composants de précision, en examinant leur création, leurs avantages uniques et l'impact transformateur qu'ils ont sur l'usinage moderne.
Que sont les plaquettes pour électroérosion à fil ?
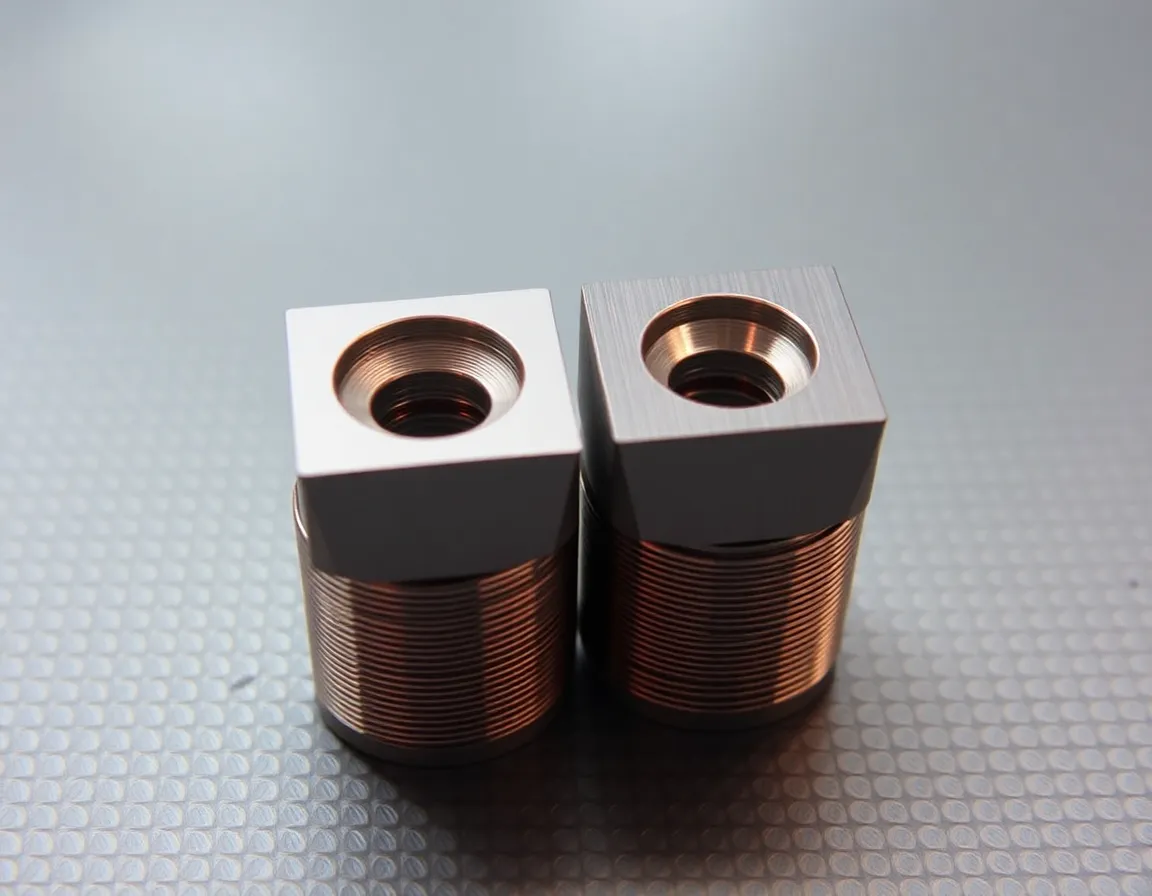
À la base, une plaquette pour électroérosion à fil (Electrical Discharge Machining) est une plaquette de coupe — comme celles utilisées en tournage, fraisage ou perçage — qui a été entièrement ou partiellement fabriquée par le procédé d'électroérosion à fil. Contrairement aux plaquettes traditionnelles, qui sont pressées et frittées en une forme quasi finale puis rectifiées, les plaquettes pour électroérosion à fil partent d'une ébauche entièrement frittée en matériau ultra-dur, tel que le carbure de tungstène, le CBN (nitrure de bore cubique) ou le PCD (diamant polycristallin). La machine d'électroérosion à fil découpe ensuite méticuleusement la géométrie complexe de la plaquette, y compris les arêtes de coupe essentielles, les brise-copeaux, les trous de serrage et les marquages d'identification, directement dans cette ébauche trempée.
Cette méthodologie de " découpe par étincelle " permet de créer des géométries tout simplement impossibles ou excessivement coûteuses à obtenir avec des meules conventionnelles. Le résultat est une plaquette d'une précision et d'une complexité exceptionnelles, prête à affronter les applications d'usinage les plus exigeantes.
Le procédé de fabrication par électroérosion à fil : une étincelle de génie
La création d'une plaquette pour électroérosion à fil est une application fascinante de l'usinage thermique sans contact. Un fil fin, en laiton ou revêtu, chargé électriquement (généralement de 0,02 mm à 0,33 mm de diamètre) fait office d'électrode. Ce fil est guidé avec précision le long d'une trajectoire programmée, très près de l'ébauche conductrice en carbure, immergée dans de l'eau déminéralisée. Lorsque l'intervalle devient suffisamment petit, une étincelle contrôlée jaillit, générant une chaleur intense (environ 8 000 à 12 000 °C) qui fait instantanément fondre et vaporiser une portion microscopique de la pièce. L'eau déminéralisée évacue les débris et refroidit le matériau.
Ce processus est répété des centaines de milliers de fois par seconde, le fil avançant régulièrement dans la pièce, érodant un trait de coupe précis et laissant derrière lui une surface lisse comme un miroir. L'absence de forces de coupe physiques est le principal facteur différenciant, éliminant le risque de micro-fissures ou de contraintes induites par le meulage mécanique.
Les avantages inégalés des plaquettes obtenues par électroérosion à fil
Pourquoi recourir à ce processus électrique complexe ? Les avantages qu'il confère à l'outil de coupe final sont profonds et multiples.
Une liberté géométrique sans équivalent
L'électroérosion à fil n'est pas limitée par les formes de meules ni par les angles de meulage. Elle permet de produire :
- Des conceptions de brise-copeaux complexes et non standard optimisées pour des matériaux et des conditions de coupe spécifiques.
- Des arêtes de coupe extrêmement affûtées (angles de coupe positifs, arêtes vives) qui réduisent les forces de coupe et la génération de chaleur.
- Des dispositifs de serrage ou de verrouillage complexes pour un montage sécurisé dans les porte-outils.
- Des plats de frottement ou des tailles de pierrage personnalisés pour des exigences supérieures en matière d'état de surface.
Une intégrité et une régularité d'arête supérieures
Étant donné que la plaquette est découpée dans une ébauche pré-durcie, il n'y a aucun risque d'altérer la microstructure du substrat en carbure ou du liant par la chaleur de meulage. Cela préserve la ténacité et la résistance à l'usure d'origine du matériau. De plus, chaque plaquette produite à partir du même programme de CAO est absolument identiques, garantissant des performances prévisibles et reproductibles en production par lots.
Capacité à usiner des matériaux ultra-durs
L'électroérosion à fil est l'un des rares procédés capables d"" usiner » efficacement le carbure entièrement fritté, le CBN et le PCD. Cela en fait la seule méthode viable pour créer des plaquettes à partir de ces matériaux super-durs aux géométries complexes, ouvrant la voie à l'usinage à grande vitesse de composites abrasifs, d'aciers trempés et de métaux non ferreux.
Rentabilité pour les prototypes et les petites séries
Bien que le procédé d'électroérosion à fil ne soit pas rapide en soi, il élimine le besoin de meules profilées coûteuses et sur mesure. Cela le rend exceptionnellement économique pour la production de plaquettes prototypes, d'outils spéciaux pour des travaux ponctuels ou de petites à moyennes séries où l'investissement dans un équipement de rectification dédié n'est pas justifiable.
Applications clés : où les plaquettes pour électroérosion à fil excellent
Les capacités uniques des plaquettes pour électroérosion à fil en font l'outil de choix dans plusieurs secteurs de fabrication critiques et avancés.
Fabrication aéronautique et médicale
Ces industries exigent l'usinage d'alliages difficiles à couper comme l'Inconel, le titane et le cobalt-chrome avec une grande précision et une intégrité de surface élevée. Les plaquettes pour électroérosion à fil aux géométries optimisées et affûtées et aux revêtements avancés réduisent la déformation de la pièce, minimisent les zones affectées thermiquement et produisent d'excellents états de surface, ce qui est crucial pour les composants aéronautiques résistants à la fatigue et les implants médicaux biocompatibles.
Automobile de haute précision et fabrication de moules et matrices
De l'usinage d'acier trempé pour moules d'injection et matrices de coulée sous pression à la production de composants de moteur hautes performances, la constance et la qualité du tranchant des plaquettes pour électroérosion à fil garantissent une durée de vie d'outil plus longue et un temps de polissage réduit. Les brise-copeaux complexes sont particulièrement efficaces dans les coupes intermittentes courantes lors du fraisage d'aciers de moule trempés.
Microusinnage et finition fine
La capacité à produire des plaquettes extrêmement petites et précises avec des arêtes vives rend l'électroérosion à fil idéale pour les applications de microusinnage, comme dans les industries électronique et optique. Ces plaquettes peuvent atteindre des états de surface fins et respecter des tolérances serrées sur des composants miniatures.
Solutions de coupe personnalisées et spécialisées
Lorsqu'un insert de catalogue standard ne suffit pas pour une application unique — qu'il s'agisse d'un matériau de pièce inhabituel, d'un problème spécifique de contrôle des copeaux ou d'une caractéristique complexe de la pièce — l'électroérosion à fil est la technologie de référence pour développer une solution d'insert sur mesure.
Bonnes pratiques pour l'utilisation des inserts obtenus par électroérosion à fil
Pour exploiter pleinement le potentiel de ces outils de précision, les utilisateurs doivent respecter certaines bonnes pratiques.
Sélection et manipulation appropriées
Comprenez le substrat, le revêtement et la géométrie spécifiés pour votre matériau. Bien que les arêtes soient précises, elles peuvent être fragiles avant le processus d'affûtage ; manipulez les inserts avec soin pour éviter les ébréchures. Utilisez des systèmes de serrage d'insert adaptés aux caractéristiques conçues de l'insert afin de garantir une stabilité maximale.
Paramètres d'usinage optimisés
Les inserts obtenus par électroérosion à fil, en particulier ceux dotés de géométries positives et affûtées, permettent souvent des avances plus élevées ou des efforts de coupe plus faibles. Cependant, il est crucial de commencer par des vitesses et des avances prudentes recommandées par le fabricant. Exploitez leur capacité à des taux d'enlèvement de métal plus élevés, mais évitez les paramètres trop agressifs qui pourraient compromettre l'arête complexe.
Priorité au liquide de refroidissement et à l'évacuation des copeaux
Les brise-copeaux complexes sont conçus pour un flux de copeaux spécifique. Veillez à ce que le liquide de refroidissement haute pression traversant l'outil soit utilisé efficacement pour briser et évacuer les copeaux, empêcher le recoupage et gérer la chaleur dans la zone de coupe. Une évacuation appropriée des copeaux est essentielle pour protéger les arêtes finement usinées.
Inspection et maintenance
Utilisez la microscopie pour inspecter périodiquement l'usure des arêtes de coupe. La régularité des inserts obtenus par électroérosion à fil signifie que les schémas d'usure seront prévisibles. Mettez en œuvre un programme rigoureux d'indexation et de remplacement pour prévenir les défaillances catastrophiques et maintenir la qualité des pièces.
Conclusion : l'avenir de la précision passe par l'électroérosion
Les inserts obtenus par électroérosion à fil représentent le summum de la synergie entre un matériau d'outil avancé et des procédés de fabrication de pointe. Ils ne sont pas simplement une alternative aux inserts rectifiés, mais une solution supérieure pour les applications exigeant les plus hauts niveaux de complexité géométrique, de régularité des arêtes et de performance dans des matériaux difficiles. À mesure que les industries repoussent les limites de ce qui est usinable — avec des matériaux toujours plus résistants et des conceptions de pièces plus complexes — le rôle de l'électroérosion à fil dans la production d'outils de coupe ne fera que devenir plus central. En comprenant les secrets de leur création et de leur application, les fabricants peuvent accéder à de nouveaux niveaux de productivité, de précision et de capacité, stimulant l'innovation sur le terrain.