Svelare il potenziale degli inserti per elettroerosione a filo
Nel mondo ad alto rischio della produzione di precisione, dove le tolleranze si misurano in micron e la complessità dei componenti sfida la lavorazione convenzionale, una soluzione di utensileria specializzata regna sovrana: l'inserto per elettroerosione a filo. Più che un semplice utensile da taglio, un inserto per elettroerosione a filo è un capolavoro di scienza dei materiali e produzione avanzata, nato dallo stesso processo che è progettato per utilizzare. Questo articolo approfondisce i segreti dietro questi componenti di precisione, esplorandone la creazione, i vantaggi unici e l'impatto trasformativo che hanno sulla lavorazione moderna.
Cosa sono gli inserti per elettroerosione a filo?
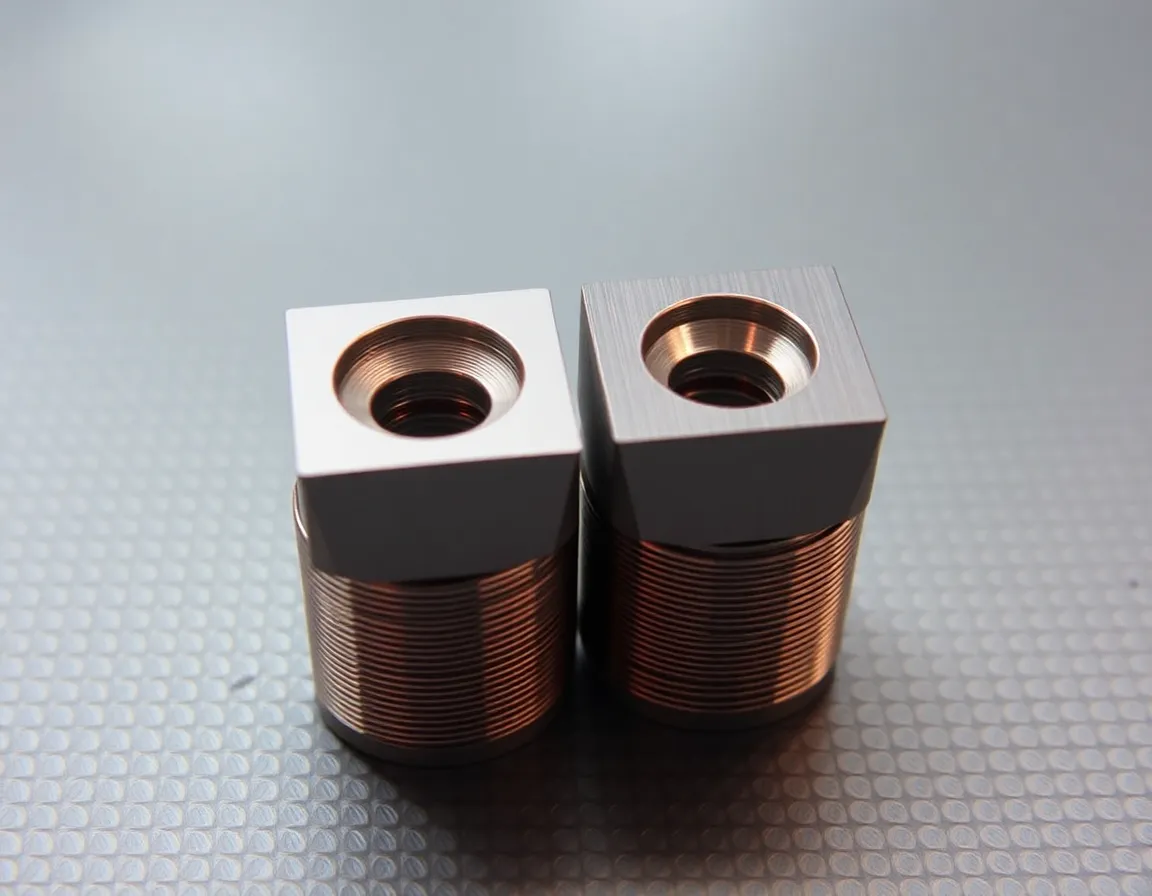
Alla base, un inserto per elettroerosione a filo (Wire EDM, Electrical Discharge Machining) è un inserto da taglio—come quelli utilizzati nella tornitura, fresatura o foratura—che è stato interamente o parzialmente prodotto utilizzando il processo di elettroerosione a filo. A differenza degli inserti tradizionali che vengono pressati e sinterizzati in una forma quasi definitiva e poi rettificati, gli inserti per elettroerosione a filo partono come un grezzo completamente sinterizzato di materiale ultra-duro, come carburo di tungsteno, CBN (Nitruro di Boro Cubico) o PCD (Diamante Policristallino). La macchina per elettroerosione a filo taglia poi meticolosamente la geometria intricata dell'inserto, inclusi i tanto importanti taglienti, i rompitruciolo, i fori di serraggio e i marchi di identificazione, direttamente in questo grezzo temprato.
Questa metodologia di "taglio con una scintilla" consente la creazione di geometrie semplicemente impossibili o proibitivamente costose da ottenere con mole abrasive convenzionali. Il risultato è un inserto di precisione e complessità eccezionali, pronto ad affrontare le applicazioni di lavorazione più impegnative.
Il processo di produzione per elettroerosione a filo: una scintilla di genio
La creazione di un inserto per elettroerosione a filo è un'affascinante applicazione della lavorazione termica senza contatto. Un sottile filo di ottone o rivestito, caricato elettricamente (tipicamente da 0,02 mm a 0,33 mm di diametro), funge da elettrodo. Questo filo è guidato con precisione lungo un percorso programmato, molto vicino al grezzo di carburo conduttivo, immerso in acqua deionizzata. Quando lo spazio diventa sufficientemente piccolo, una scintilla controllata scocca, generando un calore intenso (circa 8.000–12.000 °C) che fonde e vaporizza istantaneamente una porzione microscopica del pezzo. L'acqua deionizzata lava via i detriti e raffredda il materiale.
Questo processo viene ripetuto centinaia di migliaia di volte al secondo, con il filo che avanza costantemente attraverso il pezzo, erodendo un taglio preciso e lasciando dietro di sé una superficie liscia come uno specchio. L'assenza di forze di taglio fisiche è il fattore chiave di differenziazione, eliminando il rischio di microfratture o sollecitazioni indotte dalla rettifica meccanica.
I vantaggi ineguagliabili degli inserti per elettroerosione a filo
Perché ricorrere a questo intricato processo elettrico? I vantaggi che conferisce all'utensile da taglio finale sono profondi e molteplici.
Libertà geometrica senza pari
L'elettroerosione a filo non è limitata dalle forme delle mole o dagli angoli di rettifica. È in grado di produrre:
- Design complessi e non standard dei rompitruciolo ottimizzati per materiali e condizioni di taglio specifici.
- Bordi taglienti estremamente affilati (angoli di spoglia positivi, fili affilati) che riducono le forze di taglio e la generazione di calore.
- Caratteristiche intricate di bloccaggio o fissaggio per un montaggio sicuro nei portautensili.
- Piani di appoggio o dimensioni di levigatura personalizzati per requisiti superiori di finitura superficiale.
Integrità e coerenza superiori del filo
Poiché l'inserto viene tagliato da uno sbozzato pre-temprato, non vi è alcun rischio di alterare la microstruttura del substrato in metallo duro o del legante a causa del calore di rettifica. Ciò preserva la tenacità e la resistenza all'usura originali del materiale. Inoltre, ogni inserto prodotto dallo stesso programma CAD è assolutamente identici, garantendo prestazioni prevedibili e ripetibili nella produzione in serie.
Capacità di lavorare materiali ultra-duri
L'elettroerosione a filo è uno dei pochi processi in grado di "lavorare" efficacemente il carburo completamente sinterizzato, il CBN e il PCD. Ciò la rende l'unico metodo praticabile per creare inserti da questi materiali super-duri con geometrie complesse, aprendo la strada alla lavorazione ad alta velocità di compositi abrasivi, acciai temprati e metalli non ferrosi.
Convenienza per prototipi e piccoli lotti
Sebbene il processo di elettroerosione a filo non sia di per sé veloce, elimina la necessità di costose mole abrasive sagomate su misura. Ciò lo rende eccezionalmente economico per la produzione di inserti prototipo, utensili speciali per lavori singoli o lotti piccoli e medi in cui l'investimento in attrezzature di rettifica dedicate non è giustificabile.
Applicazioni chiave: dove eccellono gli inserti per elettroerosione a filo
Le capacità uniche degli inserti per elettroerosione a filo li rendono lo strumento d'elezione in diversi settori manifatturieri critici e avanzati.
Produzione aerospaziale e medicale
Questi settori richiedono la lavorazione di leghe difficili da tagliare come Inconel, titanio e cobalto-cromo con elevata precisione e integrità superficiale. Gli inserti per elettroerosione a filo con geometrie ottimizzate e affilate e rivestimenti avanzati riducono la deformazione del pezzo, minimizzano le zone termicamente alterate e producono eccellenti finiture superficiali, il che è cruciale per componenti aerospaziali resistenti alla fatica e impianti medici biocompatibili.
Automotive di alta precisione e costruzione di stampi
Dalla lavorazione di acciaio temprato per stampi a iniezione e stampi per pressofusione alla produzione di componenti motore ad alte prestazioni, la coerenza e la qualità del filo degli inserti per elettroerosione a filo garantiscono una maggiore durata dell'utensile e una riduzione del tempo di lucidatura. I rompitruciolo complessi sono particolarmente efficaci nei tagli intermittenti comuni nella fresatura di acciai per stampi temprati.
Microlavorazione e finitura fine
La capacità di produrre inserti estremamente piccoli e precisi con bordi affilati rende l'elettroerosione a filo ideale per applicazioni di microlavorazione, come nei settori dell'elettronica e dell'ottica. Questi inserti possono ottenere finiture superficiali fini e mantenere tolleranze strette su componenti in miniatura.
Soluzioni di taglio personalizzate e specializzate
Quando un inserto standard da catalogo non è sufficiente per un'applicazione unica—che si tratti di un materiale del pezzo inusuale, di uno specifico problema di controllo del truciolo o di una caratteristica complessa del componente—l'EDM a filo è la tecnologia di riferimento per sviluppare una soluzione con inserto personalizzato.
Buone pratiche per l'utilizzo degli inserti EDM a filo
Per sfruttare appieno il potenziale di questi utensili di precisione, gli utenti devono attenersi ad alcune buone pratiche.
Selezione e manipolazione corrette
Comprendere il substrato, il rivestimento e la geometria specificati per il proprio materiale. Sebbene i taglienti siano precisi, possono essere delicati prima del processo di affilatura; maneggiare gli inserti con cura per evitare scheggiature. Utilizzare sistemi di bloccaggio degli inserti adeguati che corrispondano alle caratteristiche progettate dell'inserto per garantire la massima stabilità.
Parametri di lavorazione ottimizzati
Gli inserti EDM a filo, specialmente quelli con geometrie positive e affilate, spesso consentono velocità di avanzamento più elevate o forze di taglio inferiori. Tuttavia, è fondamentale iniziare con velocità e avanzamenti conservativi raccomandati dal produttore. Sfruttare la loro capacità di ottenere tassi di asportazione del metallo più elevati, ma evitare parametri eccessivamente aggressivi che potrebbero compromettere il tagliente intricato.
Attenzione al refrigerante e all'evacuazione del truciolo
I rompitruciolo complessi sono progettati per uno specifico flusso del truciolo. Assicurarsi che il refrigerante ad alta pressione attraverso l'utensile sia utilizzato efficacemente per rompere ed evacuare i trucioli, prevenire il ritaglio e gestire il calore nella zona di taglio. Una corretta evacuazione del truciolo è fondamentale per proteggere i taglienti finemente realizzati.
Ispezione e manutenzione
Utilizzare la microscopia per ispezionare periodicamente i taglienti per verificarne l'usura. La coerenza degli inserti EDM a filo significa che i modelli di usura saranno prevedibili. Implementare un programma disciplinato di indicizzazione e sostituzione per prevenire guasti catastrofici e mantenere la qualità del componente.
Conclusione: il futuro della precisione è l'erosione a scintilla
Gli inserti EDM a filo rappresentano l'apice della sinergia tra materiale per utensili avanzato e processi di produzione all'avanguardia. Non sono semplicemente un'alternativa agli inserti rettificati, ma una soluzione superiore per applicazioni che richiedono i più alti livelli di complessità geometrica, coerenza dei taglienti e prestazioni in materiali difficili. Man mano che le industrie continuano a spingere i confini di ciò che è lavorabile—con materiali sempre più tenaci e design dei componenti più intricati—il ruolo dell'EDM a filo nella produzione di utensili da taglio diventerà solo più centrale. Comprendendo i segreti dietro la loro creazione e applicazione, i produttori possono sbloccare nuovi livelli di produttività, precisione e capacità, stimolando l'innovazione in officina.