
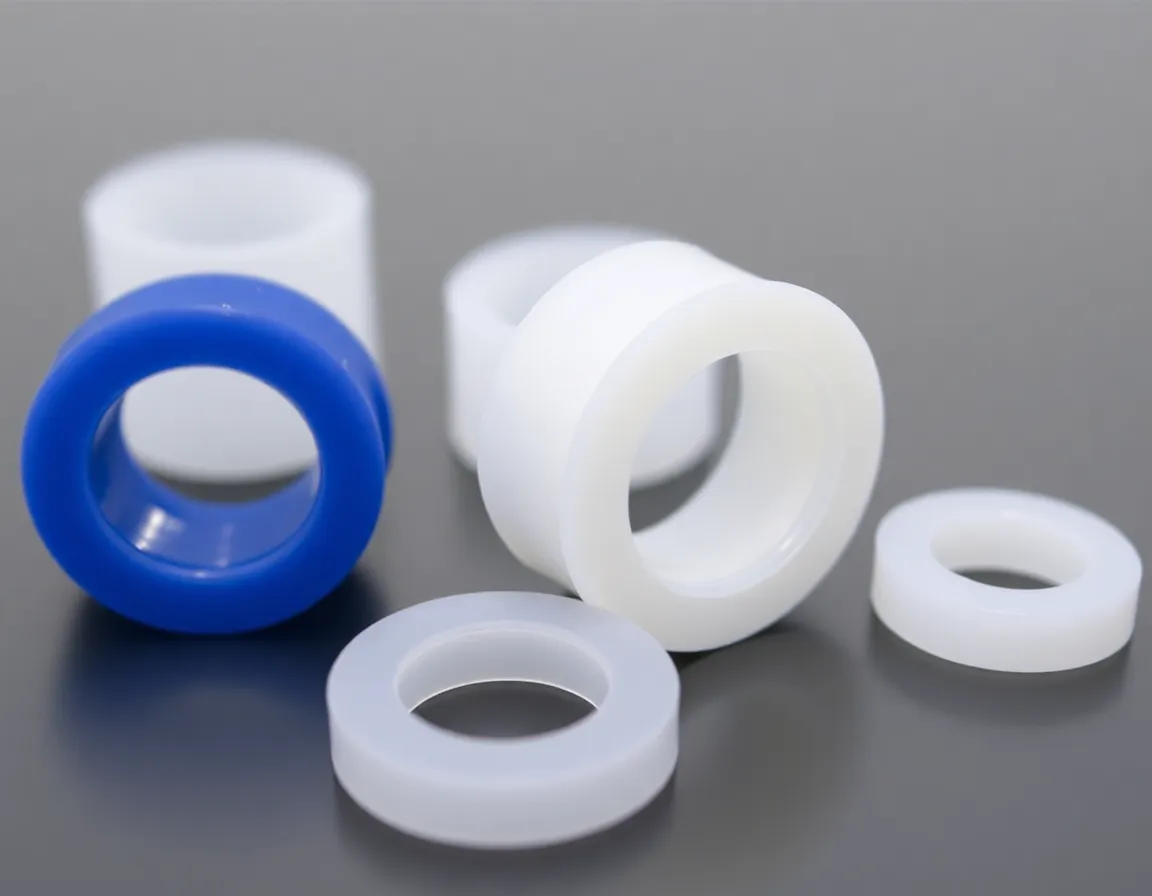
プラスチック摩耗部品の加工を理解する
産業製造の世界において、摩耗部品は機械を円滑に稼働させ続ける縁の下の力持ちです。これらの部品—ベアリング、ギア、ローラー、ガイド、シール、ブッシング—は、絶え間ない摩擦、摩耗、薬品への曝露にさらされています。従来、この分野では鋼、青銅、鋳鉄などの金属が主流でした。しかし、静かな革命が起きています: プラスチック摩耗部品の機械加工 工学ポリマーが、最も過酷な環境の一部において金属を凌駕できることをますます証明しています。.
プラスチック摩耗部品の加工とは、CNC加工、旋削、フライス加工、その他の除去加工プロセスを用いて、高性能エンジニアリングプラスチックから部品を精密に製造することを指します。高価な金型と長いリードタイムを必要とする射出成形とは異なり、プラスチック摩耗部品の加工では、厳しい公差、迅速な試作、小~中ロットサイズでの複雑な形状の生産が可能です。その結果、金属製の同等品よりも軽量で、耐食性があり、自己潤滑性を持ち、多くの場合大幅に耐久性の高い部品カテゴリーが生まれます。.
本記事では、プラスチック摩耗部品が重要な用途で金属に取って代わりつつある理由、最高の性能を発揮する材料、そして効果的に加工するためのベストプラクティスを探ります。.
プラスチック摩耗部品が金属を凌ぐ理由
プラスチックが金属よりも長持ちするという考えは、直感に反するように思えるかもしれません。何しろ、金属は一般により硬く、より強いのですから。しかし、耐摩耗性は単純に硬さの関数ではありません。摩擦係数、化学的適合性、重量、そして衝撃や振動を吸収する能力に依存します。これらの分野では、エンジニアリングプラスチックがしばしば決定的な優位性を持ちます。.
自己潤滑性と低摩擦
PTFE(ポリテトラフルオロエチレン)、PEEK(ポリエーテルエーテルケトン)、UHMW-PE(超高分子量ポリエチレン)など多くの高性能プラスチックは、本質的に低い摩擦係数を示します。これは、外部潤滑なしで動作できることを意味し、メンテナンス要件を減らし、潤滑剤汚染のリスクを排除します。食品加工、医薬品製造、クリーンルーム環境では、この自己潤滑特性は極めて貴重です。対照的に、金属部品は通常グリースやオイルを必要とし、これらは異物を引き寄せ、時間とともに劣化する可能性があります。.
耐食性と耐薬品性
金属は錆び、酸化し、腐食します。ステンレス鋼でさえ、塩化物や強力な酸の存在下では孔食を起こし、故障することがあります。エンジニアリングプラスチックは本質的に酸化に強く、幅広い化学薬品、溶剤、洗浄剤に耐えるものを選択できます。化学処理プラント、廃水処理施設、海洋環境では、プラスチック製の摩耗部品は通常、金属部品の3〜5倍長持ちします。.
軽量化と慣性
プラスチック製の摩耗部品は、通常、同等の金属部品より70〜85%軽量です。この軽量化により、可動アセンブリの慣性が低下し、エネルギー消費が減り、支持構造への負荷が減少します。高速機械では、軽い部品は振動の低減、静かな運転、隣接部品の摩耗低減につながります。.
衝撃吸収と騒音減衰
金属は振動と衝撃エネルギーを伝えます。プラスチックはそれを吸収します。コンベヤガイド、スターホイール、カムフォロワなど、繰り返し衝撃を伴う用途では、プラスチック部品は騒音を減衰し、より高価な金属部品を衝撃損傷から保護します。この特性だけでも、機械全体の使用寿命を延ばすことができます。.
摩耗部品加工用の主要エンジニアリングプラスチック
すべてのプラスチックが同等に作られているわけではありません。摩耗部品加工に使用される材料は、機械的強度、寸法安定性、耐熱性、トライボロジー性能を兼ね備えている必要があります。以下は、この目的で最も広く指定されているエンジニアリングプラスチックです。.
PEEK(ポリエーテルエーテルケトン)
PEEKは、高性能プラスチック製摩耗部品のゴールドスタンダードです。最高250°C(482°F)の温度で優れた機械的特性を維持し、ほぼすべての一般的な化学薬品に耐え、卓越した耐摩耗性を示します。PEEKは、剛性と耐荷重能力をさらに高めるために、炭素繊維やガラス繊維で強化されることがよくあります。航空宇宙、石油・ガス、半導体用途のベアリング、シール、ピストンリング、バルブ部品に一般的に加工されます。.
UHMW-PE(超高分子量ポリエチレン)
UHMW-PEは卓越した耐摩耗性を提供し、重量対重量ベースでは鋼鉄より優れていることがよくあります。あらゆる熱可塑性プラスチックの中で最高の衝撃強度と非常に低い摩擦係数を持っています。食品・飲料包装のコンベヤ摩耗ストリップ、ガイドレール、シュートライナー、スターホイールに広く使用されています。低吸湿性とFDA準拠により、衛生環境に最適です。.
PTFE(ポリテトラフルオロエチレン)
PTFEは固体材料の中で最も低い摩擦係数を持ち、摺動やシール用途に最適です。化学的に不活性で、広い温度範囲(-200°C~260°C)で動作します。純粋なPTFEは比較的軟らかくクリープしやすいため、摩耗部品の加工には通常、青銅、カーボン、ガラス繊維などの充填材と複合化されます。.
ナイロン(PA)とアセタール(POM)
ナイロンとアセタールは、中程度の負荷の摩耗部品向けのコスト効率に優れた主力材料です。良好な機械的強度、切削加工性、耐疲労性を備えています。特にアセタールは寸法安定性に優れ、吸湿性が低いため、精密ギア、ブッシング、ローラーに適しています。ガラス繊維強化ナイロングレードは、より高負荷の用途向けに剛性と耐摩耗性を高めます。.
PPS(ポリフェニレンサルファイド)とPEI(ポリエーテルイミド)
これらの高温エンジニアリングプラスチックは、標準的なナイロンとPEEKの間を埋める存在です。PPSは高温下で優れた耐薬品性と寸法安定性を提供し、PEIは高い強度と剛性を提供します。どちらも切削加工が可能で、自動車、電気、産業機器の摩耗部品に適しています。.
プラスチック製摩耗部品が優れた性能を発揮する用途
金属からプラスチックへの摩耗部品の移行は、単一の業界に限られたものではありません。エンジニアリングポリマーの独自の特性により、幅広い用途に適しています。.
- 食品・飲料処理: UHMW-PEとアセタール製のコンベヤガイド、ウェアストリップ、スターホイール、シュートライナーは、耐摩耗性に優れ、頻繁な洗浄に耐え、FDAおよびEUの食品接触規制に適合します。.
- 材料ハンドリング: プラスチック製アイドラーローラー、チェーンガイド、ウェアパッドは、鉱業、包装、物流作業において騒音を低減し、コンベヤベルトを保護します。.
- ポンプとバルブ: ブッシング、シール、バルブシートなどのPEEKおよびPTFE部品は、腐食性流体を扱うシステムにおいて薬品攻撃に耐え、潤滑なしで動作します。.
- 自動車および航空宇宙: 軽量なプラスチック製ギア、スラストワッシャー、ベアリングケージは、高温環境で信頼性の高い性能を提供しながら、重量と慣性を低減します。.
- 医療および実験室機器: 切削加工されたPEEKおよびPTFE部品は、生体適合性、耐薬品性、および劣化することなく繰り返し滅菌できる能力を備えています。.
- 半導体製造: 高純度のPEEKおよびPPS部品は、プラズマや化学エッチングプロセスに耐えながら、パーティクルの発生を最小限に抑えます。.
プラスチック製摩耗部品の加工におけるベストプラクティス
プラスチックの加工は金属の加工と同じではありません。熱的、機械的、化学的な違いにより、厳しい公差と最適な表面仕上げを達成するには特定の技術が必要です。以下のベストプラクティスは、高品質なプラスチック製摩耗部品を製造するために不可欠です。.
工具の選定と形状
鋭利で研磨された超硬工具を使用し、大きな正のすくい角と十分な逃げ角を確保してください。鈍い工具は熱を発生させ、溶融やスミアを引き起こします。ガラス繊維入りPEEKやナイロンなどの強化プラスチックでは、摩耗に耐えるためにダイヤモンドコーティング工具が必要になる場合があります。切りくずの排出が十分で、再切削や熱の蓄積を防ぐようにしてください。.
熱の管理
プラスチックは熱伝導率が低いため、加工中に発生した熱はすぐに放散されません。過度の熱は寸法の歪み、表面の溶融、残留応力を引き起こす可能性があります。高い切削速度、適度な送り、そして豊富なクーラントまたはエアブローを使用してワークピースを冷却してください。工具を切削中に滞留させないでください。.
応力と寸法安定性の管理
加工は内部応力を発生させ、冷却後に部品が反る原因となることがあります。これを最小限に抑えるには、応力除去済みの素材を使用し、軽い仕上げパスを取るようにし、1回のパスで大量の材料を除去することを避けてください。厳しい公差の部品では、粗加工、応力除去、そして仕上げ加工の順に行ってください。最終検査の前に、部品を室温で安定させてください。.
クランプと治具
プラスチックは金属よりも柔らかく、圧縮されやすい性質があります。過度のクランプ力はワークピースを変形させ、不正確な加工や残留応力を引き起こす可能性があります。接触面積が大きく、クランプ圧を制御できる治具を使用してください。真空治具やカスタムの軟質ジョーは、標準的なバイスよりも好ましいことがよくあります。.
表面仕上げと検査
滑らかな表面仕上げを達成することは、粗い表面が材料の損失を加速させるため、耐摩耗性にとって重要です。鋭利な工具、適切な送りと速度、そして浅い切込みでの仕上げパスを使用してください。可能な限り非接触測定法を用いて部品を検査し、寸法結果を解釈する際には材料の熱膨張係数を考慮してください。.
結論
プラスチック製摩耗部品の加工は、従来の金属部品に代わる強力な選択肢です。適切なエンジニアリングプラスチックを選択することで—極限環境向けのPEEK、耐摩耗性向けのUHMW-PE、コスト効率の良い精密部品向けのアセタールなど—メーカーは長い使用寿命、メンテナンスの削減、軽量化、そして向上した耐薬品性を実現できます。成功の鍵は、材料特性とそれを維持するために必要な加工手法の両方を理解することにあります。適切に仕様が定められ、精密加工されたプラスチック製摩耗部品は、単に金属と競合するだけでなく、しばしば金属よりも長持ちします。.