
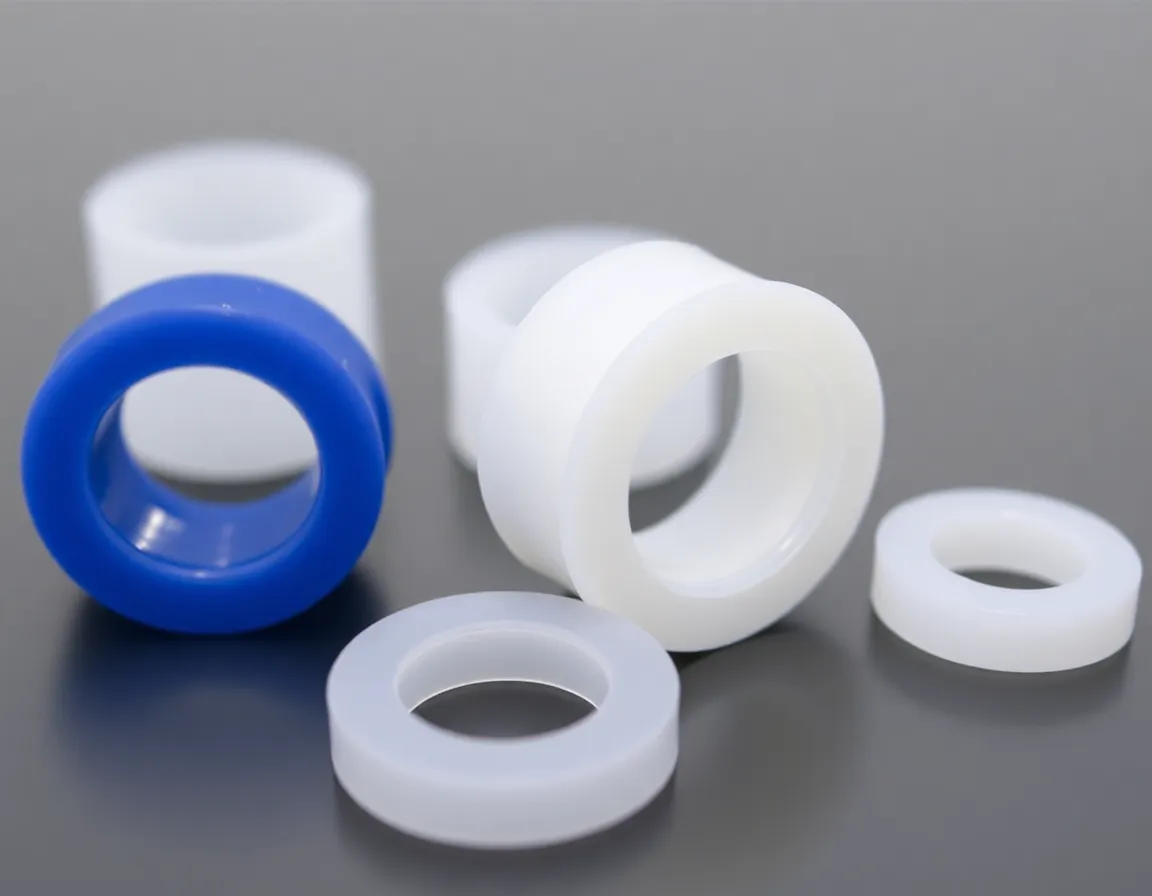
Comprendre l'usinage des pièces d'usure en plastique
Dans le monde de la fabrication industrielle, les pièces d'usure sont les héros méconnus qui assurent le bon fonctionnement des machines. Ces composants — roulements, engrenages, galets, guides, joints et bagues — sont soumis à des frottements, à l'abrasion et à une exposition chimique constants. Traditionnellement, les métaux comme l'acier, le bronze et la fonte ont dominé ce domaine. Cependant, une révolution silencieuse est en marche : usinage de pièces d'usure en plastique se révèle de plus en plus capable de surpasser le métal dans certains des environnements les plus exigeants.
L'usinage des pièces d'usure en plastique désigne la fabrication de précision de composants à partir de plastiques techniques hautes performances au moyen de l'usinage CNC, du tournage, du fraisage et d'autres procédés soustractifs. Contrairement au moulage par injection, qui nécessite un outillage coûteux et de longs délais, l'usinage des pièces d'usure en plastique permet des tolérances serrées, un prototypage rapide et la production de géométries complexes en petites et moyennes séries. Le résultat est une catégorie de composants plus légers, résistants à la corrosion, autolubrifiants et — dans de nombreux cas — nettement plus durables que leurs équivalents métalliques.
Cet article explore pourquoi les pièces d'usure en plastique remplacent le métal dans des applications critiques, quels matériaux offrent les meilleures performances et les bonnes pratiques pour les usiner efficacement.
Pourquoi les pièces d'usure en plastique peuvent durer plus longtemps que le métal
L'idée que le plastique puisse durer plus longtemps que le métal peut sembler contre-intuitive. Après tout, les métaux sont généralement plus durs et plus résistants. Mais la résistance à l'usure n'est pas simplement fonction de la dureté. Elle dépend des coefficients de frottement, de la compatibilité chimique, du poids et de la capacité à absorber les chocs et les vibrations. Dans ces domaines, les plastiques techniques ont souvent un avantage décisif.
Auto-lubrification et faible frottement
De nombreux plastiques hautes performances, tels que le PTFE (polytétrafluoroéthylène), le PEEK (polyétheréthercétone) et le UHMW-PE (polyéthylène à ultra-haut poids moléculaire), présentent des coefficients de frottement intrinsèquement faibles. Cela signifie qu'ils peuvent fonctionner sans lubrification externe, ce qui réduit les besoins de maintenance et élimine le risque de contamination par les lubrifiants. Dans le traitement alimentaire, la fabrication pharmaceutique et les environnements de salle blanche, cette propriété auto-lubrifiante est inestimable. Les pièces métalliques, en revanche, nécessitent généralement de la graisse ou de l'huile, qui peuvent attirer les débris et se dégrader avec le temps.
Résistance à la corrosion et aux produits chimiques
Les métaux rouillent, s'oxydent et se corrodent. Même l'acier inoxydable peut se piquer et défaillir en présence de chlorures ou d'acides agressifs. Les plastiques techniques sont naturellement immunisés contre l'oxydation et peuvent être sélectionnés pour résister à une large gamme de produits chimiques, de solvants et d'agents de nettoyage. Dans les usines de traitement chimique, les installations de traitement des eaux usées et les environnements marins, les pièces d'usure en plastique durent régulièrement trois à cinq fois plus longtemps que les composants métalliques.
Réduction du poids et inertie
Les pièces d'usure en plastique sont généralement 70 à 85 % plus légères que les pièces métalliques équivalentes. Cette réduction de poids diminue l'inertie des ensembles mobiles, réduit la consommation d'énergie et diminue la charge sur les structures de support. Dans les machines à grande vitesse, des composants plus légers se traduisent par moins de vibrations, un fonctionnement plus silencieux et une usure réduite des pièces adjacentes.
Absorption des chocs et amortissement du bruit
Les métaux transmettent les vibrations et l'énergie d'impact. Les plastiques les absorbent. Dans les applications impliquant des impacts répétitifs—telles que les guides de convoyeurs, les roues étoilées et les galets de came—les pièces en plastique amortissent le bruit et protègent les composants métalliques plus coûteux contre les dommages dus aux chocs. Cette caractéristique à elle seule peut prolonger la durée de vie de toute une machine.
Principaux plastiques techniques pour l'usinage de pièces d'usure
Tous les plastiques ne se valent pas. Les matériaux utilisés pour l'usinage des pièces d'usure doivent combiner résistance mécanique, stabilité dimensionnelle, résistance thermique et performances tribologiques. Voici les plastiques techniques les plus couramment spécifiés à cette fin.
PEEK (polyétheréthercétone)
Le PEEK est la référence absolue pour les pièces d'usure en plastique hautes performances. Il conserve d'excellentes propriétés mécaniques à des températures allant jusqu'à 250 °C (482 °F), résiste à presque tous les produits chimiques courants et présente une résistance à l'usure exceptionnelle. Le PEEK est souvent renforcé de fibre de carbone ou de fibre de verre pour améliorer encore sa rigidité et sa capacité de charge. Il est couramment usiné en roulements, joints, segments de piston et composants de vannes pour les applications aérospatiales, pétrolières et gazières, et dans les semi-conducteurs.
UHMW-PE (polyéthylène à ultra-haut poids moléculaire)
Le UHMW-PE offre une résistance à l'abrasion exceptionnelle—souvent supérieure à celle de l'acier à poids égal. Il possède la plus haute résistance aux chocs de tous les thermoplastiques et un coefficient de frottement très faible. Il est largement utilisé pour les bandes d'usure de convoyeurs, les rails de guidage, les revêtements de goulottes et les roues étoilées dans l'emballage alimentaire et des boissons. Sa faible absorption d'humidité et sa conformité FDA le rendent idéal pour les environnements sanitaires.
PTFE (polytétrafluoroéthylène)
Le PTFE possède le coefficient de frottement le plus faible de tous les matériaux solides, ce qui le rend idéal pour les applications de glissement et d'étanchéité. Il est chimiquement inerte et fonctionne sur une large plage de températures (-200 °C à 260 °C). Comme le PTFE pur est relativement tendre et sujet au fluage, il est généralement formulé avec des charges telles que le bronze, le carbone ou la fibre de verre pour l'usinage de pièces d'usure.
Nylon (PA) et Acétal (POM)
Le nylon et l'acétal sont des matériaux économiques et polyvalents pour les pièces d'usure à usage moyen. Ils offrent une bonne résistance mécanique, une bonne usinabilité et une bonne résistance à la fatigue. L'acétal, en particulier, présente une excellente stabilité dimensionnelle et une faible absorption d'humidité, ce qui le rend adapté aux engrenages de précision, aux bagues et aux galets. Les grades de nylon chargés de fibre de verre offrent une rigidité et une résistance à l'usure accrues pour les applications à charge plus élevée.
PPS (sulfure de polyphénylène) et PEI (polyétherimide)
Ces plastiques techniques haute température comblent le fossé entre les nylons standard et le PEEK. Le PPS offre une excellente résistance chimique et une stabilité dimensionnelle à des températures élevées, tandis que le PEI offre une résistance et une rigidité élevées. Les deux sont usinables et adaptés aux composants d'usure dans l'automobile, l'électrique et les équipements industriels.
Applications où les pièces d'usure en plastique excellent
Le passage du métal aux pièces d'usure en plastique ne se limite pas à un seul secteur. Les propriétés uniques des polymères techniques les rendent adaptés à un large éventail d'applications.
- Traitement des aliments et des boissons : Les guides de convoyeur, les bandes d'usure, les roues étoilées et les revêtements de goulotte en UHMW-PE et en acétal résistent à l'abrasion, supportent des lavages fréquents et sont conformes aux réglementations FDA et UE sur le contact alimentaire.
- Manutention des matériaux : Les rouleaux fous en plastique, les guides de chaîne et les patins d'usure réduisent le bruit et protègent les bandes transporteuses dans les opérations minières, d'emballage et de logistique.
- Pompes et vannes : Les composants en PEEK et en PTFE tels que les bagues, les joints et les sièges de vanne résistent aux attaques chimiques et fonctionnent sans lubrification dans les systèmes de manutention de fluides agressifs.
- Automobile et aérospatiale : Les engrenages, rondelles de butée et cages de roulement en plastique légers réduisent le poids et l'inertie tout en offrant des performances fiables dans des environnements à haute température.
- Équipements médicaux et de laboratoire : Les pièces usinées en PEEK et en PTFE offrent une biocompatibilité, une résistance chimique et la capacité d'être stérilisées à plusieurs reprises sans dégradation.
- Fabrication de semi-conducteurs : Les composants en PEEK et en PPS de haute pureté résistent aux processus de gravure au plasma et chimique tout en minimisant la génération de particules.
Bonnes pratiques pour l'usinage des pièces d'usure en plastique
L'usinage des plastiques n'est pas identique à l'usinage des métaux. Les différences thermiques, mécaniques et chimiques exigent des techniques spécifiques pour atteindre des tolérances serrées et des états de surface optimaux. Les bonnes pratiques suivantes sont essentielles pour produire des pièces d'usure en plastique de haute qualité.
Sélection et géométrie des outils
Utilisez des outils en carbure affûtés et polis avec des angles de coupe positifs élevés et un dégagement généreux. Des outils émoussés génèrent de la chaleur et provoquent la fusion ou l'étalement. Pour les plastiques renforcés comme le PEEK chargé de verre ou le nylon, des outils à revêtement diamant peuvent être nécessaires pour résister à l'abrasion. Assurez un dégagement de copeaux adéquat pour éviter le recoupage et l'accumulation de chaleur.
Maîtrise de la chaleur
Les plastiques ont une faible conductivité thermique, de sorte que la chaleur générée pendant l'usinage ne se dissipe pas rapidement. Une chaleur excessive peut provoquer une déformation dimensionnelle, une fusion de la surface et des contraintes résiduelles. Utilisez des vitesses de coupe élevées, des avances modérées et un refroidissement abondant ou un soufflage d'air pour maintenir la pièce au frais. Ne laissez jamais l'outil stationner dans la coupe.
Gestion des contraintes et de la stabilité dimensionnelle
L'usinage induit des contraintes internes qui peuvent provoquer la déformation des pièces après refroidissement. Pour minimiser cela, utilisez un matériau de base détendu, effectuez des passes de finition légères et évitez d'enlever de grandes quantités de matière en une seule passe. Pour les pièces à tolérances serrées, réalisez une ébauche, un traitement de détente des contraintes, puis une finition. Laissez les pièces se stabiliser à température ambiante avant l'inspection finale.
Serrage et fixation
Les plastiques sont plus tendres et plus compressibles que les métaux. Une force de serrage excessive peut déformer la pièce, entraînant un usinage imprécis et des contraintes résiduelles. Utilisez des montages avec de grandes surfaces de contact et une pression de serrage contrôlée. Les montages à vide et les mors doux sur mesure sont souvent préférables aux étaux standard.
État de surface et inspection
L'obtention d'un état de surface lisse est importante pour la résistance à l'usure, car les surfaces rugueuses accélèrent la perte de matière. Utilisez des outils affûtés, des avances et vitesses appropriées, et des passes de finition avec une faible profondeur de coupe. Inspectez les pièces à l'aide de méthodes de mesure sans contact lorsque cela est possible, et tenez compte du coefficient de dilatation thermique du matériau lors de l'interprétation des résultats dimensionnels.
Conclusion
L'usinage des pièces d'usure en plastique représente une alternative puissante aux composants métalliques traditionnels. En choisissant le bon plastique technique—que ce soit le PEEK pour les environnements extrêmes, l'UHMW-PE pour la résistance à l'abrasion, ou l'acétal pour une précision économique—les fabricants peuvent obtenir une durée de vie plus longue, une maintenance réduite, un poids plus faible et une meilleure résistance chimique. La clé du succès réside dans la compréhension à la fois des propriétés du matériau et des pratiques d'usinage nécessaires pour les préserver. Lorsqu'elles sont correctement spécifiées et usinées avec précision, les pièces d'usure en plastique ne font pas simplement concurrence au métal—elles le surpassent souvent en durabilité.