
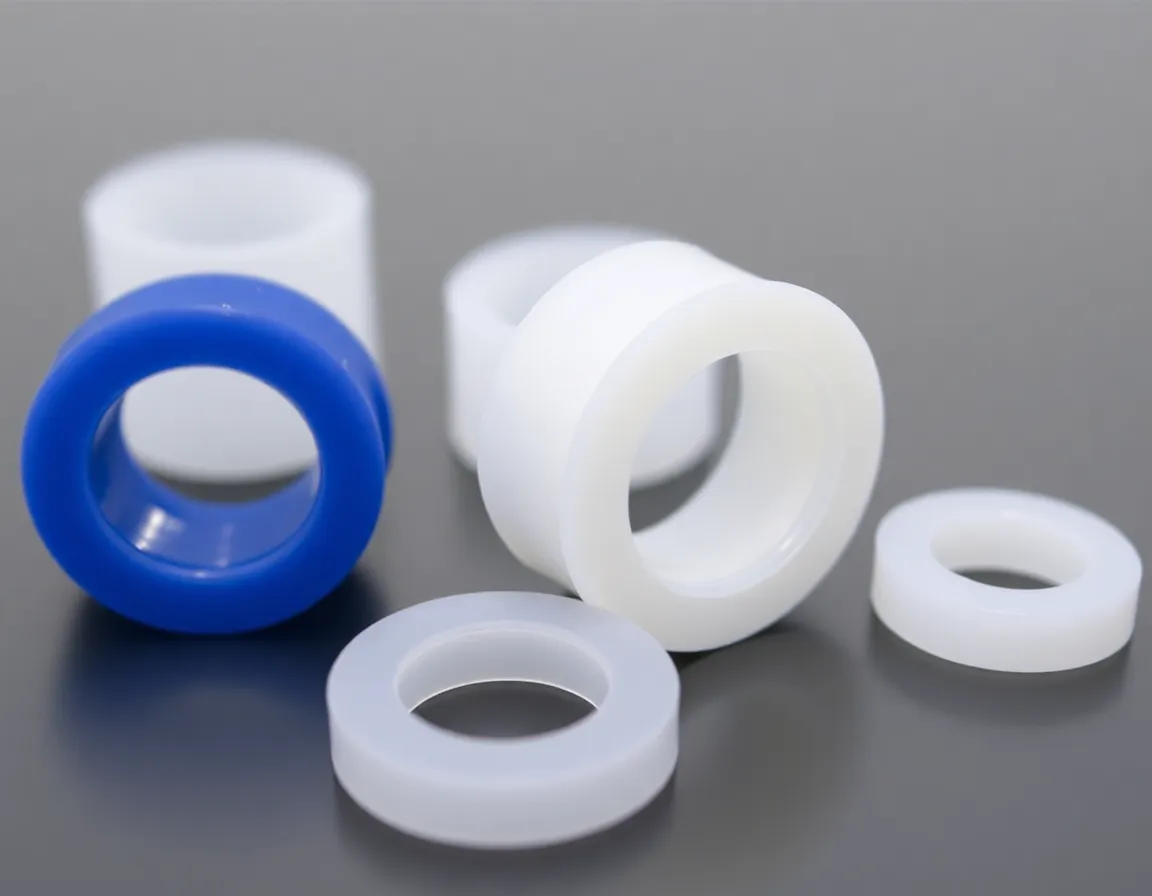
Понимание механической обработки пластиковых быстроизнашивающихся деталей
В мире промышленного производства быстроизнашивающиеся детали — это незаметные герои, обеспечивающие бесперебойную работу оборудования. Эти компоненты — подшипники, шестерни, ролики, направляющие, уплотнения и втулки — подвергаются постоянному трению, абразивному износу и воздействию химикатов. Традиционно в этой сфере доминировали металлы, такие как сталь, бронза и чугун. Однако происходит тихая революция: обработка изнашиваемых пластиковых деталей всё чаще доказывает, что инженерные полимеры могут превосходить металл в некоторых из самых требовательных условий эксплуатации.
Механическая обработка пластиковых быстроизнашивающихся деталей — это точное изготовление компонентов из высокоэффективных инженерных пластиков с помощью ЧПУ-обработки, точения, фрезерования и других субтрактивных процессов. В отличие от литья под давлением, которое требует дорогостоящей оснастки и длительных сроков, механическая обработка пластиковых быстроизнашивающихся деталей обеспечивает точные допуски, быстрое прототипирование и изготовление сложных геометрий в малых и средних партиях. В результате получается категория компонентов, которые легче, коррозионностойки, самосмазываемы и — во многих случаях — значительно долговечнее своих металлических аналогов.
В этой статье рассматривается, почему пластиковые быстроизнашивающиеся детали вытесняют металл в критически важных применениях, какие материалы обеспечивают наилучшие характеристики и какие передовые практики позволяют эффективно их обрабатывать.
Почему пластиковые быстроизнашивающиеся детали могут превосходить металл по долговечности
Мысль о том, что пластик может превзойти металл по долговечности, может показаться нелогичной. В конце концов, металлы, как правило, тверже и прочнее. Но износостойкость — это не просто функция твердости. Она зависит от коэффициентов трения, химической совместимости, веса и способности поглощать удары и вибрацию. В этих областях инженерные пластики часто имеют решающее преимущество.
Самосмазываемость и низкое трение
Многие высокоэффективные пластики, такие как PTFE (политетрафторэтилен), PEEK (полиэфирэфиркетон) и UHMW-PE (сверхвысокомолекулярный полиэтилен), обладают изначально низкими коэффициентами трения. Это означает, что они могут работать без внешней смазки, снижая требования к техническому обслуживанию и устраняя риск загрязнения смазочными материалами. В пищевой промышленности, фармацевтическом производстве и чистых помещениях это свойство самосмазываемости бесценно. Металлические детали, напротив, обычно требуют консистентной смазки или масла, которые могут притягивать загрязнения и со временем деградировать.
Коррозионная и химическая стойкость
Металлы ржавеют, окисляются и корродируют. Даже нержавеющая сталь может подвергаться точечной коррозии и разрушаться в присутствии хлоридов или агрессивных кислот. Инженерные пластики естественным образом устойчивы к окислению, и их можно подобрать так, чтобы они противостояли широкому спектру химикатов, растворителей и чистящих средств. На химических производствах, очистных сооружениях и в морской среде пластиковые быстроизнашивающиеся детали регулярно превосходят металлические компоненты по долговечности в три-пять раз.
Снижение веса и инерция
Пластиковые быстроизнашивающиеся детали обычно на 70–85% легче эквивалентных металлических деталей. Это снижение веса уменьшает инерцию в движущихся узлах, снижает энергопотребление и уменьшает нагрузку на несущие конструкции. В высокоскоростных машинах более легкие компоненты означают меньшую вибрацию, более тихую работу и меньший износ соседних деталей.
Поглощение ударов и демпфирование шума
Металлы передают вибрацию и энергию удара. Пластики их поглощают. В применениях с повторяющимися ударами — таких как направляющие конвейеров, звездочки и кулачковые толкатели — пластиковые детали гасят шум и защищают более дорогие металлические компоненты от ударных повреждений. Одна эта характеристика может продлить срок службы всей машины.
Ключевые инженерные пластики для механической обработки быстроизнашивающихся деталей
Не все пластики одинаковы. Материалы, используемые для механической обработки быстроизнашивающихся деталей, должны сочетать механическую прочность, размерную стабильность, термостойкость и трибологические характеристики. Ниже перечислены наиболее широко применяемые для этой цели инженерные пластики.
PEEK (полиэфирэфиркетон)
PEEK — золотой стандарт высокоэффективных пластиковых быстроизнашивающихся деталей. Он сохраняет превосходные механические свойства при температурах до 250°C (482°F), устойчив почти ко всем распространенным химикатам и обладает выдающейся износостойкостью. PEEK часто армируют углеродным или стекловолокном для дальнейшего повышения его жесткости и несущей способности. Из него обычно изготавливают подшипники, уплотнения, поршневые кольца и клапанные компоненты для аэрокосмической, нефтегазовой и полупроводниковой отраслей.
UHMW-PE (сверхвысокомолекулярный полиэтилен)
UHMW-PE обеспечивает исключительную стойкость к истиранию — часто превосходящую сталь в пересчете на вес. Он обладает самой высокой ударной вязкостью среди всех термопластов и очень низким коэффициентом трения. Он широко используется для износостойких полос конвейеров, направляющих рельсов, футеровки желобов и звездочек в упаковке пищевых продуктов и напитков. Его низкое влагопоглощение и соответствие требованиям FDA делают его идеальным для санитарных условий.
PTFE (политетрафторэтилен)
PTFE имеет самый низкий коэффициент трения среди всех твердых материалов, что делает его идеальным для скользящих и уплотнительных применений. Он химически инертен и работает в широком диапазоне температур (от -200°C до 260°C). Поскольку чистый PTFE относительно мягок и склонен к ползучести, его обычно компаундируют с наполнителями, такими как бронза, углерод или стекловолокно, для механической обработки быстроизнашивающихся деталей.
Нейлон (PA) и ацеталь (POM)
Нейлон и ацеталь — экономически эффективные рабочие лошадки для деталей средней нагрузки на износ. Они обеспечивают хорошую механическую прочность, обрабатываемость и усталостную стойкость. Ацеталь, в частности, обладает превосходной размерной стабильностью и низким влагопоглощением, что делает его пригодным для точных шестерён, втулок и роликов. Стеклонаполненные марки нейлона обеспечивают повышенную жёсткость и износостойкость для применений с более высокими нагрузками.
PPS (полифениленсульфид) и PEI (полиэфиримид)
Эти высокотемпературные инженерные пластики заполняют разрыв между стандартными нейлонами и PEEK. PPS обеспечивает превосходную химическую стойкость и размерную стабильность при повышенных температурах, а PEI — высокую прочность и жёсткость. Оба материала поддаются механической обработке и подходят для деталей на износ в автомобильном, электротехническом и промышленном оборудовании.
Области применения, где пластиковые детали на износ превосходны
Переход от металлических к пластиковым деталям на износ не ограничивается одной отраслью. Уникальные свойства инженерных полимеров делают их пригодными для широкого спектра применений.
- Пищевая и напитковая промышленность: Направляющие конвейеров, износостойкие планки, звёздочки и футеровки лотков из UHMW-PE и ацеталя устойчивы к истиранию, выдерживают частую мойку и соответствуют нормам FDA и ЕС для контакта с пищевыми продуктами.
- Обработка материалов: Пластиковые поддерживающие ролики, направляющие цепи и износостойкие накладки снижают шум и защищают конвейерные ленты в горнодобывающей, упаковочной и логистической отраслях.
- Насосы и клапаны: Компоненты из PEEK и PTFE, такие как втулки, уплотнения и седла клапанов, устойчивы к химическому воздействию и работают без смазки в агрессивных системах обработки жидкостей.
- Автомобилестроение и аэрокосмическая промышленность: Лёгкие пластиковые шестерни, упорные шайбы и сепараторы подшипников снижают вес и инерцию, обеспечивая надёжную работу в условиях высоких температур.
- Медицинское и лабораторное оборудование: Обработанные детали из PEEK и PTFE обеспечивают биосовместимость, химическую стойкость и возможность многократной стерилизации без деградации.
- Производство полупроводников: Компоненты из высокочистых PEEK и PPS устойчивы к плазменным и химическим процессам травления, минимизируя образование частиц.
Лучшие практики механической обработки пластиковых деталей на износ
Механическая обработка пластиков — это не то же самое, что обработка металлов. Термические, механические и химические различия требуют особых методов для достижения жёстких допусков и оптимальной чистоты поверхности. Следующие лучшие практики необходимы для производства высококачественных пластиковых деталей на износ.
Выбор инструмента и геометрия
Используйте острую, отполированную твердосплавную оснастку с большими положительными передними углами и достаточными задними углами. Тупой инструмент генерирует тепло и вызывает плавление или размазывание. Для армированных пластиков, таких как стеклонаполненный PEEK или нейлон, может потребоваться оснастка с алмазным покрытием для сопротивления абразивному износу. Обеспечьте достаточный отвод стружки, чтобы предотвратить повторное резание и накопление тепла.
Контроль тепла
Пластики обладают низкой теплопроводностью, поэтому тепло, выделяемое при обработке, не рассеивается быстро. Чрезмерное тепло может вызвать размерную деформацию, плавление поверхности и остаточные напряжения. Используйте высокие скорости резания, умеренные подачи и обильное охлаждение или обдув воздухом, чтобы поддерживать заготовку в холодном состоянии. Никогда не допускайте задержки инструмента в зоне резания.
Управление напряжениями и размерной стабильностью
Механическая обработка вызывает внутренние напряжения, которые могут привести к короблению деталей после охлаждения. Чтобы свести это к минимуму, используйте материал заготовки с снятыми напряжениями, выполняйте лёгкие чистовые проходы и избегайте удаления больших объёмов материала за один проход. Для деталей с жёсткими допусками выполните черновую обработку, снятие напряжений, а затем чистовую обработку. Дайте деталям стабилизироваться при комнатной температуре перед окончательным контролем.
Закрепление и оснастка
Пластики мягче и более сжимаемы, чем металлы. Чрезмерное усилие зажима может деформировать заготовку, что приведёт к неточной обработке и остаточным напряжениям. Используйте приспособления с большими площадями контакта и контролируемым давлением зажима. Вакуумные приспособления и специальные мягкие губки часто предпочтительнее стандартных тисков.
Качество поверхности и контроль
Достижение гладкой поверхности важно для износостойкости, поскольку шероховатые поверхности ускоряют потерю материала. Используйте острые инструменты, соответствующие подачи и скорости, а также чистовые проходы с малой глубиной резания. По возможности контролируйте детали бесконтактными методами измерения и учитывайте коэффициент теплового расширения материала при интерпретации результатов измерений.
Заключение
Механическая обработка пластиковых изнашиваемых деталей представляет собой мощную альтернативу традиционным металлическим компонентам. Выбирая правильный конструкционный пластик — будь то PEEK для экстремальных условий, UHMW-PE для стойкости к истиранию или ацеталь для экономичной точности — производители могут добиться более длительного срока службы, снижения затрат на обслуживание, меньшего веса и улучшенной химической стойкости. Ключ к успеху заключается в понимании как свойств материала, так и практик обработки, необходимых для их сохранения. При правильном подборе и точной механической обработке пластиковые изнашиваемые детали не просто конкурируют с металлом — они часто превосходят его по долговечности.