
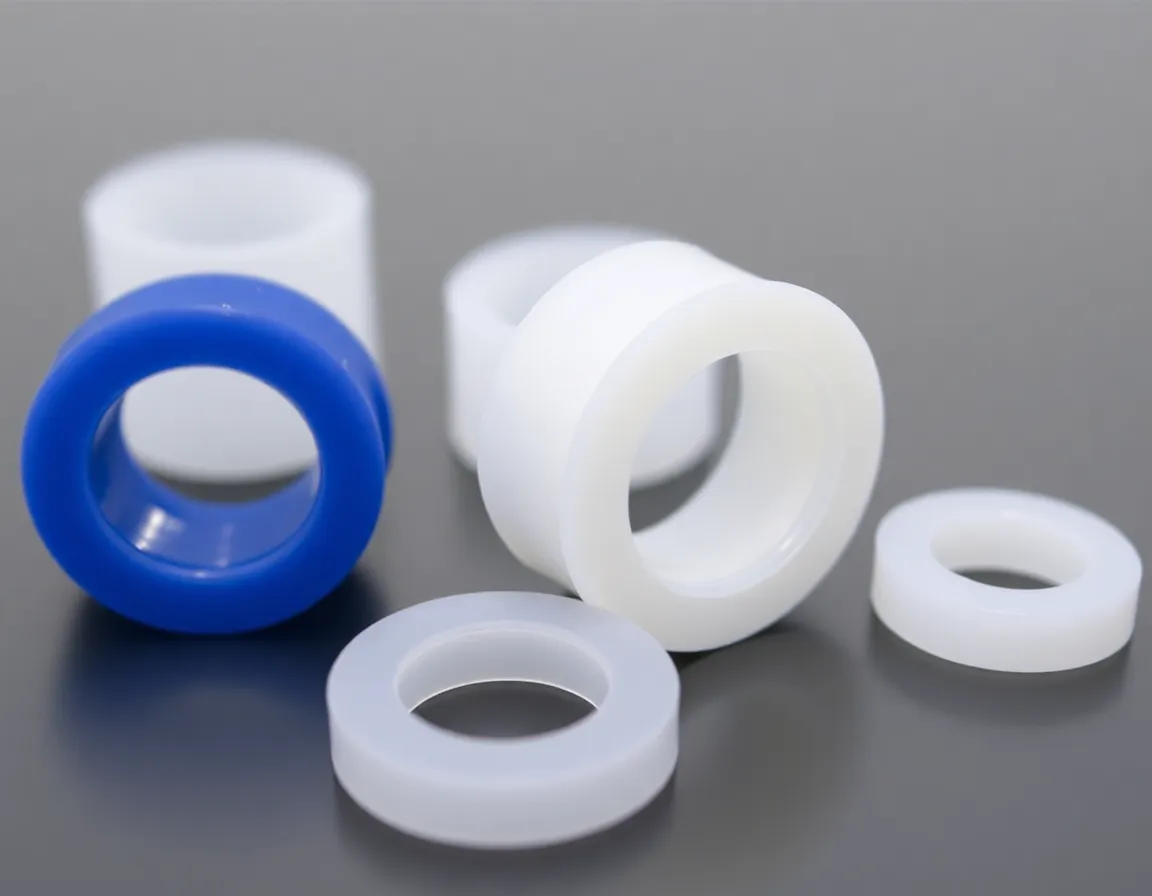
Grundlagen der Bearbeitung von Kunststoff-Verschleißteilen
In der industriellen Fertigung sind Verschleißteile die unbesungenen Helden, die Maschinen reibungslos am Laufen halten. Diese Komponenten – Lager, Zahnräder, Rollen, Führungen, Dichtungen und Buchsen – sind ständiger Reibung, Abrieb und chemischer Belastung ausgesetzt. Traditionell haben Metalle wie Stahl, Bronze und Gusseisen diesen Bereich dominiert. Doch eine stille Revolution findet statt: Bearbeitung von Kunststoffverschleißteilen erweist sich zunehmend als Nachweis dafür, dass technische Polymere Metall in einigen der anspruchsvollsten Umgebungen übertreffen können.
Die Bearbeitung von Kunststoff-Verschleißteilen bezeichnet die Präzisionsfertigung von Komponenten aus Hochleistungs-Engineering-Kunststoffen mittels CNC-Bearbeitung, Drehen, Fräsen und anderen subtraktiven Verfahren. Anders als beim Spritzgießen, das teure Werkzeuge und lange Vorlaufzeiten erfordert, ermöglicht die Bearbeitung von Kunststoff-Verschleißteilen enge Toleranzen, schnelles Prototyping und die Herstellung komplexer Geometrien in kleinen bis mittleren Losgrößen. Das Ergebnis ist eine Kategorie von Komponenten, die leichter, korrosionsbeständig, selbstschmierend und – in vielen Fällen – deutlich langlebiger sind als ihre Gegenstücke aus Metall.
Dieser Artikel untersucht, warum Kunststoff-Verschleißteile Metall in kritischen Anwendungen verdrängen, welche Materialien die beste Leistung erbringen und welche bewährten Verfahren für ihre effektive Bearbeitung gelten.
Warum Kunststoff-Verschleißteile Metall übertreffen können
Die Vorstellung, dass Kunststoff Metall überdauern kann, mag kontraintuitiv erscheinen. Schließlich sind Metalle im Allgemeinen härter und fester. Doch Verschleißfestigkeit ist nicht einfach eine Funktion der Härte. Sie hängt von Reibungskoeffizienten, chemischer Verträglichkeit, Gewicht und der Fähigkeit ab, Stöße und Vibrationen zu absorbieren. In diesen Bereichen haben technische Kunststoffe oft einen entscheidenden Vorteil.
Selbstschmierung und geringe Reibung
Viele Hochleistungskunststoffe wie PTFE (Polytetrafluorethylen), PEEK (Polyetheretherketon) und UHMW-PE (ultrahochmolekulares Polyethylen) weisen von Natur aus niedrige Reibungskoeffizienten auf. Das bedeutet, dass sie ohne externe Schmierung betrieben werden können, was den Wartungsbedarf reduziert und das Risiko einer Schmierstoffkontamination eliminiert. In der Lebensmittelverarbeitung, der pharmazeutischen Herstellung und in Reinraumumgebungen ist diese selbstschmierende Eigenschaft von unschätzbarem Wert. Metallteile hingegen benötigen in der Regel Fett oder Öl, das Schmutz anziehen und mit der Zeit abbauen kann.
Korrosions- und Chemikalienbeständigkeit
Metalle rosten, oxidieren und korrodieren. Selbst Edelstahl kann bei Vorhandensein von Chloriden oder aggressiven Säuren Lochfraß erleiden und versagen. Technische Kunststoffe sind von Natur aus oxidationsbeständig und können so ausgewählt werden, dass sie einer Vielzahl von Chemikalien, Lösungsmitteln und Reinigungsmitteln widerstehen. In Chemieanlagen, Abwasserbehandlungsanlagen und marinen Umgebungen übertreffen Kunststoff-Verschleißteile Metallkomponenten routinemäßig um das Drei- bis Fünffache.
Gewichtsreduzierung und Trägheit
Kunststoff-Verschleißteile sind typischerweise 70–85% leichter als entsprechende Metallteile. Diese Gewichtsreduzierung senkt die Trägheit in bewegten Baugruppen, reduziert den Energieverbrauch und verringert die Belastung tragender Strukturen. In Hochgeschwindigkeitsmaschinen führen leichtere Komponenten zu weniger Vibrationen, leisem Betrieb und geringerem Verschleiß an angrenzenden Teilen.
Stoßabsorption und Schalldämpfung
Metalle übertragen Vibrationen und Aufprallenergie. Kunststoffe absorbieren sie. In Anwendungen mit wiederholtem Aufprall – wie Förderführungen, Sternrädern und Nockenfolgern – dämpfen Kunststoffteile Geräusche und schützen teurere Metallkomponenten vor Stoßschäden. Allein diese Eigenschaft kann die Lebensdauer einer gesamten Maschine verlängern.
Wichtige technische Kunststoffe für die Bearbeitung von Verschleißteilen
Nicht alle Kunststoffe sind gleich. Die für die Bearbeitung von Verschleißteilen verwendeten Materialien müssen mechanische Festigkeit, Dimensionsstabilität, Wärmebeständigkeit und tribologische Leistung vereinen. Die folgenden sind die am häufigsten spezifizierten technischen Kunststoffe für diesen Zweck.
PEEK (Polyetheretherketon)
PEEK ist der Goldstandard für Hochleistungs-Kunststoff-Verschleißteile. Es behält hervorragende mechanische Eigenschaften bei Temperaturen bis 250°C (482°F) bei, widersteht nahezu allen gängigen Chemikalien und weist eine hervorragende Verschleißfestigkeit auf. PEEK wird oft mit Kohlenstofffasern oder Glasfasern verstärkt, um seine Steifigkeit und Tragfähigkeit weiter zu verbessern. Es wird üblicherweise zu Lagern, Dichtungen, Kolbenringen und Ventilkomponenten für die Luft- und Raumfahrt, die Öl- und Gasindustrie sowie Halbleiteranwendungen verarbeitet.
UHMW-PE (ultrahochmolekulares Polyethylen)
UHMW-PE bietet eine außergewöhnliche Abriebfestigkeit – oft überlegen gegenüber Stahl auf Gewicht-zu-Gewicht-Basis. Es hat die höchste Schlagfestigkeit aller Thermoplaste und einen sehr niedrigen Reibungskoeffizienten. Es wird häufig für Förder-Verschleißleisten, Führungsschienen, Rinnenauskleidungen und Sternräder in der Lebensmittel- und Getränkeverpackung verwendet. Seine geringe Feuchtigkeitsaufnahme und FDA-Konformität machen es ideal für hygienische Umgebungen.
PTFE (Polytetrafluorethylen)
PTFE hat den niedrigsten Reibungskoeffizienten aller festen Werkstoffe und eignet sich daher ideal für Gleit- und Dichtungsanwendungen. Es ist chemisch inert und arbeitet über einen breiten Temperaturbereich (-200 °C bis 260 °C). Da reines PTFE relativ weich und zu Kriechverformung neigt, wird es für die Bearbeitung von Verschleißteilen typischerweise mit Füllstoffen wie Bronze, Kohlenstoff oder Glasfaser compoundiert.
Nylon (PA) und Acetal (POM)
Nylon und Acetal sind kosteneffiziente Arbeitspferde für mittelbeanspruchte Verschleißteile. Sie bieten gute mechanische Festigkeit, Zerspanbarkeit und Ermüdungsbeständigkeit. Acetal zeichnet sich insbesondere durch hervorragende Maßhaltigkeit und geringe Feuchtigkeitsaufnahme aus, was es für Präzisionszahnräder, Buchsen und Rollen geeignet macht. Glasfaserverstärkte Nylontypen bieten erhöhte Steifigkeit und Verschleißfestigkeit für Anwendungen mit höherer Belastung.
PPS (Polyphenylensulfid) und PEI (Polyetherimid)
Diese Hochtemperatur-Konstruktionskunststoffe schließen die Lücke zwischen Standardnylons und PEEK. PPS bietet hervorragende Chemikalienbeständigkeit und Maßhaltigkeit bei erhöhten Temperaturen, während PEI hohe Festigkeit und Steifigkeit liefert. Beide sind zerspanbar und eignen sich für Verschleißkomponenten in der Automobil-, Elektro- und Industrieausrüstung.
Anwendungen, in denen Kunststoff-Verschleißteile überzeugen
Der Wechsel von Metall- zu Kunststoff-Verschleißteilen ist nicht auf eine einzige Branche beschränkt. Die einzigartigen Eigenschaften technischer Polymere machen sie für ein breites Anwendungsspektrum geeignet.
- Lebensmittel- und Getränkeverarbeitung: Fördererführungen, Gleitleisten, Sternräder und Rinnenauskleidungen aus UHMW-PE und Acetal widerstehen Abrieb, halten häufigen Waschvorgängen stand und erfüllen die FDA- und EU-Vorschriften für Lebensmittelkontakt.
- Materialhandling: Kunststoff-Umlenkrollen, Kettenführungen und Gleitbeläge reduzieren Lärm und schützen Förderbänder im Bergbau, in der Verpackungs- und in der Logistikbranche.
- Pumpen und Ventile: PEEK- und PTFE-Komponenten wie Buchsen, Dichtungen und Ventilsitze widerstehen chemischen Angriffen und arbeiten in aggressiven Fluidhandhabungssystemen ohne Schmierung.
- Automobil- und Luftfahrttechnik: Leichte Kunststoffzahnräder, Anlaufscheiben und Lagerkäfige reduzieren Gewicht und Trägheit und bieten gleichzeitig zuverlässige Leistung in Hochtemperaturumgebungen.
- Medizinische und Laborgeräte: Bearbeitete PEEK- und PTFE-Teile bieten Biokompatibilität, Chemikalienbeständigkeit und die Möglichkeit, wiederholt ohne Degradation sterilisiert zu werden.
- Halbleiterfertigung: Hochreine PEEK- und PPS-Komponenten widerstehen Plasma- und chemischen Ätzprozessen und minimieren gleichzeitig die Partikelbildung.
Bewährte Verfahren für die Bearbeitung von Kunststoff-Verschleißteilen
Die Bearbeitung von Kunststoffen ist nicht dasselbe wie die Bearbeitung von Metall. Die thermischen, mechanischen und chemischen Unterschiede erfordern spezifische Techniken, um enge Toleranzen und optimale Oberflächengüten zu erreichen. Die folgenden bewährten Verfahren sind für die Herstellung hochwertiger Kunststoff-Verschleißteile unerlässlich.
Werkzeugauswahl und Geometrie
Verwenden Sie scharfes, poliertes Hartmetallwerkzeug mit hohen positiven Spanwinkeln und großzügigem Freiwinkel. Stumpfe Werkzeuge erzeugen Wärme und verursachen Schmelzen oder Verschmieren. Bei verstärkten Kunststoffen wie glasfaserverstärktem PEEK oder Nylon kann diamantbeschichtetes Werkzeug erforderlich sein, um der Abrasion zu widerstehen. Stellen Sie sicher, dass der Spanraum ausreichend ist, um Nachschneiden und Wärmestau zu vermeiden.
Wärmekontrolle
Kunststoffe haben eine geringe Wärmeleitfähigkeit, sodass die während der Bearbeitung entstehende Wärme nicht schnell abgeführt wird. Übermäßige Wärme kann zu Maßverzerrungen, Oberflächenschmelzen und Eigenspannungen führen. Verwenden Sie hohe Schnittgeschwindigkeiten, moderate Vorschübe und reichlich Kühlmittel oder Druckluft, um das Werkstück kühl zu halten. Lassen Sie das Werkzeug niemals im Schnitt verweilen.
Spannungsmanagement und Maßhaltigkeit
Die Bearbeitung induziert innere Spannungen, die dazu führen können, dass sich Teile nach dem Abkühlen verziehen. Um dies zu minimieren, verwenden Sie spannungsarmgeglühtes Ausgangsmaterial, führen Sie leichte Schlichtdurchgänge aus und vermeiden Sie es, große Materialmengen in einem einzigen Durchgang abzutragen. Bei eng tolerierten Teilen: Schruppen, Spannungsarmglühen und anschließend Schlichten. Lassen Sie die Teile vor der Endkontrolle bei Raumtemperatur stabilisieren.
Spannen und Vorrichtungen
Kunststoffe sind weicher und kompressibler als Metalle. Übermäßige Spannkraft kann das Werkstück verformen, was zu ungenauer Bearbeitung und Eigenspannungen führt. Verwenden Sie Vorrichtungen mit großen Kontaktflächen und kontrolliertem Spanndruck. Vakuumvorrichtungen und maßgeschneiderte Weichbacken sind oft vorzuziehen gegenüber Standard-Schraubstöcken.
Oberflächengüte und Inspektion
Das Erreichen einer glatten Oberflächengüte ist wichtig für die Verschleißfestigkeit, da raue Oberflächen den Materialabtrag beschleunigen. Verwenden Sie scharfe Werkzeuge, geeignete Vorschübe und Drehzahlen sowie Schlichtdurchgänge mit geringer Schnitttiefe. Prüfen Sie Teile nach Möglichkeit mit berührungslosen Messmethoden und berücksichtigen Sie den Wärmeausdehnungskoeffizienten des Materials bei der Interpretation der Maßergebnisse.
Fazit
Die Bearbeitung von Kunststoff-Verschleißteilen stellt eine leistungsstarke Alternative zu herkömmlichen Metallkomponenten dar. Durch die Auswahl des richtigen technischen Kunststoffs – ob PEEK für extreme Umgebungen, UHMW-PE für Abriebfestigkeit oder Acetal für kosteneffiziente Präzision – können Hersteller eine längere Lebensdauer, reduzierten Wartungsaufwand, geringeres Gewicht und verbesserte Chemikalienbeständigkeit erzielen. Der Schlüssel zum Erfolg liegt darin, sowohl die Materialeigenschaften als auch die erforderlichen Bearbeitungsverfahren zu verstehen, um diese zu erhalten. Bei richtiger Spezifikation und präziser Bearbeitung konkurrieren Kunststoff-Verschleißteile nicht nur mit Metall – sie übertreffen es oft an Lebensdauer.