
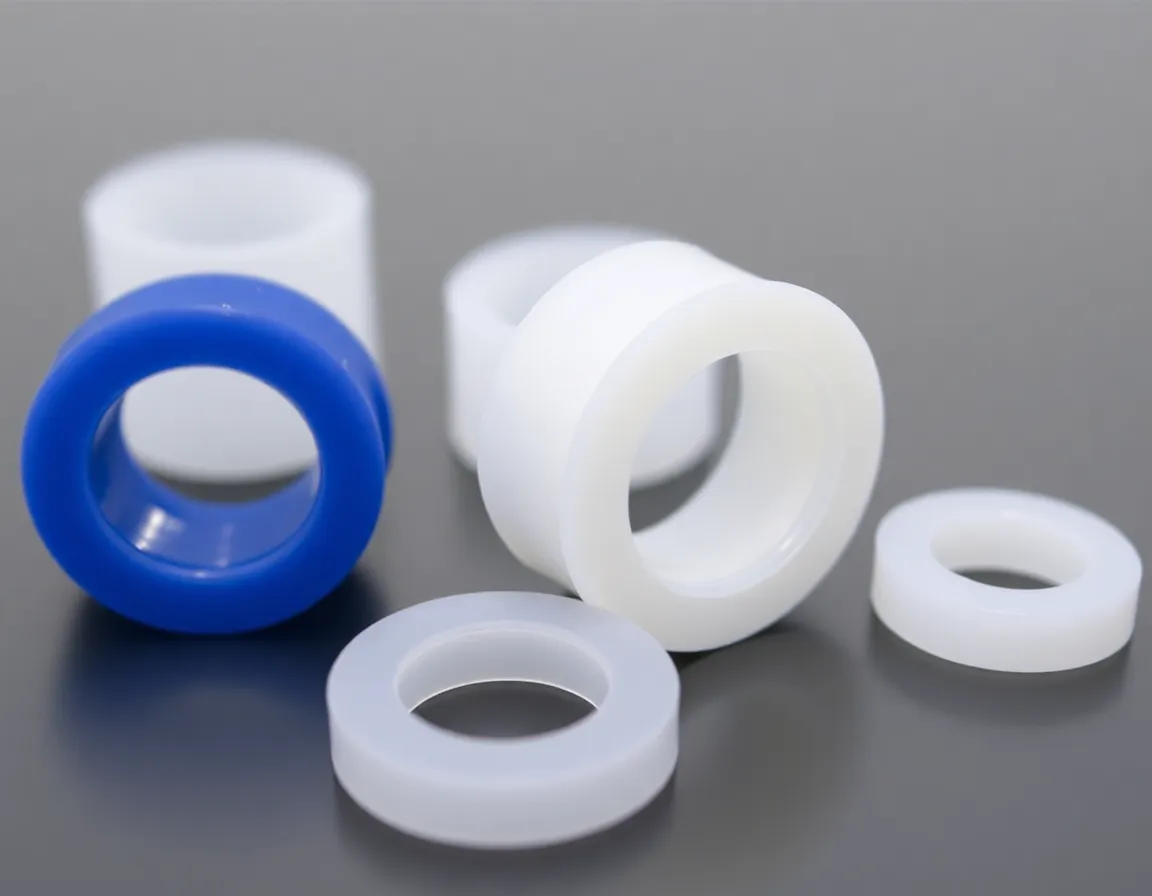
Comprendere la lavorazione delle parti in plastica soggette a usura
Nel mondo della produzione industriale, le parti soggette a usura sono gli eroi silenziosi che mantengono le macchine in funzione senza intoppi. Questi componenti—cuscinetti, ingranaggi, rulli, guide, guarnizioni e boccole—sono sottoposti a costante attrito, abrasione ed esposizione chimica. Tradizionalmente, metalli come acciaio, bronzo e ghisa hanno dominato questo settore. Tuttavia, sta avvenendo una rivoluzione silenziosa: lavorazione di parti in plastica soggette a usura dimostra sempre più che i polimeri ingegnerizzati possono superare il metallo in alcuni degli ambienti più impegnativi.
La lavorazione delle parti in plastica soggette a usura si riferisce alla produzione di precisione di componenti da plastiche tecniche ad alte prestazioni mediante lavorazione CNC, tornitura, fresatura e altri processi sottrattivi. A differenza dello stampaggio a iniezione, che richiede attrezzature costose e lunghi tempi di consegna, la lavorazione delle parti in plastica soggette a usura consente tolleranze strette, prototipazione rapida e la produzione di geometrie complesse in lotti da piccoli a medi. Il risultato è una categoria di componenti più leggeri, resistenti alla corrosione, autolubrificanti e—in molti casi—significativamente più durevoli delle loro controparti in metallo.
Questo articolo esplora perché le parti in plastica soggette a usura stanno sostituendo il metallo in applicazioni critiche, quali materiali offrono le migliori prestazioni e le migliori pratiche per lavorarli efficacemente.
Perché le parti in plastica soggette a usura possono durare più del metallo
L'idea che la plastica possa durare più a lungo del metallo può sembrare controintuitiva. Dopotutto, i metalli sono generalmente più duri e più resistenti. Ma la resistenza all'usura non è semplicemente una funzione della durezza. Dipende dai coefficienti di attrito, dalla compatibilità chimica, dal peso e dalla capacità di assorbire urti e vibrazioni. In questi ambiti, le plastiche ingegnerizzate hanno spesso un vantaggio decisivo.
Autolubrificazione e basso attrito
Molte plastiche ad alte prestazioni, come il PTFE (politetrafluoroetilene), il PEEK (polietereterchetone) e l'UHMW-PE (polietilene ad altissimo peso molecolare), presentano coefficienti di attrito intrinsecamente bassi. Ciò significa che possono funzionare senza lubrificazione esterna, riducendo i requisiti di manutenzione ed eliminando il rischio di contaminazione da lubrificante. Nella lavorazione alimentare, nella produzione farmaceutica e negli ambienti a camera bianca, questa proprietà autolubrificante è preziosa. I componenti metallici, al contrario, richiedono tipicamente grasso o olio, che possono attirare detriti e degradarsi nel tempo.
Resistenza alla corrosione e agli agenti chimici
I metalli arrugginiscono, si ossidano e si corrodono. Anche l'acciaio inossidabile può presentare vaiolature e cedimenti in presenza di cloruri o acidi aggressivi. Le plastiche ingegnerizzate sono naturalmente immuni all'ossidazione e possono essere selezionate per resistere a un'ampia gamma di sostanze chimiche, solventi e agenti detergenti. Negli impianti di lavorazione chimica, negli impianti di trattamento delle acque reflue e negli ambienti marini, i componenti in plastica soggetti a usura durano abitualmente da tre a cinque volte più a lungo dei componenti metallici.
Riduzione del peso e inerzia
I componenti in plastica soggetti a usura sono tipicamente il 70–851TP3% più leggeri rispetto ai componenti metallici equivalenti. Questa riduzione di peso abbassa l'inerzia nei gruppi in movimento, riduce il consumo energetico e diminuisce il carico sulle strutture di supporto. Nelle macchine ad alta velocità, componenti più leggeri si traducono in meno vibrazioni, funzionamento più silenzioso e usura ridotta sulle parti adiacenti.
Assorbimento degli urti e smorzamento del rumore
I metalli trasmettono vibrazioni ed energia d'urto. Le plastiche le assorbono. Nelle applicazioni che comportano urti ripetitivi—come guide per trasportatori, ruote a stella e rulli a camma—i componenti in plastica smorzano il rumore e proteggono i componenti metallici più costosi dai danni da urto. Questa sola caratteristica può prolungare la durata utile di un'intera macchina.
Principali plastiche ingegnerizzate per la lavorazione di componenti soggetti a usura
Non tutte le plastiche sono uguali. I materiali utilizzati per la lavorazione di componenti soggetti a usura devono combinare resistenza meccanica, stabilità dimensionale, resistenza termica e prestazioni tribologiche. Di seguito sono riportate le plastiche ingegnerizzate più ampiamente specificate per questo scopo.
PEEK (Polietereterchetone)
Il PEEK è lo standard di riferimento per i componenti in plastica ad alte prestazioni soggetti a usura. Mantiene eccellenti proprietà meccaniche a temperature fino a 250°C (482°F), resiste a quasi tutte le sostanze chimiche comuni e presenta una straordinaria resistenza all'usura. Il PEEK è spesso rinforzato con fibra di carbonio o fibra di vetro per migliorarne ulteriormente la rigidità e la capacità di carico. Viene comunemente lavorato in cuscinetti, tenute, fasce elastiche e componenti per valvole destinati ad applicazioni aerospaziali, petrolifere e del gas e dei semiconduttori.
UHMW-PE (polietilene ad altissimo peso molecolare)
L'UHMW-PE offre una resistenza all'abrasione eccezionale—spesso superiore all'acciaio a parità di peso. Ha la più alta resistenza all'urto tra tutti i termoplastici e un coefficiente di attrito molto basso. È ampiamente utilizzato per strisce di usura per trasportatori, guide, rivestimenti di scivoli e ruote a stella nel confezionamento alimentare e delle bevande. Il suo basso assorbimento di umidità e la conformità FDA lo rendono ideale per ambienti igienici.
PTFE (politetrafluoroetilene)
Il PTFE ha il coefficiente di attrito più basso tra tutti i materiali solidi, il che lo rende ideale per applicazioni di scorrimento e tenuta. È chimicamente inerte e opera in un ampio intervallo di temperature (-200°C a 260°C). Poiché il PTFE puro è relativamente tenero e soggetto a scorrimento viscoso, viene tipicamente additivato con cariche quali bronzo, carbonio o fibra di vetro per la lavorazione di parti soggette a usura.
Nylon (PA) e Acetalico (POM)
Il nylon e l'acetalico sono soluzioni convenienti ed efficaci per parti soggette a usura di impiego medio. Offrono buona resistenza meccanica, lavorabilità e resistenza alla fatica. L'acetalico, in particolare, presenta un'eccellente stabilità dimensionale e un basso assorbimento di umidità, rendendolo adatto per ingranaggi di precisione, boccole e rulli. Le varianti di nylon con fibra di vetro offrono maggiore rigidità e resistenza all'usura per applicazioni con carichi più elevati.
PPS (solfuro di polifenilene) e PEI (polieterimmide)
Queste materie plastiche tecniche ad alte prestazioni colmano il divario tra i nylon standard e il PEEK. Il PPS offre un'eccellente resistenza chimica e stabilità dimensionale a temperature elevate, mentre il PEI garantisce elevata resistenza e rigidità. Entrambi sono lavorabili e adatti per componenti soggetti a usura in ambito automobilistico, elettrico e in apparecchiature industriali.
Applicazioni in cui le parti in plastica soggette a usura eccellono
Il passaggio dal metallo alla plastica per le parti soggette a usura non è limitato a un singolo settore. Le proprietà uniche dei polimeri tecnici li rendono adatti a un ampio spettro di applicazioni.
- Lavorazione alimentare e delle bevande: Guide per trasportatori, strisce di usura, ruote a stella e rivestimenti di scivoli realizzati in UHMW-PE e acetalico resistono all'abrasione, sopportano frequenti lavaggi e sono conformi alle normative FDA e UE sul contatto con gli alimenti.
- Movimentazione materiali: Rulli folli in plastica, guide per catene e pattini di usura riducono il rumore e proteggono i nastri trasportatori nelle operazioni minerarie, di imballaggio e logistiche.
- Pompe e valvole: Componenti in PEEK e PTFE quali boccole, tenute e sedi di valvole resistono all'attacco chimico e funzionano senza lubrificazione in sistemi di movimentazione di fluidi aggressivi.
- Automotive e aerospaziale: Ingranaggi in plastica leggeri, rondelle reggispinta e gabbie per cuscinetti riducono peso e inerzia garantendo prestazioni affidabili in ambienti ad alta temperatura.
- Apparecchiature mediche e da laboratorio: Le parti lavorate in PEEK e PTFE offrono biocompatibilità, resistenza chimica e la capacità di essere sterilizzate ripetutamente senza degradazione.
- Produzione di semiconduttori: I componenti in PEEK e PPS ad alta purezza resistono ai processi di incisione al plasma e chimica riducendo al minimo la generazione di particelle.
Buone pratiche per la lavorazione di parti in plastica soggette a usura
La lavorazione delle materie plastiche non è la stessa della lavorazione dei metalli. Le differenze termiche, meccaniche e chimiche richiedono tecniche specifiche per ottenere tolleranze strette e finiture superficiali ottimali. Le seguenti buone pratiche sono essenziali per produrre componenti in plastica soggetti a usura di alta qualità.
Selezione e geometria degli utensili
Utilizzare utensili in carburo affilati e lucidati con elevati angoli di spoglia positivi e ampio angolo di spoglia inferiore. Gli utensili non affilati generano calore e causano fusione o sbavatura. Per le plastiche rinforzate come il PEEK caricato con fibra di vetro o il nylon, possono essere necessari utensili con rivestimento diamantato per resistere all'abrasione. Assicurarsi che lo scarico dei trucioli sia adeguato per evitare il ritaglio e l'accumulo di calore.
Controllo del calore
Le materie plastiche hanno una bassa conduttività termica, quindi il calore generato durante la lavorazione non si dissipa rapidamente. Il calore eccessivo può causare distorsioni dimensionali, fusione superficiale e tensioni residue. Utilizzare velocità di taglio elevate, avanzamenti moderati e abbondante refrigerante o getto d'aria per mantenere fresco il pezzo. Non consentire mai all'utensile di sostare nel taglio.
Gestione delle tensioni e stabilità dimensionale
La lavorazione induce tensioni interne che possono causare la deformazione dei pezzi dopo il raffreddamento. Per ridurre al minimo questo fenomeno, utilizzare materiale grezzo stabilizzato, eseguire passate di finitura leggere ed evitare di asportare grandi quantità di materiale in un'unica passata. Per i pezzi a tolleranza stretta, sgrossare, stabilizzare le tensioni e poi eseguire la finitura. Lasciare che i pezzi si stabilizzino a temperatura ambiente prima dell'ispezione finale.
Serraggio e attrezzaggio
Le materie plastiche sono più morbide e comprimibili dei metalli. Una forza di serraggio eccessiva può deformare il pezzo, portando a una lavorazione imprecisa e a tensioni residue. Utilizzare attrezzature con ampie superfici di contatto e pressione di serraggio controllata. Le attrezzature a vuoto e le ganasce morbide personalizzate sono spesso preferibili alle morse standard.
Finitura superficiale e ispezione
Ottenere una finitura superficiale liscia è importante per la resistenza all'usura, poiché le superfici ruvide accelerano la perdita di materiale. Utilizzare utensili affilati, avanzamenti e velocità adeguati e passate di finitura con profondità di taglio leggera. Ispezionare i pezzi utilizzando metodi di misurazione senza contatto ove possibile e tenere conto del coefficiente di dilatazione termica del materiale nell'interpretare i risultati dimensionali.
Conclusione
La lavorazione dei componenti in plastica soggetti a usura rappresenta una valida alternativa ai tradizionali componenti metallici. Selezionando la giusta plastica tecnica—che si tratti di PEEK per ambienti estremi, UHMW-PE per la resistenza all'abrasione o acetale per una precisione conveniente—i produttori possono ottenere una durata di servizio più lunga, minore manutenzione, peso ridotto e migliore resistenza chimica. La chiave del successo sta nel comprendere sia le proprietà del materiale sia le pratiche di lavorazione necessarie per preservarle. Quando correttamente specificati e lavorati con precisione, i componenti in plastica soggetti a usura non si limitano a competere con il metallo—spesso lo superano in durata.