光学システムの縁の下の力持ち:精密アダプターの決定的な役割
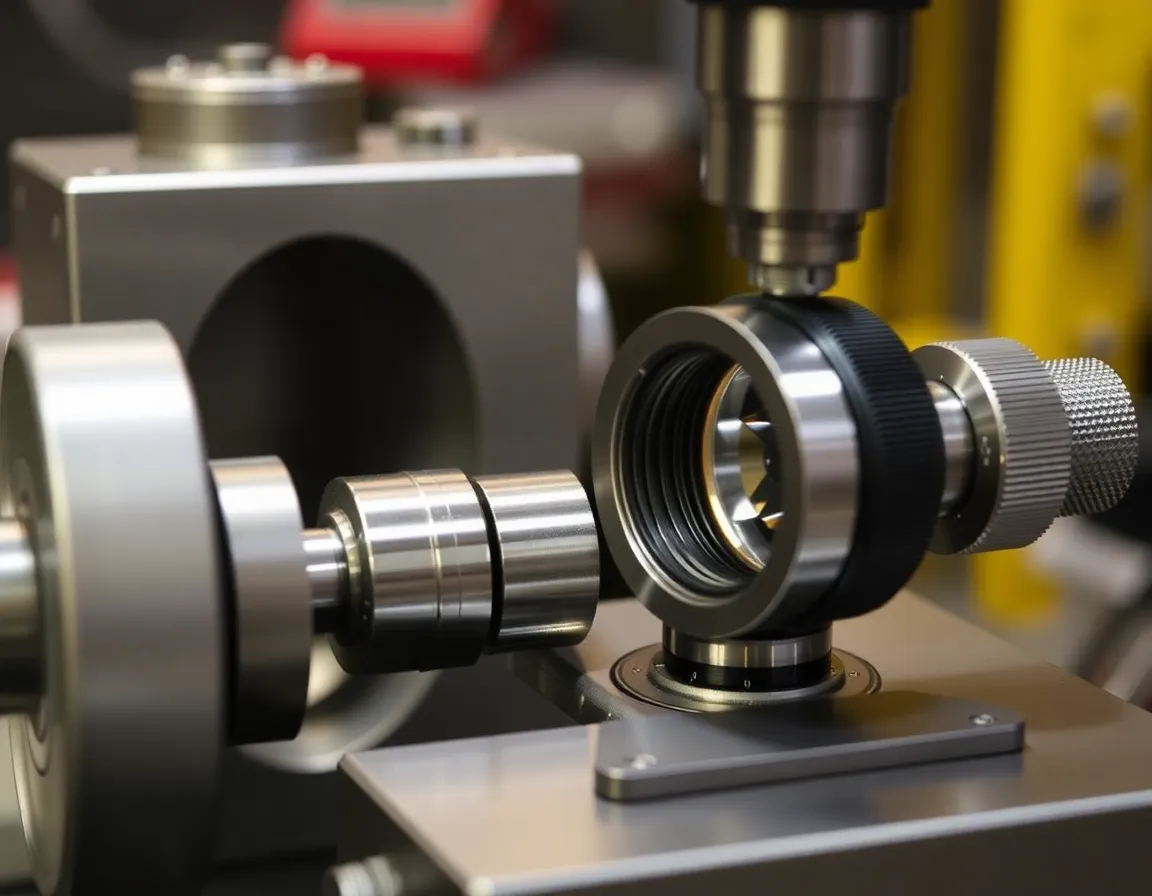
最先端の半導体リソグラフィや医療画像診断から、航空宇宙の監視、プロフェッショナルな映画撮影に至るまで、高性能光学の世界では、レンズが主役となることがよくあります。しかし、どんなに精巧に研磨されたレンズでも、絶対的な精度、安定性、再現性をもって取り付けられなければ、役に立ちません。これが精密レンズアダプター加工の領域であり、ミクロン単位が重要となる専門的な製造分野で、材料科学と綿密なエンジニアリングが出会う場所です。レンズアダプターは単なる機械的なスペーサーではなく、光軸を定義し、焦点距離を維持し、システム全体が理論上の限界まで性能を発揮できるようにする重要なインターフェースです。この深掘り記事では、これらの不可欠な部品を加工する背後にある技術、科学、そしてテクノロジーを探ります。.
精密レンズアダプターの解剖学:見た目以上のもの
本質的に、レンズアダプターはレンズセルや光学素子をハウジング、ステージ、または別のレンズに確実に取り付けるためのマウントインターフェースです。その主な機能は、 機械的な位置決め、位置精度、環境的な隔離. です。これを実現するため、その設計にはいくつかの譲れない特徴が組み込まれており、それぞれが特定の加工アプローチを必要とします。.
主要な特徴とその加工上の影響
高精度ボアおよび位置決め面: レンズ鏡筒に接触する内径(ボア)、またはハウジングに嵌合する外径(OD)は、多くの場合±0.005mm以下という極めて厳しい公差で加工する必要があります。これにより、光軸が完全に中心に位置し、像面に対して垂直であることが保証されます。これを実現するには、卓越した主軸精度と熱安定性を備えた高精度CNC旋盤または研削盤が必要です。.
ねじ切り(例:Cマウント、Tマウント、カスタム): 1"-32 UN(Cマウント)やM42x1mmなどの標準化されたねじが一般的です。これらのねじは、光学的な位置ずれを引き起こす「ぐらつき」や傾きを避けるために精密に切削する必要があります。CNC旋盤での単刃ねじ切りはゴールドスタンダードであり、完全なねじ形状、ピッチ、およびアダプターの他の機能との同心度を実現できます。.
フランジ焦点距離(FFD)座面: これは、レンズ取付面からセンサーまたは像面までの正確な距離を定義する重要な基準面です。FFDはサブミクロンの表面仕上げとボアに対する絶対的な直角度で加工する必要があります。これには多くの場合、反りや不規則性を排除するために、一次加工後の最終研削またはラッピング工程が含まれます。.
遮光板および反射防止機能: 迷光(フレア)による画像コントラストの低下を防ぐため、アダプターには内部遮光板、黒色化溝、またはナイフエッジがしばしば組み込まれます。これらの機能の加工には、振動や工具のたわみを生じさせることなく、深いアンダーカット溝を作成するための小型で鋭利な工具と戦略が必要です。.
加工ワークフロー:原材料から光学インターフェースまで
高精度アダプターの製作は多段階のプロセスであり、計画と作業順序が最も重要です。複雑なアダプターの一般的なワークフローは以下のとおりです:
1. 材料の選定と準備
材料の選択は基本となります。一般的な選択肢は以下のとおりです:
- アルミニウム6061-T6 / 7075-T6: 軽量で加工性が良く、安定しています。民生用、シネマ用、および多くの産業用途でよく使用されます。耐摩耗性と耐食性のために硬質アルマイト処理を施す場合があります。.
- ステンレス鋼(304、316、416): 優れた強度、熱安定性、耐食性を提供します。高荷重、真空、または過酷な環境に不可欠です。加工がより困難であり、剛性の高い設備と適切な工具が必要です。.
- インバー / スーパーインバー: 熱膨張係数(CTE)が極めて低いニッケル-鉄合金。温度変化に対する寸法安定性が重要な、衛星光学系や計測システムなど、最も熱的に敏感な用途に使用されます。.
- 真鍮: 優れた被削性と自然な耐食性を持ち、カスタム写真用アダプターや試作品によく使用されます。.
材料はまず所定の寸法に切断され、応力除去(必要な場合)が行われ、多くの場合、余肉を除去するために粗形状に予備加工されます。.
2. 主要なCNC加工工程
この段階でアダプターの形状の大部分が形成されます。最新の4軸または5軸CNCマシニングセンタでは、1~2回の段取りで完全な加工が可能となり、誤差の累積を最小限に抑えられます。.
- 旋削: CNC旋盤または複合旋盤で行われ、主要な外径、内径、および前後面を形成します。これにより、これらの重要部位の同心度が確保されます。.
- フライス加工: 外周の平面、取付穴、光絞り、および回転対称でないあらゆる形状の形成に使用されます。5軸加工は、角度付きポートや一体型キネマティックマウントを備えた複雑なアダプターに非常に有効です。.
- 穴あけとタップ加工: 止めねじ穴、ロックピン、または取付ねじ用。これらは応力や傾きを生じさせないよう、正確な位置に垂直に配置する必要があります。.
このプロセス全体を通じて、, クーラント管理と温度管理 が重要であり、加工中に部品が発熱・膨張して冷却時に不正確さを招くのを防ぎます。.
3. 二次仕上げと検証
主要加工後、重要部位にはしばしば仕上げ加工が施されます。.
- 研削/ラッピング: FFDランドと位置決めボアは、最終寸法、表面粗さ(多くの場合Ra < 0.4 µm)、および平面度を達成するために、精密研削またはラップ加工される場合があります。.
- 表面処理: 陽極酸化処理(Alの場合)、不動態化処理(SSの場合)、または特殊な黒色化処理(例:低反射率のためのニッケルテフロンコーティング)が施されます。重要なのは、これらのコーティングが厚みを付加することです。機械加工者は、最終寸法が依然として公差内に収まるよう、コーティング後の正確な厚みを考慮して「寸法通りに加工」しなければなりません。.
- 計測と検査: すべての重要寸法は、三次元測定機(CMM)、光学比較器、レーザーマイクロメータ、高精度ハイトゲージなどのツールを用いて検証されます。同心度、直角度、およびねじ品質は、図面に対して厳密にチェックされます。.
製造容易性設計における用途とベストプラクティス
精密アダプターは技術分野全般に広く存在します。 マシンビジョン, では、自動検査システムにおいて再現性のあるフォーカスとアライメントを確保します。 バイオテクノロジーおよび医療機器, では、顕微鏡や内視鏡において鮮明なイメージングを可能にします。. 航空宇宙および防衛 システムは、極端な振動や熱サイクル下でもアライメントを維持するためにこれらに依存しています。映画撮影者にとっては、光学品質を損なうことなく、貴重なビンテージレンズを現代のデジタルカメラで使用できるようにします。.
アダプター加工を成功させるためのベストプラクティス
早期に協働する: 設計段階で機械加工担当者と連携してください。公差(重要なものだけを指定)、材料の選択、形状設計(例:深く薄い壁を避ける)について助言を受けることで、コストを削減し製造性を向上させることができます。.
公差を理解する: 公差を厳しくするとコストが指数関数的に増加します。明確な公差スタックアップ解析を定義し、光学性能にとって真に重要な寸法(FFDや同心度など)と、より緩くできる寸法を把握してください。.
コーティングを明確に指定する: 図面に必要な表面処理を明確に記載し、具体的な規格(例:陽極酸化処理のMIL-A-8625)を含め、「コーティング後の最終寸法」となる寸法を明記してください。"
熱影響を考慮した設計: 最高精度が求められる用途では、インバーなどの材料を指定するか、熱補償を念頭に置いて設計してください。部品が温度管理された環境で使用される場合は、機械加工担当者に伝えてください。そうすれば、同じ温度で最終検査を実施できます。.
結論:光学忠実度の基盤
精密レンズアダプターの機械加工は、機械工学が光学の完璧さを実現する手段となる分野です。それは理論上のレンズ設計と実世界の性能との間のギャップを埋めるものです。細心の注意を払って設計され、適切な材料から製作され、厳格な検査を伴う最先端の設備で製造された、入念に機械加工されたアダプターへの投資は、光学システム全体の信頼性、再現性、そして最終的な性能への投資です。精密な撮像と計測によってますます動かされる世界において、地味なレンズアダプターは、たとえしばしば目に触れないとしても、完璧な基盤の重要性を理解する人々にとっては決して忘れられる存在ではありません。.