
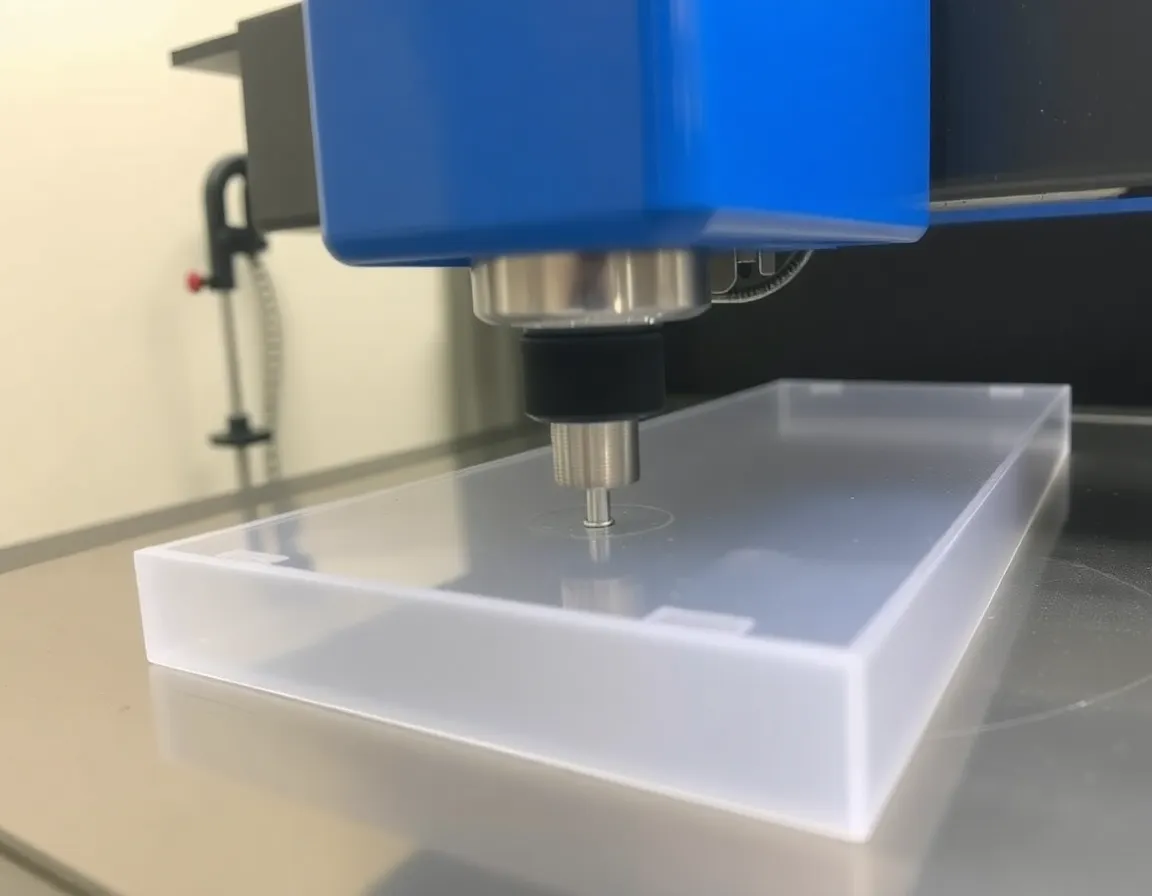
Introduzione: la promessa e la sfida del policarbonato
Il policarbonato (PC) è un titano tra i termoplastici tecnici, rinomato per la sua eccezionale resistenza agli urti, chiarezza ottica e stabilità dimensionale. Dalle finestre antiproiettile e dispositivi medici alle lenti automobilistiche e componenti elettronici, le sue applicazioni sono tanto impegnative quanto diverse. Tuttavia, le stesse proprietà che rendono il policarbonato così prezioso—la sua tenacità e la leggera flessibilità—presentano anche sfide uniche nella lavorazione. A differenza dei metalli o delle plastiche più fragili, il PC può impastarsi, scheggiarsi o sviluppare tensioni interne se lavorato in modo errato. Padroneggiare l'arte della lavorazione del policarbonato non è quindi solo un'abilità ma una necessità per produrre parti perfette e ad alte prestazioni che sfruttino appieno il potenziale del materiale.
Comprendere il materiale: perché il policarbonato si comporta diversamente
Prima di addentrarsi in traiettorie utensile e parametri, è fondamentale comprendere il materiale con cui si lavora. Il policarbonato è un termoplastico amorfo, il che significa che non ha un punto di fusione netto ma si ammorbidisce gradualmente quando riscaldato. Questa caratteristica è alla base della maggior parte delle considerazioni di lavorazione.
Principali proprietà del materiale che influenzano la lavorabilità
L'elevata resistenza agli urti del policarbonato significa che assorbe energia invece di frantumarsi, richiedendo utensili affilati per tagliare in modo netto. La sua bassa conduttività termica fa sì che il calore si concentri sul tagliente, il che può portare all'ammorbidimento del materiale, alla fusione e alla successiva risaldatura all'utensile o al pezzo. Inoltre, il PC ha un moderato tasso di assorbimento di umidità; lavorare una lastra mal essiccata può causare bolle di vapore e imperfezioni superficiali. Riconoscere queste caratteristiche intrinseche è il primo passo per superarle.
Lavorazione meccanica vs. formatura: scegliere il processo giusto
Sebbene il policarbonato sia eccellente per la lavorazione CNC, specialmente per prototipi e produzione a basso-medio volume, è anche ampiamente utilizzato nello stampaggio a iniezione e nella termoformatura per parti ad alto volume. La lavorazione meccanica è ideale per geometrie complesse, tolleranze strette e parti in cui il costo di uno stampo è proibitivo. L'obiettivo è ottenere finiture e integrità di qualità da stampaggio attraverso la produzione sottrattiva.
Il kit di utensili per la lavorazione: migliori pratiche per tagli perfetti
Il successo nella lavorazione del policarbonato dipende da un approccio meticoloso alla selezione degli utensili, alla configurazione della macchina e ai parametri di taglio. Discostarsi dalle migliori pratiche può portare a una scarsa finitura superficiale, imprecisione dimensionale e proprietà meccaniche compromesse.
Selezione degli utensili: geometria e materiale
Usare la fresa corretta non è negoziabile. Per il policarbonato, sono preferite f rese a taglienti singoli o doppi poiché forniscono un ampio scarico dei trucioli. Gli utensili devono essere affilati come rasoi, tipicamente con un elevato angolo di spoglia positivo (10°-20°) per tagliare il materiale in modo netto invece di spingerlo e deformarlo. Gli utensili in metallo duro sono raccomandati per la loro capacità di mantenere l'affilatura e la resistenza all'usura. Per la foratura, utilizzare punte a scanalatura dritta o a spirale lenta per "plastica", progettate per sollevare i trucioli senza generare calore eccessivo. Gli utensili con punta diamantata possono fornire una finitura eccezionale per applicazioni ottiche critiche.
Parametri della macchina: velocità, avanzamento e refrigerante
Bilanciare velocità e avanzamento è l'arte di gestire la generazione di calore. Il principio generale è utilizzare alte velocità del mandrino e velocità di avanzamento costanti, da moderate a elevate. Un avanzamento lento consente all'utensile di strofinare invece di tagliare, generando attrito e calore. Un buon punto di partenza è una velocità del mandrino di 10.000-18.000 RPM e una velocità di avanzamento che garantisca una formazione continua e pulita del truciolo.
Il refrigerante è essenziale, ma il tipo conta. L'aria compressa è eccellente per rimuovere i trucioli e fornire raffreddamento. Per il raffreddamento a inondazione, utilizzare un refrigerante idrosolubile o, ancora meglio, un sistema a nebbia. Evitare refrigeranti aggressivi a base di petrolio poiché possono causare fessurazioni da stress nel policarbonato. I ruoli principali del refrigerante sono:
- Dissipare il calore dalla zona di taglio.
- Lubrificare per ridurre l'attrito.
- Evacuare efficientemente i trucioli per prevenire il taglio ripetuto.
Bloccaggio del pezzo e mitigazione delle sollecitazioni
Le lastre di policarbonato devono essere bloccate saldamente per prevenire le vibrazioni, che possono causare segni di chatter. Tuttavia, una forza di bloccaggio eccessiva può indurre sollecitazioni interne. Utilizzare ganasce morbide o tamponi protettivi per distribuire la pressione in modo uniforme. Per prevenire la rottura da sollecitazione, specialmente quando si lavora vicino ai bordi, è spesso consigliabile ricuocere il materiale prima della lavorazione finale o alleviare le sollecitazioni cuocendo il pezzo finito secondo le specifiche del produttore.
Tecniche avanzate per operazioni specifiche
Diverse operazioni di lavorazione richiedono adattamenti sfumati alle regole generali. Ecco una suddivisione dei processi chiave.
Fresatura e scanalatura
La fresatura in concordanza (in cui la fresa ruota nella stessa direzione dell'avanzamento) è generalmente preferita per il policarbonato in quanto produce una finitura più pulita e riduce la deflessione dell'utensile. Per tasche profonde, utilizzare percorsi di fresatura trocoidale per distribuire l'ingaggio dell'utensile e la generazione di calore. Lasciare sempre una piccola passata di finitura (0,010-0,020 pollici) per garantire una superficie finale eccellente.
Foratura e maschiatura
La foratura a piccoli passi (peck drilling) è altamente raccomandata. Questa tecnica prevede di ritrarre periodicamente la punta per rompere e rimuovere i trucioli, prevenendo il bloccaggio e l'accumulo di calore. Per i fori passanti, sostenere il materiale con un blocco sacrificale di legno o plastica per prevenire la fuoriuscita e il "labbro di truciolo" sul lato di uscita. Quando si maschia, utilizzare maschi con scanalature lucidate e un ampio angolo di spoglia. Aumentare leggermente il diametro della punta di maschiatura per ridurre l'attrito e il rischio di rottura.
Taglio e tornitura
Per il taglio, utilizzare lame a denti fini (almeno 10 denti per pollice) con angolo di spoglia neutro o leggermente negativo. Le seghe a nastro e le seghe circolari devono funzionare ad alte velocità con un avanzamento lento e costante. Nelle operazioni di tornitura su tornio, gli utensili devono avere un piano di spoglia affilato e altamente lucidato. Impiegare un avanzamento costante e positivo per ottenere un truciolo continuo e una superficie liscia sul pezzo.
Post-lavorazione: dal pezzo lavorato al prodotto finito
Il percorso non termina quando si ferma la lavorazione. Una corretta post-lavorazione è essenziale per ottenere chiarezza ottica, qualità estetiche specifiche e maggiore durabilità.
Sbavatura e finitura dei bordi
Le bave leggere possono essere rimosse con una lama affilata o carta abrasiva fine (grana 400 o superiore). Per un bordo lucidato, utilizzare una tecnica di lucidatura a fiamma (solo per operatori esperti) o un processo multi-fase di levigatura e lucidatura, procedendo con abrasivi sempre più fini e infine con un composto lucidante per plastica.
Distensione e ricottura
La lavorazione meccanica induce sollecitazioni localizzate. Per applicazioni critiche, la ricottura dei pezzi finiti è essenziale. Ciò comporta il riscaldamento dei pezzi a una temperatura inferiore al punto di distorsione (tipicamente 250-275°F o 120-135°C) per diverse ore e quindi lasciarli raffreddare lentamente e uniformemente. Questo processo ripristina la tenacità originale del materiale e previene future cricche da sollecitazione.
Rivestimenti protettivi e pulizia
Il policarbonato è soggetto a graffi. L'applicazione di un rivestimento duro, tramite immersione o spruzzatura, può migliorare notevolmente la durezza superficiale e la resistenza all'abrasione. Pulire sempre i pezzi con una soluzione di sapone delicato e un panno morbido; evitare solventi aggressivi come acetone, chetoni o idrocarburi aromatici, che possono causare immediatamente crazing e cricche.
Conclusione: Il percorso verso la padronanza del policarbonato
Padroneggiare la lavorazione del policarbonato è una ricerca sistematica della precisione che rispetta le caratteristiche uniche del materiale. Inizia con la selezione di utensili affilati e appropriati e la configurazione dei parametri della macchina per gestire il calore e garantire una pulita evacuazione dei trucioli. Richiede attenzione ai dettagli nel fissaggio del pezzo e nella gestione delle sollecitazioni, e si perfeziona attraverso un'attenta post-lavorazione. Aderendo a questi principi—dare priorità all'affilatura, controllare il calore e mitigare le sollecitazioni—produttori e operatori CNC possono produrre costantemente pezzi in policarbonato perfetti. Questi pezzi non solo soddisfano rigorose specifiche dimensionali ed estetiche, ma incarnano anche pienamente la notevole durabilità e chiarezza che rendono il policarbonato il materiale d'elezione per le applicazioni più impegnative al mondo. Il ponte tra un foglio grezzo di PC e un componente finito impeccabile è costruito su conoscenza, pazienza e tecnica disciplinata.