
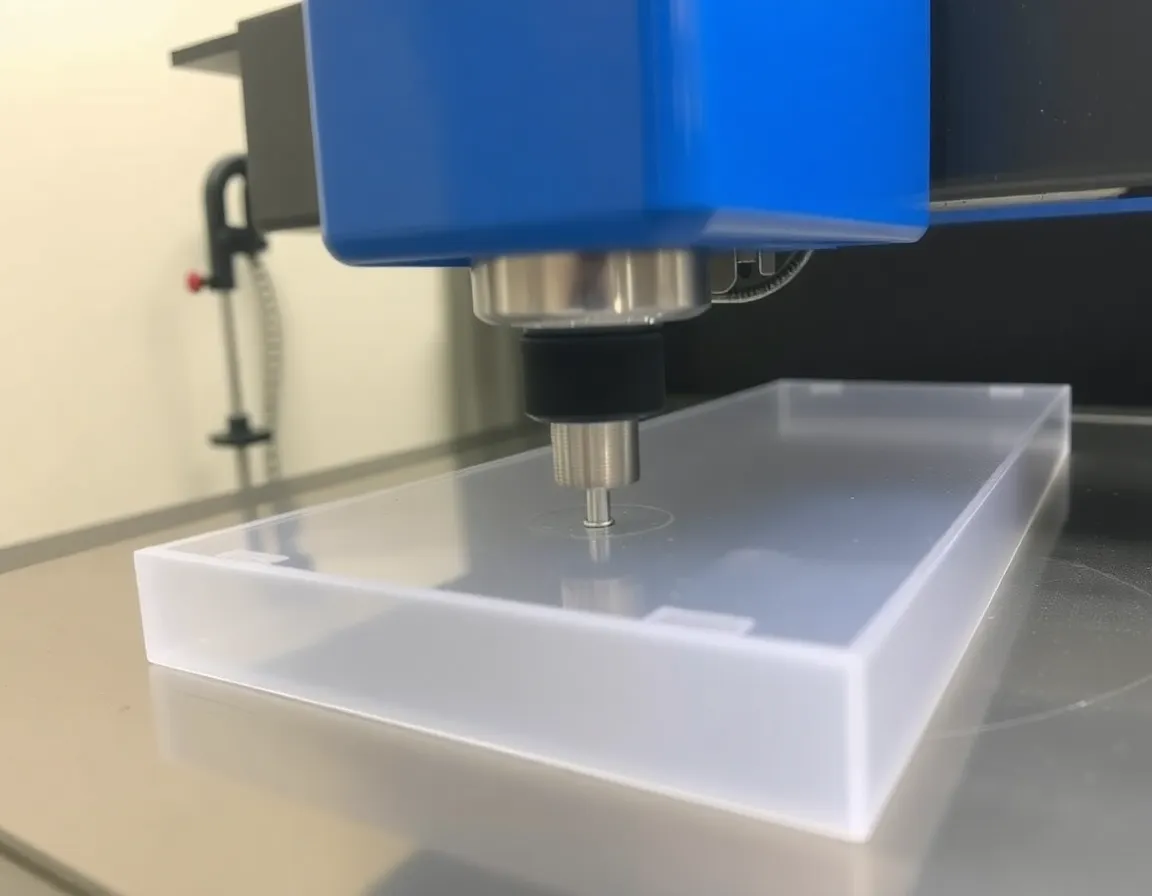
مقدمة: وعد البولي كربونات وتحديه
يُعد البولي كربونات (PC) عملاقًا بين اللدائن الحرارية الهندسية، ويشتهر بقوته الاستثنائية في مقاومة الصدمات ووضوحه البصري واستقراره الأبعادي. من النوافذ المقاومة للرصاص والأجهزة الطبية إلى عدسات السيارات والمكونات الإلكترونية، تطبيقاته متطلبة ومتنوعة. ومع ذلك، فإن الخصائص ذاتها التي تجعل البولي كربونات ذا قيمة كبيرة—متانته ومرونته الطفيفة—تطرح أيضًا تحديات فريدة في التصنيع. على عكس المعادن أو البلاستيكات الأكثر هشاشة، قد يلتصق PC أو يتشظى أو يطور إجهادات داخلية إذا تم تشغيله بشكل غير صحيح. لذلك، فإن إتقان فن تصنيع البولي كربونات ليس مجرد مهارة بل ضرورة لإنتاج أجزاء مثالية عالية الأداء تستفيد من الإمكانات الكاملة للمادة.
فهم المادة: لماذا يتصرف البولي كربونات بشكل مختلف
قبل الخوض في مسارات الأدوات والمعلمات، من الضروري فهم المادة التي تعمل بها. البولي كربونات هو لدائن حرارية غير متبلورة، مما يعني أنه لا يمتلك نقطة انصهار حادة بل يلين تدريجيًا عند تسخينه. هذه الخاصية هي أصل معظم اعتبارات التصنيع.
خصائص المادة الرئيسية المؤثرة على قابلية التصنيع
تعني المقاومة العالية للصدمات التي يتمتع بها البولي كربونات أنه يمتص الطاقة بدلاً من أن يتشظى، مما يتطلب أدوات حادة للقطع بشكل نظيف. تؤدي الموصلية الحرارية المنخفضة إلى تركيز الحرارة عند حافة القطع، مما قد يؤدي إلى تليين المادة وانصهارها وإعادة لحامها لاحقاً بالأداة أو القطعة. علاوة على ذلك، يتمتع البولي كربونات بمعدل امتصاص رطوبة معتدل؛ وقد يؤدي تشغيل صفيحة غير مجففة جيداً إلى تكوّن فقاعات بخارية وعيوب سطحية. إن إدراك هذه الخصائص المتأصلة هو الخطوة الأولى نحو التغلب عليها.
التشغيل مقابل التشكيل: اختيار العملية الصحيحة
بينما يُعد البولي كربونات ممتازاً للتصنيع باستخدام الحاسب الآلي (CNC)، خاصةً للنماذج الأولية والإنتاج بكميات منخفضة إلى متوسطة، فإنه يُستخدم أيضاً على نطاق واسع في القولبة بالحقن والتشكيل الحراري للأجزاء ذات الكميات الكبيرة. يُعد التشغيل مثالياً للأشكال الهندسية المعقدة والتفاوتات الضيقة والأجزاء التي تكون فيها تكلفة القالب باهظة. الهدف هو تحقيق تشطيبات وسلامة بجودة القولبة من خلال التصنيع بالطرح.
مجموعة أدوات التشغيل: أفضل الممارسات لقطع مثالي
يتوقف النجاح في تشغيل البولي كربونات على اتباع نهج دقيق في اختيار الأدوات وإعداد الماكينة ومعايير القطع. قد يؤدي الانحراف عن أفضل الممارسات إلى تشطيب سطحي رديء وعدم دقة الأبعاد وضعف الخصائص الميكانيكية.
اختيار الأداة: الهندسة والمادة
استخدام قاطع صحيح أمر غير قابل للتفاوض. بالنسبة للبولي كربونات، يُفضَّل استخدام قواطع تفريز طرفية أحادية أو ثنائية الشفرة لأنها توفر خلوصاً وافراً للرقائق. يجب أن تكون الأدوات حادة كالموسى، عادةً بزاوية جرف موجبة عالية (10°-20°) لتقص المادة بشكل نظيف بدلاً من دفعها وتشويهها. يُوصى بأدوات الكربيد لقدرتها على الحفاظ على الحدّة ومقاومة التآكل. للحفر، استخدم مثاقب "البلاستيك" ذات الأخاديد المستقيمة أو الحلزونية البطيئة المصممة لرفع الرقائق دون توليد حرارة مفرطة. يمكن لأدوات الرأس الماسي أن توفر تشطيباً استثنائياً للتطبيقات البصرية الحرجة.
معايير الماكينة: السرعة والتغذية والمبرد
موازنة السرعة والتغذية هي فن إدارة توليد الحرارة. المبدأ العام هو استخدام سرعات دوران عالية للمغزل ومعدلات تغذية ثابتة معتدلة إلى عالية. تسمح التغذية البطيئة للأداة بالاحتكاك بدلاً من القطع، مما يولّد احتكاكاً وحرارة. نقطة بداية جيدة هي سرعة مغزل تتراوح بين 10,000-18,000 دورة في الدقيقة ومعدل تغذية يضمن تكوّن رقائق مستمرة ونظيفة.
المبرد ضروري، لكن النوع مهم. الهواء المضغوط ممتاز لإزالة الرقائق وتوفير التبريد. للتبريد الغزير، استخدم مبرداً قابلاً للذوبان في الماء أو، الأفضل من ذلك، نظام رشّ ضبابي. تجنب المبردات القائمة على البترول العدوانية لأنها قد تسبب تشققاً إجهادياً في البولي كربونات. تتمثل الأدوار الأساسية للمبرد في:
- تبديد الحرارة من منطقة القطع.
- التزييت لتقليل الاحتكاك.
- إخلاء الرقائق بكفاءة لمنع إعادة القطع.
تثبيت قطعة العمل وتخفيف الإجهاد
يجب تثبيت صفائح البولي كربونات بإحكام لمنع الاهتزاز، الذي قد يسبب علامات الاهتزاز. ومع ذلك، فإن قوة التثبيت المفرطة يمكن أن تحدث إجهادات داخلية. استخدم فكوكًا ناعمة أو وسادات واقية لتوزيع الضغط بالتساوي. لمنع التشقق الناتج عن الإجهاد، خاصة عند التشغيل بالقرب من الحواف، غالبًا ما يُنصح بتلدين المادة قبل التشغيل النهائي أو تخفيف الإجهاد عن طريق خبز الجزء النهائي وفقًا لمواصفات الشركة المصنعة.
تقنيات متقدمة لعمليات محددة
تتطلب عمليات التشغيل المختلفة تعديلات دقيقة على القواعد العامة. فيما يلي تفصيل للعمليات الرئيسية.
التفريز والتجويف
يُفضَّل عمومًا التفريز المتوافق (حيث يدور القاطع في نفس اتجاه التغذية) للبولي كربونات لأنه ينتج تشطيبًا أنظف ويقلل انحراف الأداة. بالنسبة للتجاويف العميقة، استخدم مسارات تفريز تروكويدية لتوزيع تعشيق الأداة وتوليد الحرارة. اترك دائمًا تمريرة تشطيب صغيرة (0.010-0.020 بوصة) لضمان سطح نهائي ممتاز.
الثقب والقلوظة
يوصى بشدة بالثقب المتقطع. تتضمن هذه التقنية سحب المثقاب بشكل دوري لكسر الرقائق وإزالتها، مما يمنع الانحشار وتراكم الحرارة. بالنسبة للثقوب النافذة، ادعم المادة بكتلة خشبية أو بلاستيكية قابلة للتضحية لمنع التمزق و"شفة الرقاقة" على جانب الخروج. عند القلوظة، استخدم قوالب قلوظة بأخاديد مصقولة وزاوية خلوص سخية. كبّر مثقاب القلوظة قليلاً لتقليل الاحتكاك وخطر التشقق.
النشر والخراطة
بالنسبة للنشر، استخدم شفرات دقيقة الأسنان (10 أسنان على الأقل لكل بوصة) بزاوية ميل محايدة أو سالبة قليلاً. يجب تشغيل المناشير الشريطية والمناشير الدائرية بسرعات عالية مع تغذية بطيئة وثابتة. في عمليات الخراطة على المخرطة، يجب أن تحتوي الأدوات على وجه خلوص حاد ومصقول للغاية. استخدم تغذية موجبة ثابتة لتحقيق رقاقة مستمرة وسطح أملس على قطعة العمل.
المعالجة اللاحقة: من الجزء المشغّل إلى المنتج النهائي
لا تنتهي الرحلة عند توقف التشغيل. المعالجة اللاحقة السليمة ضرورية لتحقيق الصفاء البصري والصفات الجمالية المحددة والمتانة المعززة.
إزالة النتوءات وتشطيب الحواف
يمكن إزالة النتوءات الخفيفة بشفرة حادة أو ورق صنفرة ناعم (حبيبات 400 أو أعلى). للحصول على حافة مصقولة، استخدم تقنية التلميع باللهب (للمشغلين ذوي الخبرة فقط) أو عملية صنفرة وتلميع متعددة الخطوات، مع التدرج عبر مواد كاشطة أدق وأدق وأخيرًا مركب تلميع البلاستيك.
تخفيف الإجهاد والتلدين
تؤدي عمليات التشغيل الآلي إلى إجهادات موضعية. بالنسبة للتطبيقات الحرجة، يُعد تلدين الأجزاء النهائية أمرًا ضروريًا. ويتضمن ذلك تسخين الأجزاء إلى درجة حرارة أقل من نقطة التشوه (عادةً 250-275°ف أو 120-135°م) لعدة ساعات ثم تركها لتبرد ببطء وبشكل منتظم. تعيد هذه العملية متانة المادة الأصلية وتمنع تشقق الإجهاد مستقبلًا.
الطلاءات الواقية والتنظيف
البولي كربونات عرضة للخدش. يمكن أن يؤدي تطبيق طلاء صلب، سواء بالغمر أو الرش، إلى تحسين صلابة السطح ومقاومة التآكل بشكل كبير. نظّف الأجزاء دائمًا بمحلول صابون لطيف وقطعة قماش ناعمة؛ تجنب المذيبات القاسية مثل الأسيتون أو الكيتونات أو الهيدروكربونات العطرية، التي يمكن أن تسبب التشقق والتشظي الفوري.
الخاتمة: الطريق إلى إتقان البولي كربونات
إن إتقان تشغيل البولي كربونات هو سعي منهجي نحو الدقة يحترم الخصائص الفريدة للمادة. يبدأ باختيار أدوات حادة ومناسبة وضبط معلمات الماكينة لإدارة الحرارة وضمان إخلاء نظيف للرقائق. ويتطلب الاهتمام بالتفاصيل في تثبيت قطعة العمل وإدارة الإجهاد، ويُتقن من خلال المعالجة اللاحقة الدقيقة. من خلال الالتزام بهذه المبادئ - إعطاء الأولوية للحدة، والتحكم في الحرارة، وتخفيف الإجهاد - يمكن للمصنّعين وعمال التشغيل الآلي إنتاج أجزاء بولي كربونات مثالية باستمرار. لن تلبي هذه الأجزاء المواصفات الأبعادية والجمالية الصارمة فحسب، بل ستجسد أيضًا بالكامل المتانة والصفاء الاستثنائيين اللذين يجعلان البولي كربونات المادة المفضلة لأصعب التطبيقات في العالم. الجسر بين لوح البولي كربونات الخام ومكوّن نهائي خالٍ من العيوب مبني على المعرفة والصبر والتقنية المنضبطة.