La passivazione e l'elettrolucidatura non sono due gradi della stessa finitura dell'acciaio inossidabile. La passivazione è principalmente una fase di pulizia e condizionamento chimico volta a rimuovere la contaminazione da ferro libero e a supportare il comportamento passivo della lega. L'elettrolucidatura rimuove uno strato microscopico controllato dalla superficie, levigando i picchi e modificando la topografia oltre alla pulizia. Scegliere correttamente inizia separando un problema di contaminazione da un problema di rugosità, pulibilità o aspetto.
Prima diagnosticare la superficie inossidabile
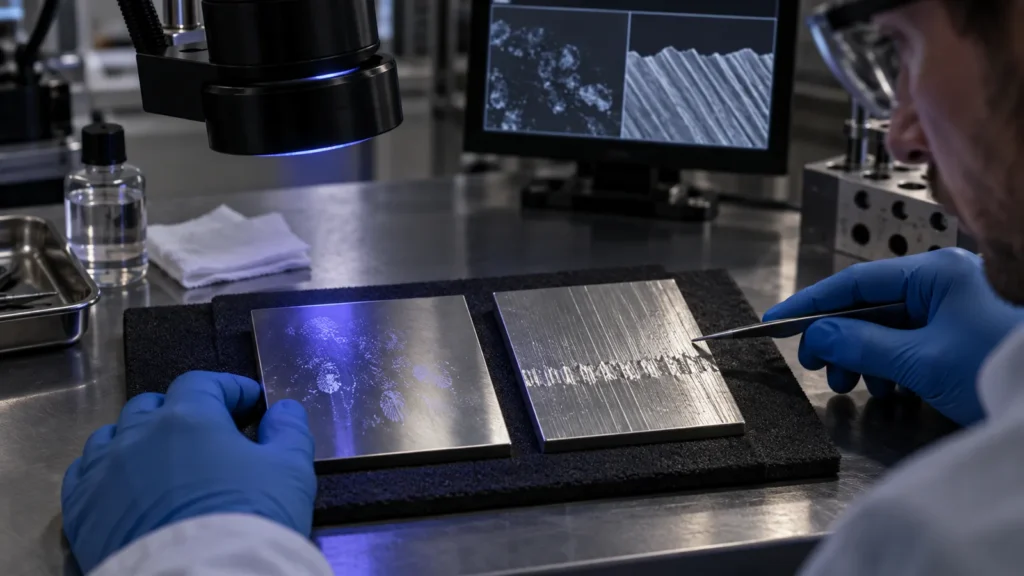
Problema di contaminazione
La lavorazione, la movimentazione o l'attrezzatura possono lasciare ferro libero o residui. La geometria della superficie è già accettabile. Iniziare rivedendo la pulizia e la passivazione.
Problema di topografia
I picchi microscopici, i residui di bava, la texture direzionale o la pulibilità fanno parte del requisito. Valutare l'elettrolucidatura e il suo effetto di rimozione del materiale.
Alcuni pezzi necessitano di entrambi i risultati, ma la sequenza e i criteri di accettazione devono comunque essere definiti. Un pezzo non dovrebbe essere elettrolucidato semplicemente perché “più trattamento” sembra più sicuro, e non ci si dovrebbe aspettare che la passivazione cancelli i segni di lavorazione o crei una superficie estetica brillante.
Per il quadro decisionale principale tra rivestimenti, finiture meccaniche e trattamenti chimici, utilizzare il guida alle finiture superficiali per lavorazioni CNC.
Due processi, due lavori diversi
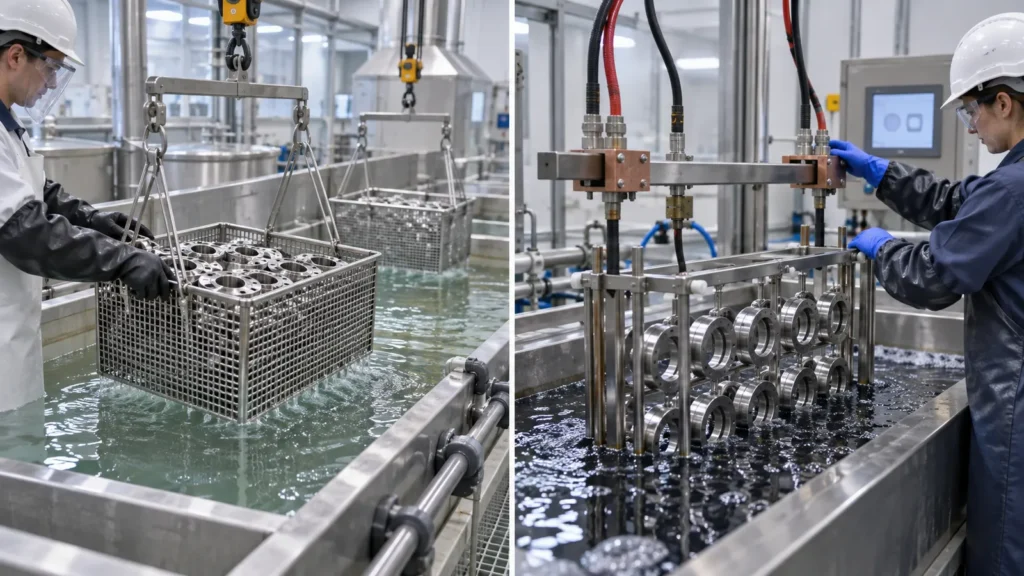
| Domanda |
Passivazione |
Elettrolucidatura |
| Azione principale |
Pulisce e tratta chimicamente la superficie inossidabile |
Rimuove elettrochimicamente il materiale superficiale |
| Topografia |
Non leviga intenzionalmente la texture di lavorazione |
Riduce preferenzialmente i picchi microscopici |
| Aspetto |
Di solito lascia la finitura precedente visivamente dominante |
Può creare una superficie più brillante e dall'aspetto più liscio |
| Considerazione dimensionale |
Limitata rispetto a un processo di rimozione, ma la pulizia e l'accettazione contano comunque |
Rimozione di materiale, modifica dei bordi, piccole caratteristiche e distribuzione della corrente richiedono una verifica |
| Domanda iniziale migliore |
La geometria della superficie è accettabile ma è necessario il controllo della contaminazione? |
La superficie deve diventare più liscia, più facile da pulire o visivamente più brillante? |
Mappare il componente prima di selezionare il bagno
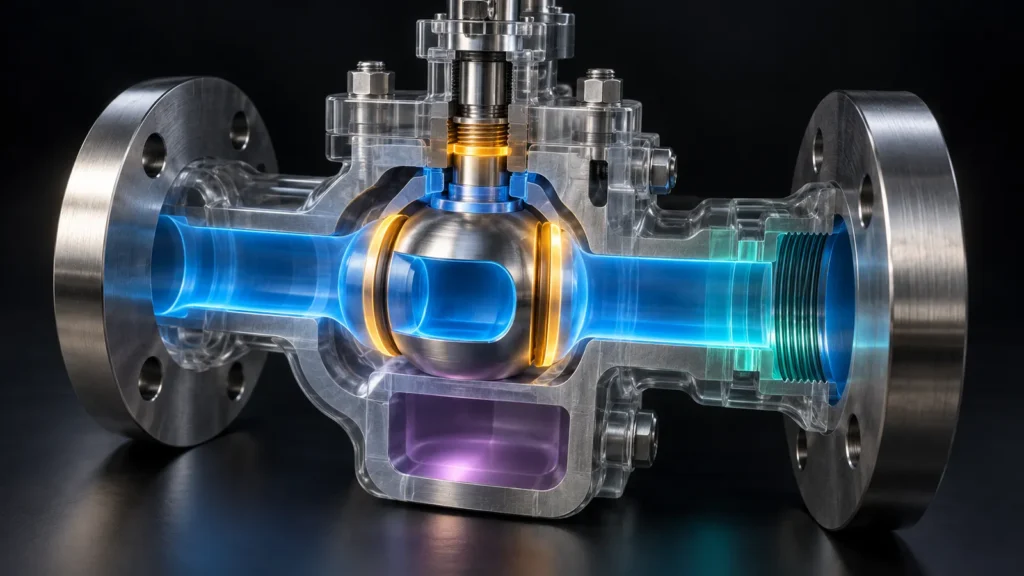
Un componente in acciaio inossidabile raramente presenta una superficie uniforme. Contrassegnare il disegno per funzione prima di scegliere il trattamento:
- Superfici a contatto con il prodotto: pulizia, residui, rugosità, vaiolature e accessibilità per l'ispezione possono essere predominanti.
- Sedi di tenuta: planarità, direzione di lavorazione, ondulazione e condizione dei bordi possono essere più importanti della brillantezza.
- Filettature e accoppiamenti: verificare se la rimozione o l'arrotondamento dei bordi potrebbe modificare il comportamento in assemblaggio.
- Zone saldate o termicamente alterate: scolorimento, scaglia e percorso di pulizia richiedono una considerazione separata.
- Superfici estetiche: definire l'accettazione visiva invece di presumere che un processo chimico garantisca una finitura a specchio.
- Fori ciechi e passaggi interni: l'accesso della soluzione, il drenaggio, il risciacquo e l'ispezione possono limitare il percorso.
Questa mappa trasforma una richiesta vaga in un piano di processo. Impedisce inoltre di sovralavorare le regioni nascoste lasciando al contempo sottodefinita la superficie di contatto veramente critica.
Per gli assemblaggi, estendere la mappa attraverso i confini dei componenti. Un tubo lucidato saldato a una flangia lavorata, ad esempio, può avere texture di partenza, storie termiche e percorsi di drenaggio diversi. Se il disegno tratta l'assemblaggio come un'unica superficie uniforme, la variazione locale può apparire come un difetto di finitura anche quando ciascuna regione risponde normalmente alla propria storia.
Contrassegnare inoltre le superfici che saranno successivamente incollate, marcate al laser, lubrificate o poste in contatto elettrico. Una superficie più pulita o più liscia non è automaticamente migliore per ogni operazione a valle; la sequenza di assemblaggio finale può richiedere zone protette o un secondo passo di preparazione.
La lega e la condizione iniziale determinano il limite massimo
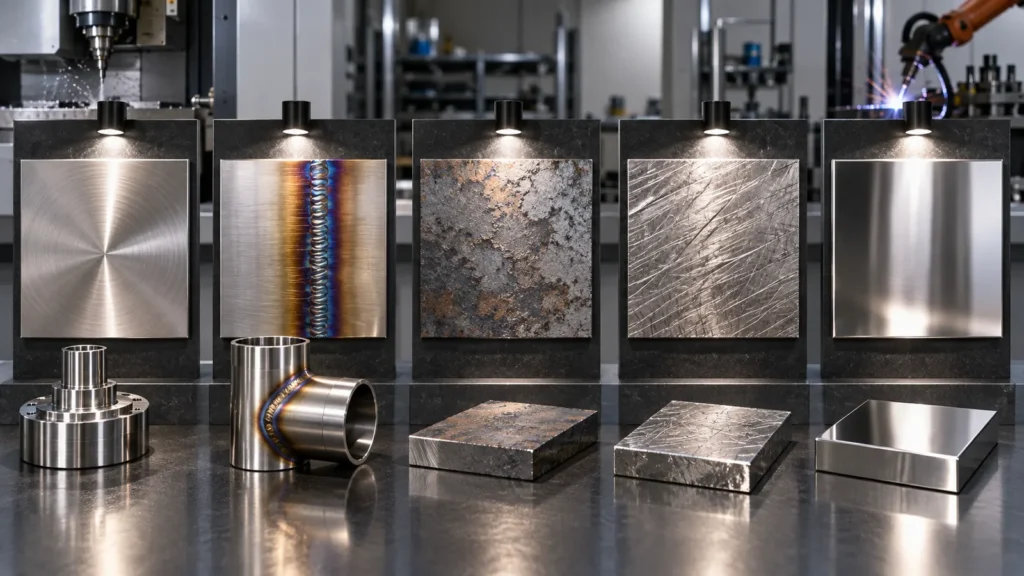
I termini “acciaio inossidabile” comprendono leghe con diverso comportamento alla corrosione, lavorabilità, trattamento termico, inclusioni e risposta ai processi chimici. Anche il percorso di lavorazione meccanica è importante. Il ferro inglobato dagli utensili condivisi, la colorazione da calore, le bave pesanti, i graffi profondi, la scaglia, l'olio, il composto lucidante o le superfici danneggiate non possono essere tutti corretti con un unico bagno finale.
Cosa non risolve la passivazione
- Solchi di lavorazione profondi, ammaccature o difetti geometrici
- Selezione inadeguata della lega per l'ambiente di servizio
- Scaglia di ossido pesante o difetti di saldatura senza una preparazione adeguata
- Drenaggio scarso o residui intrappolati in geometrie inaccessibili
Cosa non garantisce l'elettrolucidatura
- Rimozione uniforme su ogni bordo, incavo, foro e area schermata
- Eliminazione di difetti profondi senza modificare le dimensioni
- Una corrispondenza estetica tra leghe miste o finiture di partenza diverse
- Prestazioni corrette contro la corrosione quando la lega di base non è adatta
La strategia di lavorazione meccanica può migliorare la condizione iniziale prima di entrambi i trattamenti. Utensili dedicati e puliti, refrigerante controllato, sbavatura completa ed evitare la contaminazione da acciaio al carbonio riducono il carico sulla pulizia finale. Passate di finitura stabili riducono anche i segni direzionali profondi che l'elettrolucidatura dovrebbe altrimenti inseguire con una maggiore rimozione di materiale.
Dove la corrosione è critica per la sicurezza o la validazione, utilizzare provini o caratteristiche rappresentative che seguono lo stesso percorso di materiale, lavorazione meccanica, pulizia e finitura. Testare un campione piatto non correlato potrebbe non evidenziare gli effetti di fori ciechi, scolorimento da saldatura, fessure o rugosità locale sul pezzo di produzione.
L'elettrolucidatura aggiunge un budget di rimozione del materiale
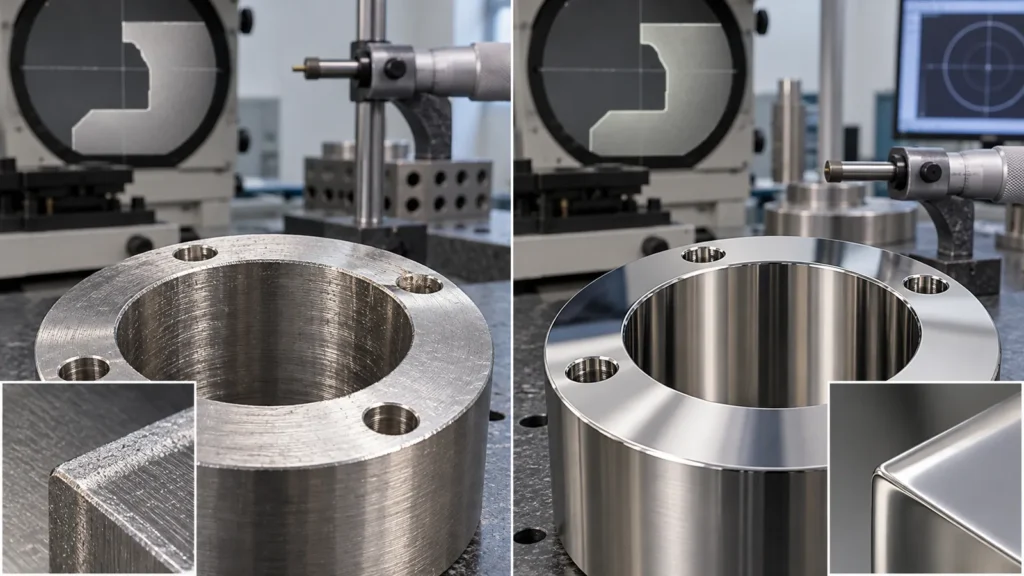
Because electropolishing removes metal, the drawing and process plan must identify features that cannot move freely. Sharp edges can soften, very small details can lose definition, and exposed peaks may remove differently from shielded recesses. The result depends on alloy, starting finish, current distribution, fixturing, chemistry, time, and geometry.
| Feature |
Review before electropolishing |
Possible control |
| Precision bore |
Final diameter, accessibility, and uniformity |
Allowance, masking, or finish-after strategy |
| Thread |
Fit, crest condition, and trapped chemistry |
Mask, verify with mating gauge, and define cleaning |
| Thin edge |
Edge rounding and local removal |
Protect geometry or revise edge requirement |
| Cosmetic panel |
Starting texture, rack location, and visual uniformity |
Approved sample and controlled preparation |
The dedicated electropolishing services page is a useful process reference, but the project drawing must define which dimensions and surfaces control acceptance.
Verify the Result You Actually Purchased
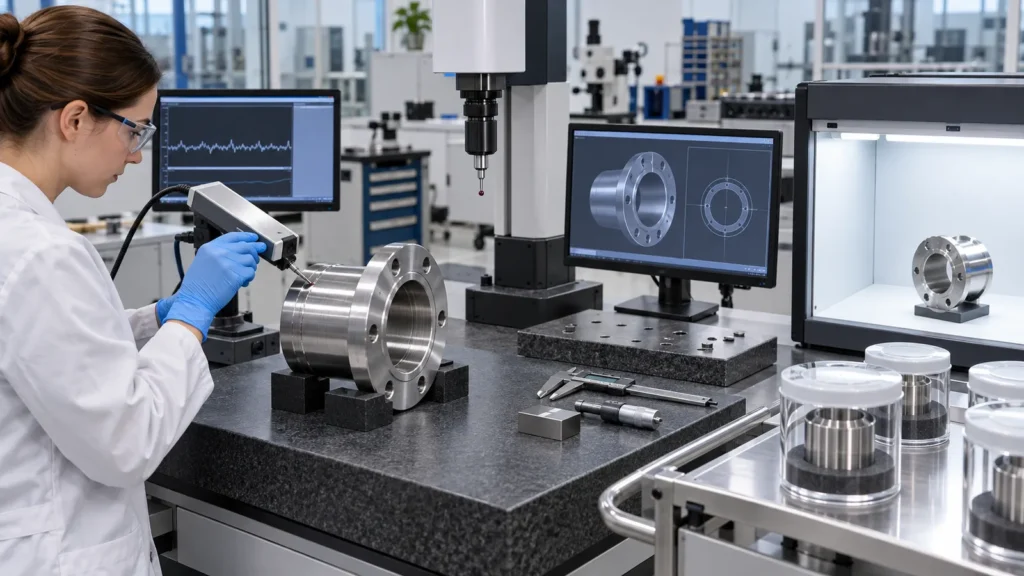
A treatment name is not an inspection plan. Match verification to the purpose:
- For contamination control: define cleaning, handling, process specification, and any required surface test or documentation.
- For corrosion performance: identify the environment, alloy, finish route, relevant test method, sample condition, and acceptance.
- For roughness: state parameter, limit, measurement zone, direction, cutoff, and whether measurement occurs before or after treatment.
- For appearance: use approved samples, visual zones, lighting, viewing distance, and defect limits.
- For dimensions: mark features measured after the complete finish route.
- For cleanliness: define rinse, drying, packaging, and protected handling as part of the requirement.
When records are required, include them in the RFQ rather than adding them after processing. JUCHENG’s quality control page outlines how inspection planning and documentation connect to machined-part delivery.
Sampling deserves the same clarity. A visual check of every part may coexist with periodic roughness measurement, dimensional first-article verification, and lot-based process records. State what is checked per part, per batch, and only at validation. Otherwise, two suppliers can meet the same treatment note with very different levels of evidence.
A Five-Step Selection Path
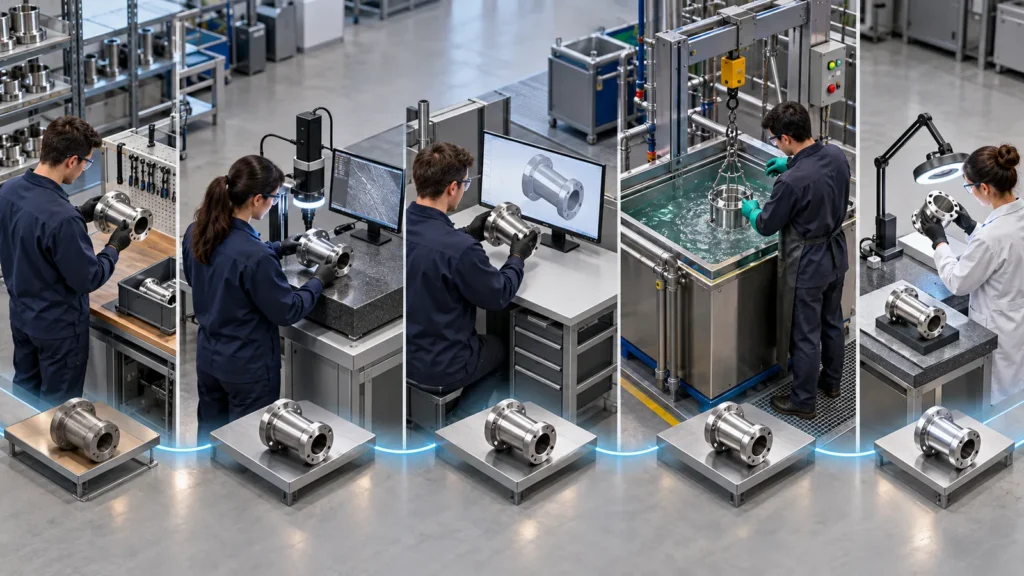
Name the problem: free-iron contamination, corrosion risk, roughness, cleanability, appearance, or several together.
Confirm the alloy and starting surface: include heat treatment, welds, prior polishing, scale, and critical defects.
Map critical geometry: contact surfaces, threads, fits, edges, internal passages, and cosmetic zones.
Choose the minimum effective route: passivation for cleaning and passive-surface support; electropolishing when controlled smoothing and material removal are also required.
Define acceptance: dimensional, roughness, visual, cleanliness, corrosion, and documentation criteria.
If passivation matches the function, see the passivation capability overview and send the applicable specification with the RFQ. If electropolishing is necessary, include a material-removal and measurement plan for critical features.
Common Misunderstandings
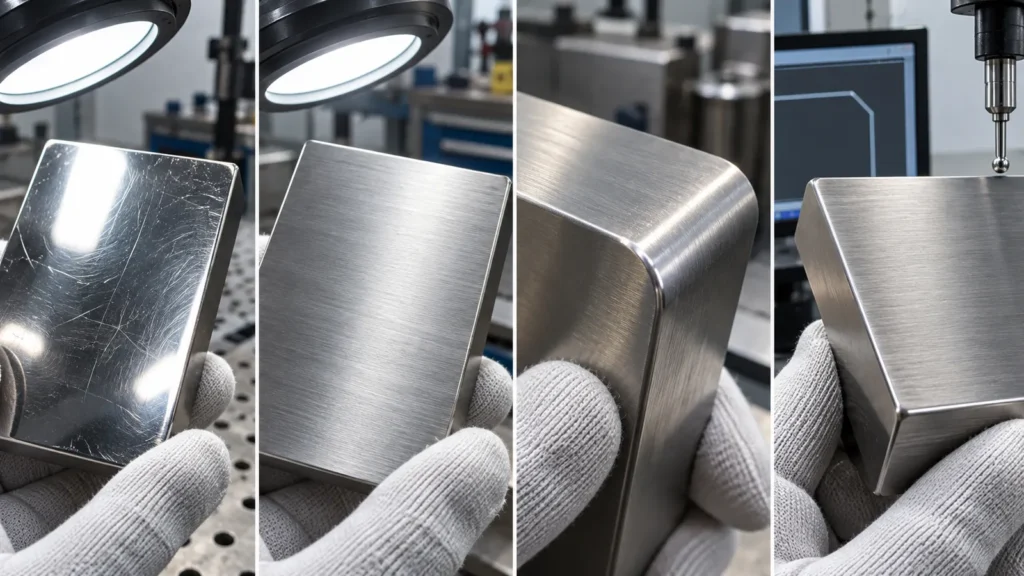
Is electropolishing simply stronger passivation?
No. Electropolishing is a material-removal process that changes surface topography. Passivation is a chemical treatment focused on cleaning and supporting the stainless passive condition. They may share corrosion-related objectives, but their dimensional and visual effects differ.
Will passivation make a stainless part shiny?
It is not a polishing process. The machined, blasted, brushed, or polished starting texture normally remains visually dominant. If brightness or smoothing is required, specify that outcome separately.
Can electropolishing remove all burrs?
It may reduce microscopic high points and soften very small burr remnants, but it should not replace controlled deburring of significant edges. Large burrs, inaccessible features, and dimensional edges need a dedicated plan.
Do all stainless grades use the same passivation route?
No. Alloy family, heat treatment, surface condition, contamination, specification, and service environment influence process selection. State the exact material and required standard instead of writing only “stainless.”
