
¿Qué es el mecanizado por electroerosión de hilo?
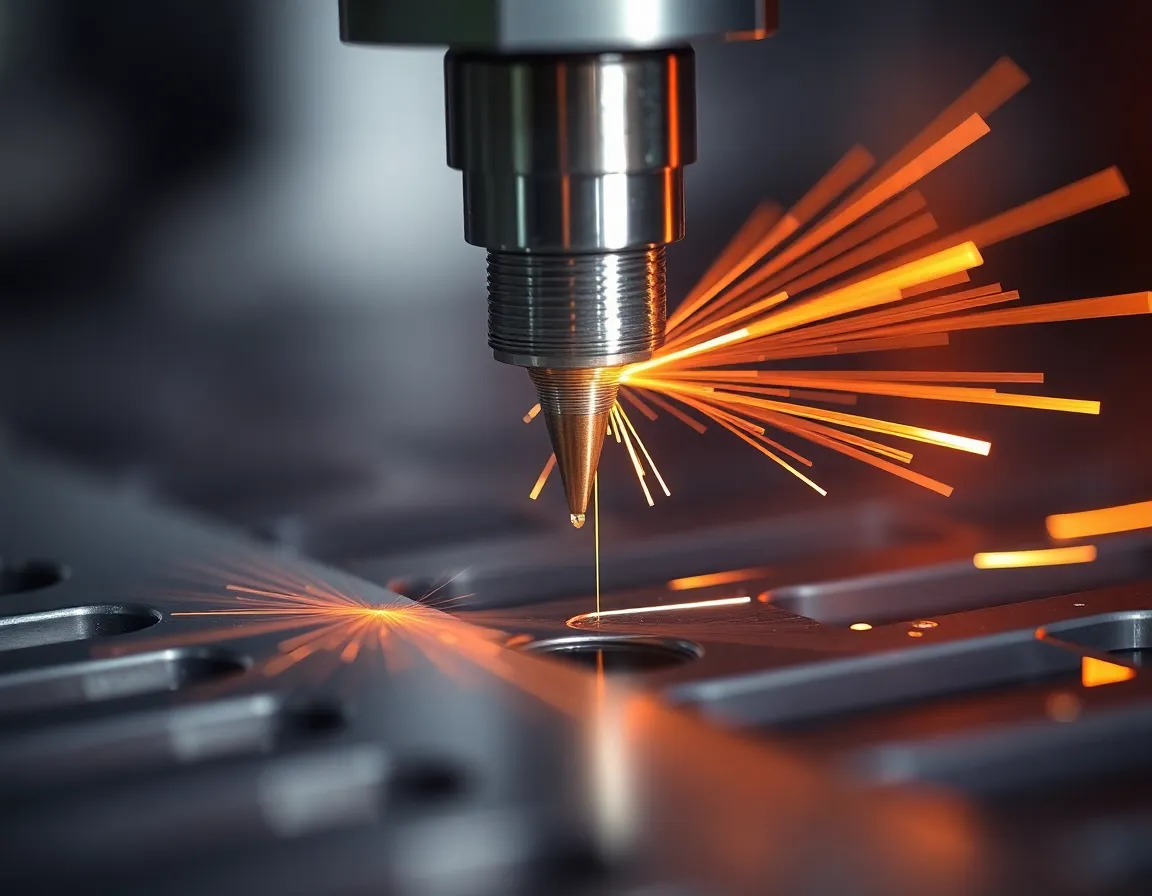
En el ámbito de la fabricación avanzada, donde la complejidad se une a la precisión, el mecanizado por electroerosión de hilo (Wire EDM) se erige como una tecnología fundamental. También conocido como electroerosión por hilo o erosión por chispa, es un proceso no tradicional y termoeléctrico que utiliza un hilo delgado de latón o recubierto, en movimiento continuo, para cortar perfiles y formas intrincadas en materiales eléctricamente conductores con una precisión excepcional. A diferencia del mecanizado convencional que se basa en la fuerza física y las herramientas de corte, la electroerosión de hilo elimina material mediante una serie de chispas eléctricas controladas, lo que permite mecanizar metales extremadamente duros y crear geometrías complejas que serían imposibles, poco prácticas o prohibitivamente costosas con otros métodos. Es la solución preferida para producir piezas de precisión en industrias que van desde la aeroespacial y médica hasta la automotriz y de matrices y troqueles.
Cómo funciona la electroerosión de hilo: la ciencia de la erosión por chispa
El principio fundamental detrás de la electroerosión de hilo es engañosamente simple: usar energía eléctrica para erosionar material. Sin embargo, la ejecución de este principio implica una sofisticada sinfonía de controles eléctricos, mecánicos y de software.
Los componentes principales
Una máquina de electroerosión de hilo consta de varios componentes clave: una fuente de alimentación que genera los pulsos eléctricos, un sistema de alimentación de hilo que guía el hilo desde una bobina, guías de diamante superior e inferior que posicionan el hilo con precisión de micras, un sistema dieléctrico (generalmente agua desionizada) y un control CNC que dicta el movimiento de los ejes de la máquina (típicamente X, Y, U y V para cortes cónicos).
El proceso paso a paso
El proceso comienza sumergiendo la pieza de trabajo y el electrodo de alambre en un tanque de fluido dieléctrico. El alambre, que normalmente tiene entre 0.004" y 0.013" (0.10 mm y 0.33 mm) de diámetro, se alimenta de forma continua desde una bobina, pasando a través de la pieza de trabajo. Se aplica una diferencia de voltaje entre el alambre (electrodo negativo) y la pieza de trabajo (electrodo positivo).
Cuando el alambre se acerca a la pieza de trabajo (manteniendo un espacio de chispa de aproximadamente 0.0001" a 0.001"), el intenso campo eléctrico ioniza el fluido dieléctrico, creando un canal conductor. Esto permite que una chispa controlada salte a través del espacio. Cada chispa genera un calor intenso y localizado —que supera los 10,000 °C— que funde y vaporiza al instante una partícula microscópica del material de la pieza de trabajo. El fluido dieléctrico luego arrastra estas diminutas partículas de residuos y enfría la zona, evitando que la pieza de trabajo se sobrecaliente. Este ciclo de generación de chispas, eliminación de material y arrastre ocurre cientos de miles de veces por segundo, lo que permite que el alambre "corte" lenta y precisamente el metal como una sierra de banda microscópica, siguiendo una trayectoria programada por CNC.
La función del fluido dieléctrico
El agua desionizada cumple tres funciones críticas:
- Aislante y conductor: Actúa como aislante hasta que el voltaje alcanza el umbral, y luego se convierte en un canal conductor para la chispa.
- Refrigerante: Enfría rápidamente el material vaporizado y la pieza de trabajo.
- Agente de arrastre: Arrastra las partículas erosionadas (virutas) del espacio de chispa, garantizando un corte limpio y evitando cortocircuitos.
Los múltiples beneficios del electroerosionado por alambre
El principio de funcionamiento único del electroerosionado por alambre se traduce en un poderoso conjunto de ventajas que resuelven numerosos desafíos de fabricación.
Precisión y exactitud inigualables
El electroerosionado por alambre es reconocido por su capacidad de mantener tolerancias extremadamente ajustadas, a menudo dentro de ±0.0001" (±0.0025 mm). El proceso no es de contacto, lo que significa que no se ejerce ninguna fuerza mecánica sobre la pieza de trabajo que pueda causar deflexión, vibración o desgaste de la herramienta, que son fuentes comunes de error en el mecanizado tradicional.
Capacidad de mecanizar materiales exóticos y endurecidos
Dado que la eliminación de material depende de la conductividad eléctrica y no de la dureza, el electroerosionado por alambre puede cortar sin esfuerzo acero para herramientas endurecido, titanio, Inconel, carburo y diamante policristalino (PCD) con la misma facilidad que el aluminio blando. Esto permite el mecanizado después del tratamiento térmico, eliminando las distorsiones que pueden ocurrir si el mecanizado se realiza antes del endurecimiento.
Geometría compleja y detalles finos
El alambre delgado y en movimiento continuo permite crear formas intrincadas, esquinas interiores afiladas y detalles delicados. Puede producir componentes de tamaño micro, moldes intrincados y prototipos con perfiles complejos que requerirían múltiples montajes o serían imposibles con fresado o torneado.
Excelente acabado superficial y capa de recalentamiento mínima
Las máquinas modernas de electroerosión por hilo pueden alcanzar acabados superficiales tan finos como 2-3 micro-pulgadas Ra (0,05-0,08 µm) mediante múltiples pasadas de acabado. La naturaleza controlada de la chispa también da como resultado una capa de recalentamiento muy delgada y uniforme (el material resolidificado en la superficie de corte), que a menudo se elimina fácilmente si es necesario.
Producción sin rebabas
El proceso de erosión deja un borde limpio y sin rebabas, eliminando la necesidad de operaciones secundarias de desbarbado en la mayoría de los casos. Esto supone un importante ahorro de tiempo y costes, especialmente para piezas pequeñas y delicadas.
Aplicaciones clave en diversas industrias
Las ventajas de la electroerosión por hilo la hacen indispensable en varios sectores de alta tecnología y orientados a la precisión.
- Fabricación de herramientas y matrices: Esta es la aplicación clásica. La electroerosión por hilo se utiliza para crear matrices de estampado, matrices de extrusión, matrices progresivas e insertos de moldes intrincados para el moldeo por inyección de plástico y la fundición a presión con una precisión y longevidad excepcionales.
- Aeroespacial y defensa: Para la fabricación de álabes de turbina, componentes de motores, piezas estructurales de aleaciones de alta temperatura y componentes de aligeramiento con estructuras internas complejas.
- Fabricación de dispositivos médicos: La producción de instrumentos quirúrgicos, implantes (como tornillos y placas óseas) y componentes para equipos de diagnóstico exige la biocompatibilidad, la precisión y los bordes sin rebabas que ofrece la electroerosión por hilo.
- Automoción: Se utiliza para la creación de prototipos, componentes de inyección de combustible, piezas de transmisión y engranajes especializados, especialmente en vehículos de alto rendimiento y eléctricos.
- Electrónica y micromecanizado: Creación de microcomponentes para conectores, sensores y marcos de conductores de semiconductores. Las capacidades de hilo fino permiten mecanizar piezas increíblemente pequeñas.
Mejores prácticas para obtener resultados óptimos en electroerosión por hilo
Para aprovechar al máximo las capacidades de la electroerosión por hilo, es crucial seguir las mejores prácticas establecidas.
Diseño para la Fabricación (DFM, por sus siglas en inglés)
Considere el diámetro del alambre y el entrehierro de chispa al diseñar piezas. Los radios de las esquinas interiores estarán limitados por el radio del alambre más el sobrecorte (entrehierro de chispa). Evite diseños con nervios extremadamente estrechos y sin soporte, o con elementos altos y delgados que puedan ser frágiles después del corte.
Colocación estratégica del orificio de inicio
Dado que el alambre debe atravesar el material, se requiere un orificio de inicio (a menudo taladrado o premecanizado) para los cortes internos. Planificar la ubicación y el tamaño de este orificio para minimizar el recorrido del alambre a través del material de desecho puede mejorar la eficiencia y la precisión.
Preparación y montaje adecuados de la pieza de trabajo
Asegúrese de que la pieza de trabajo esté limpia, libre de cascarilla y correctamente conectada a tierra. Un sistema de fijación rígido y seguro es esencial para evitar cualquier movimiento durante el proceso de mecanizado, que puede durar horas en piezas complejas.
Parámetros de corte y selección de alambre optimizados
Las máquinas modernas cuentan con generadores sofisticados, pero seleccionar el tipo de alambre adecuado (latón estándar, difundido, recubierto), el diámetro y un conjunto de parámetros (tiempo de pulso activado/desactivado, voltaje, presión de lavado) para el material específico y el acabado deseado es clave. El uso de alambres recubiertos (como los recubiertos de zinc) puede aumentar significativamente la velocidad de corte.
Mantenimiento meticuloso del dieléctrico
Mantener la resistividad y la limpieza del agua desionizada no es negociable. Una calidad deficiente del dieléctrico provoca chispas inconsistentes, un acabado superficial deficiente, roturas del alambre y una precisión reducida. La monitorización regular y el mantenimiento del sistema de filtración son obligatorios.
En conclusión, el EDM de hilo de precisión es mucho más que una simple herramienta de corte; es una tecnología habilitadora que amplía los límites del diseño y la fabricación. Al aprovechar la potencia de las chispas eléctricas controladas, resuelve los problemas más difíciles de dureza del material, complejidad geométrica y precisión a nivel de micras. A medida que los materiales avanzan y las piezas se vuelven más intrincadas, el papel del EDM de hilo como pilar crítico en la fabricación avanzada no hará más que seguir creciendo, transformando diseños innovadores en una realidad tangible y de alto rendimiento.


