
Una conicidad puede estar presente en el programa y aun así no alcanzar el ángulo previsto en la pieza. La discrepancia puede provenir de más que la geometría programada: el retraso del hilo, las condiciones de lavado, el espesor del material, la dirección de la trayectoria, la alineación del montaje y la forma en que se mide el ángulo pueden afectar el resultado. Tratar cada desviación como un simple problema de compensación conlleva el riesgo de corregir la variable equivocada y trasladar el error a otro lugar de la pieza.
Esta guía de diagnóstico está dirigida a ingenieros que revisan una característica de conicidad en electroerosionado por hilo. Separa el ángulo programado del corte físico y del resultado de la inspección, y luego establece un orden práctico para acotar la causa. No promete un valor de corrección universal; la máquina, el hilo, el material, el espesor, la estrategia de corte y el método de medición determinan lo que debe verificarse.
Definir qué ángulo falta
Primero aclare el requisito del plano. ¿La característica se define por un ángulo relativo a un plano de referencia, por un desplazamiento de arriba a abajo sobre una altura determinada, o por un perfil cónico que debe coincidir con un componente acoplado? Son tareas de inspección relacionadas pero no intercambiables. Un ángulo reportado sin su dirección de referencia, ubicación de medición y base de referencia no es suficiente para identificar el error.
Para una pared cónica, registre tanto la geometría prevista como la condición medida. Cuando sea práctico, capture los perfiles superior e inferior y la separación entre ellos sobre la altura relevante. Si la pieza tiene múltiples caras cónicas o un perfil cambiante, identifique qué sección se está midiendo. Una medición puntual puede pasar por alto torsión, comba o una transición local cerca del inicio o el final del corte.
Confirme si el plano especifica el ángulo como ángulo incluido o como ángulo de un solo lado. Verifique también el sistema de unidades y las referencias de referencia. Una característica cortada correctamente puede parecer incorrecta si la medición se toma desde una cara de referencia diferente o si la comparación utiliza una convención distinta.
Separar la conicidad programada de la geometría del corte
El electroerosionado por hilo crea una ranura mediante erosión eléctrica. Para un corte cónico, el hilo se inclina o se guía de modo que su posición cambia a través del espesor de la pieza. El comando de la máquina describe la trayectoria prevista del hilo, pero el hilo no es una línea perfectamente rígida en todas las condiciones de corte. El perfil real puede verse influido por la deflexión del hilo, las condiciones de descarga, el lavado, la respuesta del material y la estrategia utilizada para desbaste y acabado.
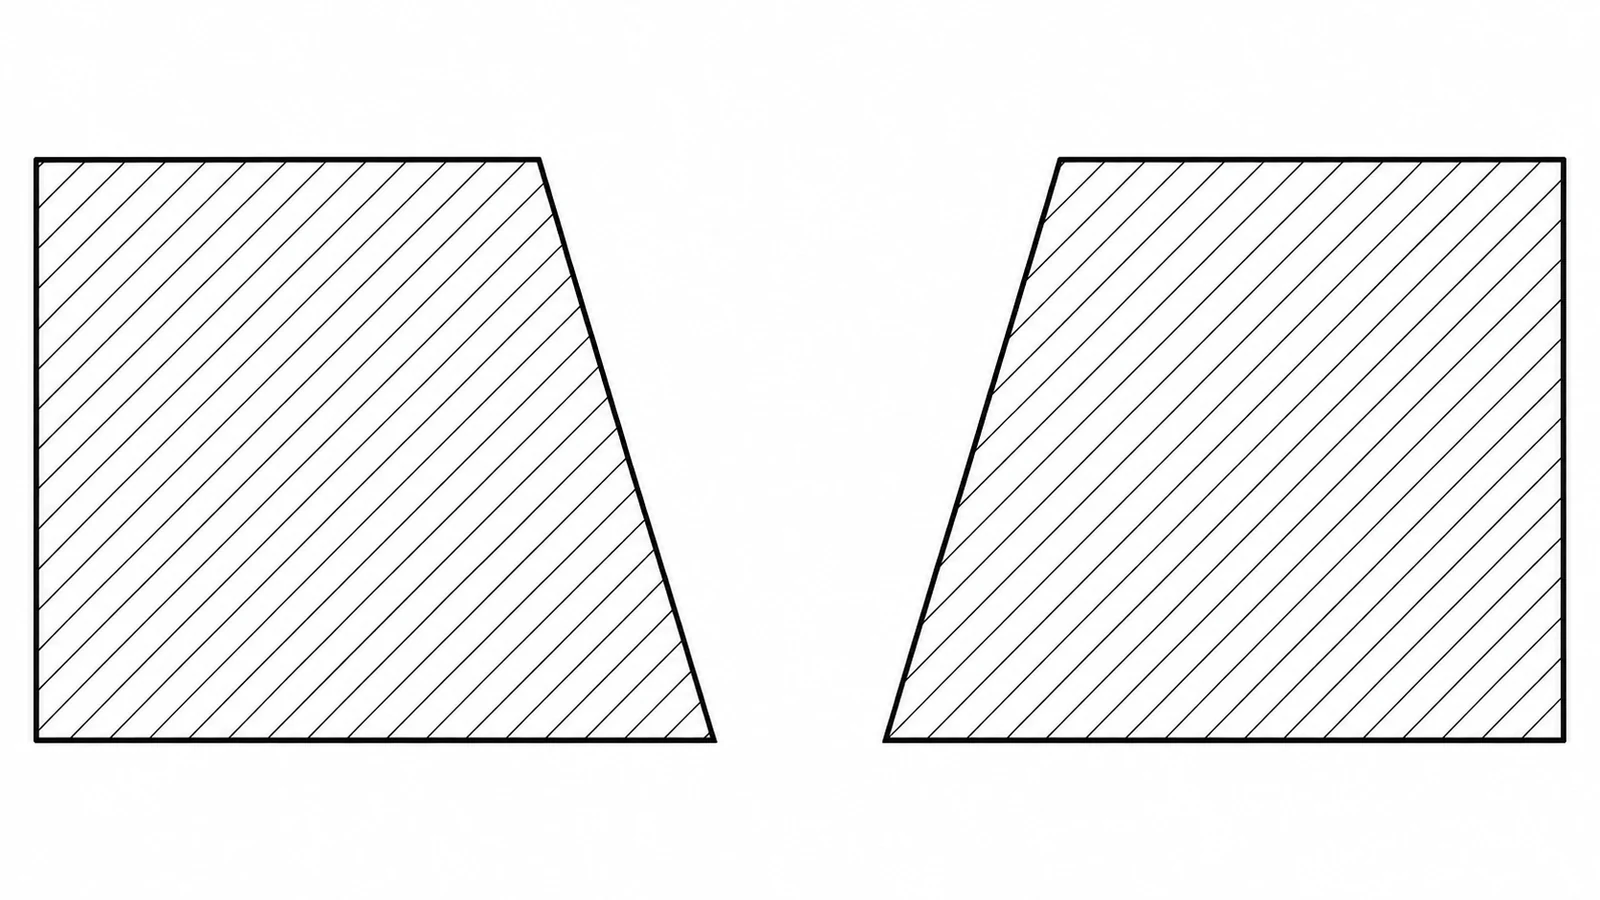
Una característica que es precisa en la parte superior pero se desvía en la inferior puede apuntar a un problema distinto que una que tiene el ángulo general correcto pero una superficie local deficiente. De manera similar, un error que cambia con la dirección de corte puede indicar efectos de trayectoria o de lavado, mientras que una compensación constante en varias características puede indicar montaje, calibración o alineación de referencia. Estas son hipótesis a comprobar, no diagnósticos automáticos.
Revise la operación completa: agujero de inicio o entrada, aproximación, transiciones de esquina, conicidad principal, salida y cualquier corte de acabado. Una transición corta puede no estabilizarse en la misma condición que la porción larga y estable del corte. Para el contexto del proceso del sitio, consulte la página de capacidades de electroerosionado por hilo; la característica exacta aún debe evaluarse según su plano y plan de inspección.
Usar el patrón del error como evidencia
| Patrón observado | Posible área a investigar | Evidencia a recopilar |
|---|---|---|
| El ángulo cambia de arriba a abajo más de lo esperado | Respuesta del alambre, espesor, condición de corte o geometría programada | Perfil superior/inferior, espesor y ajustes de operación |
| Una dirección corta de forma diferente a la dirección inversa | Dirección de la trayectoria, acceso de enjuague o comportamiento de entrada/salida | Comparar características coincidentes con dirección de recorrido opuesta cuando sea factible |
| La mayoría de las características comparten un desplazamiento angular similar | Alineación de montaje, transferencia de datum o referencia de la máquina | Registros de montaje y una medición de referencia independiente |
| Solo faltan esquinas o segmentos cortos | Trayectoria de transición, compensación de esquina o respuesta local del alambre | Medir en múltiples posiciones, no solo en la sección recta |
| Las verificaciones del programa pasan pero la inspección no coincide | Convención de medición, interpretación de fixture o de datum | Configuración de inspección, alineación de sonda/fixture y base del plano |
La tabla es un marco de partida, no un sustituto de la guía de proceso del fabricante de la máquina. Cambie una causa plausible a la vez y conserve los datos de configuración originales. Si el resultado se corrige cambiando un parámetro, confirme que la corrección no cree un nuevo error en otra cara ni altere el perfil requerido.
Verificar el montaje y la medición antes de compensar
Vuelva a verificar la orientación de la pieza, el amarre, las caras de referencia y la relación entre el datum de la pieza y las coordenadas de la máquina. Una pequeña rotación de configuración puede aparecer como un error de ángulo, particularmente cuando una característica se mide sobre un tramo limitado. Si la pieza puede moverse o deformarse bajo el amarre, compare la condición mientras está sujeta y después de liberarla donde el plan de inspección lo permita.
Luego examine el método de medición. Una CMM, un comparador óptico, un cálculo basado en altura o un fixture dedicado pueden reportar resultados diferentes si la alineación del datum o el método de detección de bordes difieren. Confirme los puntos de medición, el filtrado de superficie y si los bordes superior e inferior están lo suficientemente limpios para definir un perfil estable. Las mediciones repetidas por el mismo método ayudan a distinguir un cambio real del proceso de una variación de configuración.
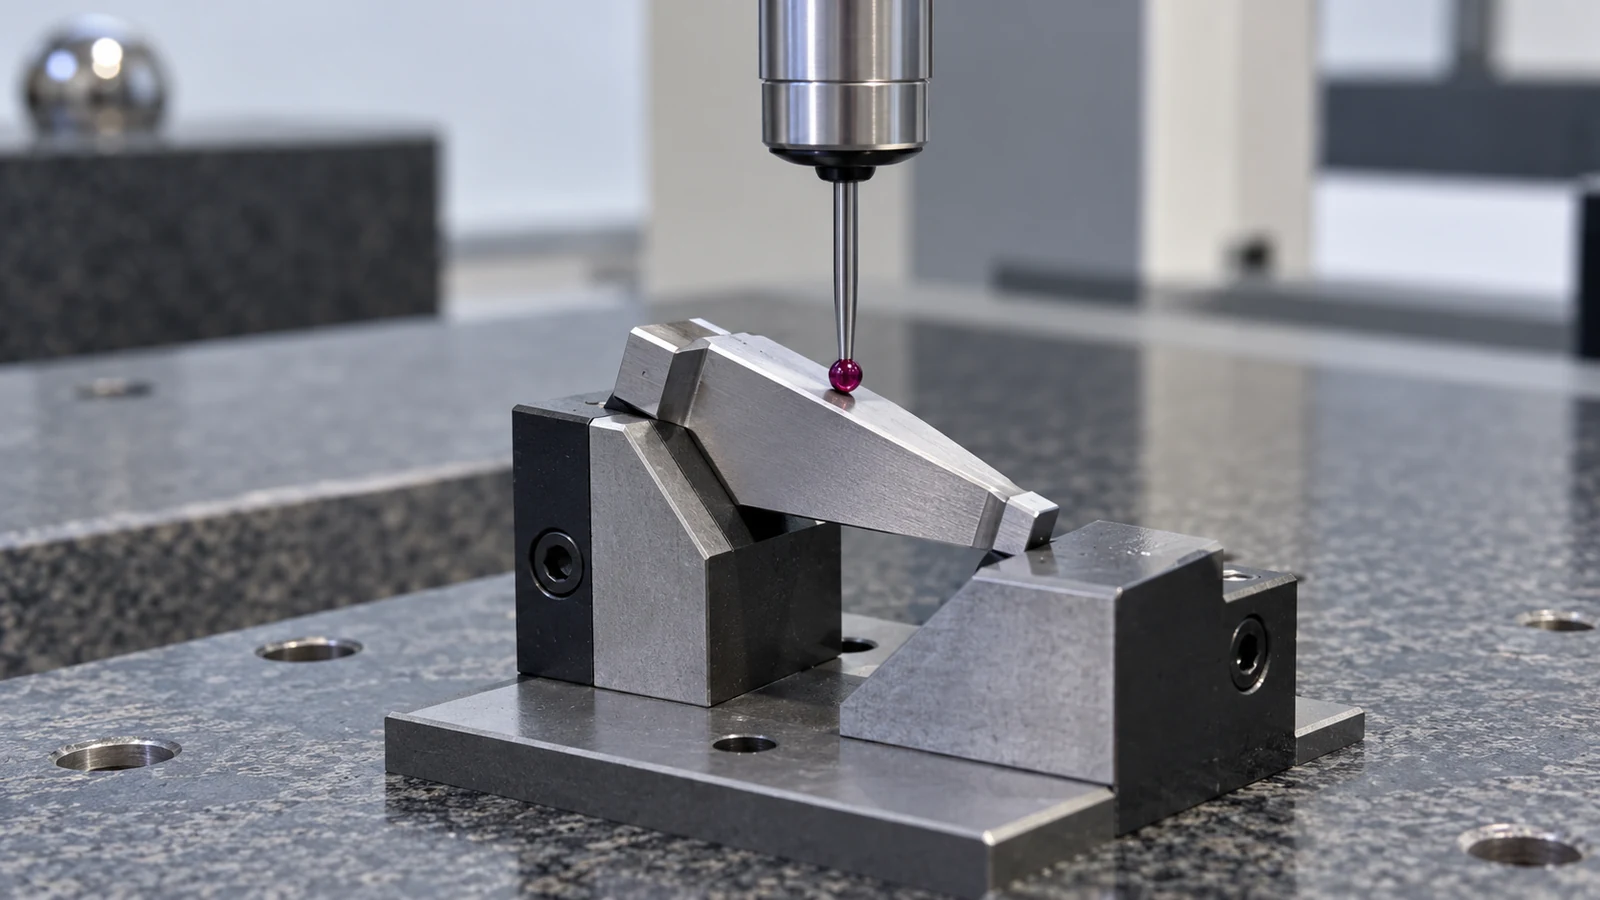
No use una medición manual arbitraria como única base de aceptación para un cono crítico. Si la tolerancia es estrecha o la superficie es difícil de acceder, el plan de inspección debe especificar un método adecuado y una alineación de datum. La incertidumbre de medición importa: una pequeña desviación reportada puede no ser significativa si está cerca de la incertidumbre de la configuración de medición.
Realizar una corrección controlada
Una vez que la evidencia apunta a una causa probable, planifique una prueba limitada. Mantenga estables el material, el espesor, el alambre, el fixture y el procedimiento de inspección mientras cambia el parámetro o el elemento de trayectoria bajo revisión. Documente el comando original, la geometría superior e inferior medida y el ajuste real. Evite acumular varios cambios en una sola prueba; el resultado no mostrará qué cambio importó.
Evalúe la característica completa, no solo el punto que falló. Una corrección de cono puede afectar la rectitud, la condición superficial, la geometría de las esquinas y la cara opuesta. Si la pieza se acopla con otro componente, verifique el ajuste funcional bajo la relación de datum especificada. Una pared visualmente mejorada no es necesariamente una característica conforme.
Para trabajos repetitivos, conserve la configuración verificada y las notas de proceso junto con la revisión de la pieza. Cuando el plano, el espesor del material en bruto, el material o la configuración de la máquina cambien, vuelva a validar en lugar de suponer que la corrección anterior se transfiere exactamente. Eso evita que un ajuste puntual se convierta en una regla de producción no documentada.
Preguntas frecuentes
¿Debo corregir un error de cono cambiando el ángulo programado?
Solo después de confirmar la referencia medida, la alineación de configuración y el comportamiento del corte. Un offset puede compensar un síntoma mientras deja sin resolver un problema de configuración o de medición.
¿Por qué pueden discrepar las dimensiones superior e inferior aunque el ángulo parezca correcto?
Los perfiles medidos pueden incluir desplazamientos de posición, transiciones locales o diferencias de alineación del datum además de la pendiente. Compare la ubicación y la forma superior e inferior, no solo un único valor de ángulo.
¿Puede el flushing afectar un cono en electroerosión por hilo?
Las condiciones de flushing pueden influir en el entorno de corte y contribuir a un comportamiento dependiente de la dirección o de la característica. Verifique con la guía del fabricante de la máquina y una prueba controlada en lugar de suponer que una configuración es universal.