
As marcas de vibração em uma peça torneada geralmente vêm de vibração no ciclo ferramenta–peça–máquina, e não de uma única configuração ruim de velocidade de corte. Comece registrando onde o padrão aparece, se ele se repete ao longo de toda a circunferência e se muda com a projeção da peça, a pressão da placa, o avanço ou a condição da ferramenta. Essas pistas separam uma montagem flexível de uma pastilha desgastada, de um corte interrompido ou de vibração do lado da máquina antes de você alterar várias variáveis ao mesmo tempo.
Para os compradores, a distinção importa porque uma ondulação cosmética, um problema dimensional e uma vibração que danifica uma superfície funcional não têm a mesma consequência de aceitação. Uma especificação de acabamento deve identificar a superfície e sua função; a rota de fabricação pode então ser avaliada em relação a esse requisito.
Leia o padrão antes de alterar o corte
A vibração no torneamento é uma vibração auto-reforçada: uma aresta de corte encontra uma ondulação superficial deixada por uma revolução anterior, e a espessura variável do cavaco pode amplificar a vibração seguinte. A marca visível é evidência dessa interação dinâmica. Seu espaçamento e localização são úteis, mas uma fotografia sozinha raramente identifica a causa raiz.
| Padrão observado | Primeiras verificações | O que isso pode indicar |
|---|---|---|
| Faixas circunferenciais regulares ao longo de uma seção esbelta longa | Projeção da peça, contraponta ou apoio fixo, fixação da placa, projeção da ferramenta | Baixa rigidez na peça ou na montagem |
| Marcas concentradas perto de um ressalto ou de um recurso interrompido | Entrada da ferramenta, condição da aresta da pastilha, mudança local de parede ou seção | Força de corte variável ou engajamento intermitente |
| O acabamento muda após várias peças ou uma troca de ferramenta | Desgaste da pastilha, material acumulado, assentamento da ferramenta, histórico de compensações | Condição da ferramenta ou repetibilidade da montagem |
| Vibração aparece em trabalhos ou eixos não relacionados | Condição da máquina, fixação da peça, vibração nas proximidades, assentamento do fuso ou do carrossel porta-ferramentas | Uma fonte do lado da máquina ou ambiental |
Não trate a tabela como um diagnóstico por si só. Um acabamento semelhante a chatter também pode vir de uma aresta danificada, recorte de cavaco, um defeito na superfície do material ou uma configuração de medição instável. Compare a região afetada com o desenho e inspecione a pastilha e os cavacos antes de atribuir a causa.
Rastreie o ciclo de vibração
Comece pela rigidez. Uma peça longa projetada para fora da placa comporta-se como uma mola; uma pequena alteração no comprimento não apoiado pode importar mais do que um ajuste moderado no avanço. Paredes finas, eixos esbeltos, superfícies de fixação estreitas e ferramentas de grande alcance reduzem todos a rigidez do sistema. Verifique se a peça está assentada contra o batente e se a fixação não deforma uma seção fina antes do corte.
Em seguida, inspecione o conjunto da ferramenta. Balanço excessivo do suporte, assentamento deficiente da pastilha, um alojamento danificado, um raio de ponta inadequado para a rigidez da peça ou uma aresta de corte desgastada podem transformar um corte estável em um corte vibratório. Verifique se a pastilha está limpa e fixada corretamente. Uma geometria mais afiada pode reduzir a força de corte em algumas aplicações, mas a aresta correta depende do material, do controle de cavacos e do requisito de acabamento; não é uma solução universal.
Depois, observe o engajamento e a sequência. Um desbaste pesado seguido de um passe de acabamento muito leve pode esfregar em vez de cortar se a aresta estiver desgastada ou se o sobremetal variar. Recursos interrompidos podem criar pulsos de força. O acúmulo de cavacos também pode perturbar o corte. A entrega de refrigerante, a evacuação de cavacos e um sobremetal consistente fazem parte do processo, não são detalhes secundários.
Por fim, separe a vibração de corte da variação de medição. Se uma peça estiver quente, for fixada de forma diferente ou medida em outro local, o diâmetro registrado pode variar mesmo quando o padrão da superfície não mudou. Defina o datum, o instrumento, o local de contato e a condição de inspeção antes de alterar compensações para perseguir uma leitura.
Use uma sequência de teste controlada
Altere uma variável de cada vez e mantenha o método de inspeção constante. Uma sequência prática é:
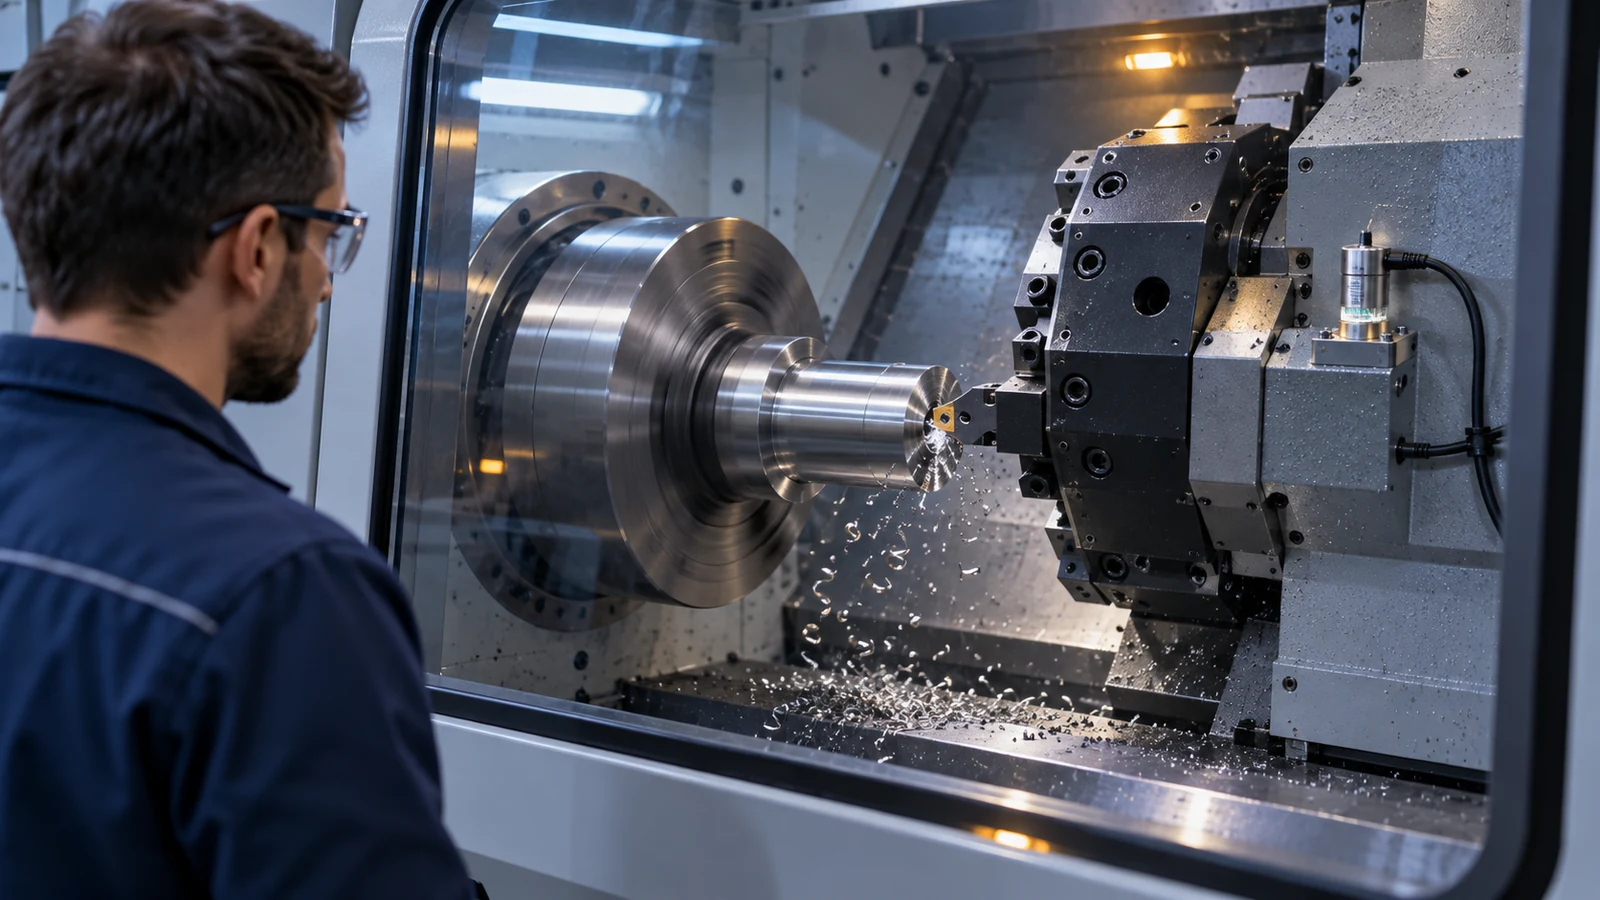
- Confirme o sintoma. Marque o local, a direção e a extensão do chatter; compare com a superfície funcional e o requisito de acabamento do desenho.
- Verifique a montagem. Verifique a saliência, o apoio, o contato com a placa, o balanço da ferramenta, o assentamento do inserto e se a peça está sendo deformada pela fixação.
- Inspecione a aresta de corte e os cavacos. Substitua um inserto duvidoso por um comprovadamente bom e observe se o sintoma se desloca ou desaparece.
- Faça um pequeno ajuste de corte, devidamente documentado. Teste individualmente a velocidade, o avanço, a profundidade de corte ou a geometria da ferramenta. Evite alterar todos ao mesmo tempo, caso contrário o resultado não identificará a causa.
- Verifique novamente a dimensão e a superfície em conjunto. Uma aparência mais lisa não é aprovação se a característica agora estiver fora da tolerância, e uma dimensão estável não satisfaz automaticamente uma especificação de acabamento superficial.
Para produção repetitiva, preserve as condições de setup bem-sucedidas e defina o que dispara uma troca de ferramenta ou uma revisão do processo. Se o corte permanecer instável, revise o apoio da peça e a sequência de operações em vez de continuar ajustando os offsets. O contexto mais amplo processo de torneamento CNC é mais eficaz quando o desenho, o plano de fixação, o acesso da ferramenta e o datum de inspeção são considerados em conjunto.
Quando a vibração se torna uma questão de desenho ou de suprimento
Um comprador deve distinguir uma preferência visual de um requisito de aceitação mensurável. Se uma superfície torneada for um assento de rolamento, uma face de vedação, um diâmetro de localização ou uma interface deslizante, identifique sua função e forneça no desenho os requisitos dimensionais e superficiais aplicáveis. Se não for funcional, uma nota genérica de “sem chatter” pode gerar disputas subjetivas de inspeção sem definir um limite de aceitação.
Para uma RFQ, inclua a revisão do desenho, o material e sua condição, a quantidade, as superfícies críticas, as especificações de acabamento e quaisquer requisitos de datum ou de inspeção. Se uma marca for inaceitável apenas em uma região específica, indique essa região. Não exija uma contagem de eixos da máquina ou um rótulo de processo, a menos que a função da peça realmente dependa disso.
Quando uma peça combina características longas e esbeltas com requisitos rigorosos de dimensão ou acabamento, pergunte como o fornecedor apoiará o trabalho e verificará a superfície crítica. A resposta deve descrever o plano de controle em termos da peça e de seus critérios de aceitação — não prometer que o chatter nunca poderá ocorrer.
Perguntas frequentes
Reduzir a rotação do spindle sempre elimina o chatter na torneamento?
Não. Alterações de velocidade podem afastar o processo de uma condição instável, mas a vibração também pode vir de apoio fraco, balanço da ferramenta, danos na aresta ou engajamento interrompido. Encontre a fonte antes de tratar a velocidade como a única solução.
As marcas de chatter podem ser removidas por polimento?
Somente se a função da superfície, a sobremetal e os limites dimensionais permitirem a remoção de material. O polimento pode ocultar a aparência sem corrigir o tamanho ou a geometria subjacentes, portanto não deve substituir uma decisão definida de usinagem e inspeção.
O chatter deve ser especificado como um defeito de desenho?
Use um requisito mensurável de acabamento ou geometria nas superfícies funcionais. Para áreas não funcionais, defina um limite visual objetivo apenas quando a aparência for importante; caso contrário, uma proibição vaga pode levar a uma aceitação inconsistente.