
Введение: критическая роль точности при обработке корпуса лидара
В основе каждой надежной лидарной системы лежит компонент, который часто упускают из виду, но который принципиально важен: ее корпус. Это не просто защитная оболочка; это прецизионно спроектированная основа, которая определяет точность, долговечность и общие характеристики системы. Процесс механическая обработка корпуса лидара — это место, где передовое производство встречается с жесткими требованиями фотоники и сбора данных. В автономных транспортных средствах отклонение крепления датчика на уровне микрона может исказить восприятие дороги. При аэрофотосъемке тепловая нестабильность корпуса может исказить важные топографические данные. Это введение подчеркивает, что точность обработки — не дополнительная роскошь, а обязательное предварительное условие, превращающее сырье в стабильную, надежную платформу, от которой зависит вся экосистема лидара.
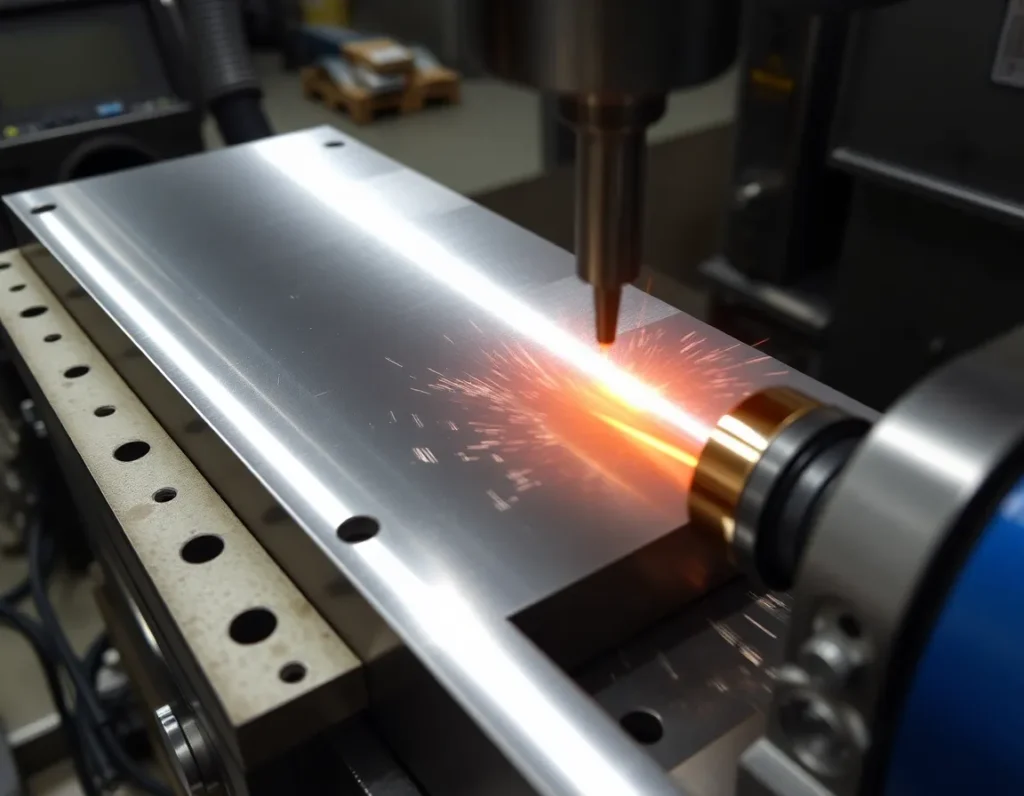
Что такое обработка корпуса лидара? Определение основных компонентов и процесса
Обработка корпуса лидара — это специализированный процесс субтрактивного производства, используемый для создания структурных корпусов и внутренних компонентов, которые вмещают и выравнивают чувствительную оптику и электронику лидарной системы. Это выходит за рамки изготовления простого короба. Корпус представляет собой интегрированную сборку из нескольких обработанных деталей, каждая из которых выполняет свою функцию. Основной корпус или тело обеспечивает герметизацию от окружающей среды и структурную жесткость, защищая от пыли, влаги и физических воздействий. Внутри оптические скамьи и монтажные кронштейны обрабатываются с чрезвычайной точностью, чтобы расположить лазеры, приемники и вращающиеся зеркала (в механических системах) в идеальном, неизменном выравнивании. Апертурные окна, часто изготовленные из специальных полимеров или стекла, устанавливаются в точно обработанные отверстия, чтобы лазерные лучи проходили беспрепятственно. Элементы терморегулирования, такие как ребра радиаторов и каналы для охлаждающей жидкости, часто обрабатываются непосредственно в материале корпуса для отвода остаточного тепла от внутренних компонентов. Сам процесс обработки — это метод вырезания этих сложных геометрий из цельных блоков материала с помощью инструментов с компьютерным управлением, обеспечивающий соответствие каждого размера и угла строгим спецификациям, необходимым для работы лидара.
Основные компоненты обработанного корпуса лидара
- Основной корпус/тело: Первичная оболочка, определяющая внешний форм-фактор и обеспечивающая защиту от окружающей среды по классу IP.
- Оптическая скамья и монтажные элементы: Внутренние платформы, базовые поверхности и резьбовые отверстия, обработанные с субмикронными допусками для закрепления и выравнивания оптических элементов.
- Рамка апертурного окна: Точно обработанный интерфейс для прозрачного окна, обеспечивающий надежную, герметичную посадку без внесения напряжения или искажений.
- Структуры терморегулирования: Встроенные радиаторы, каналы охлаждения и точки крепления для систем активного охлаждения для управления рабочей температурой.
- Интерфейсные и соединительные порты: Обработанные отверстия для электрических разъемов, портов передачи данных и крепежных элементов для интеграции лидара с транспортным средством или платформой.
Почему точность важна: как допуски механической обработки влияют на производительность лидарной системы
Производительность лидарной системы чрезвычайно чувствительна к физической точности ее корпуса. Допуски механической обработки — допустимый предел отклонения физического размера — напрямую преобразуются в ошибки на уровне системы. Рассмотрим траекторию лазерного луча: он должен выходить из лазерного диода, отражаться от ряда зеркал, проходить через окно и достигать цели. Любое несовпадение в обработанных креплениях, удерживающих эти компоненты, даже на несколько угловых секунд или микрометров, может вызвать смещение луча или ошибку наведения. Эта ошибка усиливается с расстоянием, заставляя систему неверно определять местоположение объекта. В автомобильном контексте это может означать ошибочную оценку расстояния до пешехода на несколько критических сантиметров.
Кроме того, прецизионная механическая обработка обеспечивает структурную стабильность. Корпус, который деформируется под воздействием вибрации или теплового расширения, сместит внутренние юстировки, что приведет к “дрейфу” данных — фатальному недостатку для автономной системы, требующей стабильного восприятия. Плоскостность установочных поверхностей и перпендикулярность осей отверстий — это не просто геометрические показатели; они напрямую влияют на отношение сигнал/шум и угловое разрешение. По сути, точность механической обработки корпуса задает фундаментальную “истину” для измерений лидара. Любая ошибка, внесенная на этом механическом этапе, является системной ошибкой, которую программное обеспечение не может полностью исправить, что в конечном итоге снижает надежность данных облака точек, на основе которых принимаются критически важные решения.
Ключевые материалы для корпусов лидаров: алюминий, композиты и передовые сплавы
Выбор материала для механической обработки корпуса лидара — это критически важное инженерное решение, балансирующее вес, прочность, тепловые свойства, технологичность и стоимость. Материал образует основу для всей прецизионной механической обработки и должен сохранять свою размерную стабильность во всех условиях эксплуатации.
Алюминиевые сплавы (например, 6061-T6, 7075): Наиболее распространенный выбор — алюминий, который предлагает превосходное соотношение прочности и веса, хорошую коррозионную стойкость и превосходную обрабатываемость. Его высокая теплопроводность — палка о двух концах; он эффективно отводит тепло от внутренней электроники, что полезно, но также означает, что корпус может значительно расширяться и сжиматься при изменении температуры. Это требует тщательного теплового проектирования и иногда использования согласованных коэффициентов теплового расширения (КТР) с внутренними компонентами. Такие сплавы, как 7075, обеспечивают более высокую прочность для требовательных аэрокосмических или военных применений.
Композиты и инженерные полимеры: Такие материалы, как углеволоконные полимеры (CFRP) и PEEK (полиэфирэфиркетон), набирают популярность, особенно там, где первостепенное значение имеет экстремальное снижение веса, например, в дронах и робототехнике. CFRP обеспечивает исключительную жесткость и малый вес при почти нулевом КТР, обеспечивая превосходную размерную стабильность. Однако механическая обработка композитов требует специализированного инструмента и методов для предотвращения расслоения и вытягивания волокон. PEEK обеспечивает высокую химическую стойкость и хорошие характеристики в условиях высоких температур, что делает его подходящим для суровых промышленных условий.
Передовые сплавы и металлы: Для наиболее экстремальных применений используются такие материалы, как титан и инвар. Титан обеспечивает исключительное соотношение прочности и веса и превосходную коррозионную стойкость, но он дороже и сложнее в обработке. Инвар, железоникелевый сплав, ценится за исключительно низкий коэффициент теплового расширения, что делает его идеальным для сверхстабильных оптических скамей в научных или высокоточных топографических лидарах, где необходимо устранить тепловой дрейф. Магниевые сплавы также исследуются из-за их очень низкой плотности, хотя проблемы воспламеняемости требуют тщательного управления.
Процесс механической обработки: от фрезерования с ЧПУ до 5-осевого производства
Создание прецизионного корпуса лидара следует тщательно спланированному рабочему процессу механической обработки с использованием передовых технологий компьютерного числового программного управления (ЧПУ). Процесс начинается с цельной заготовки выбранного материала, надежно закрепленной на станине станка. 3-осевое фрезерование с ЧПУ является основной рабочей лошадкой, используя вращающиеся режущие инструменты для удаления материала с верхней и боковых частей детали для создания базового контура, внутренних полостей и большинства крепежных элементов. Для более сложных геометрий, включающих поднутрения или составные кривые, становится необходима 5-осевая механическая обработка с ЧПУ. 5-осевой станок может динамически ориентировать режущий инструмент или саму деталь по пяти различным осям одновременно. Это позволяет создавать сложные монолитные структуры за одну установку — например, корпус со встроенными каналами охлаждения и сложными оптическими креплениями — что резко снижает ошибки, которые могут накапливаться при повторном закреплении детали на нескольких станках.
Для достижения превосходной чистоты поверхности и более жестких допусков при минимизации остаточных напряжений в материале часто применяются методы высокоскоростной обработки (HSM) с использованием меньших режущих инструментов при очень высоких скоростях шпинделя. Для самых малых и наиболее деликатных элементов, таких как крошечные резьбовые отверстия для винтов оптики или тонкие вентиляционные узоры, операции точного сверления и нарезания резьбы выполняются микроинструментами. На протяжении всего процесса используются стратегические последовательности черновых, получистовых и чистовых проходов для эффективного удаления материала при постепенном достижении окончательных критических размеров и качества поверхности, заданных в конструкции. Такой выверенный подход обеспечивает структурную целостность и геометрическое совершенство конечного корпуса.
Отделка поверхности и покрытия: обеспечение долговечности и четкости сигнала
После завершения механической обработки необработанная металлическая деталь проходит процессы отделки поверхности и нанесения покрытий, которые жизненно важны как для долговечности, так и для оптических характеристик. Эти обработки устраняют микроскопические несовершенства, оставленные режущими инструментами, и подготавливают корпус к долгосрочной эксплуатации в сложных условиях.
Для алюминиевых корпусов наиболее распространенной обработкой поверхности является анодирование. Этот электрохимический процесс утолщает естественный оксидный слой на алюминии, создавая твердую, износостойкую и коррозионностойкую поверхность. Анодирование также обеспечивает электрическую изоляцию и может быть окрашено в различные цвета (чаще всего в черный) для улучшения светопоглощения и снижения внутренних отражений или “паразитного света”, который мог бы помешать приемнику лидара. Для применений, требующих максимальной коррозионной стойкости, например для морских лидаров, перед окраской или порошковым напылением может наноситься хроматное конверсионное покрытие (Alodine).
Порошковое напыление обеспечивает толстый, прочный и эстетичный полимерный слой, который обеспечивает превосходную защиту от химических веществ, УФ-излучения и истирания. Внутренняя поверхность корпуса часто отделывается матовой черной текстурой, специально разработанной для оптического поглощения, действуя как световая ловушка для устранения любых паразитных отражений внутри камеры. Для критического апертурного окна на оптическое стекло или полимер наносятся антиотражающие (AR) покрытия. Эти многослойные тонкопленочные покрытия предназначены для минимизации потерь на отражение на конкретных длинах волн лазера лидара, обеспечивая передачу максимальной мощности сигнала к цели и обратно к приемнику. В совокупности эти этапы отделки герметизируют прецизионно обработанную деталь, защищая ее от внешних воздействий и оптимизируя оптический путь для четкого и надежного сбора данных.
Контроль качества и метрология: подтверждение точности для надежных данных лидара
Целостность лидарной системы настолько хороша, насколько хороша верификация ее корпуса. После тщательных процессов механической обработки и отделки строгий режим контроля качества и метрологии гарантирует, что каждая размерная спецификация и эксплуатационное требование соблюдены. Этот этап превращает прецизионно обработанную деталь в сертифицированный компонент, готовый к интеграции в критически важный датчик. Процесс начинается с инспекции первой статьи (FAI) — всесторонней проверки первых деталей из производственной партии на соответствие всем проектным чертежам и спецификациям. Это устанавливает базовый уровень для производственного процесса.
Передовые координатно-измерительные машины (КИМ) являются рабочей лошадкой этой верификации. Эти системы используют контактные щупы или, все чаще, бесконтактные лазерные сканеры для сбора миллионов точек данных с поверхности корпуса. Затем облако точек сравнивается с исходной CAD-моделью, генерируя цветовую карту отклонений, которая визуально выделяет любые области за пределами заданных допусков. Для критических элементов, таких как посадочное место оптического окна, монтажные интерфейсы и уплотнительные поверхности, анализ КИМ подтверждает плоскостность, перпендикулярность и истинное положение с точностью до микрон. Оптические компараторы и системы визионных измерений также используются для быстрой 2D-проверки размеров отверстий, пазов и профилей.
Помимо геометрии, первостепенное значение имеет функциональное тестирование. Испытание на герметичность, часто с использованием гелиевых течеискателей или методов падения давления, проверяет целостность уплотнений и способность корпуса соответствовать своему рейтингу IP (степень защиты) или NEMA. Это не подлежит обсуждению для корпусов, предназначенных для автомобильных или наружных условий. Испытание термоциклированием подвергает корпус экстремальным колебаниям температуры, проверяя на наличие деформации, отказа уплотнений или деградации покрытий, которые могут возникнуть в реальных условиях — от пустынной жары до арктического холода. Наконец, эффективность внутреннего антиотражающего покрытия и внешних оптических покрытий проверяется с помощью спектрофотометров для измерения отражательной способности на конкретных длинах волн лазера лидара. Эта сквозная цепочка валидации замыкает цикл на механическая обработка корпуса лидара, гарантируя, что физический корпус поддерживает, а не ставит под угрозу генерацию надежных данных облака точек высокой точности.
Применение в различных отраслях: автомобилестроение, робототехника, геодезия и другие
Спрос на прецизионно обработанные корпуса лидаров обусловлен их стремительным внедрением в различных секторах, каждый из которых предъявляет уникальные экологические и эксплуатационные требования. Корпус является общим знаменателем, адаптируясь для защиты ключевой технологии — будь то на шоссе, на заводском полу или на борту беспилотного летательного аппарата.
Автомобилестроение и автономные транспортные средства
Это наиболее требовательное и массовое применение. Автомобильные корпуса лидаров должны выдерживать суровые условия: постоянную вибрацию, термический удар от -40°C до 85°C, воздействие дорожных химикатов, соляного тумана и моек высокого давления. Как правило, это компактные, аэродинамически интегрированные блоки, изготовленные из литого или кованого алюминия для обеспечения соотношения прочности и веса. Допуски механической обработки для интерфейса окна исключительно жесткие, чтобы предотвратить искажение луча, а покрытия должны сохранять прозрачность на протяжении всего срока службы автомобиля. Надежность здесь касается не только качества данных, но и функциональной безопасности.
Робототехника и промышленная автоматизация
От роботов складской логистики до роботизированных манипуляторов, выполняющих сложные задачи, лидар обеспечивает необходимое пространственное восприятие. Корпуса в этом секторе отдают приоритет прочности против случайных ударов, защите от пыли в промышленных условиях и экранированию электромагнитных помех (EMI) для сосуществования с тяжелой техникой. Они часто проектируются с расчетом на модульность, что позволяет легко интегрировать их в различные шасси роботов. Механическая обработка сосредоточена на надежных точках крепления и точных элементах выравнивания, чтобы поле зрения лидара было идеально откалибровано под навигационное программное обеспечение робота.
Топографическая съемка и картографирование
Воздушные (установленные на самолетах или дронах) и наземные (установленные на штативе) съемочные лидарные системы фиксируют обширные ландшафты для картографии, лесного хозяйства и гражданского строительства. Их корпуса легкие, но жесткие, часто изготавливаются из передовых сплавов или композитов для минимизации веса на летательных аппаратах. Они оснащены большими высококачественными оптическими окнами и спроектированы с учетом термической стабильности, чтобы предотвратить искажения во время длительных съемочных полетов. Герметизация от воздействия окружающей среды критически важна для защиты от конденсата при быстрых изменениях высоты.
Другие ключевые применения
- Умная инфраструктура: Лидарные блоки для мониторинга дорожного движения и приложений умного города требуют корпусов со встроенным терморегулированием для непрерывной работы и защиты от вандализма.
- Оборона и безопасность: Корпуса для этих применений делают акцент на экстремальной повышенной прочности, малозаметности (сниженной радиолокационной сигнатуре) и работе в широком диапазоне температур.
- Археология и культурное наследие: Портативным высокоразрешающим сканерам нужны компактные, легкие корпуса, защищающие деликатную оптику при транспортировке и использовании в отдаленных местах.
В каждом случае процесс механической обработки адаптируется не только к материалу, но и к условиям конечного применения, гарантируя безупречную работу лидарного датчика внутри wherever он развернут.
Будущие тенденции и инновации в проектировании и производстве корпусов лидаров
Эволюция технологии лидаров неразрывно связана с достижениями в том, как проектируется и изготавливается их корпус. Будущее указывает на большую интеграцию, более умные материалы и более устойчивое, эффективное производство.
Доминирующей тенденцией является движение к корпусам с мультисенсорным объединением. Вместо отдельных корпусов для лидара, камер и радара в конструкциях следующего поколения все датчики размещаются в едином унифицированном корпусе с прецизионно обработанными отсеками и юстировочными метками. Такой подход “сенсорного комплекса” обеспечивает фиксированные относительные положения (калибровку) между датчиками, упрощает интеграцию в транспортное средство и улучшает эстетику. Обработка таких сложных многофункциональных деталей будет всё больше зависеть от 5-осевых и даже 7-осевых систем ЧПУ для создания внутренних геометрий и составных углов за один установ.
Материаловедение определяет ещё один крупный сдвиг. Хотя алюминий остаётся основным материалом, растёт применение передовых композитов таких как полимеры, армированные углеродным волокном (CFRP). Эти материалы обеспечивают исключительную жёсткость и низкое тепловое расширение, критически важные для сохранения юстировки, при доле веса металла. Обработка композитов требует специализированного инструмента и процессов для предотвращения расслоения, что создаёт новую нишу в производственной экспертизе. Кроме того, интеграция аддитивного производства (3D-печати) для серийных деталей, особенно с использованием таких металлов, как алюминиевые или титановые сплавы, позволяет создавать ранее невозможные органические формы, оптимизирующие воздушные потоки, теплоотвод и распределение веса в одной объединённой детали, сокращая число сборочных операций.
Наконец, сам производственный процесс становится более интеллектуальным. Интеграция метрологии в процессе обработки непосредственно на станках с ЧПУ позволяет проводить измерения и компенсацию в реальном времени во время обработки, практически исключая послеоперационную доработку. Цифровая нить и подключение к IoT обеспечат каждому корпусу полного цифрового двойника, отслеживающего историю материалов, параметры обработки и данные о качестве на протяжении всего жизненного цикла. По мере масштабирования лидаров до потребительских применений эти инновации в конструкции корпусов и механическая обработка корпуса лидара будут играть ключевую роль в достижении требуемого сочетания высокой производительности, долговечности и экономической эффективности.
Краткое изложение ключевых моментов
Обработка корпусов лидаров — это критически важная дисциплина, основанная на точности, которая связывает передовое проектирование с реальной функциональностью. Корпус — это гораздо больше, чем простой ящик; это оптико-механическая система, неотъемлемая часть работы датчика. Ключевые выводы:
- Точность не подлежит обсуждению: Допуски при обработке напрямую влияют на юстировку луча, терморегулирование и герметизацию, что, в свою очередь, влияет на точность, дальность и надёжность данных лидара.
- Выбор материала стратегичен: Выбор между алюминиевыми сплавами, передовыми композитами или специализированными полимерами определяется потребностями конкретного применения в отношении веса, прочности, теплопроводности и экранирования ЭМИ.
- Технологические возможности имеют решающее значение: Современное производство опирается на многоосевую ЧПУ-обработку, высокоскоростное фрезерование и сложные системы закрепления для достижения требуемых сложных геометрий и сверхжёстких допусков.
- Отделка выполняет функциональную роль: Анодирование, порошковая окраска и специализированные оптические покрытия применяются не только ради эстетики, но и для обеспечения долговременной защиты от воздействия окружающей среды, отвода тепла и оптимального светопропускания с минимальным внутренним отражением.
- Верификация подтверждает характеристики: Комплексный контроль качества с использованием КИМ, тестеров герметичности и оптической метрологии подтверждает, что каждый корпус соответствует своему проектному замыслу перед отправкой с завода.
- Применение определяет конструкцию: От виброустойчивых автомобильных блоков до лёгких аэросъёмочных подвесов — конструкция корпуса и процесс его обработки тщательно адаптируются к условиям эксплуатации.
- Инновации непрерывны: Отрасль стремительно развивается в направлении мультисенсорных融合-конструкций, передовых лёгких материалов, аддитивного производства и более интеллектуальных, подключённых производственных процессов.
В конечном счёте, превосходство в обработке корпусов лидаров является основополагающим элементом, позволяющим технологии лидаров реализовать свой потенциал в автомобильной сфере, робототехнике, картографии и за их пределами, обеспечивая этим сложным сенсорам способность чётко и надёжно видеть мир на протяжении многих лет.
Часто задаваемые вопросы (FAQ)
Какие допуски являются наиболее критичными при обработке корпусов лидаров?
Наиболее критичные допуски обычно относятся к элементам, которые напрямую сопрягаются с оптикой и креплением к транспортному средству или платформе. Это включает плоскостность и перпендикулярность посадочного места оптического окна (часто в пределах ±0,025 мм или меньше), истинное положение крепёжных отверстий и баз, а также размеры уплотнительных канавок для O-колец или прокладок. Любое отклонение в этих областях может привести к разъюстировке лазерного луча, нарушению герметичности или возникновению механических напряжений.
Почему алюминий так часто используется для корпусов лидаров?
Алюминий, в частности сплавы, такие как 6061-T6 и 7075-T6, обеспечивает исключительный баланс свойств: он лёгкий, обладает хорошей прочностью, легко обрабатывается и имеет превосходную теплопроводность, помогающую отводить тепло от внутренней электроники. Он также воспринимает различные долговечные виды отделки поверхности, такие как анодирование. Это сочетание делает его экономически эффективным и оптимизированным по характеристикам выбором для широкого спектра применений.
Можно ли использовать пластик для высокопроизводительных корпусов лидаров?
Да, но при тщательном выборе. Инженерные термопласты, такие как PEEK (полиэфирэфиркетон), или усовершенствованные композиты применяются в特定ных сценариях, особенно там, где первостепенное значение имеют снижение веса, коррозионная стойкость или сложные консолидированные геометрии. Однако они, как правило, имеют более высокие коэффициенты теплового расширения и более низкую теплопроводность, чем металлы, что необходимо учитывать при проектировании. Для большинства автомобильных и защищённых применений металл остаётся стандартом.
Как корпус влияет на поле зрения (FOV) лидара?
Апертурное окно корпуса и внутренний зазор вокруг вращающегося или твердотельного сканирующего механизма определяют физические пределы FOV. Окно должно быть достаточно большим и точно позиционированным, чтобы лазерные лучи могли выходить и возвращаться во всём своём проектном угловом диапазоне без виньетирования (блокировки). Внутренние поверхности также формируются и покрываются, чтобы предотвратить интерференцию отражений от краёв корпуса с приёмником.
В чём заключается самая большая производственная проблема при изготовлении таких корпусов?
Достижение и поддержание допусков “стек-ап” (накопления погрешностей) по множеству взаимозависимых элементов является значительной проблемой. Корпус может иметь идеальную плоскостность окна, но если его монтажная поверхность не параллельна, весь блок будет смещён при установке. Управление внутренними напряжениями в материале во время обработки для предотвращения последующего коробления, а также обеспечение стабильного качества в крупносерийном производстве также являются основными задачами производителей.
Существуют ли отраслевые стандарты испытаний корпусов лидаров?
Хотя единого универсального стандарта не существует, производители соблюдают множество соответствующих стандартов в зависимости от отрасли. Корпуса автомобильных лидаров испытываются по строгим стандартам, таким как ISO 16750 (дорожные транспортные средства), на вибрацию, удар, температуру и влажность. Степень защиты от проникновения оценивается по IEC 60529 (код IP). Конкретные требования заказчика часто определяют дополнительные функциональные испытания и испытания на долговечность, адаптированные к ожидаемому сроку службы и условиям эксплуатации.