
Когда деталь из нержавеющей стали трудно точить, 303 может показаться простым решением. Её характеристики свободной обработки могут помочь с дроблением стружки и производственным потоком, тогда как 304 широко используется, когда большее значение имеют коррозионная стойкость и поведение при формовке. Выбор — это не простое ранжирование «легко против трудно»: он зависит от окружающей среды, критических поверхностей детали, особенностей обработки и от того, стоит ли небольшой выигрыш во времени цикла изменения запаса по коррозионной стойкости.
Содержание
- Сначала определите условия эксплуатации
- Где 303 может помочь в маршруте обработки
- Что означает компромисс по коррозионной стойкости
- Испытывайте реальную деталь, а не типовой образец
- Держите замену материала под контролем
- Сравнивайте предложение справедливо
- Часто задаваемые вопросы
Сначала определите условия эксплуатации
Начните с того, с чем контактирует компонент и как его очищают. Сухой кронштейн внутри помещения, часто промываемый компонент пищевой зоны и фитинг, подверженный воздействию хлоридов или технологических химикатов, предъявляют разные требования к коррозионной стойкости. Нержавеющая сталь не означает невосприимчивость к любой среде, и одно название материала не может подтвердить срок службы. Зафиксируйте химическое воздействие, температуру, влажность, чистящее средство, условия в зазорах и отделку поверхности, которые важны для конструкции.
Далее определите функцию детали. Выбрана ли нержавеющая сталь в основном ради внешнего вида, коррозионной стойкости, прочности или утверждённого заказчиком стандарта материала? Какие поверхности смачиваются, скрыты в сборке или подвергаются очистке? Могут ли резьбы или узкие зазоры задерживать загрязнения? Марка, которая эффективно обрабатывается, но оставляет недостаточную коррозионную стойкость на критическом интерфейсе, не является продуктивной заменой.
Если на чертеже указана конкретная марка, рассматривайте это как контролируемое требование. Справочные материалы сайта по нержавеющей стали 303 и 304/304L предоставьте контекст, специфичный для марки, но пригодность для эксплуатации должна проверяться по действующей инженерной спецификации.
Где 303 может помочь в маршруте обработки
303 обычно выбирают для улучшенной обрабатываемости по сравнению со многими аустенитными нержавеющими марками общего назначения. Его серосодержащая химия для свободной обработки может способствовать дроблению стружки и упрощать управление повторяющимися токарными операциями. Это может быть полезно для небольших валов, фитингов, крепежа и деталей с повторяющимися канавками или резьбами, особенно когда длинная стружка мешает автоматической работе или требует частого вмешательства.
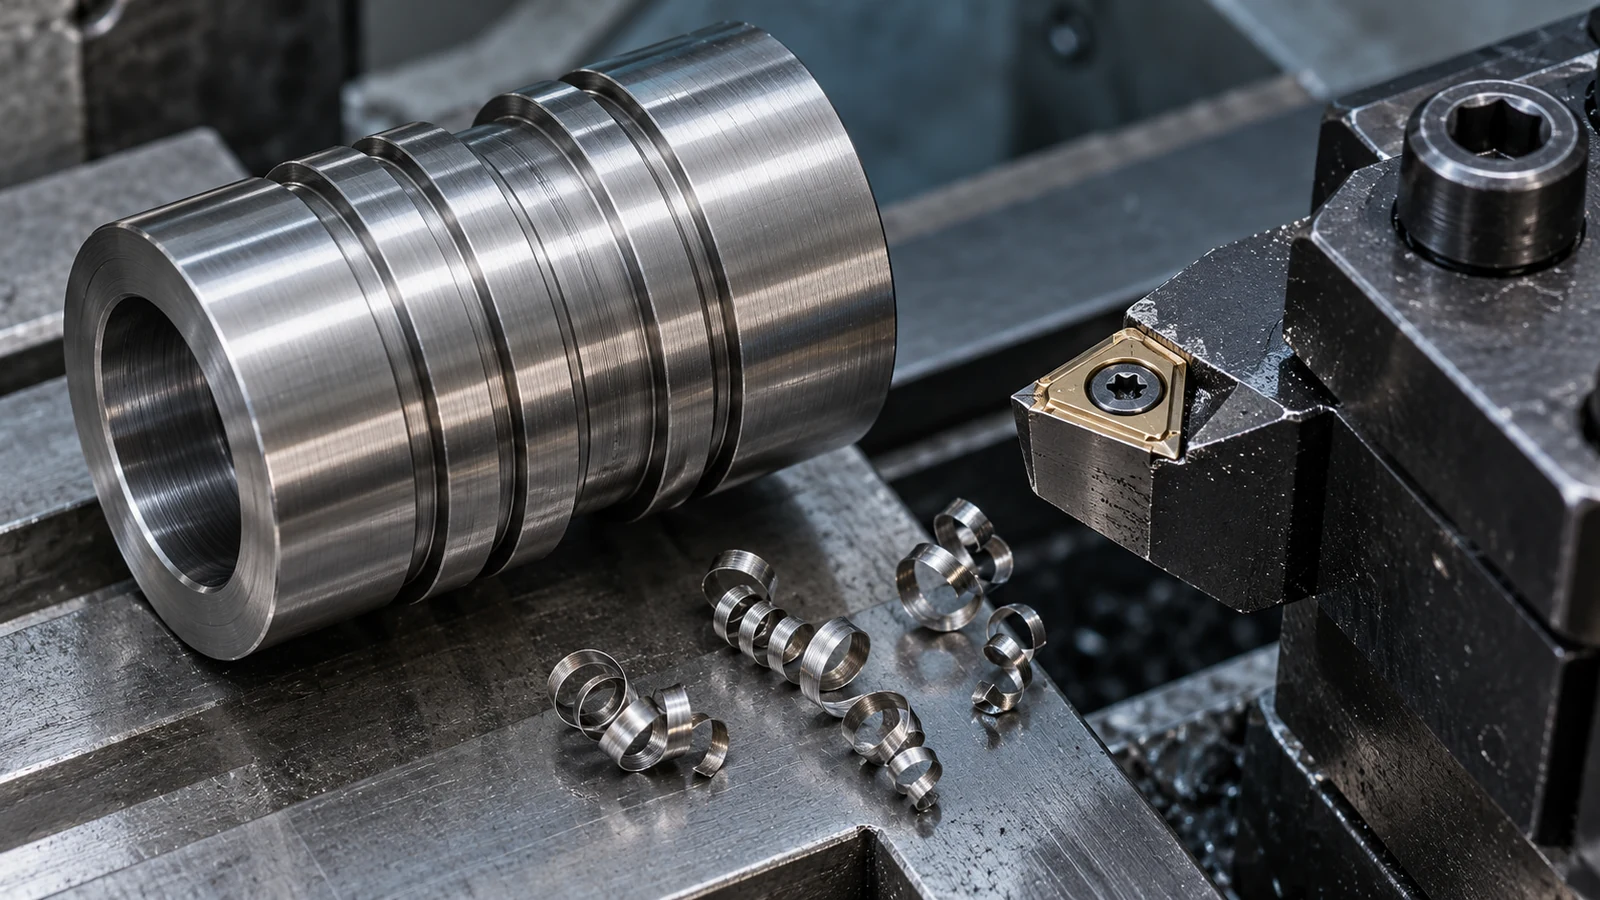
Преимущество не является автоматическим для каждого элемента. Геометрия инструмента, острота кромки, подача, подача СОЖ, жесткость станка, состояние прутка и закрепление заготовки остаются важными. Глубокие отверстия, тонкие стенки, поперечные отверстия и плотные пересечения могут по-прежнему создавать заусенцы или затруднять эвакуацию стружки. Простая деталь с небольшим числом резов может показать незначительную разницу в общей стоимости, тогда как сложный компонент, подаваемый из прутка, может получить больше выгоды от контролируемого стружкообразования.
Сравнивайте всю операцию: стабильность цикла, стойкость инструмента, состояние поверхности, вторичное удаление заусенцев, трудозатраты на контроль и перерывы в производстве. Если единственное доказательство — то, что один пробный рез показался проще, менять утвержденную спецификацию материала слишком рано. Для токарных работ учитывайте, как последовательность элементов соответствует возможностям площадки Процесс токарной обработки с ЧПУ; маршрут обработки и геометрия детали помогают определить, действительно ли обрабатываемость является узким местом.
Что означает компромисс по коррозионной стойкости
Добавка серы, обеспечивающая поведение 303 при свободной обработке, может снизить коррозионную стойкость по сравнению с 304 в некоторых средах. Размер и значимость различия зависят от условий эксплуатации и состояния поверхности. Не превращайте это общее сравнение в необоснованное обещание, что 304 всегда прослужит дольше или что 303 никогда не приемлем. Правильный вопрос — допускают ли предполагаемая среда и режим очистки конкретную марку и отделку.
Механическая обработка также может косвенно влиять на коррозионные характеристики. Следы инструмента, внедренное загрязнение, заусенцы, цвета побежалости от последующих операций и щели могут влиять на очистку и воздействие среды. Деталь может требовать заданного маршрута финишной обработки или пассивации, но эти этапы должны определяться требованиями к конструкции и процессу, а не предполагаться как компенсация неподходящего сплава. Уточните, какие поверхности должны соответствовать критериям внешнего вида, чистоты или приемки по коррозии.
Для сборок проверяйте контакт между разнородными материалами, крепежом, уплотнениями и задержанной влагой. Выбор марки для изолированной детали может не учитывать гальваническое взаимодействие или щель, созданную после сборки. Это вопрос анализа конструкции, а не решение только по механической обработке.
Испытывайте реальную деталь, а не типовой образец
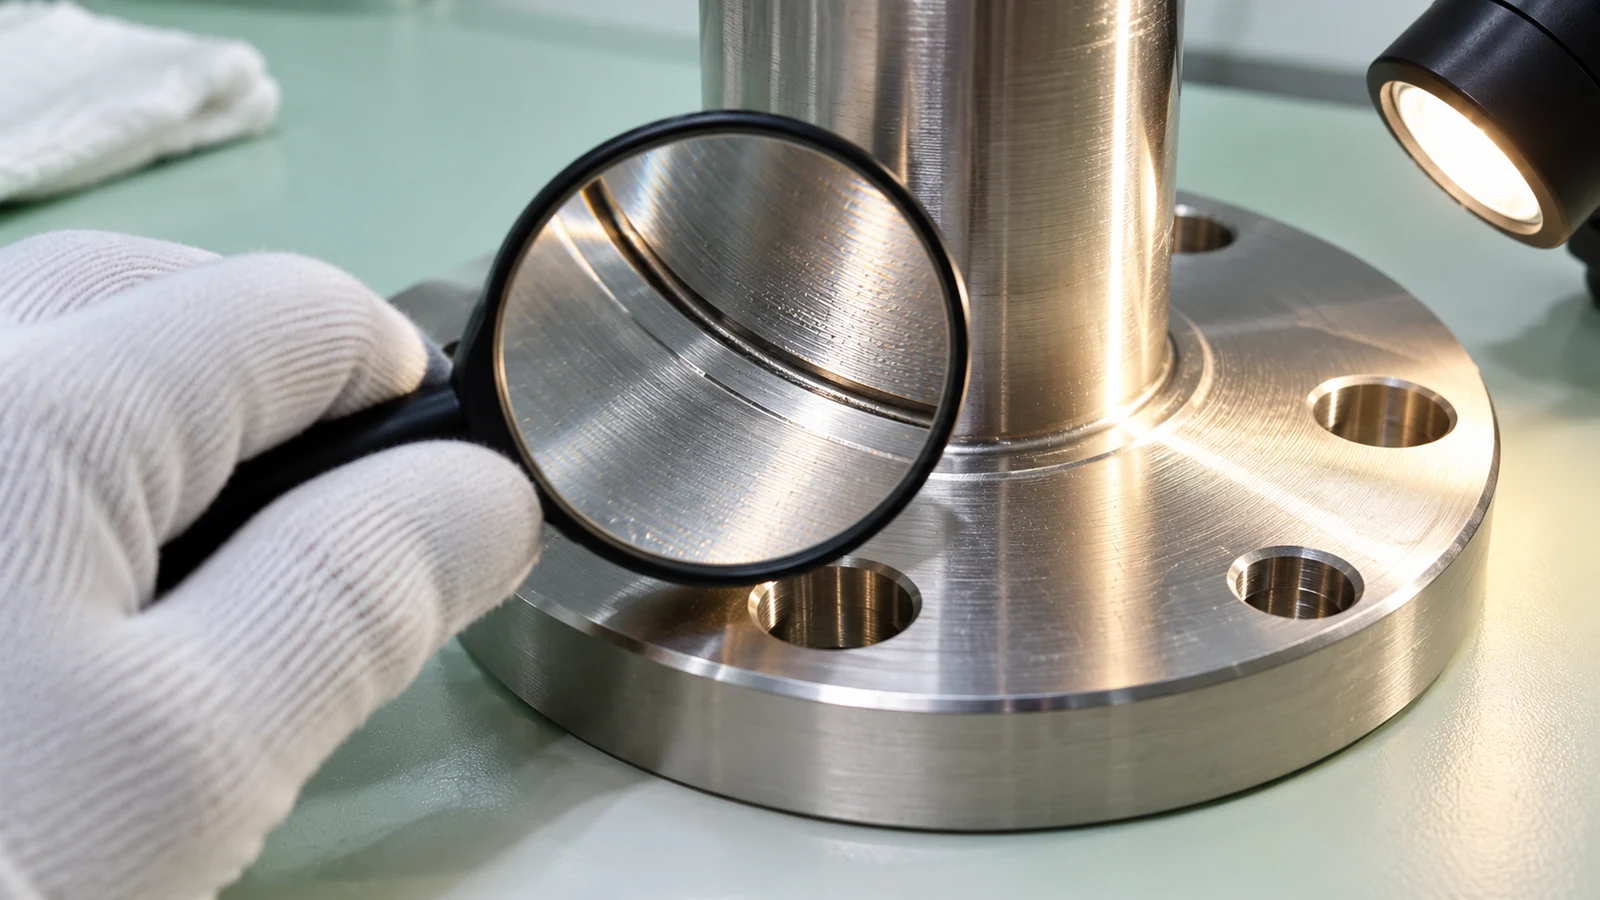
Полезное испытание отражает элементы, которые определяют стоимость и риск. Включите наименьшее отверстие, самый глубокий рез, резьбу или канавку, вызывающую наматывание стружки, и любую поверхность, которая будет видимой или функционально критичной. Записывайте партию и состояние материала, инструмент, СОЖ, последовательность резания, метод удаления заусенцев и результаты контроля. Сравнивайте воспроизводимое поведение в производстве, а не один лучший цикл.
| Сигнал по детали или процессу | Что исследовать | Почему это важно |
|---|---|---|
| Длинная стружка или частые остановки | Последовательность элементов, геометрия инструмента, подача, доступ СОЖ | Может выявить реальное узкое место по обрабатываемости |
| Коррозионная мойка или химическое воздействие | Детали воздействия, щели, отделка, метод очистки | Можно сделать выбор марки функциональным требованием |
| Критическая видимая или уплотнительная поверхность | Ограничения по заусенцам, следы инструмента, финишная обработка и контроль | Марка сама по себе не определяет приемлемость |
| Малый объём, простая геометрия | Наладка и наличие материала в сравнении с влиянием на цикл | Преимущество свободной обработки может не окупить затраты на изменение |
Если доступен прототип, проверьте конечные размеры и состояние кромок наряду с временем цикла. Более быстрый рез, который увеличивает зачистку заусенцев или создаёт поверхность, которую заказчик отклонит, не является подлинным улучшением. Держите результаты прототипа отдельно от квалификации производства, если процесс и партии материала не являются представительными.
Держите замену материала под контролем
Перед переходом с 304 на 303 определите владельца конструкции, требование заказчика и необходимые доказательства приемлемости. Подтвердите марку, форму продукта, документацию на материал и любую послеоперационную обработку. Если марка задана нормативным, гигиеническим или контролируемым заказчиком требованием, получите одобрение перед заказом альтернативы. Наличие на складе у поставщика или его рекомендация по обработке не даёт права изменять чертёж.
Для будущих закупок сделайте запись о решении явной: предполагаемая среда, сохраняемое эксплуатационное свойство, решаемая производственная проблема и план валидации. Если 303 принимается только для сухих некритичных применений, укажите эту границу. Если воздействие коррозии неопределённо, решите этот вопрос до изменения марки.
Сравнивайте предложение справедливо
Попросите поставщика обработки разделить надбавку за материал, наладку, время цикла, расход инструмента, зачистку заусенцев и контроль. Это покажет, устраняет ли предлагаемая марка повторяющуюся производственную затрату или лишь переносит затраты на более поздний этап. Включите любую требуемую финишную обработку или очистку и подтвердите, применяется ли она ко всем поверхностям или к отдельным элементам.
Для серийного производства сравнивайте стабильные циклы на представительных партиях. Для прототипа учитывайте инженерные усилия и усилия по квалификации, прежде чем считать небольшую экономию на деталь решающей. Изменение материала может вызвать новый анализ первой детали, пересмотр проверок сертификатов или одобрение заказчика; это реальные затраты, даже если они не отражены в цикле резания.
Зафиксируйте утверждённую марку, допущения по среде, финишную обработку и границу замены. Если назначение детали меняется — например, сухой внутренний компонент переходит в узел с мойкой — пересмотрите решение. Избегайте оплаты более жёсткого ограничения по материалу, когда применение в нём не нуждается, но не снимайте существующее ограничение без доказательств.
Часто задаваемые вопросы
Легче ли обрабатывать 303, чем 304?
303 обычно выбирают для улучшенной обрабатываемости, особенно там, где дробление стружки влияет на производство. Фактические результаты зависят от геометрии, инструмента, наладки и требований контроля.
Обладает ли 303 такой же коррозионной стойкостью, как 304?
Не предполагайте эквивалентность. Химический состав для свободной обработки может снизить коррозионную стойкость в некоторых средах. Оцените фактические условия эксплуатации, отделку и спецификацию заказчика.
Может ли 303 заменить 304 на любой токарной детали?
Универсальная замена недопустима. Подтвердите требование к материалу и получите одобрение конструкторского отдела или заказчика, где это требуется, прежде чем менять марку.
Устранит ли разницу финишная обработка?
Финишная обработка может быть частью квалифицированного маршрута, но не следует предполагать, что она сделает непригодную марку приемлемой. Определите и проверьте полную систему материала и отделки.