O coração da indução forçada: por que a precisão da roda importa
No mundo de altas apostas da combustão interna, o turbocompressor se destaca como um expoente da recuperação de energia e da densidade de potência. Em sua essência, esse dispositivo é enganosamente simples: uma roda de turbina acionada pelos gases de escape conectada a uma roda de compressor que comprime ar fresco. No entanto, o desempenho, a eficiência e a confiabilidade de todo o sistema dependem da perfeição microscópica desses componentes rotativos. A usinagem de precisão da roda do turbocompressor não é apenas uma etapa de fabricação; é a arte e a ciência fundamentais que transformam ligas brutas de alto desempenho no coração pulsante da indução forçada. Esse processo determina as características do fluxo de ar, a resposta de spool, o potencial máximo de potência e a longevidade operacional, separando um turbo medíocre de um excepcional.
Desconstruindo as rodas: turbina vs. compressor
Antes de aprofundar na usinagem, é crucial entender as funções e geometrias distintas das duas rodas. Cada uma apresenta desafios únicos de usinagem.
A roda de turbina: aproveitando energia caótica
Montada no lado quente do turbo, a roda de turbina é submetida a temperaturas extremas (frequentemente superiores a 1050°C/1900°F) e gases de escape corrosivos. Ela é normalmente usinada a partir de superligas à base de níquel, como o Inconel, renomadas por sua resistência ao calor. A função principal da roda é converter eficientemente a energia térmica e cinética do fluxo de escape em movimento rotacional. Suas pás são projetadas com um perfil curvo, frequentemente muito inclinado para trás para gerenciar a energia dos pulsos e minimizar a inércia. A usinagem de precisão aqui garante que a roda possa sobreviver a esse ambiente infernal enquanto responde rapidamente às demandas do motor.
A Roda do Compressor: A Arte de Esculpir o Ar
No lado frio, o trabalho da roda do compressor é aspirar, acelerar e pressurizar o ar de admissão. Fabricada com ligas de alumínio de alta resistência (como 4032 ou 2618) ou titânio para aplicações extremas, ela opera em altas velocidades de rotação, mas em temperaturas mais baixas. Sua geometria é muito mais complexa, apresentando pás altamente contornadas e inclinadas para trás, com seções de indutor e exdutor. As bordas de ataque devem ser afiadas como navalha para uma entrada de fluxo de ar limpa, enquanto o perfil do exdutor e a folga crítica entre a ponta da pá e a carcaça determinam a eficiência e os limites de surging. Qualquer imperfeição nessa escultura aerodinâmica se traduz diretamente em perda de potência e calor.
O Fluxo de Trabalho da Usinagem de Precisão: Do Tarugo ao Rotor Balanceado
Criar uma roda de turbocompressor é um processo de múltiplas etapas, meticulosamente controlado. A usinagem CNC (Controle Numérico Computadorizado) moderna é o padrão indiscutível, oferecendo a repetibilidade e a precisão necessárias.
1. Seleção de Material e Preparação Inicial
O processo começa com um tarugo forjado ou fundido da liga escolhida. A forja é preferida para aplicações de alto desempenho, pois cria uma estrutura de grãos superior, aumentando a resistência e a resistência à fadiga. Esse tarugo geralmente é pré-torneado para uma forma bruta antes do início da usinagem detalhada.
2. Usinagem CNC Multi-Eixos: O Núcleo da Precisão
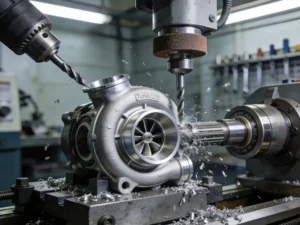
É aqui que a roda toma forma. Máquinas de fresamento CNC de 5 eixos de última geração são essenciais. Elas permitem que a ferramenta de corte se aproxime da peça de praticamente qualquer direção, o que é obrigatório para as geometrias complexas e com rebaixos das pás do compressor e da turbina.
- Desbaste: Cortes agressivos removem grandes quantidades de material para estabelecer a forma básica da roda.
- Semi-acabamento: Refina a forma para mais perto das dimensões finais, deixando uma pequena quantidade de sobremetal para o passe de acabamento.
- Acabamento: A fase mais crítica. Utilizando ferramentas especializadas de metal duro de microgrão ou com ponta de diamante, a máquina traça os perfis aerodinâmicos exatos com tolerâncias frequentemente mantidas dentro de ±0,01 mm (0,0004 polegadas) ou menos. O acabamento superficial é primordial aqui.
3. Características Críticas e Processos Pós-Usinagem
Depois que as pás e o cubo são usinados, outras operações vitais seguem:
- Usinagem do Furo do Cubo e da Rosca da Porca: A interface com o eixo deve ser perfeitamente concêntrica e dimensionada para um ajuste por atrito (frequentemente com uma leve interferência) antes de ser soldada por atrito ou aparafusada.
- Preparação para Balanceamento: A roda é frequentemente levemente balanceada nesta etapa (balanceamento de plano único) antes da montagem com o eixo.
- Tratamentos Superficiais (Opcional): As rodas do compressor podem ser anodizadas para proteção contra corrosão, enquanto as rodas da turbina podem receber revestimentos especializados para aumentar ainda mais a resistência ao calor e à oxidação.
4. Montagem e Balanceamento Dinâmico Final
A roda usinada é montada com seu eixo para formar o núcleo CHRA (Conjunto Rotativo do Alojamento Central). Esta montagem então passa por balanceamento dinâmico de alta velocidade. Ele gira em velocidades operacionais (frequentemente 100.000+ RPM) em uma câmara de vácuo, e quantidades mínimas de material são gravadas a laser ou desgastadas de pontos específicos para eliminar qualquer desequilíbrio vibracional. Esta etapa é inegociável para a durabilidade.
Os Benefícios Tangíveis da Precisão em Nível de Mícron
Investir em usinagem ultraprecisa gera ganhos mensuráveis de desempenho e confiabilidade em todos os aspectos.
Ganhos de Desempenho e Eficiência
Uma roda usinada com precisão, com perfis de pás e folgas ideais, movimenta o ar de forma mais eficaz. Isso se traduz em:
- Redução do Turbo Lag: Menor inércia rotacional de uma roda perfeitamente conformada e leve significa resposta mais rápida.
- Maior Eficiência Adiabática: Mais da potência do motor é usada para gerar pressão de turbo, não calor. Ar de admissão mais frio e denso suporta mais potência e reduz o risco de detonação do motor.
- Faixa Operacional Estendida: A aerodinâmica aprimorada pode ampliar o mapa do compressor, retardando os limites de surge e choke, proporcionando ao motor uma faixa de potência mais ampla e utilizável.
Durabilidade e Confiabilidade Aprimoradas
A precisão é um pilar da robustez:
- Fadiga de Alto Ciclo Minimizada: Superfícies e raios perfeitamente lisos eliminam concentradores de tensão onde trincas podem se iniciar.
- Controle Ideal de Folgas: Pontas de pás precisas evitam o contato com a carcaça durante a expansão térmica, evitando falhas catastróficas.
- Equilíbrio Perfeito: Um conjunto de rotor equilibrado dinamicamente minimiza a carga nos rolamentos e a vibração, estendendo drasticamente a vida útil de todo o CHRA.
Aplicações e Melhores Práticas na Indústria
Rodas de turbocompressor usinadas com precisão são exigidas em todo o espectro do automobilismo e da engenharia de alto desempenho.
Principais Aplicações: Desde carros de Fórmula 1 e do Campeonato Mundial de Rali, onde cada milissegundo de resposta é crítico, até caminhões pesados a diesel que priorizam economia de combustível e longevidade. O setor de desempenho de reposição depende de rodas billet usinadas com precisão para turbos aprimorados, e o campo crescente dos turbocompressores hibridizados (e-turbos) exige rotores excepcionalmente equilibrados e de baixa inércia para a integração do motor elétrico.
Melhores Práticas para Fabricantes e Usuários Finais
- Para Usinadores: Invista em plataformas CNC multieixos de alta rigidez. Utilize softwares CAM avançados para trajetórias de ferramenta ideais. Implemente medição rigorosa em processo com MMCs (Máquinas de Medição por Coordenadas) e perfilômetros de superfície. Mantenha um ambiente controlado para mitigar a expansão térmica das peças e das máquinas.
- Para Construtores de Motores e Preparadores: Sempre adquira rodas e turbos de fabricantes conceituados que discutam com transparência seus padrões de usinagem e balanceamento. Nunca abra mão da qualidade do balanceamento. Garanta a instalação adequada com linhas limpas e alimentadas por óleo e filtragem apropriada para proteger os componentes finamente usinados contra danos abrasivos.
Conclusão: A Vantagem Invisível
Embora a carcaça externa de um turbocompressor possa parecer impressionante, a verdadeira obra-prima está no interior. A usinagem de precisão da roda do turbocompressor é a aplicação disciplinada da manufatura avançada às leis da dinâmica dos fluidos e da ciência dos materiais. É um empreendimento onde mícrons importam, as superfícies contam uma história e o equilíbrio é tudo. O resultado é um componente que entrega não apenas força bruta, mas potência responsiva, eficiente e confiável—transformando o gás de escape de um mero produto residual no próprio sopro do alto desempenho. Na busca incansável por potência e eficiência, a precisão do corte define o limite do possível.