
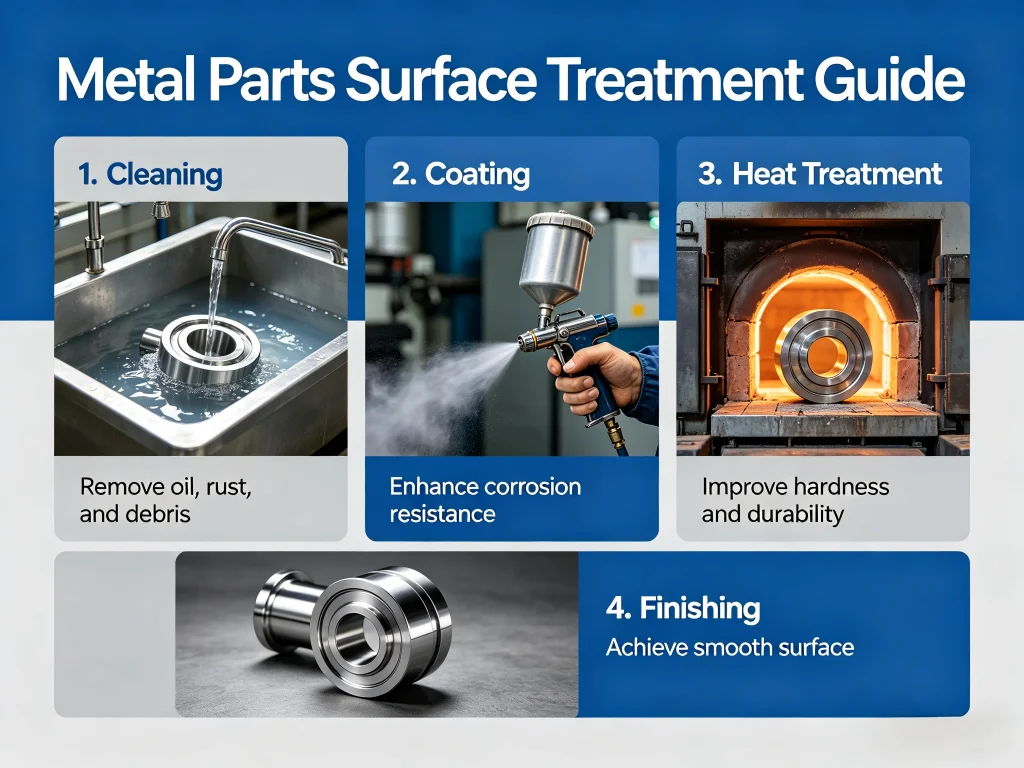
Por que a maioria dos projetos de acabamento CNC enfrenta problemas antes mesmo de começar
Em um tópico recente do Reddit no r/Manufacturing, um usuário postou: “Cotei carcaças de alumínio anodizado com três fornecedores. Dois entregaram peças com incompatibilidade de cor; o terceiro tinha corrosão puntiforme ao redor dos furos roscados. Perdemos seis semanas e um cliente.” O problema não era falta de capacidade técnica — era uma desconexão entre a linguagem de especificação do comprador e a interpretação da oficina sobre “suficientemente bom”. Falhas de acabamento raramente acontecem isoladamente. Elas remontam a um destes pontos problemáticos recorrentes:
- Indicações de rugosidade ambíguas: Pedir “liso” sem especificar Ra ou Rz deixa margem infinita para erros. Um engenheiro do grupo CNC Machining no Facebook admitiu que seu desenho simplesmente indicava “polir até espelhar”, e ele recebeu peças que refletiam, mas perderam 0,05 mm em datums críticos.
- Incompatibilidade entre material e acabamento: Nem toda liga anodiza de forma limpa. O alumínio 7075 pode desenvolver um tom amarelado, enquanto o 6061 proporciona aquele acabamento nítido transparente ou tingido. Oficinas que não sinalizam isso desde cedo criam dores de cabeça mais adiante.
- Contaminação pós-usinagem: Resíduos de fluido de corte, impressões digitais ou poeira de embalagem tornam-se defeitos sob galvanoplastia. Alguns minutos de manuseio inadequado podem arruinar um lote.
- Danos logísticos: Superfícies belamente acabadas ganham riscos quando a embalagem não é projetada para frete marítimo ou manuseio por transportadora.
Esses problemas não são exclusivos de um único país, mas ao trabalhar com uma china cnc finishing services co. ltd parceira, a diferença de fuso horário e de idioma pode tornar caro um pequeno mal-entendido. A solução está em compreender bem o processo de acabamento o suficiente para fazer perguntas precisas — e em selecionar um parceiro que trate o acabamento como competência central, e não como algo secundário.
O que exatamente são serviços de acabamento CNC? Além da definição básica
O acabamento CNC abrange todas as operações de superfície realizadas em uma peça usinada após o processo de remoção de cavaco, além de certas etapas em processo que combinam usinagem e acabamento. Não se trata apenas de “deixar bonito”. Em sua essência, o acabamento modifica a camada mais externa para obter propriedades funcionais específicas: resistência à corrosão, condutividade elétrica, biocompatibilidade, controle de atrito, refletividade óptica ou extensão da vida em fadiga. Um china cnc finishing services ltd fornecedor que entende esse papel multidimensional normalmente organiza suas capacidades em três categorias:
- Acabamento mecânico: Processos como jateamento de microesferas, escovação, polimento, tamboreamento e rebarbação vibratória que alteram fisicamente a textura da superfície. Estes podem atingir valores de Ra de 0,8 µm (usinagem padrão) até 0,05 µm (polimento de grau óptico). Um colaborador do Reddit no r/CNC compartilhou um exemplo em que um simples jateamento de microesferas de vidro dobrou a vida em fadiga de um suporte de aço inoxidável 17-4 PH sob carga cíclica, ao introduzir tensão residual compressiva.
- Acabamento químico e eletroquímico: Anodização (Tipo II, Tipo III hardcoat), revestimento de conversão por cromatização (Alodine), passivação para aço inoxidável, eletropolimento e ataque químico. Cada um altera a química da superfície. A anodização dura, por exemplo, cria uma camada de óxido de 25-75 µm que pode elevar a dureza superficial acima de 60 HRC — crucial para aplicações de desgaste por deslizamento.
- Revestimentos aplicados: Pintura a pó, pintura líquida, PVD (deposição física de vapor), impregnação com Teflon/PTFE e até marcação a laser para rastreabilidade. Estes acrescentam material à superfície em vez de removê-lo.
Quando uma china cnc finishing services inc a operação reúne os três sob um único sistema de qualidade, a peça não transita entre subcontratados. Isso importa porque cada transferência introduz risco de programação e variação de qualidade. Na jucheng, o fluxo de trabalho passa dos centros de usinagem de 5 eixos diretamente para as linhas de acabamento internas, com inspeção da primeira peça em cada transição — um modelo que imita a integração vertical preferida pelas grandes empresas aeroespaciais, mas dimensionado para trabalhos de protótipo a volume médio.
Como Funciona o Acabamento CNC: Um Passo a Passo com Tolerâncias Reais
Vamos acompanhar um suporte óptico típico de alumínio 6061-T6 desde o tarugo bruto até o produto acabado, para que você veja onde a precisão é obtida — e perdida. Entender esta sequência ajuda quando você analisa folhas de processo de um potencial china cnc finishing services llc fornecedor.
Etapa 1: Usinagem de Pré-Acabamento
A peça é fresada e furada com 0,1-0,2 mm de sobremetal extra nas superfícies designadas para acabamento. Esta “margem de usinagem” considera a remoção de material que o polimento ou o jateamento consumirão. Sem ela, recursos críticos como furos de pino podem ficar com dimensão acima do especificado. Oficinas experientes em acabamento ajustam as trajetórias de ferramenta para evitar rebarbas afiadas que posteriormente retêm o meio abrasivo.
Etapa 2: Limpeza e Desengraxe
A limpeza ultrassônica ou o desengraxe a vapor remove todo o óleo de corte; caso contrário, os eletrólitos de anodização não molharão uniformemente. Uma folha de processo da jucheng que analisamos inclui imersão ultrassônica em dois estágios com enxágue em água RO e secagem forçada com ar quente — um detalhe que evitou as manchas de óleo sobre as quais um usuário do Reddit reclamou em um lote recém-anodizado.
Etapa 3: Preparação da Superfície (Mecânica ou Química)
Dependendo do acabamento desejado, a peça pode ser jateada com microesferas de vidro de granulometria 100 a 60 psi, ou atacada quimicamente em hidróxido de sódio para remover a camada de usinagem. Os parâmetros de jateamento — pressão, distância de afastamento, ângulo do bico — são rigorosamente controlados. Pressão inconsistente gera acabamentos irregulares, uma queixa comum nas avaliações do Facebook sobre oficinas de acabamento de baixo custo. Para a passivação do aço inoxidável 304, um banho de ácido cítrico ou nítrico dissolve o ferro livre da superfície, aumentando a formação de óxido de cromo e a resistência à corrosão por pites.
Etapa 4: A Operação Central de Acabamento
Para a anodização Tipo II, a peça torna-se o ânodo em um eletrólito de ácido sulfúrico a 18-22°C. A densidade de corrente (tipicamente 1,5 A/dm²) e o tempo de permanência determinam a estrutura dos poros e a espessura da camada. Uma oficina orientada por dados usa retificadores computadorizados que registram curvas de tensão; desvios da curva esperada sinalizam problemas como mau contato elétrico ou banhos contaminados. Da mesma forma, o eletropolimento remove controladamente 0,02-0,05 mm para nivelar micro-picos, criando um acabamento Ra 0,1 µm em aço inoxidável que resiste à adesão bacteriana — um requisito fundamental para equipamentos alimentícios e farmacêuticos.
Etapa 5: Pós-tratamento e Selagem
Os poros anodizados devem ser selados, geralmente em água deionizada fervente ou em uma solução de acetato de níquel, para fixar o corante e a resistência à corrosão. Pular esta etapa — ou usar água impura — causa sangramento do corante e falhas no teste de névoa salina. Um china cnc finishing services co. ltd parceiro que valoriza o desempenho de longo prazo realizará testes de névoa salina conforme a ASTM B117 em cupons de amostra, frequentemente compartilhando os resultados de 336 horas ou 720 horas mediante solicitação.
Etapa 6: Inspeção e Embalagem
Medidores de rugosidade superficial, medidores de brilho e espectrofotômetros de cor verificam em relação aos padrões. As peças são então embaladas em papel VCI (inibidor de corrosão volátil), inserções de espuma personalizadas e seladas em sacos de barreira contra umidade. Uma discussão no LinkedIn observou que um pedido de $20.000 de carcaças de dispositivos médicos foi rejeitado simplesmente porque a umidade penetrou no saco plástico durante o transporte aéreo; o fornecedor não havia adicionado sachês dessecantes. Os melhores fornecedores de acabamento tratam a embalagem como parte do processo de fabricação.
Onde o Acabamento de Precisão Mais Importa: Análises Aprofundadas de Aplicações
O acabamento superficial não é único para todos. Os requisitos de um corpo de válvula hidráulica são completamente diferentes dos de um suporte de motor de drone. Com base em conversas em fóruns de engenharia e notas de casos de serviços de acabamento CNC da China fornecedores, vamos dissecar três cenários de alto risco em que acertar o acabamento é inegociável.
Instrumentos Médicos e Cirúrgicos
Um cabo de bisturi ou guia de broca óssea exige mais do que uma superfície brilhante. O eletropolimento do aço inoxidável 316L remove microrebarbas que poderiam abrigar bactérias, enquanto a passivação restaura a camada passiva de óxido de cromo danificada durante a usinagem. Valores de Ra abaixo de 0,2 µm são típicos, verificados com um perfilômetro. Em uma troca em um grupo do Facebook, um engenheiro de projeto relatou como a mudança do polimento manual para o eletropolimento automatizado reduziu a geração de partículas em 70% em um ensaio ortopédico. Ao avaliar um china cnc finishing services ltd para trabalhos médicos, solicite certificação ISO 13485 e rastreabilidade completa de lote. A linha médica da Jucheng, conforme descrito em seu site, mantém células de acabamento limpo dedicadas com pacotes documentados de validação de processo (IQ/OQ/PQ) — algo que atende diretamente às exigências de auditoria da FDA e do EU MDR.
Componentes Aeroespaciais e de UAV
Suportes de aeronaves e cubos de hélice de UAV são frequentemente usinados em alumínio 7075 ou titânio. Aqui, as escolhas de acabamento afetam diretamente a vida em fadiga. O jateamento com granalha de aço fundido introduz tensão compressiva que inibe a iniciação de trincas. A anodização dura adiciona resistência ao desgaste a superfícies deslizantes, mas deve ser mascarada nas roscas para evitar fragilização. Um usuário do Reddit no r/AerospaceEngineering detalhou um projeto em que a variação de espessura da anodização Tipo III fez com que um ajuste de interferência de 0,02 mm se tornasse um ajuste deslizante folgado — enfatizando a necessidade de uma oficina que compense o crescimento do revestimento. A inspeção CMM interna da Jucheng após o acabamento garante que o acúmulo de revestimento não leve as características para fora da tolerância, uma habilidade crítica quando se espera qualidade de nível NADCAP sem o custo associado.
Carcaças Automotivas e de Baterias de VE
Invólucros de baterias de veículos elétricos feitos de extrusões de alumínio e placas usinadas em CNC devem resistir ao sal de estrada, vibração e ciclagem térmica. O revestimento de conversão por cromato (Alodine) fornece uma superfície eletricamente condutiva e resistente à corrosão que se liga bem a adesivos e selantes. O acabamento deve cobrir cada canto interno para evitar corrosão galvânica com fixadores de aço. Em um fórum de engenharia automotiva, um membro observou que uma china cnc finishing services inc instalação melhorou seu rendimento de bandejas de bateria de 85% para 99% ao introduzir linhas automatizadas de pulverização de Alodine com monitoramento de pH — eliminando as inconsistências da limpeza manual que causavam falhas em campo.
Fatores-Chave na Escolha de um Parceiro de Acabamento CNC: Uma Lente de Comparação
As equipes de compras frequentemente recorrem ao preço unitário, mas a qualidade do acabamento tem implicações de custo de longo prazo que uma planilha não captura. Vamos mapear as variáveis de seleção, estruturadas para ajudá-lo a comparar uma oficina de usinagem típica com um fornecedor dedicado e focado em acabamento como a jucheng. A tabela abaixo sintetiza feedback de grupos do setor e auditorias práticas.
| Fator | Oficina CNC Geral | Modelo de Acabamento Integrado Jucheng |
|---|---|---|
| Equipamento de Acabamento | Subcontratado ou limitado a polimento manual; poucas linhas químicas internas | Linhas próprias de anodização, passivação, eletropolimento, jateamento de esferas e pintura a pó; controle automatizado de parâmetros críticos |
| Certificações | Frequentemente apenas ISO 9001; pode carecer de certificações específicas de processo | ISO 9001:2015, ISO 13485 para uso médico, certificados de material conforme ASTM/AMS; documentação de validação de processo disponível |
| Garantia de Qualidade | Inspeção visual comum; metrologia de superfície limitada | Perfilometria, câmaras de névoa salina, medição de brilho, espectrofotômetros de cor; inspeção CMM após o acabamento |
| Especialização em Materiais | Principalmente alumínio e aço carbono; pode ter dificuldades com ligas exóticas | Comprovado com alumínio (6061, 7075, 5083), inox (304, 316L, 17-4 PH), titânio, latão e plásticos de engenharia; protocolos específicos de pré-tratamento para cada um |
| Cadeia de Suprimentos | Múltiplas transferências; prazos de entrega longos devido a empresas de galvanoplastia externas | Responsabilidade única; prazo típico de acabamento de 3 a 7 dias úteis dentro do cronograma geral do projeto |
| Do protótipo à produção | As quantidades mínimas de pedido podem ser altas para finalizadores externos | Flexibilidade de 1 a 10.000+ peças; o processo desenvolvido em protótipos é transferido diretamente para a produção |
| Comunicação | A barreira linguística é frequentemente ampliada pelos intermediários | Suporte de engenharia em inglês; revisão detalhada do processo antes da primeira peça; atualizações em tempo real |
Além da tabela, aprofunde-se na taxa de rejeição e no processo de ação corretiva de um fornecedor. Em uma enquete no LinkedIn, os gerentes de compras classificaram o “CAPA documentado (Ação Corretiva e Preventiva)” como mais preditivo de qualidade do que o preço. Um china cnc finishing services llc que abre seu manual de qualidade para você está demonstrando confiança — um sinal que vale a pena ponderar seriamente.
Precisão: Os Números Que Importam
A rugosidade superficial é o KPI universal de acabamento. Para contextualizar, eis o que diferentes valores de Ra significam em termos práticos, com base em dados extraídos de manuais de usinagem e benchmarks de fornecedores:
- Ra 3,2 µm: Acabamento típico conforme usinado; marcas de ferramenta visíveis; aceitável para peças estruturais em geral.
- Ra 1,6 µm: Usinagem fina ou leve jateamento de esferas; bom para superfícies de vedação com juntas.
- Ra 0,8 µm: Acabamento liso adequado para a maioria dos produtos de consumo e componentes aeroespaciais não críticos.
- Ra 0,4 µm e abaixo: Requer polimento ou eletropolimento; usado em aplicações médicas, ópticas e de manuseio de fluidos de alta pureza. A capacidade documentada da Jucheng para eletropolimento de aço inoxidável atinge Ra 0,1 µm, atendendo aos requisitos de acabamentos superficiais da ASME BPE.
Prazo de Entrega e Estabilidade de Fornecimento
As cadeias de suprimentos globais continuam voláteis. Uma frustração comum relatada no r/supplychain do Reddit é que instalações de acabamento prometem um prazo de duas semanas que se estende para seis semanas porque agrupam cores de anodização em lotes. A solução: escolher um parceiro com capacidade interna suficiente para processar suas peças sem esperar por um tanque cheio. As múltiplas linhas de anodização da Jucheng permitem cargas parciais, mantendo os prazos previsíveis. Eles também oferecem opções aceleradas para construções de protótipos — algo frequentemente compartilhado como estudo de caso em seu site, onde uma startup de robótica obteve 50 unidades de carcaça totalmente anodizadas e serigrafadas em 8 dias corridos.
Insights sobre Instalação e Manutenção para Componentes CNC Acabados
No momento em que você recebe suas peças acabadas, seu desempenho a longo prazo depende de como você as manuseia, instala e mantém. Muitas falhas superficiais surgem após a entrega devido a simples descuidos. Aqui estão recomendações testadas em campo, reunidas de engenheiros industriais e técnicos experientes.
Inspeção de Recebimento: Os Primeiros 10 Minutos
Antes de assinar o recibo de entrega, abra uma caixa por lote e verifique se há condensação dentro das embalagens de barreira. Use uma lâmpada de luz branca calibrada para inspecionar riscos de manuseio, especialmente em superfícies polidas. Passe a ponta do dedo com luva de algodão sobre as faces de vedação críticas — qualquer obstáculo indica uma rebarba ou entalhe. Se você encomendou peças anodizadas, compare uma amostra com a amostra de cor mestre aprovada sob as mesmas condições de iluminação que seu cliente final usará. Um grupo do Facebook para gerentes de qualidade sugere fotografar as peças no recebimento e registrar as imagens, criando uma linha de base rastreável antes que as peças entrem no seu estoque.
Condições de Armazenamento
O alumínio anodizado não precisa de óleo, mas precisa de armazenamento seco e com temperatura estável. A umidade flutuante pode causar eflorescência de vedação (um resíduo branco em pó) se a etapa de vedação foi marginal. O aço inoxidável passivado deve ser mantido longe de cloretos — não armazene perto de alvejantes ou produtos químicos de piscina. Para peças com revestimento PVD, empilhe-as com espuma intercalada para evitar o contato revestimento-sobre-revestimento que poderia causar microfissuras. Um serviços de acabamento CNC da China fornecedor como a Jucheng envia instruções de cuidado detalhadas; ignorá-las anula quaisquer reivindicações de garantia latentes.
Precauções de Montagem
Ao prensar rolamentos em um furo anodizado, a espessura do revestimento (frequentemente 10-50 µm) reduz o diâmetro nominal. Se o furo não foi usinado considerando o acúmulo do revestimento, você rachará a camada anódica ou tolerará um ajuste folgado. Lubrifique a montagem com uma graxa compatível, não com uma prensa a seco. Peças de aço inoxidável que foram passivadas não devem ser escovadas com cerdas de aço carbono, que incorporam ferro livre e reiniciam a corrosão exatamente onde você tentou evitá-la.
Limpeza em serviço
Para instrumentos médicos, limpadores enzimáticos seguidos de enxágue com água RO preservam a camada passiva. Evite alvejante ou desinfetantes à base de iodo em alumínio anodizado — eles atacam o corante e a vedação. Para peças industriais, a limpeza periódica com álcool isopropílico é suficiente, mas verifique a compatibilidade química com o revestimento. Se notar pontos de desgaste em peças com anodização dura, investigue o alinhamento em vez de culpar o acabamento; arestas sob alta carga acabarão por desgastar qualquer revestimento.
Por que a Jucheng é uma escolha criteriosa no cenário de acabamento CNC
Percorra qualquer feira do setor de usinagem e você encontrará uma infinidade de empresas oferecendo acabamento. O que diferencia jucheng é uma combinação de profundidade e transparência que aborda as principais dores de cabeça que descrevemos. Sua operação, acessível em jccncmachining.com, foi moldada por anos de projetos intersetoriais. Aqui está o que se destaca com base em estudos de caso disponíveis publicamente, certificações e feedback direto de clientes compartilhado em redes profissionais.
Integração interna como multiplicador: Ao co-localizar fresamento CNC, torneamento, eletroerosão a fio e linhas de acabamento — incluindo anodização, passivação, pintura a pó e marcação a laser — a jucheng elimina o jogo de empurra que ocorre quando uma oficina de usinagem envia peças para um galvanizador terceirizado. Um depoimento de uma empresa alemã de robótica destacou como essa integração reduziu suas horas-homem de inspeção de qualidade em 401TP3%, porque o Certificado de Conformidade cobre a peça inteira, não apenas a dimensão usinada.
Ancoragem de processos em normas: Os processos de acabamento da Jucheng são referenciados pelas normas AMS 2488 para anodização, ASTM A967 para passivação e ISO 13485 para componentes de dispositivos médicos. Eles mantêm uma biblioteca de registros de validação de processos, o que, para uma startup médica, significou a diferença entre uma revisão de seis meses da FDA e uma submissão 510(k) simplificada. Não são apenas decorações de parede — são documentos vivos que são atualizados a cada mudança significativa de processo.
Fluência em materiais: A empresa rotineiramente faz o acabamento de ligas de alumínio das séries 1000 a 7000, aço inoxidável 304/316L/17-4 PH, titânio graus 2 e 5, latão, cobre e até polímeros de engenharia como PEEK. Isso importa quando você passa de um protótipo em 6061 para uma produção em 7075 e precisa recalibrar os parâmetros de anodização. Seus engenheiros podem orientar sobre o pré-tratamento exato, como usar uma etapa de desborramento após a usinagem do 6061 para evitar estrias negras.
Escalabilidade sem surpresas: Seja para 5 protótipos ou 50.000 unidades por ano, os mesmos controles de processo se aplicam. Eles mantêm linhas separadas para acabamentos especiais de pequenos lotes (como anodização dourada para eletrônicos) e produção em alto volume, eliminando o dilema em que um acabamento de protótipo não pode ser replicado em escala. Este é um ponto de elogio frequente nas recomendações do LinkedIn de startups que posteriormente escalaram.
Comunicação que preenche lacunas: Engenheiros de projeto que falam inglês fornecem feedback de design para acabamento — sinalizando problemas como furos cegos que retêm ácido ou cantos internos afiados que não recebem revestimento uniforme. Essa revisão preventiva detecta problemas que um simples orçamento em PDF não consegue.
Perguntas Frequentes Sobre Serviços de Acabamento CNC
Que acabamentos superficiais uma típica oficina CNC chinesa pode oferecer?
Uma oficina bem equipada china cnc finishing services co. ltd pode oferecer anodização (transparente, colorida, hardcoat), eletropolimento, passivação, jateamento de esferas, escovação, polimento, pintura a pó, PVD, revestimento de Teflon e serigrafia. O ponto crucial é se esses processos são feitos internamente ou terceirizados. O controle interno proporciona melhor consistência e resolução de problemas mais rápida. Peça fotos das linhas de acabamento reais deles, não imagens de banco.
Como especifico claramente os requisitos de acabamento superficial?
Use padrões internacionalmente reconhecidos: indique Ra em micrômetros ou micropolegadas, especifique o padrão (ISO 1302 ou ASME B46.1) e forneça uma amostra física, se possível. Para anodização, declare o tipo (II ou III), a espessura, o código de cor (Pantone ou RAL) e o método de selagem. Inclua requisitos de mascaramento em um desenho técnico para furos roscados ou superfícies de ajuste por pressão. Termos vagos como “acabamento cosmético” levam a disputas.
Posso obter um acabamento anodizado liso em peças metálicas impressas em 3D?
Depende da tecnologia de impressão e do pós-processamento. Peças DMLS (Sinterização Direta de Metal a Laser) têm uma superfície bruta como construída (Ra 10-30 µm) que precisa de extenso polimento manual ou usinagem CNC antes que a anodização pareça uniforme. O alumínio por binder jet, quando sinterizado, é quase indistinguível do material fundido e pode receber um bom acabamento anodizado após jateamento moderado. Um china cnc finishing services ltd com experiência em acabamento de peças aditivas pode orientá-lo sobre resultados realistas.
Como a anodização dura difere da anodização regular em desempenho?
A anodização dura (Tipo III) produz uma camada de óxido mais espessa e densa (25-75 µm vs. 5-25 µm para o Tipo II). Ela atinge uma dureza superficial de 60-70 HRC, aproximando-se da do aço cementado. Isso a torna adequada para desgaste por deslizamento, mas o revestimento é menos capaz de absorver corante—as cores frequentemente saem em cinza escuro ou bronze em vez de azul ou vermelho brilhante. Também reduz ligeiramente a vida em fadiga sob carregamento cíclico, portanto deve ser especificada com cautela para peças estruturais aeroespaciais.
Quais certificações comprovam que um fornecedor de acabamento é confiável?
Além do ISO 9001 básico, procure ISO 13485 para médico, AS9100 para aeroespacial ou IATF 16949 para automotivo. Para processos, pergunte se possuem acreditação Nadcap para processamento químico (embora isso seja raro e caro). No mínimo, devem ser capazes de fornecer certificados de material e galvanoplastia conforme EN 10204 tipo 3.1, e demonstrar um sistema de qualidade documentado com registros de auditoria interna.
Como posso verificar a resistência à corrosão de um acabamento antes da produção completa?
Solicite cupons de teste de névoa salina conforme ASTM B117. Para alumínio anodizado, um teste de 336 horas sem pitting é um resultado forte. Para aço inoxidável eletropolido e passivado, 120 horas em névoa salina a 5% é típico. Peça ao fornecedor para incluir sua liga específica e condição de tratamento térmico no teste, não apenas um cupom genérico. A Jucheng fornece rotineiramente esses relatórios de laboratório de terceiros para novos projetos, dando aos compradores confiança baseada em dados.
Qual é o custo adicional típico para um acabamento de alto padrão?
O acabamento pode adicionar de 10% a 50% ao custo base de usinagem, dependendo da complexidade. O jateamento de esferas é relativamente barato (US$ 1 a 2 por peça para pequenas quantidades), enquanto a anodização Tipo III com mascaramento preciso pode dobrar o custo do acabamento. O eletropolimento e o PVD estão na faixa mais alta. No entanto, o custo de uma falha de acabamento — peças descartadas, receita atrasada, constatações de auditoria do cliente — supera em muito o prêmio pela qualidade. Vários tópicos de compras no Facebook citaram uma proporção de perda de 5:1 ao comparar os custos de recall com o investimento em acabamento.
Preciso sempre fazer o pós-acabamento de recursos críticos da máquina?
Não, se a oficina compensar corretamente. Para a anodização, o revestimento cresce cerca de 50% para dentro e 50% para fora. Um revestimento de 25 µm, portanto, aumenta o diâmetro de um eixo em cerca de 25 µm. Para furos, a remoção de material é para dentro, então o furo fica menor. Um experiente china cnc finishing services inc parceiro ajustará as dimensões de usinagem para manter os recursos dentro da tolerância após o acabamento. Em caso de dúvida, solicite um relatório de primeira peça com medições pós-acabamento.
Reunindo tudo: seu próximo passo
O acabamento é a última impressão que sua peça causa, mas é a primeira coisa que seu cliente vê. Ao longo deste guia, traçamos as causas raiz das falhas de acabamento, decodificamos as tecnologias e mapeamos uma estrutura de seleção que vai além das decisões baseadas em preço. O fio condutor consistente é que fornecedores verticalmente integrados e guiados por dados reduzem o risco do seu projeto de maneiras que cadeias de suprimentos fragmentadas não conseguem. Se você está atualmente enfrentando superfícies inconsistentes, envios atrasados ou falta de transparência nos processos, considere contratar um parceiro que trate o acabamento como ciência, não como uma etapa cosmética.
Para uma avaliação do seu projeto específico, incluindo recomendações sobre tipo de acabamento, design de mascaramento e metas de custo, entre em contato com a equipe da jccncmachining.com. Seus engenheiros de aplicação revisarão seu CAD e fornecerão uma proposta de processo detalhada, muitas vezes em até 24 horas. O objetivo não é apenas um orçamento — é um plano que garante que suas peças cheguem prontas para desempenhar, sem necessidade de retrabalho.