
A capacidade do processo CNC descreve se um processo de usinagem estável consegue manter repetidamente uma especificação definida; o Cpk estima quão bem o processo observado está centrado dentro de seus limites superior e inferior. Uma primeira peça pode passar enquanto o processo por trás dela está à deriva, descentralizado ou produzindo variação excessiva. É por isso que uma peça conforme e um processo de produção capaz são afirmações diferentes.
Para um comprador, a pergunta útil não é “Qual é o seu Cpk?” isoladamente. É: para qual característica, de qual máquina e setup, durante qual período, usando qual amostra, com qual sistema de medição e após quais verificações de estabilidade? Um índice refinado calculado a partir de dados mistos ou manipulados pode ocultar mais risco do que revela.
Três peças contam três histórias diferentes
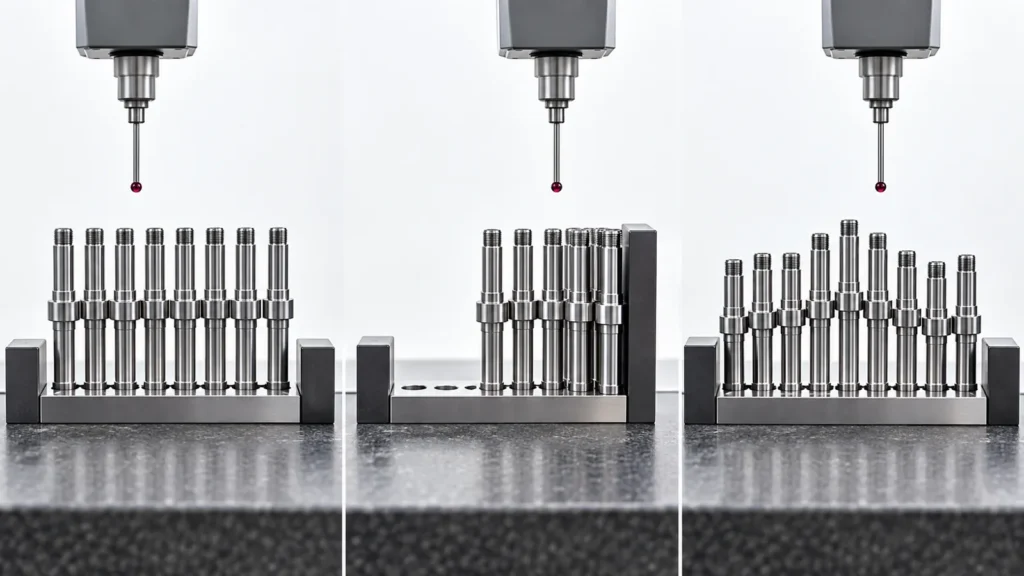 Imagine três lotes de produção para o mesmo diâmetro de eixo. Cada lote contém uma peça medindo exatamente no nominal. No primeiro lote, todos os resultados se agrupam firmemente em torno do nominal. No segundo, a média fica próxima ao limite superior de especificação. No terceiro, os valores oscilam em um padrão repetitivo à medida que a máquina aquece e a ferramenta se desgasta. A peça nominal de cada lote parece idêntica, mas os processos não são igualmente previsíveis.
A análise de capacidade usa uma distribuição de resultados porque as decisões de fabricação dependem da variação, não de uma amostra de vitrine. Ela se torna especialmente valiosa para produção repetitiva, execuções automatizadas, características de acoplamento e características em que um pequeno desvio pode criar falhas de montagem. A Inspeção da primeira peça estabelece um ponto de partida aprovado; o trabalho de capacidade examina se a produção rotineira consegue permanecer nele.
Cp mede a folga; Cpk mede a folga e a posição
 Quando um processo é aproximadamente estável e as premissas da análise são apropriadas, o Cp compara a largura da especificação com a dispersão natural estimada do processo. O Cpk também considera quão próxima a média do processo está do limite de especificação mais próximo.
Cp = (USL − LSL) / 6σ
Cpk = mínimo de [(USL − média) / 3σ] e [(média − LSL) / 3σ]
USL e LSL são os limites superior e inferior de especificação, e σ representa o desvio padrão estimado do processo. Um Cp alto com um Cpk muito menor indica que a dispersão pode caber dentro da tolerância, mas o processo não está centrado. Se a média continuar a se deslocar, a produção conforme pode se tornar não conforme, mesmo que a dispersão teórica pareça estreita.
| Padrão nos dados | O que os índices podem mostrar | Interpretação de engenharia |
|---|---|---|
| Apertado e centralizado | Cp e Cpk são semelhantes | A variação é pequena e a média está razoavelmente posicionada. |
| Apertado, mas próximo de um limite | Cp maior que Cpk | Centralização, estratégia de offset ou deriva requer atenção. |
| Amplo, mas centralizado | Ambos os índices baixos e semelhantes | A dispersão do processo consome tolerância demais. |
| Tendência, ciclo ou deslocamento súbito | Um único índice pode ser enganoso | Investigue a estabilidade antes de fazer uma afirmação de capacidade. |
Cp e Cpk não alteram a tolerância do desenho. Eles resumem o comportamento observado do processo em relação a esses limites. Um fornecedor nunca deve ampliar uma especificação, excluir dados inconvenientes ou misturar fluxos de processo diferentes apenas para melhorar o número.
Não calcule a capacidade antes que o processo esteja estável
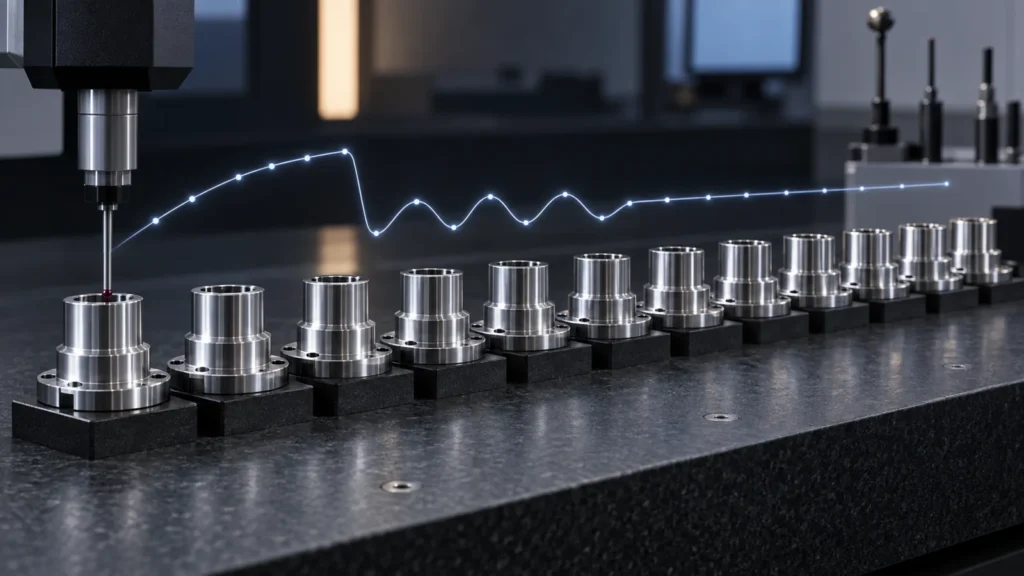 A capacidade pressupõe que os dados representem um processo consistente. A usinagem CNC frequentemente contém sinais relacionados ao tempo: as temperaturas do fuso e do refrigerante sobem, as arestas de corte se desgastam, os offsets são ajustados, o material em barra muda, os dispositivos são recarregados e os operadores reiniciam a produção após interrupções. Se esses eventos criarem tendências ou deslocamentos, uma única média e desvio padrão podem não descrever o que a próxima peça fará.
Um gráfico de execução em ordem temporal ou um gráfico de controle apropriado deve ser revisado antes de interpretar o Cpk. Pontos fora dos limites de controle, ciclos repetitivos, tendências longas ou agrupamentos distintos sugerem causas especiais ou populações mistas. A resposta correta é entender essas causas, não calcular um índice mais favorável a partir do mesmo conjunto instável.
O subagrupamento também importa. Combinar resultados de duas máquinas, várias cavidades ou estações de dispositivos, lotes diferentes de material ou turnos diurno e noturno pode criar uma distribuição que não pertence a nenhum processo real. O plano de análise deve preservar as fontes que um comprador precisaria controlar.
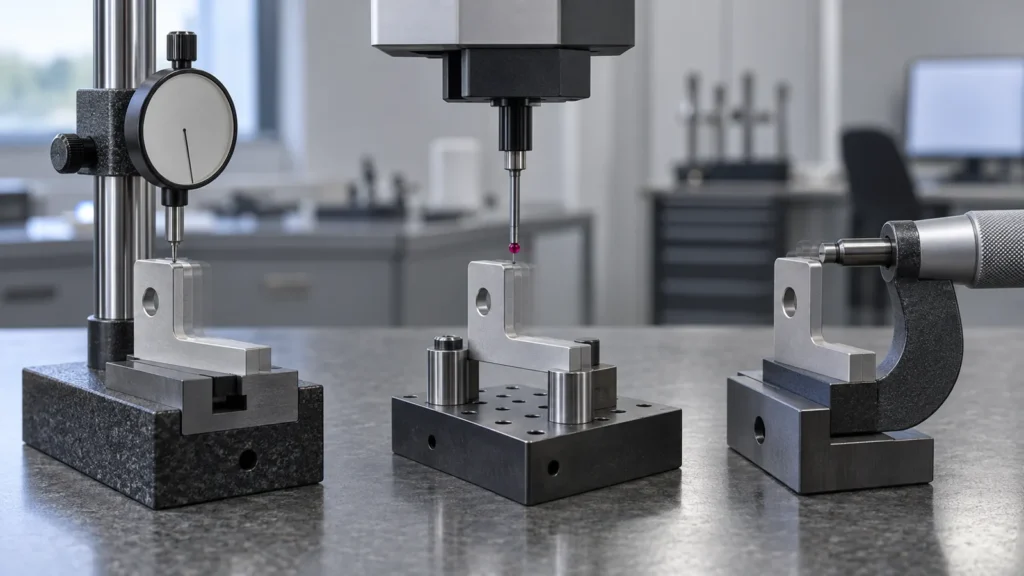 A variação observada contém tanto a variação de fabricação quanto a variação de medição. Se um instrumento não tiver resolução adequada, se o método for sensível à pressão do operador ou se o dispositivo de fixação deformar a peça, a dispersão calculada poderá descrever tanto o processo de inspeção quanto o processo CNC.
Antes de solicitar um resultado formal de capabilidade, confirme:
Para uma posição de furo ou perfil complexo, o alinhamento de CMM acordado pode fazer parte da definição. Para um diâmetro simples, um micrômetro adequado pode fornecer um retorno de produção mais claro. O plano de inspeção deve apoiar a decisão em vez de forçar cada característica pelo mesmo dispositivo.
O desgaste da ferramenta transforma a capabilidade em uma questão dependente do tempo
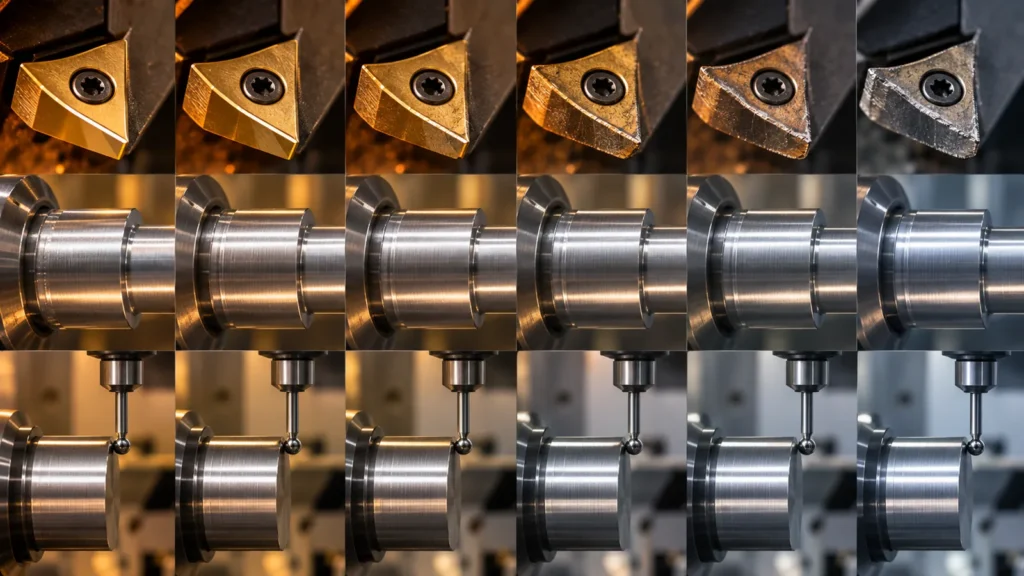 Muitas características CNC não variam aleatoriamente em torno de uma única média fixa. Um diâmetro pode se deslocar gradualmente à medida que a aresta de corte se desgasta. Uma parede fina pode relaxar após a desfixação. Um furo pode se deslocar à medida que a temperatura da máquina se estabiliza. Um tratamento superficial pode alterar dimensões após a conclusão do estudo de usinagem.
Um estudo de capabilidade deve, portanto, representar a janela de produção pretendida: partida, operação em regime estável, trocas de ferramenta, reações de compensação, reposição de material e qualquer etapa pós-processo que afete a característica. Se a amostra cobrir apenas o meio tranquilo de um ciclo de vida da ferramenta, ela pode superestimar o que o lote completo pode alcançar.
These controls connect statistics to the actual processo de usinagem CNC. They become especially important in usinagem de produção CNC de precisão, where tool life, multiple setups, and repeated batches must be controlled over time. Without that connection, Cpk becomes a historical score rather than a method for maintaining production.
Capability targets must follow risk and contract
 There is no universal Cpk value that automatically approves every CNC characteristic. Customers and industries may set specific thresholds, study durations, calculation methods, or response plans. A fit-critical bore, safety feature, cosmetic dimension, and generous stock-removal allowance do not carry equal consequences.
The target should be agreed with the characteristic, measurement plan, sample design, and action rule. If a required value is not achieved, possible responses include centering the process, reducing variation, changing tooling or fixturing, increasing inspection, shortening tool life, sorting the affected lot, or obtaining an approved engineering disposition. Shipping because the sample happened to pass is not a capability plan.
Tolerance design also affects feasibility. If the drawing applies an unnecessarily tight limit to a nonfunctional feature, the most sensible action may be an engineering review rather than statistical pressure on the shop. The parent CNC machining tolerances guide explains why limits should follow function and verification needs.
Study the few characteristics that reveal the process
 A capability study does not need to calculate Cpk for every drawing dimension. Start with features that affect fit, safety, sealing, alignment, interchangeability, or downstream assembly, then add characteristics that reveal known process risks. A bore diameter may show tool wear; a position tolerance may expose fixture repeatability; a thin-wall flatness result may reveal clamping and stress release.
Redundant studies add cost without adding equivalent knowledge. Several dimensions created by the same tool and setup may move together, while two visually similar diameters made in different operations can have unrelated variation. A process map helps select characteristics that represent each important source of change.
The selection should also remain practical to measure frequently. A difficult laboratory measurement may be appropriate for periodic validation, while a correlated shop-floor characteristic provides faster feedback between formal checks. If correlation has not been demonstrated, however, the convenient measurement cannot be assumed to protect the critical result. Record which characteristic is controlled directly, which is monitored as a predictor, and what evidence supports that relationship.
 A buyer should be able to reconstruct the study from the report. Look for the part and characteristic, drawing revision, specification limits, units, sample count, collection dates, machine or process stream, measurement method, time order, mean, standard deviation method, Cp and Cpk, stability evidence, excluded-data rationale, and reaction plan.
Ask what happened around the worst values. Were they consecutive? Did they follow a tool change? Was an offset adjusted during the study? Were parts measured before reaching thermal equilibrium? A distribution plot alone can hide sequence, and sequence often carries the engineering explanation.
Jucheng’s capacidades de qualidade page provides general context for dimensional inspection. A project-specific capability commitment should still be defined from the controlled drawing, batch plan, and customer requirement.
CNC capability FAQs
Does a high Cpk guarantee zero defects?
No. Cpk estimates performance under the sampled and assumed conditions. It does not guarantee future parts, remove the need for controls, or cover characteristics that were not studied.
How many parts are needed for Cpk?
The required sample depends on the customer method, process behavior, subgroup strategy, and confidence needed. A very small sample produces an uncertain estimate and may miss tool wear, shifts, or mixed streams.
Can Cpk be calculated for a one-sided specification?
One-sided performance can be evaluated, but the calculation and interpretation should match the actual limit and customer convention. Reporting a two-sided index for a one-sided requirement can be misleading.
Why can two suppliers report different Cpk for the same tolerance?
They may use different samples, time windows, standard-deviation estimates, machines, measurement systems, or data exclusions. The study conditions must be compared before the numbers are compared.
The central lesson: capability begins with a stable, defined process and trustworthy measurements. Use Cp and Cpk to support an engineering decision about variation and centering—not as a decorative number attached to one passing batch.