
Introdução: O Papel Crítico da Precisão na Usinagem de Carcaça de Lidar
No cerne de todo sistema lidar confiável está um componente frequentemente negligenciado, mas fundamentalmente crítico: sua carcaça. Esta não é meramente uma proteção externa; é uma base projetada com precisão que determina a exatidão, a longevidade e o desempenho geral do sistema. O processo de usinagem de carcaça de lidar é onde a manufatura avançada encontra as exigências rigorosas da fotônica e da aquisição de dados. Em veículos autônomos, um desvio em nível de mícron em um suporte de sensor pode distorcer a percepção da estrada. Em levantamentos aéreos, a instabilidade térmica na carcaça pode distorcer dados topográficos cruciais. Esta introdução ressalta que a precisão de usinagem não é um luxo opcional, mas um pré-requisito não negociável, transformando matérias-primas em uma plataforma estável e confiável da qual todo o ecossistema lidar depende.
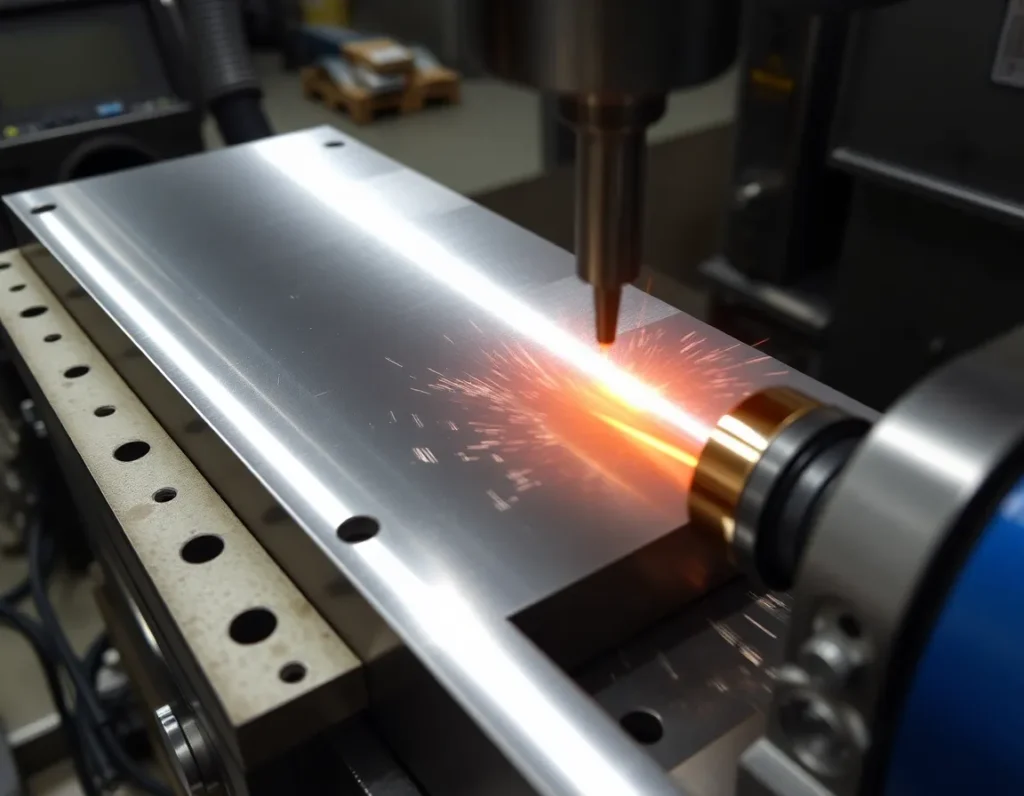
O que é Usinagem de Carcaça de Lidar? Definindo os Componentes Essenciais e o Processo
A usinagem de carcaça de lidar é o processo especializado de manufatura subtrativa usado para criar os invólucros estruturais e componentes internos que abrigam e alinham a óptica e a eletrônica sensíveis de um sistema lidar. Vai além de fabricar uma simples caixa. A carcaça é um conjunto integrado de várias peças usinadas, cada uma com uma finalidade distinta. O invólucro principal ou corpo fornece vedação ambiental e rigidez estrutural, protegendo contra poeira, umidade e impacto físico. Internamente, bancadas ópticas e suportes de montagem são usinados com extrema precisão para posicionar lasers, receptores e espelhos rotativos (em sistemas mecânicos) em alinhamento perfeito e imutável. Janelas de abertura, frequentemente feitas de polímeros especializados ou vidro, são encaixadas em aberturas usinadas com precisão para permitir que os feixes de laser passem sem obstrução. Recursos de gerenciamento térmico, como aletas de dissipação de calor e canais para refrigerante, são frequentemente usinados diretamente no material da carcaça para dissipar o calor residual dos componentes internos. O próprio processo de usinagem é o método de esculpir essas geometrias complexas a partir de blocos sólidos de material usando ferramentas de corte controladas por computador, garantindo que cada dimensão e ângulo atenda às especificações rigorosas exigidas para a operação do lidar.
Componentes Essenciais de uma Carcaça de Lidar Usinada
- Invólucro Principal/Corpo: A proteção primária que define o fator de forma externo e fornece proteção ambiental com classificação IP.
- Bancada Óptica e Recursos de Montagem: Plataformas internas, superfícies de referência e furos roscados usinados com tolerâncias submicrométricas para fixar e alinhar elementos ópticos.
- Moldura da Janela de Abertura: A interface usinada com precisão para a janela transparente, garantindo um encaixe seguro e vedado sem introduzir tensão ou distorção.
- Estruturas de Gerenciamento Térmico: Dissipadores de calor integrados, canais de resfriamento e pontos de montagem para sistemas de resfriamento ativos para gerenciar a temperatura operacional.
- Portas de Interface e Conectores: Aberturas usinadas para conectores elétricos, portas de dados e hardware de montagem para integrar o lidar a um veículo ou plataforma.
Por que a Precisão Importa: Como as Tolerâncias de Usinagem Impactam o Desempenho do Sistema Lidar
O desempenho de um sistema lidar é extremamente sensível à precisão física de seu invólucro. As tolerâncias de usinagem — o limite permissível de variação em uma dimensão física — traduzem-se diretamente em erros no nível do sistema. Considere o caminho do feixe de laser: ele deve ser emitido pelo diodo laser, refletir em uma série de espelhos, passar por uma janela e viajar até um alvo. Qualquer desalinhamento nas montagens usinadas que sustentam esses componentes, mesmo que de alguns segundos de arco ou micrômetros, pode causar desvio do feixe ou erro de apontamento. Esse erro se amplifica com a distância, fazendo com que o sistema registre incorretamente a localização de um objeto. Em um contexto automotivo, isso poderia significar julgar mal a distância até um pedestre em vários centímetros críticos.
Além disso, a usinagem de precisão garante estabilidade estrutural. Um invólucro que se deforma sob vibração ou expansão térmica deslocará os alinhamentos internos, levando à “deriva” nos dados — uma falha fatal para um sistema autônomo que exige percepção consistente. A planicidade das superfícies de montagem e a perpendicularidade dos eixos dos furos não são apenas métricas geométricas; são contribuintes diretos para a relação sinal-ruído e a resolução angular. Em essência, a precisão de usinagem do invólucro estabelece a “verdade” fundamental para as medições do lidar. Qualquer erro introduzido nessa etapa mecânica é um erro sistêmico que o software não pode corrigir totalmente, degradando, em última análise, a confiabilidade dos dados de nuvem de pontos nos quais decisões críticas são tomadas.
Materiais-Chave para Invólucros de Lidar: Alumínio, Compósitos e Ligas Avançadas
A escolha do material para a usinagem do invólucro do lidar é uma decisão de engenharia crítica que equilibra peso, resistência, propriedades térmicas, manufaturabilidade e custo. O material forma o substrato para toda a usinagem de precisão e deve manter sua estabilidade dimensional em todo o ambiente operacional.
Ligas de Alumínio (por exemplo, 6061-T6, 7075): A escolha mais prevalente, o alumínio oferece uma excelente relação resistência-peso, boa resistência à corrosão e excelente usinabilidade. Sua alta condutividade térmica é uma faca de dois gumes; ele dissipa eficientemente o calor da eletrônica interna, o que é benéfico, mas também significa que o invólucro pode expandir e contrair significativamente com as mudanças de temperatura. Isso exige um projeto térmico cuidadoso e, às vezes, o uso de coeficientes de expansão térmica (CTE) compatíveis com os componentes internos. Ligas como a 7075 proporcionam maior resistência para aplicações aeroespaciais ou militares exigentes.
Compósitos e Polímeros de Engenharia: Materiais como polímeros reforçados com fibra de carbono (CFRP) e PEEK (poliéter-éter-cetona) estão crescendo em popularidade, especialmente onde a redução extrema de peso é primordial, como em drones e robótica. O CFRP oferece rigidez excepcional e baixo peso com um CTE quase nulo, proporcionando excelente estabilidade dimensional. No entanto, a usinagem de compósitos requer ferramentas e técnicas especializadas para evitar delaminação e arrancamento de fibras. O PEEK oferece alta resistência química e bom desempenho em ambientes de alta temperatura, tornando-o adequado para ambientes industriais severos.
Ligas e Metais Avançados: Para as aplicações mais extremas, materiais como titânio e Invar são utilizados. O titânio proporciona uma relação resistência-peso excepcional e resistência superior à corrosão, mas é mais caro e desafiador de usinar. O Invar, uma liga de ferro-níquel, é valorizado por seu coeficiente de expansão térmica excepcionalmente baixo, tornando-o ideal para bancadas ópticas ultrastáveis em lidar científico ou topográfico de alta precisão, onde a deriva térmica deve ser eliminada. Ligas de magnésio também são exploradas por sua densidade muito baixa, embora preocupações com inflamabilidade exijam gerenciamento cuidadoso.
O Processo de Usinagem: Da Fresagem CNC à Fabricação em 5 Eixos
A criação de um invólucro de lidar de precisão segue um fluxo de trabalho de usinagem meticulosamente planejado, aproveitando a tecnologia avançada de controle numérico computadorizado (CNC). O processo começa com um tarugo sólido do material escolhido, firmemente fixado a uma mesa de máquina. A fresagem CNC de 3 eixos é a força de trabalho, usando ferramentas de corte rotativas para remover material do topo e das laterais da peça para criar o envelope básico, cavidades internas e a maioria das características de montagem. Para geometrias mais complexas envolvendo rebaixos ou curvas compostas, a usinagem CNC de 5 eixos torna-se essencial. Uma máquina de 5 eixos pode orientar dinamicamente a ferramenta de corte ou a própria peça ao longo de cinco eixos diferentes simultaneamente. Isso permite a criação de estruturas monolíticas intrincadas em uma única configuração — como um invólucro com canais de resfriamento integrados e montagens ópticas complexas — reduzindo drasticamente os erros que podem se acumular ao refixar a peça em várias máquinas.
Técnicas de usinagem de alta velocidade (HSM) são frequentemente empregadas, usando ferramentas de corte menores em velocidades de fuso muito altas para obter acabamentos superficiais superiores e tolerâncias mais apertadas, minimizando a tensão residual no material. Para as características menores e mais delicadas, como pequenos furos roscados para parafusos ópticos ou padrões finos de ventilação, operações de perfuração e rosqueamento de precisão são realizadas com micro-ferramentas. Ao longo do processo, sequências estratégicas de passes de desbaste, semiacabamento e acabamento são usadas para remover material eficientemente, enquanto se alcançam progressivamente as dimensões críticas finais e a qualidade superficial especificadas no projeto. Essa abordagem orquestrada garante a integridade estrutural e a perfeição geométrica do invólucro final.
Acabamento de Superfície e Revestimentos: Garantindo Durabilidade e Clareza de Sinal
Uma vez concluída a usinagem, a peça metálica bruta passa por processos de acabamento de superfície e revestimento que são vitais tanto para a durabilidade quanto para o desempenho óptico. Esses tratamentos corrigem as imperfeições microscópicas deixadas pelas ferramentas de corte e preparam a carcaça para serviço de longo prazo em ambientes desafiadores.
Para carcaças de alumínio, a anodização é o tratamento de superfície mais comum. Esse processo eletroquímico espessa a camada natural de óxido no alumínio, criando uma superfície dura, resistente ao desgaste e à corrosão. A anodização também proporciona isolamento elétrico e pode ser tingida em várias cores (mais comumente preto) para auxiliar na absorção de luz e reduzir reflexos internos ou “luz parasita” que poderiam interferir no receptor do lidar. Para aplicações que exigem máxima resistência à corrosão, como lidar marinho, um revestimento de conversão por cromato (Alodine) pode ser aplicado antes da pintura ou pintura a pó.
A pintura a pó proporciona uma camada polimérica espessa, durável e esteticamente agradável que oferece excelente proteção contra produtos químicos, radiação UV e abrasão. O interior da carcaça é frequentemente acabado com uma textura preta fosca especificamente projetada para ser opticamente absorvente, atuando como uma armadilha de luz para eliminar quaisquer reflexos parasitas dentro da câmara. Para a janela de abertura crítica, revestimentos antirreflexivos (AR) são aplicados ao vidro de grau óptico ou polímero. Esses revestimentos de filme fino multicamadas são projetados para minimizar as perdas por reflexão nos comprimentos de onda específicos do laser do lidar, garantindo que a força máxima do sinal seja transmitida até o alvo e de volta ao receptor. Juntas, essas etapas de acabamento selam a peça usinada de precisão, protegendo-a contra os elementos e otimizando o caminho óptico para aquisição de dados clara e confiável.
Controle de Qualidade e Metrologia: Verificando a Precisão para Dados Confiáveis de Lidar
A integridade de um sistema lidar é tão boa quanto a verificação de sua carcaça. Após os meticulosos processos de usinagem e acabamento, um regime rigoroso de controle de qualidade e metrologia garante que cada especificação dimensional e requisito de desempenho seja atendido. Esta fase transforma uma peça usinada de precisão em um componente certificado, pronto para integração em um sensor de missão crítica. O processo começa com a Inspeção da Primeira Peça (FAI), uma validação abrangente das peças iniciais de um lote de produção em relação a todos os desenhos de projeto e especificações. Isso estabelece uma linha de base para o processo de fabricação.
Máquinas de medição por coordenadas (CMMs) avançadas são a força motriz dessa verificação. Esses sistemas usam sondas de toque ou, cada vez mais, scanners a laser sem contato para capturar milhões de pontos de dados da superfície da carcaça. A nuvem de pontos é então comparada ao modelo CAD original, gerando um mapa de desvio codificado por cores que destaca visualmente quaisquer áreas fora das tolerâncias especificadas. Para recursos críticos como o assento da janela óptica, interfaces de montagem e superfícies de vedação, a análise por CMM confirma planicidade, perpendicularidade e posição verdadeira dentro de mícrons. Comparadores ópticos e sistemas de medição por visão também são empregados para verificações dimensionais 2D rápidas de furos, ranhuras e perfis.
Além da geometria, os testes funcionais são primordiais. Testes de hermeticidade, frequentemente usando detectores de vazamento de hélio ou métodos de decaimento de pressão, verificam a integridade das vedações e a capacidade da carcaça de atender à sua classificação IP (Proteção contra Ingresso) ou NEMA. Isso é inegociável para carcaças destinadas a ambientes automotivos ou externos. Testes de ciclo térmico submetem a carcaça a flutuações extremas de temperatura, verificando qualquer deformação, falha de vedação ou degradação de revestimentos que possam ocorrer no uso real, do calor do deserto ao frio ártico. Por fim, a eficácia do revestimento antirreflexivo interno e dos revestimentos ópticos externos é verificada usando espectrofotômetros para medir a refletividade nos comprimentos de onda específicos do laser do lidar. Essa cadeia de validação de ponta a ponta fecha o ciclo em usinagem de carcaça de lidar, garantindo que o invólucro físico suporte, em vez de comprometer, a geração de dados de nuvem de pontos confiáveis e de alta fidelidade.
Aplicações em Diversos Setores: Automotivo, Robótica, Topografia e Mais
A demanda por carcaças de lidar usinadas de precisão é impulsionada por sua adoção explosiva em diversos setores, cada um com demandas ambientais e de desempenho únicas. A carcaça é o denominador comum, adaptando-se para proteger a tecnologia central, seja em uma rodovia, no chão de fábrica ou em um drone aéreo.
Automotivo e Veículos Autônomos
Esta é a aplicação mais exigente e de alto volume. As carcaças de lidar automotivo devem suportar condições brutais: vibração constante, choque térmico de -40°C a 85°C, exposição a produtos químicos de estrada, névoa salina e lavagens de carro de alta pressão. Elas são tipicamente unidades compactas e aerodinamicamente integradas, usinadas a partir de alumínio fundido sob pressão ou forjado para relação resistência-peso. As tolerâncias de usinagem para a interface da janela são excepcionalmente apertadas para evitar distorção do feixe, e os revestimentos devem manter a clareza durante toda a vida útil do veículo. A confiabilidade aqui não se trata apenas de qualidade de dados, mas de segurança funcional.
Robótica e Automação Industrial
De robôs de logística de armazém a braços robóticos executando tarefas complexas, o lidar fornece consciência espacial essencial. As carcaças neste setor priorizam a durabilidade contra impactos incidentais, poeira em ambientes industriais e blindagem contra interferência eletromagnética (EMI) para coexistir com maquinário pesado. Elas são frequentemente projetadas para modularidade, permitindo fácil integração em diferentes chassis de robôs. A usinagem concentra-se em pontos de montagem robustos e recursos de alinhamento precisos para garantir que o campo de visão do lidar seja perfeitamente calibrado para o software de navegação do robô.
Topografia e Mapeamento Topográfico
Sistemas lidar de levantamento aéreo (montados em aeronaves ou drones) e terrestres (montados em tripé) capturam vastas paisagens para cartografia, silvicultura e engenharia civil. Suas carcaças são leves, porém rígidas, frequentemente utilizando ligas ou compósitos avançados para minimizar o peso nas aeronaves. Apresentam janelas ópticas grandes e de alta qualidade e são projetadas para estabilidade térmica, a fim de evitar distorções durante longos voos de levantamento. A vedação ambiental é crítica para proteger contra condensação durante mudanças rápidas de altitude.
Outras Aplicações-Chave
- Infraestrutura Inteligente: As unidades lidar para monitoramento de tráfego e aplicações de cidades inteligentes exigem carcaças com gestão térmica integrada para operação contínua e resistência ao vandalismo.
- Defesa e Segurança: As carcaças para essas aplicações enfatizam a robustez extrema, características de furtividade (assinatura de radar reduzida) e operação em amplas faixas de temperatura extremas.
- Arqueologia e Patrimônio Cultural: Scanners portáteis de alta resolução precisam de carcaças compactas e leves que protejam ópticas delicadas durante o transporte e o uso em locais remotos.
Em cada caso, o processo de usinagem é adaptado não apenas ao material, mas ao ambiente de uso final, garantindo que o sensor lidar interno funcione perfeitamente onde quer que seja implantado.
Tendências Futuras e Inovações no Design e Fabricação de Carcaças para Lidar
A evolução da tecnologia lidar está intrinsecamente ligada aos avanços na forma como sua carcaça é projetada e construída. O futuro aponta para maior integração, materiais mais inteligentes e produção mais sustentável e eficiente.
Uma tendência dominante é a mudança em direção a carcaças de fusão multissensor. Em vez de invólucros separados para lidar, câmeras e radar, os projetos de próxima geração incorporam compartimentos usinados com precisão e marcas de alinhamento fiduciais para todos os sensores em uma única carcaça unificada. Essa abordagem de “conjunto de sensores” garante posições relativas fixas (calibração) entre os sensores, simplifica a integração no veículo e melhora a estética. A usinagem dessas peças complexas e multifuncionais dependerá cada vez mais de sistemas CNC de 5 eixos e até de 7 eixos para criar geometrias internas e ângulos compostos em uma única configuração.
A ciência dos materiais está impulsionando outra grande mudança. Embora o alumínio continue sendo um item básico, o uso de compósitos avançados como polímeros reforçados com fibra de carbono (CFRP) está crescendo. Esses materiais oferecem rigidez excepcional e baixa expansão térmica, cruciais para manter o alinhamento, a uma fração do peso do metal. A usinagem de compósitos requer ferramentas e processos especializados para evitar a delaminação, criando um novo nicho na expertise de fabricação. Além disso, a integração de manufatura aditiva (impressão 3D) para peças de produção, particularmente usando metais como ligas de alumínio ou titânio, permite formas orgânicas anteriormente impossíveis que otimizam o fluxo de ar, a dissipação de calor e a distribuição de peso em uma única peça consolidada, reduzindo etapas de montagem.
Por fim, o próprio processo de fabricação está se tornando mais inteligente. A integração de metrologia em processo diretamente em máquinas-ferramenta CNC permite medição e compensação em tempo real durante a usinagem, praticamente eliminando o retrabalho pós-processo. A linha digital e a conectividade IoT garantirão que cada carcaça tenha um gêmeo digital completo, rastreando seu histórico de materiais, parâmetros de usinagem e dados de qualidade ao longo de seu ciclo de vida. À medida que o lidar escala para aplicações de nível de consumo, essas inovações no design de carcaças e usinagem de carcaça de lidar serão fundamentais para alcançar a combinação necessária de alto desempenho, durabilidade e custo-benefício.
Resumo dos Pontos Principais
A usinagem de carcaças de lidar é uma disciplina crítica e orientada à precisão que conecta o design avançado à funcionalidade do mundo real. A carcaça é muito mais do que uma simples caixa; é um sistema optomecânico integrante do desempenho do sensor. As principais conclusões incluem:
- A precisão não é negociável: As tolerâncias de usinagem impactam diretamente o alinhamento do feixe, o gerenciamento térmico e a vedação, o que, por sua vez, afeta a precisão, o alcance e a confiabilidade dos dados do lidar.
- A seleção de materiais é estratégica: A escolha entre ligas de alumínio, compósitos avançados ou polímeros especializados é orientada por necessidades específicas da aplicação em termos de peso, resistência, condutividade térmica e blindagem EMI.
- A capacidade do processo é essencial: A fabricação moderna depende de usinagem CNC multi-eixo, fresamento de alta velocidade e fixação sofisticada para alcançar as geometrias complexas e as tolerâncias ultrajustas exigidas.
- O acabamento é funcional: A anodização, o revestimento em pó e os revestimentos ópticos especializados são aplicados não apenas por estética, mas para garantir proteção ambiental de longo prazo, dissipação térmica e transmissão de luz ideal com reflexão interna mínima.
- A Verificação Valida o Desempenho: O controle de qualidade abrangente usando máquinas de medição por coordenadas (CMMs), testadores de vazamento e metrologia óptica certifica que cada carcaça atende ao seu propósito de projeto antes de sair da fábrica.
- A Aplicação Impulsiona o Projeto: De unidades automotivas resistentes a vibrações a cápsulas leves para levantamento aéreo, o projeto e o processo de usinagem da carcaça são meticulosamente adaptados ao seu ambiente operacional.
- A Inovação é Contínua: O setor está evoluindo rapidamente em direção a projetos de fusão multissensor, materiais leves avançados, manufatura aditiva e processos de produção mais inteligentes e conectados.
Em última análise, a excelência na usinagem de carcaças de lidar é um elemento fundamental que permite à tecnologia lidar cumprir sua promessa nos setores automotivo, de robótica, de mapeamento e além, garantindo que esses sensores sofisticados possam enxergar o mundo com clareza e confiabilidade por muitos anos.
Perguntas Frequentes (FAQ)
Quais são as tolerâncias mais críticas na usinagem de carcaças de lidar?
As tolerâncias mais críticas normalmente envolvem os recursos que fazem interface direta com a óptica e a montagem no veículo ou plataforma. Isso inclui a planicidade e a perpendicularidade do assento da janela óptica (frequentemente dentro de ±0,025 mm ou menos), a posição verdadeira dos furos de montagem e datums, e as dimensões das ranhuras de vedação para O-rings ou juntas. Qualquer desvio nessas áreas pode desalinhar o feixe de laser, comprometer a impermeabilização ou induzir tensão mecânica.
Por que o alumínio é tão comumente usado para carcaças de lidar?
O alumínio, particularmente ligas como 6061-T6 e 7075-T6, oferece um equilíbrio excepcional de propriedades: é leve, tem boa resistência, é altamente usinável e possui excelente condutividade térmica para ajudar a dissipar o calor da eletrônica interna. Ele também aceita uma variedade de acabamentos superficiais duráveis, como a anodização. Essa combinação o torna uma escolha econômica e otimizada para desempenho em uma ampla gama de aplicações.
O plástico pode ser usado para carcaças de lidar de alto desempenho?
Sim, mas com seleção cuidadosa. Termoplásticos de engenharia como PEEK (poliéter éter cetona) ou compósitos avançados são usados em cenários específicos, especialmente onde a redução de peso, a resistência à corrosão ou geometrias complexas e consolidadas são primordiais. No entanto, eles geralmente têm coeficientes de expansão térmica mais altos e condutividade térmica menor que os metais, o que deve ser considerado no projeto. Para a maioria das aplicações automotivas e robustecidas, o metal continua sendo o padrão.
Como a carcaça afeta o campo de visão (FOV) do lidar?
A janela de abertura da carcaça e a folga interna ao redor do mecanismo de varredura rotativo ou de estado sólido definem os limites físicos do FOV. A janela deve ser grande o suficiente e posicionada com precisão para permitir que os feixes de laser saiam e retornem em toda a sua faixa angular projetada sem vinhetagem (bloqueio). As superfícies internas também são moldadas e revestidas para evitar que reflexos das bordas da carcaça interfiram no receptor.
Qual é o maior desafio de fabricação na produção dessas carcaças?
Alcançar e manter tolerâncias de “stack-up” em múltiplos recursos interdependentes é um desafio significativo. Uma carcaça pode ter planicidade de janela perfeita, mas se sua superfície de montagem não estiver paralela, a unidade inteira ficará desalinhada quando instalada. Gerenciar as tensões internas no material durante a usinagem para evitar empenamentos subsequentes e garantir qualidade consistente na produção em alto volume também são focos principais para os fabricantes.
Existem normas industriais para testes de carcaças de lidar?
Embora não haja uma única norma universal, os fabricantes seguem uma série de normas relevantes dependendo do setor. As carcaças de lidar automotivo são testadas segundo normas rigorosas como a ISO 16750 (veículos rodoviários) para vibração, choque, temperatura e umidade. A proteção contra ingresso é classificada conforme a IEC 60529 (Código IP). Requisitos específicos de clientes frequentemente definem testes adicionais de funcionalidade e durabilidade adaptados à vida útil operacional e ao ambiente esperados.