
O latão C360 e o C260 resolvem problemas de fabricação diferentes. O C360 é amplamente selecionado pelo comportamento de usinagem livre em componentes torneados; o C260 é um grau de latão para cartucho associado a necessidades de conformação e fabricação. Escolher entre eles tem menos a ver com encontrar o “melhor latão” e mais com decidir qual propriedade a peça realmente precisa: usinagem eficiente, capacidade de deformação, uma composição especificada ou conformidade com um requisito do projeto.
Conteúdo
- Deixe a função da peça definir a comparação
- Por que o C360 é frequentemente escolhido para detalhes usinados
- Quando a rota de conformação do C260 importa
- Verifique a composição e as restrições do cliente
- Compare a rota completa de fabricação
- Perguntas Frequentes
Deixe a função da peça definir a comparação
Antes de comparar cotações, descreva o caminho de produção. O componente é principalmente torneado a partir de barra, ou será dobrado, estampado, trefilado ou conformado antes da usinagem final? Um grau específico de latão já está indicado no desenho? A peça entra em contato com água, conduz corrente, veda um fluido ou serve como elemento decorativo? Uma escolha de material baseada apenas na velocidade de usinagem pode ignorar a operação que controla o desempenho ou a aprovação.
Separe os requisitos obrigatórios das suposições. Uma indicação no desenho, uma norma do cliente ou uma restrição regulatória é obrigatória até que a autoridade responsável aprove uma alteração. Uma preferência herdada de uma peça mais antiga pode ser negociável, mas ainda precisa ser revisada. A comparação útil, portanto, começa com os requisitos da característica e do processo, não com a lista de estoque do fornecedor.
Use o Informações sobre o latão C36000 quanto a Informações sobre o latão C26000 para confirmar qual grau cada página descreve. Em seguida, compare a especificação exata, a forma do produto, a condição e a documentação indicadas no desenho ou na ordem de compra. Uma designação genérica de “latão” não é suficiente para uma peça de produção controlada.
Por que o C360 é frequentemente escolhido para detalhes usinados
O C360 é um latão de usinagem livre comumente usado onde o torneamento alimentado por barra e características pequenas repetidas são importantes. Sua composição favorece a quebra de cavaco favorável para muitas operações de usinagem, o que pode torná-lo uma escolha prática para conexões, peças roscadas, pinos e componentes semelhantes. O valor de fabricação pode vir do manuseio previsível do cavaco e do corte eficiente, e não de uma única velocidade de destaque.
Essa vantagem deve estar vinculada às características reais. Uma peça com operações de torneamento longo, múltiplos canais e roscas repetidas pode se beneficiar mais do que um bloco simples com alguns furos perfurados. A rigidez da máquina, a geometria da pastilha, o avanço, o fluido de corte, a condição do material e a fixação da peça ainda influenciam os resultados. Se a peça não apresenta um problema real de controle de cavaco ou de tempo de ciclo, mudar a liga pode adicionar trabalho de qualificação sem um benefício de produção significativo.
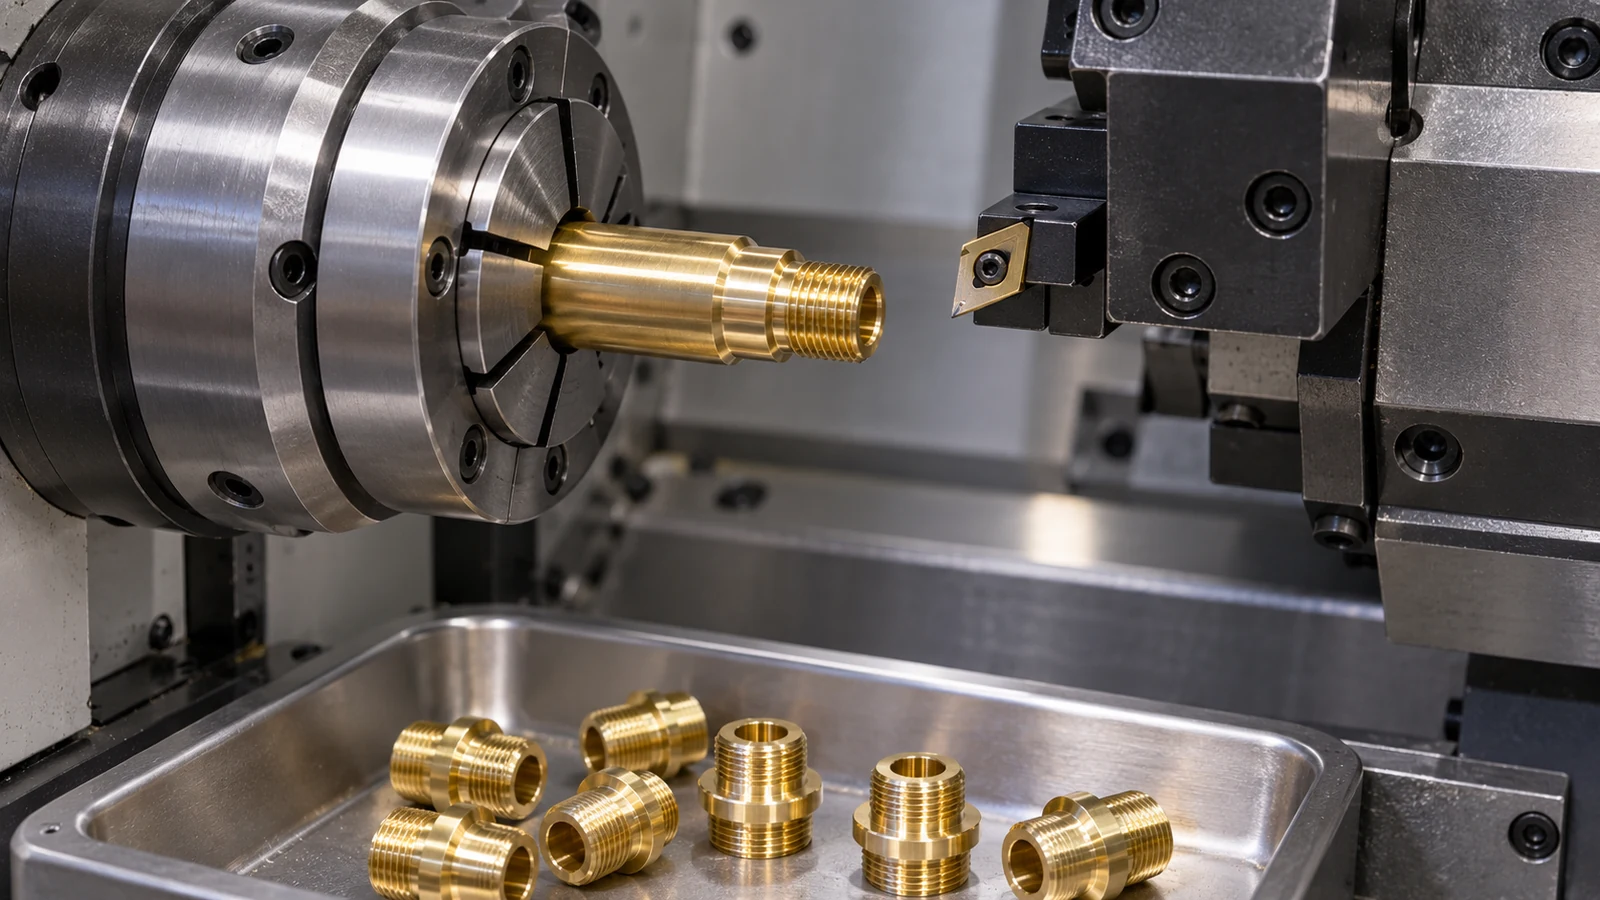
Verifique também se o projeto exige deformação após a usinagem. Não se deve presumir que um grau de usinagem livre tolere a mesma rota de conformação que um grau selecionado para esse fim. Se a peça precisar ser dobrada, flangiada, crimpada ou fortemente deformada, peça aos responsáveis pelo material e pelo processo que revisem a condição e a operação reais, em vez de confiar em uma descrição genérica de usinabilidade.
Quando a rota de conformação do C260 importa
O C260 é comumente associado a aplicações de latão para cartuchos e costuma ser considerado quando as características de conformação são relevantes. Isso pode torná-lo um ponto de partida melhor para peças estampadas, trefiladas ou dobradas do que uma liga escolhida principalmente pela usinabilidade. A adequação exata depende da forma do produto, do temperamento, da severidade da conformação, da direcionalidade e da especificação do fornecedor. Não se deve inferir um raio de dobra garantido ou um limite de conformação apenas pelo nome da liga.
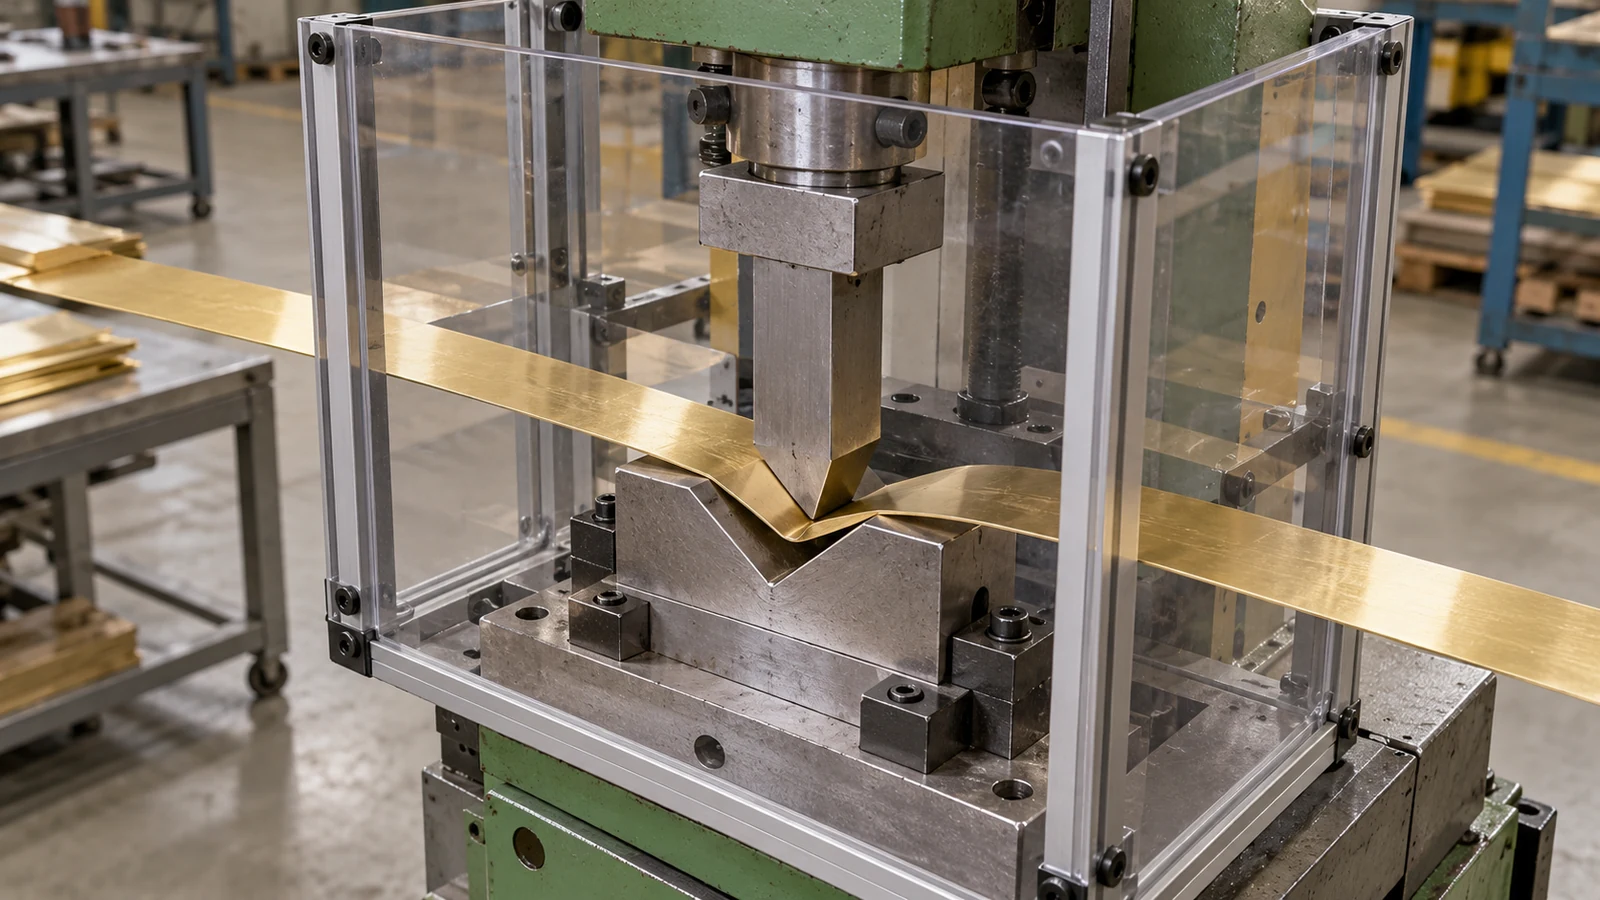
Quando a usinagem é apenas uma etapa do processo, a sequência importa. Um esboço conformado pode ser usinado em faces selecionadas, ou um componente usinado pode ser posteriormente dobrado durante a montagem. A condição do material e a direção do grão podem afetar o comportamento do processo, portanto a engenharia deve identificar a operação que controla a aceitação. O fornecedor deve receber informações suficientes para cotar a rota pretendida, e não apenas um contorno de peça acabada que oculta uma etapa crítica de conformação.
Se a forma for complexa, faça um protótipo da geometria crítica e defina o que será inspecionado: trincas, afinamento, retorno elástico, ajuste ou danos superficiais. Um ensaio de usinagem não pode validar um requisito de conformação. Por outro lado, se o componente for inteiramente usinado a partir de barra e nenhuma deformação estiver envolvida, as vantagens do C260 relacionadas à conformação podem não justificar a troca de um processo C360 aprovado.
Verifique a composição e as restrições do cliente
A composição do latão pode estar sujeita a restrições específicas do cliente, do mercado ou da aplicação. Confirme se a peça tem contato com água potável, restrições elétricas ou eletrônicas, declarações de produto ou outros requisitos de substâncias controladas. Não presuma que duas ligas de cobre-zinco tenham o mesmo status de conformidade porque ambas são chamadas de latão. O responsável pelo projeto deve identificar a regulamentação aplicável ou a especificação do cliente e determinar quais evidências são exigidas do fornecedor do material.
Solicite a liga exata e a documentação esperada para cada lote. Se certificados, rastreabilidade ou declarações forem exigidos, indique-os nos documentos de compra. Uma substituição que altere a química pode afetar a aprovação mesmo quando as dimensões e a aparência da peça permanecerem inalteradas. Mantenha a análise de conformidade separada das alegações de usinabilidade, para que um ensaio de produção não seja confundido com qualificação de material.
| Fator de decisão | O C360 pode ser adequado quando… | O C260 pode ser adequado quando… |
|---|---|---|
| Processo dominante | A usinagem repetida a partir de barra é central | A conformação ou deformação é uma operação importante |
| Gargalo de produção | O controle de cavacos ou a produtividade no torneamento estão documentados | A qualidade da forma ou a conformação da peça orienta a rota |
| Status do projeto | A liga está especificada e validada para a peça | Os requisitos de conformação são compatíveis com esta classe e condição |
| Aprovação | A composição atende aos requisitos do cliente | A composição e os documentos atendem aos requisitos do projeto |
Esta é uma comparação de triagem, não um substituto para uma norma de material ou aprovação de engenharia. Se a propriedade exigida for incerta, documente a questão e resolva-a antes de comprar estoque de produção.
Compare a rota completa de fabricação
Elabore uma estimativa baseada na rota que inclua material, setup, usinagem, conformação, risco de refugo, rebarbação, acabamento, inspeção e qualificação. Um ciclo de usinagem menor pode ser compensado por manuseio secundário ou por uma operação de conformação que a classe não suporta. Um material com preço unitário mais alto pode reduzir o custo total se eliminar retrabalho ou viabilizar um processo exigido — mas essa conclusão deve vir de um teste aprovado e de premissas realistas de lote.
Para um componente torneado, discuta os recursos críticos e a sequência com a equipe de torneamento CNC. Se a conformação ou estampagem fizer parte da rota real, confirme essa capacidade e responsabilidade com o fornecedor relevante em vez de presumir que uma oficina de usinagem a fornece. Isso mantém a comparação de cotações honesta quanto aos processos incluídos.
Quando uma mudança é proposta, retenha a revisão do desenho, a classe exata, os documentos do fornecedor, os resultados de validação e a aprovação. Inclua o motivo da mudança: gestão de cavacos, conformabilidade, disponibilidade ou um requisito do cliente. Esse registro impede que uma mudança posterior de fornecimento desfaça silenciosamente uma decisão de engenharia deliberada.
Perguntas Frequentes
O C360 é melhor que o C260 para usinagem CNC?
O C360 é comumente escolhido pelo comportamento de usinagem livre, particularmente para trabalho repetitivo de torneamento. A melhor opção ainda depende dos recursos da peça, dos processos posteriores, dos requisitos aprovados e dos resultados reais de produção.
O C260 é adequado para peças usinadas?
Ele pode ser usinado, mas costuma ser considerado onde as características de conformação importam. Confirme a condição do material e a rota de fabricação em vez de presumir que seja o substituto direto do C360.
O C360 pode ser conformado após a usinagem?
Não presuma que uma operação de conformação é aceitável apenas com base no nome da classe. Revise a condição especificada, a deformação e os critérios de aceitação com os responsáveis pelo design e pelo processo.
Um comprador pode substituir uma classe de latão por outra?
Somente por meio do processo de aprovação aplicável. Mudanças de classe podem afetar a conformação, a usinagem, a composição, a documentação e a qualificação do cliente, mesmo que a peça pareça inalterada.