
No mundo de alto risco da engenharia de precisão, a capacidade de manipular materiais endurecidos em geometrias intrincadas não é apenas uma vantagem; é uma necessidade. Entre os métodos mais sofisticados disponíveis hoje, usinagem por wire edm destaca-se como um pilar para indústrias que exigem precisão incomparável. Frequentemente referida como usinagem por corte a fio, este processo revolucionou a forma como abordamos a fabricação de ferramentas e matrizes, componentes aeroespaciais e fabricação de dispositivos médicos. Ao contrário da fresagem ou torneamento tradicionais, esta técnica utiliza um fio fino, eletricamente carregado, para “fatiar” materiais condutores, independentemente da sua dureza. Quer você seja um especialista em compras à procura de usinagem por eletroerosão a fio perto de mim ou um engenheiro a projetar um componente complexo, compreender as nuances desta tecnologia é essencial para o sucesso do projeto.
O que é a Usinagem por Eletroerosão a Fio (WEDM)?
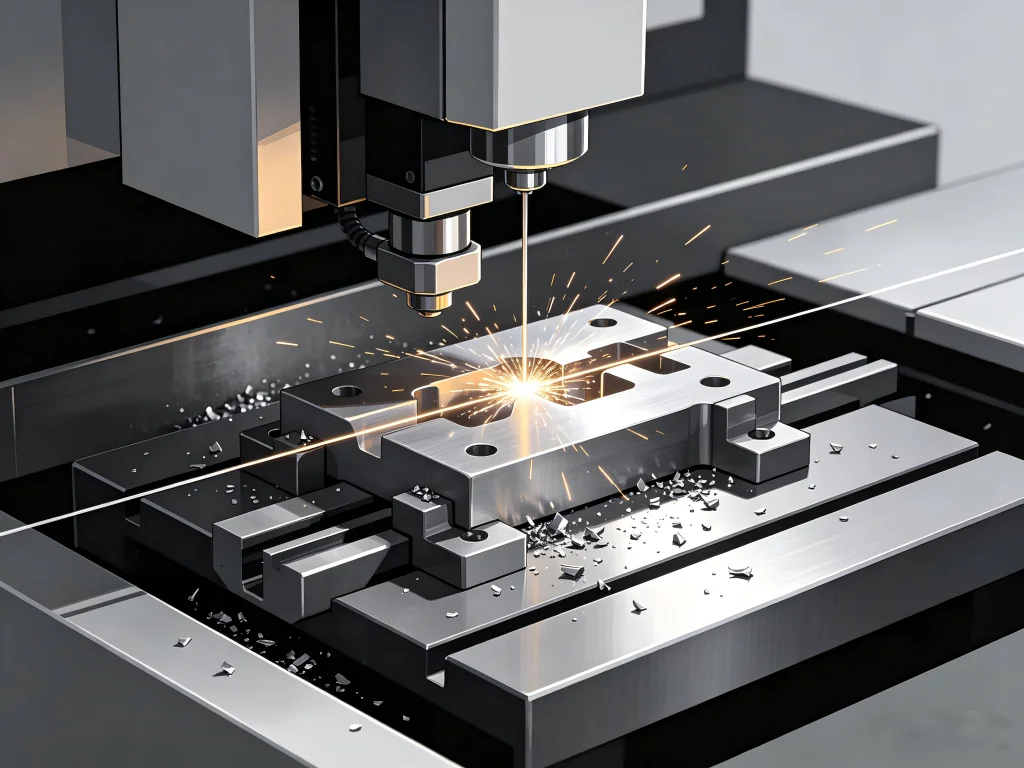
Para compreender a importância desta tecnologia, é preciso olhar além do corte mecânico. A usinagem por eletroerosão a fio é um processo térmico não tradicional que utiliza faíscas elétricas para remover material de uma peça de trabalho. Um fio fino, tipicamente feito de latão ou cobre revestido, atua como elétrodo. Este fio é continuamente alimentado a partir de uma bobina, garantindo que uma superfície de corte nova esteja sempre em contacto com a peça de trabalho, o que evita que o fio se quebre devido ao desgaste.
O Princípio de Funcionamento da Usinagem por Eletroerosão a Fio
O O princípio de funcionamento da usinagem por eletroerosão a fio baseia-se na erosão controlada do material através de uma série de descargas elétricas rápidas e repetitivas. A peça de trabalho e o fio são submersos num fluido dielétrico, geralmente água desionizada. Este fluido serve três propósitos críticos: atua como isolante até que uma voltagem específica seja atingida, arrefece a área de usinagem e remove os detritos microscópicos (lama) gerados durante o processo.
Quando o controlador CNC aproxima o fio da peça de trabalho, a intensidade elétrica supera a barreira do fluido dielétrico, criando uma faísca. Esta faísca gera temperaturas que atingem até 12.000 graus Celsius, fundindo e vaporizando uma quantidade minúscula do material. Como o fio nunca toca realmente a peça de trabalho, não há qualquer força mecânica envolvida. Isto permite a criação de peças extremamente frágeis e evita a distorção que frequentemente ocorre com ferramentas de corte mecânicas. O processo de usinagem por eletroerosão a fio é, portanto, ideal para materiais demasiado duros ou demasiado delicados para métodos convencionais.
Conceito de diagrama simplificado de usinagem por eletroerosão a fio
Se você fosse visualizar um diagrama de usinagem por eletroerosão a fio, você veria um fio vertical sustentado por guias de diamante superior e inferior. A peça de trabalho é montada em uma mesa que se move nos eixos X e Y. O guia superior também pode se mover nos eixos U e V, permitindo que o fio se incline. Esse movimento multi-eixo permite que a máquina corte cones complexos e diferentes formas na parte superior e inferior da peça de trabalho. Essa capacidade é o que torna a usinagem por eletroerosão a fio wedm tão indispensável para a criação de matrizes de extrusão e moldes de injeção.
As Vantagens Técnicas do Uso da Usinagem por Corte a Fio
Por que os líderes do setor optam consistentemente por serviços de usinagem por eletroerosão a fio em vez da fresagem CNC tradicional? A resposta está nas propriedades físicas únicas do processo de erosão por faísca. Como a dureza do material não afeta significativamente a velocidade de corte — apenas sua condutividade importa — podemos usinar aço ferramenta endurecido, carboneto de tungstênio e ligas exóticas como Inconel com facilidade.
- Precisão Extrema: Podemos rotineiramente alcançar tolerâncias tão apertadas quanto +/- 0,002mm. Esse nível de precisão é quase impossível de manter em grandes lotes com cortadores mecânicos que sofrem desgaste da ferramenta.
- Geometrias Complexas: Como o fio pode ser tão fino quanto 0,1mm, podemos produzir cantos internos com raios quase nulos. Isso é um divisor de águas para estrias e chavetas intrincadas.
- Acabamento Superficial Superior: O processo de usinagem por eletroerosão a fio pode produzir um acabamento espelhado, reduzindo ou até eliminando a necessidade de polimento secundário.
- Maquinagem sem Tensões: Sem contato físico, o material permanece livre de tensões mecânicas, o que é vital para manter a integridade estrutural de componentes aeroespaciais e médicos.
Análise Abrangente do Custo de Usinagem por Eletroerosão a Fio
Compreender o custo de usinagem por eletroerosão a fio é crucial para o planejamento orçamentário. Muitos profissionais em plataformas como o Reddit frequentemente discutem se a tarifa horária mais alta da EDM é justificada em comparação com o fresamento. Embora o “preço de etiqueta” de uma hora de EDM possa ser mais alto, o custo total de propriedade costuma contar uma história diferente. Na tabela a seguir, comparamos os fatores de custo associados a esta tecnologia.
| Fator de Custo | Impacto no Orçamento | Estratégia de Otimização |
|---|---|---|
| Dureza do Material | Impacto Baixo | Use EDM para aços endurecidos para evitar a usinagem antes do tratamento térmico. |
| Complexidade da Peça | Impacto Moderado | O empilhamento de várias peças pode reduzir o custo por unidade. |
| Consumo de Fio | Custo Contínuo | Use fio de latão padrão, a menos que seja necessário fio revestido de alta velocidade. |
| Tempo de Execução da Máquina | Alto Impacto | Planeje a manufatura noturna “sem operador” para maximizar o ROI. |
| Tolerâncias Necessárias | Variável | Evite especificar tolerâncias em excesso onde elas não são necessárias. |
É importante observar que o custo de usinagem por eletroerosão a fio pode ser compensado pela redução nas taxas de refugo. Ao trabalhar com materiais caros como titânio ou ouro, a precisão de usinagem por corte a fio garante que cada corte seja exatamente como pretendido, economizando custos significativos de material a longo prazo. Além disso, a capacidade de cortar após o material ter sido tratado termicamente elimina o risco de distorção da peça que frequentemente ocorre durante o processo de têmpera.
Cenários Principais de Aplicação para WEDM
A versatilidade da usinagem por eletroerosão a fio wedm permite que ele permeie quase todos os setores da manufatura de alto padrão. Nossa experiência na jucheng mostrou que certas indústrias se beneficiam mais significativamente dessa tecnologia do que outras.
1. Indústria de Ferramentas e Matrizes
Este é o lar tradicional da EDM. A criação de matrizes de aço endurecido para estampagem ou moldagem por injeção exige uma precisão que somente a usinagem por wire edm pode proporcionar. A capacidade de cortar aberturas complexas através de placas espessas de metal duro é essencial para a produção de bens de consumo em grande volume.
2. Componentes Aeroespaciais
Na indústria aeroespacial, onde a redução de peso e a resistência a altas temperaturas são primordiais, frequentemente trabalhamos com ligas resistentes ao calor. Serviços de usinagem por eletroerosão a fio são frequentemente utilizados para criar pás de turbina, componentes do sistema de combustível e suportes estruturais, onde a integridade do material é um requisito de segurança inegociável.
3. Fabricação de Dispositivos Médicos
O setor médico exige materiais biocompatíveis como titânio e aço inoxidável, frequentemente em formas muito pequenas e intrincadas. De instrumentos cirúrgicos a implantes ortopédicos, usinagem por eletroerosão a fio garante que as peças estejam livres de rebarbas e atendam aos rigorosos padrões regulatórios de qualidade superficial.
4. Desenvolvimento de Protótipos
Para empresas de engenharia que buscam usinagem por eletroerosão a fio perto de mim, a rapidez de preparação para protótipos é um grande atrativo. Diferentemente da fresagem, que exige dispositivos personalizados e uma variedade de ferramentas de corte, a EDM requer apenas uma configuração simples de fixação da peça e uma bobina de fio, tornando-a ideal para protótipos de baixo volume e alta complexidade.
Fatores-Chave a Considerar ao Selecionar um Prestador de Serviços
Nem todo serviços de usinagem por eletroerosão a fio não são todos iguais. Ao avaliar um parceiro como jucheng ou qualquer outro fornecedor, você deve olhar além da cotação de preço. A expertise técnica e os sistemas de gestão da qualidade são os verdadeiros indicadores de um parceiro confiável.
- Qualidade da Máquina: O prestador utiliza equipamentos de alto padrão como Sodick, Fanuc ou Mitsubishi? Máquinas de alta qualidade oferecem melhor estabilidade térmica e controle mais preciso da tensão do fio.
- Expertise do Operador: O processo de usinagem por eletroerosão a fio depende altamente da habilidade do programador. Entender como gerenciar o “gap” e o offset do fio é a diferença entre uma peça que encaixa e uma peça que falha.
- Certificações: Procure certificações ISO 9001 ou AS9100. Elas garantem que o fornecedor possui um sistema documentado de controle de qualidade e rastreabilidade.
- Capacidades Secundárias: O fornecedor também pode oferecer fresamento CNC, retificação ou tratamentos de superfície? Uma loja completa como a jucheng reduz a sobrecarga logística e garante melhor compatibilidade entre as diferentes etapas de fabricação.
Manutenção e Configuração: Garantindo Longevidade e Precisão
Manter a precisão da usinagem por corte a fio exige um cronograma de manutenção rigoroso. Diferentemente de um torno, que pode tolerar um pouco de poeira, uma máquina de EDM é um instrumento de precisão que vive em um ambiente sensível. Para manter a O princípio de funcionamento da usinagem por eletroerosão a fio funcionando no seu auge, vários fatores devem ser gerenciados.
Primeiro, a água deionizada deve ser mantida em um nível específico de condutividade. Se a água se tornar muito condutiva, as faíscas se tornarão incontroláveis, levando a um acabamento superficial ruim e à quebra do fio. Os filtros devem ser trocados regularmente para remover as partículas erodidas. Segundo, os guias de fio — geralmente feitos de diamantes industriais — devem ser limpos e inspecionados quanto a desgaste. Mesmo alguns mícrons de desgaste no guia podem levar a imprecisões na peça final. Por fim, os contatos de alimentação de energia devem ser rotacionados ou substituídos para garantir um fluxo elétrico consistente para o fio.
Na jucheng, implementamos um protocolo de manutenção proativa que inclui verificações diárias de calibração. Isso garante que cada projeto, seja um único protótipo ou uma grande produção, atenda às especificações exatas fornecidas por nossos clientes.
Por Que Escolher a jucheng para Suas Necessidades de Wire EDM?
Quando se trata de usinagem por wire edm, jucheng destaca-se como líder no cenário manufatureiro chinês. Nosso compromisso com a precisão é respaldado por tecnologia de ponta e uma equipe de engenheiros veteranos que entendem as nuances da erosão por faísca. Não apenas “cortamos peças”; oferecemos soluções de engenharia abrangentes.
Nossa instalação está equipada com a mais recente usinagem por eletroerosão a fio wedm centros, capazes de lidar tanto com componentes de grande escala quanto com tarefas de micromaquinagem. Entendemos que, no mercado atual, a velocidade de entrega é tão importante quanto a qualidade. Ao otimizar nossos processo de usinagem por eletroerosão a fio, conseguimos oferecer prazos competitivos sem comprometer as tolerâncias apertadas que nossos clientes esperam. Além disso, nossa transparência em relação a custo de usinagem por eletroerosão a fio garante que nossos clientes recebam o melhor valor pelo seu investimento, sem taxas ocultas para setup ou ferramental.
Com um departamento de controle de qualidade robusto e um foco na satisfação do cliente, jucheng tornou-se um parceiro de confiança para marcas globais nos setores automotivo, médico e eletrônico. Convidamos você a experimentar a diferença que o usinagem por corte a fio de nível profissional pode fazer para o seu próximo projeto.
Perguntas Frequentes (FAQ)
1. Quais materiais podem ser usinados usando EDM a fio?
Qualquer material que seja eletricamente condutivo pode ser processado. Isso inclui todos os metais como aço, alumínio, latão e cobre, bem como ligas endurecidas como titânio, carboneto e Inconel. Materiais não condutivos como cerâmicas ou plásticos não podem ser cortados usando o processo de usinagem por eletroerosão a fio.
2. Quão precisa é a EDM a fio em comparação com o corte a laser?
Embora o corte a laser seja mais rápido para materiais finos, usinagem por wire edm é significativamente mais preciso. A EDM pode atingir tolerâncias de +/- 0,002mm, enquanto os lasers geralmente variam em torno de +/- 0,1mm. Além disso, a EDM não cria uma zona afetada pelo calor (ZAC) tão severa quanto o corte a laser, o que pode ser crítico para peças estruturais.
3. O custo da usinagem por EDM a fio é maior para materiais mais espessos?
Geralmente, sim. A velocidade do usinagem por corte a fio processo é medida em polegadas quadradas por hora. Portanto, uma peça de trabalho mais espessa levará mais tempo para cortar, o que aumenta o tempo de máquina e o custo geral. No entanto, a EDM costuma ser a única maneira viável de cortar materiais muito espessos e endurecidos com alta precisão.
4. A EDM a fio deixa rebarba na peça?
Um dos maiores benefícios da usinagem por eletroerosão a fio é que é um processo sem rebarbas. Como não há contato físico ou ação de cisalhamento, as bordas da peça permanecem limpas e afiadas, o que é ideal para aplicações médicas e eletrônicas.
5. Posso cortar cones ou furos angulares com EDM a fio?
Sim. Utilizando as capacidades de 4 eixos ou 5 eixos (X, Y, U, V e, por vezes, Z), a máquina pode inclinar o fio para criar cones. Esta é uma característica padrão em serviços de usinagem por eletroerosão a fio utilizado para fabricar matrizes de extrusão.
6. Qual é o acabamento superficial típico de uma peça de EDM a fio?
O acabamento depende do número de “cortes de acabamento” realizados. Um único corte de desbaste proporciona um acabamento funcional, mas com múltiplos cortes de acabamento, podemos alcançar uma rugosidade superficial (Ra) inferior a 0,1 mícrons, o que equivale a uma superfície polida ou lapidada.
7. Por que é usada água deionizada em vez de óleo?
Em usinagem por eletroerosão a fio wedm, a água desionizada é preferida porque tem uma elevada capacidade de arrefecimento e é eficiente na lavagem do pequeno intervalo entre o fio e a peça de trabalho. O óleo é normalmente reservado para EDM por penetração (RAM EDM), onde são necessárias propriedades elétricas diferentes.
8. Como encontro uma usinagem EDM a fio fiável perto de mim?
Embora as oficinas locais sejam convenientes, muitas empresas procuram agora parceiros globais como jucheng na China para tirar partido de tecnologia avançada e de eficiências de custo. Ao pesquisar, verifique sempre as listas de equipamentos e as certificações de qualidade para garantir que conseguem satisfazer os seus requisitos técnicos.
Pronto para elevar a sua fabricação de precisão?
Na jucheng, somos especializados em transformar designs complexos em realidade de alta precisão. Os nossos serviços de usinagem por eletroerosão a fio são concebidos para satisfazer as especificações mais exigentes com rapidez e fiabilidade. Quer necessite de um único protótipo ou de produção em grande volume, a nossa equipa está pronta para ajudar.
Contacte-nos hoje para discutir os requisitos do seu projeto e receber um orçamento detalhado. Experimente o expoente máximo da tecnologia de usinagem por corte a fio com jucheng.
Visite-nos em: https://www.jccncmachining.com/