Passivação e eletropolimento não são dois graus do mesmo acabamento em aço inoxidável. A passivação é principalmente uma etapa de limpeza e condicionamento químico destinada a remover a contaminação por ferro livre e a favorecer o comportamento passivo da liga. O eletropolimento remove uma camada microscópica controlada da superfície, alisando picos e alterando a topografia, além da limpeza. Escolher corretamente começa por separar um problema de contaminação de um problema de rugosidade, capacidade de limpeza ou aparência.
Primeiro Diagnostique a Superfície Inoxidável
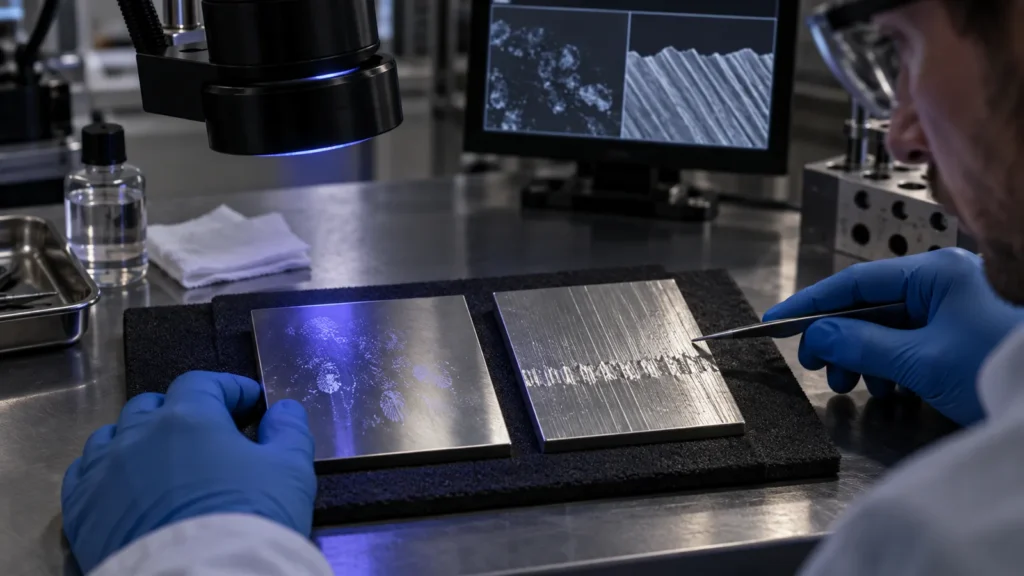
Problema de contaminação
A usinagem, o manuseio ou o ferramental podem deixar ferro livre ou resíduos. A geometria da superfície já é aceitável. Comece revisando a limpeza e a passivação.
Problema de topografia
Picos microscópicos, restos de rebarbas, textura direcional ou capacidade de limpeza fazem parte do requisito. Avalie o eletropolimento e seu efeito de remoção de material.
Algumas peças precisam de ambos os resultados, mas a sequência e os critérios de aceitação ainda precisam ser definidos. Uma peça não deve ser eletropolida simplesmente porque “mais tratamento” soa mais seguro, e não se deve esperar que a passivação apague marcas de usinagem ou crie uma superfície cosmética brilhante.
Para a estrutura de decisão principal entre revestimentos, acabamentos mecânicos e tratamentos químicos, use o guia de acabamentos superficiais de usinagem CNC.
Dois Processos, Duas Funções Diferentes
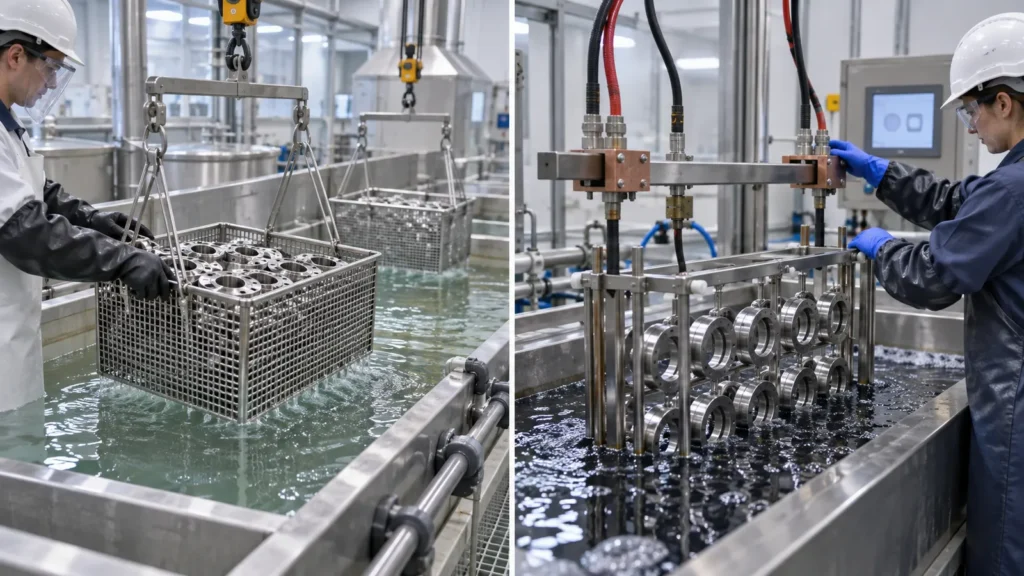
| Pergunta |
Passivação |
Eletropolimento |
| Ação principal |
Limpa e trata quimicamente a superfície inoxidável |
Remove material da superfície eletroquimicamente |
| Topografia |
Não suaviza intencionalmente a textura de usinagem |
Reduz preferencialmente os picos microscópicos altos |
| Aparência |
Geralmente deixa o acabamento anterior visualmente dominante |
Pode criar uma superfície mais brilhante e com aspecto mais suave |
| Preocupação dimensional |
Limitado em comparação com um processo de remoção, mas a limpeza e a aceitação ainda são importantes |
Remoção de material, alteração de arestas, pequenas características e distribuição de corrente requerem revisão |
| Melhor pergunta inicial |
A geometria da superfície é aceitável, mas o controle de contaminação é necessário? |
A superfície deve tornar-se mais lisa, mais fácil de limpar ou visualmente mais brilhante? |
Mapeie a Peça Antes de Selecionar o Banho
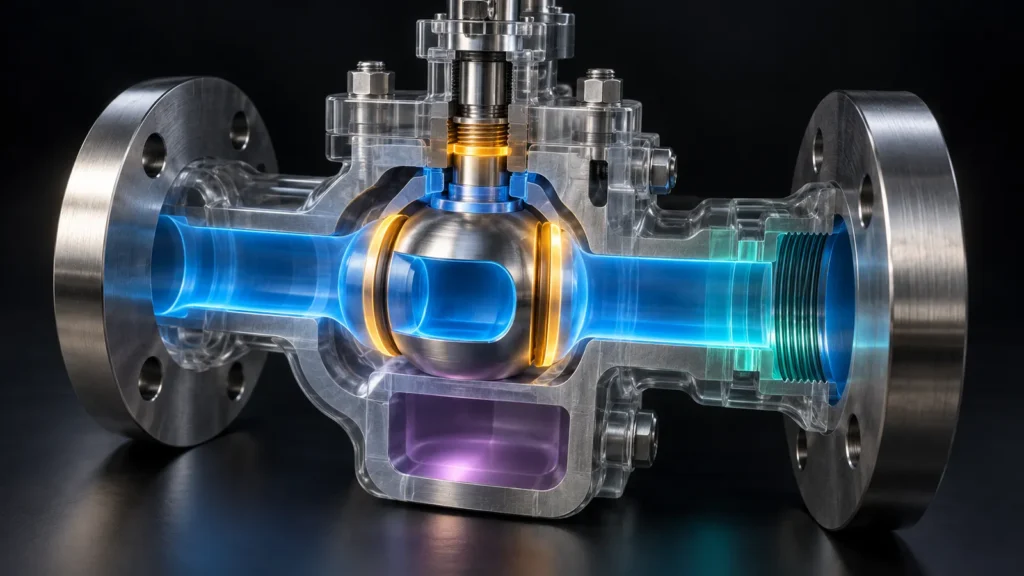
Um componente de aço inoxidável raramente é uma superfície uniforme. Marque o desenho por função antes de escolher o tratamento:
- Superfícies em contato com o produto: limpeza, resíduos, rugosidade, cavidades e acesso para inspeção podem dominar.
- Superfícies de vedação: planicidade, textura, ondulação e condição das bordas podem ser mais importantes que o brilho.
- Rosca e ajustes: verifique se a remoção ou o arredondamento das bordas pode alterar o comportamento da montagem.
- Áreas soldadas ou afetadas pelo calor: descoloração, carepa e rota de limpeza precisam de consideração separada.
- Superfícies cosméticas: defina a aceitação visual em vez de presumir que um processo químico garante um acabamento espelhado.
- Furos cegos e passagens internas: o acesso da solução, a drenagem, o enxágue e a inspeção podem limitar a rota.
Este mapa transforma um pedido vago em um plano de processo. Também evita o processamento excessivo de regiões ocultas enquanto deixa a superfície de contato verdadeiramente crítica subdefinida.
Para conjuntos, estenda o mapa além dos limites dos componentes. Um tubo polido soldado a um flange usinado, por exemplo, pode ter texturas iniciais, históricos térmicos e caminhos de drenagem diferentes. Se o desenho trata o conjunto como uma superfície uniforme, a variação local pode aparecer como um defeito de acabamento mesmo quando cada região responde normalmente ao seu próprio histórico.
Também marque as superfícies que serão posteriormente coladas, marcadas a laser, lubrificadas ou colocadas em contato elétrico. Uma superfície mais limpa ou mais lisa não é automaticamente melhor para toda operação subsequente; a sequência final de montagem pode exigir zonas protegidas ou uma segunda etapa de preparação.
Liga e Condição Inicial Definem o Teto
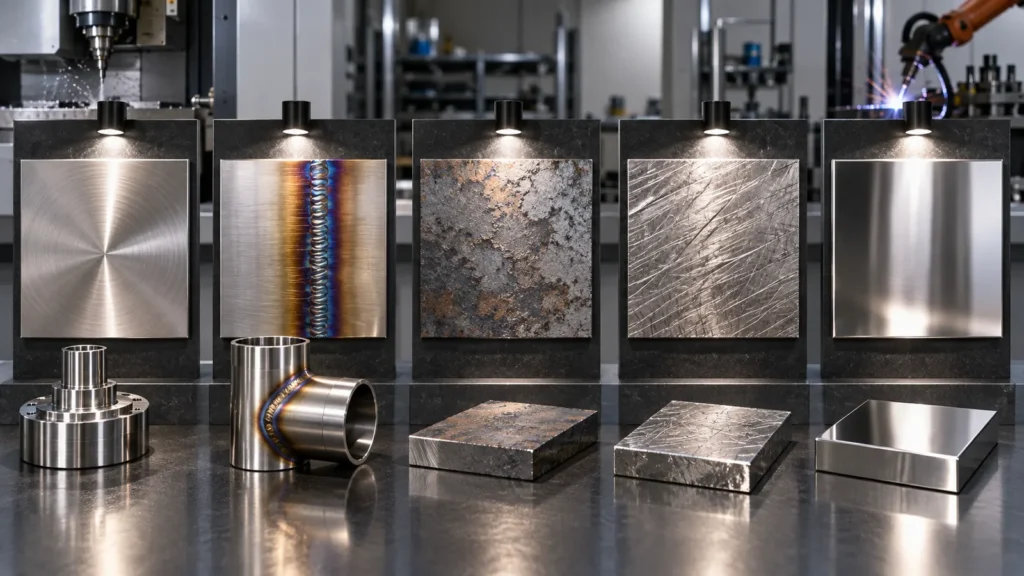
As palavras “aço inoxidável” abrangem ligas com diferentes comportamentos de corrosão, usinabilidade, tratamento térmico, inclusões e resposta ao processamento químico. A rota de usinagem também importa. Ferro incrustado de ferramentas compartilhadas, coloração térmica, rebarbas pesadas, riscos profundos, carepa, óleo, composto de polimento ou superfícies danificadas não podem ser todos corrigidos por um único banho final.
O que a passivação não corrige
- Sulcos de usinagem profundos, amassados ou defeitos geométricos
- Seleção inadequada da liga para o ambiente de serviço
- Carepa de óxido pesada ou defeitos de solda sem preparação adequada
- Drenagem deficiente ou resíduos retidos em geometria inacessível
O que o eletropolimento não garante
- Remoção uniforme em cada borda, reentrância, furo e área protegida
- Eliminação de defeitos profundos sem alterar as dimensões
- Uma correspondência cosmética entre ligas mistas ou acabamentos iniciais diferentes
- Desempenho correto de corrosão quando a liga subjacente é inadequada
A estratégia de usinagem pode melhorar a condição inicial antes de qualquer um dos tratamentos. Ferramentas limpas dedicadas, fluido de corte controlado, rebarbação completa e a prevenção de contaminação por aço-carbono reduzem a carga sobre a limpeza final. Passes de acabamento estáveis também reduzem marcas direcionais profundas que o eletropolimento, de outra forma, precisaria perseguir com maior remoção de material.
Quando a corrosão é crítica para segurança ou validação, use cupons ou recursos representativos que sigam a mesma rota de material, usinagem, limpeza e acabamento. Testar uma amostra plana não relacionada pode não expor os efeitos de furos cegos, descoloração de solda, frestas ou rugosidade local na peça de produção.
O eletropolimento adiciona um orçamento de remoção de material
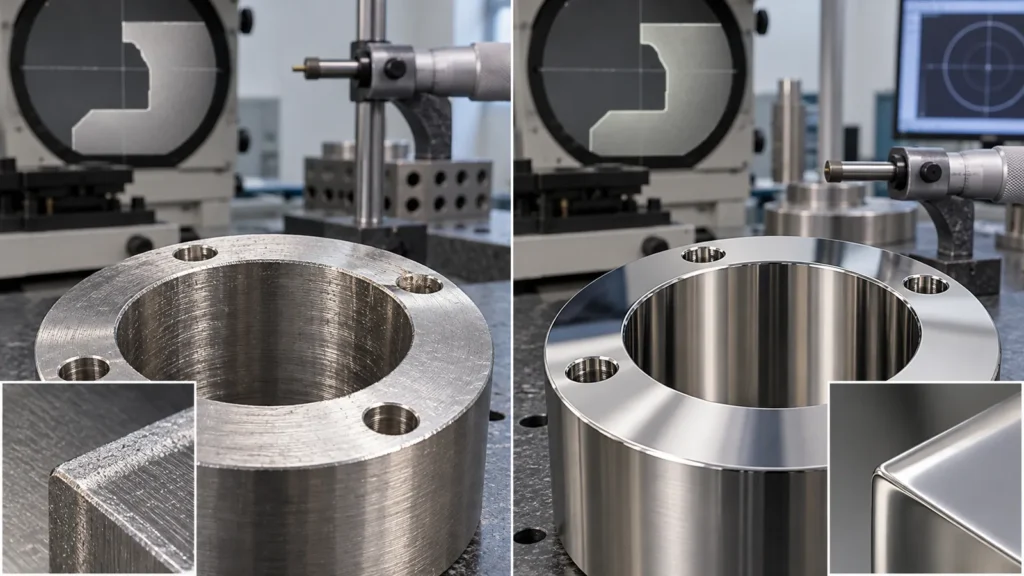
Como o eletropolimento remove metal, o desenho e o plano de processo devem identificar recursos que não podem se mover livremente. Bordas afiadas podem suavizar, detalhes muito pequenos podem perder definição e picos expostos podem ser removidos de forma diferente de reentrâncias protegidas. O resultado depende da liga, do acabamento inicial, da distribuição de corrente, do dispositivo de fixação, da química, do tempo e da geometria.
| Recurso |
Review before electropolishing |
Possible control |
| Precision bore |
Final diameter, accessibility, and uniformity |
Allowance, masking, or finish-after strategy |
| Thread |
Fit, crest condition, and trapped chemistry |
Mask, verify with mating gauge, and define cleaning |
| Thin edge |
Edge rounding and local removal |
Protect geometry or revise edge requirement |
| Cosmetic panel |
Starting texture, rack location, and visual uniformity |
Approved sample and controlled preparation |
The dedicated serviços de eletropolimento page is a useful process reference, but the project drawing must define which dimensions and surfaces control acceptance.
Verify the Result You Actually Purchased
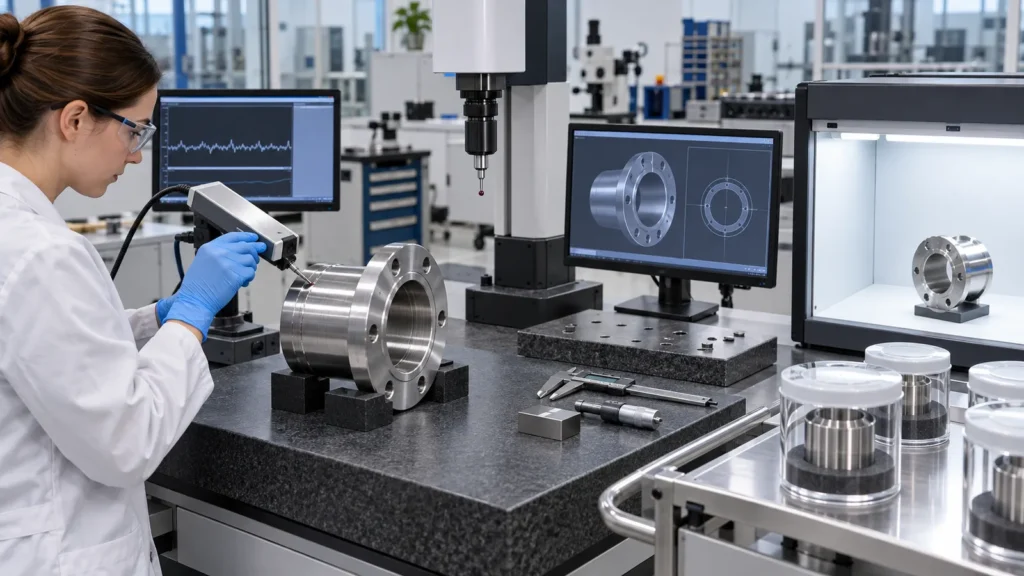
A treatment name is not an inspection plan. Match verification to the purpose:
- For contamination control: define cleaning, handling, process specification, and any required surface test or documentation.
- For corrosion performance: identify the environment, alloy, finish route, relevant test method, sample condition, and acceptance.
- For roughness: state parameter, limit, measurement zone, direction, cutoff, and whether measurement occurs before or after treatment.
- For appearance: use approved samples, visual zones, lighting, viewing distance, and defect limits.
- For dimensions: mark features measured after the complete finish route.
- For cleanliness: define rinse, drying, packaging, and protected handling as part of the requirement.
When records are required, include them in the RFQ rather than adding them after processing. JUCHENG’s quality control page outlines how inspection planning and documentation connect to machined-part delivery.
Sampling deserves the same clarity. A visual check of every part may coexist with periodic roughness measurement, dimensional first-article verification, and lot-based process records. State what is checked per part, per batch, and only at validation. Otherwise, two suppliers can meet the same treatment note with very different levels of evidence.
A Five-Step Selection Path
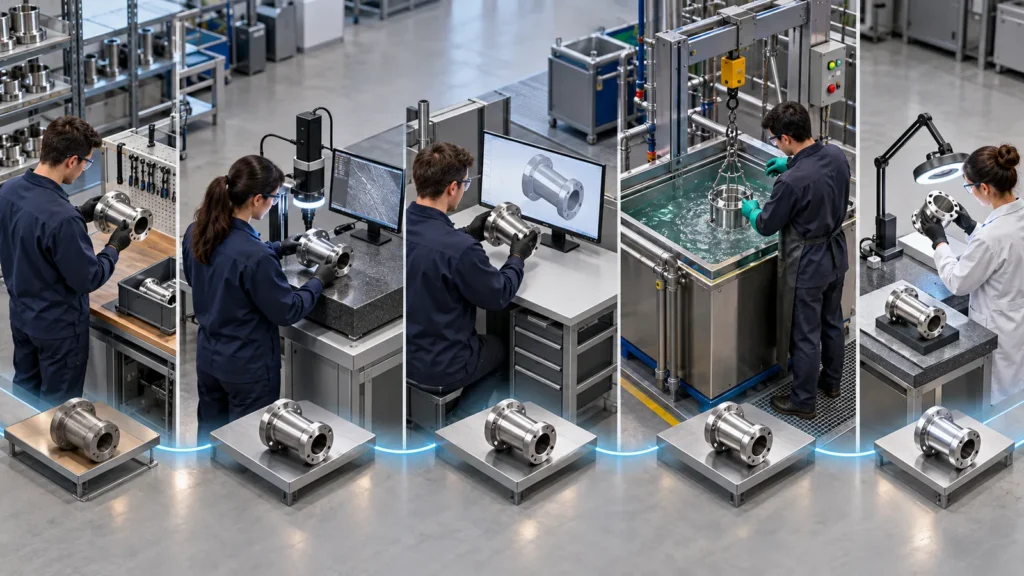
Name the problem: free-iron contamination, corrosion risk, roughness, cleanability, appearance, or several together.
Confirm the alloy and starting surface: include heat treatment, welds, prior polishing, scale, and critical defects.
Map critical geometry: contact surfaces, threads, fits, edges, internal passages, and cosmetic zones.
Choose the minimum effective route: passivation for cleaning and passive-surface support; electropolishing when controlled smoothing and material removal are also required.
Define acceptance: dimensional, roughness, visual, cleanliness, corrosion, and documentation criteria.
If passivation matches the function, see the passivation capability overview and send the applicable specification with the RFQ. If electropolishing is necessary, include a material-removal and measurement plan for critical features.
Common Misunderstandings
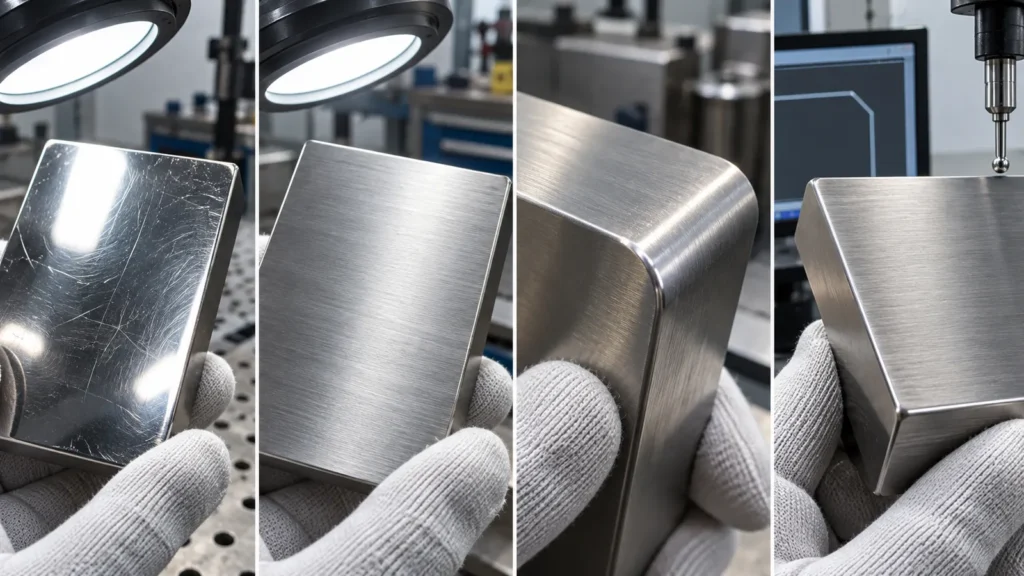
Is electropolishing simply stronger passivation?
No. Electropolishing is a material-removal process that changes surface topography. Passivation is a chemical treatment focused on cleaning and supporting the stainless passive condition. They may share corrosion-related objectives, but their dimensional and visual effects differ.
Will passivation make a stainless part shiny?
It is not a polishing process. The machined, blasted, brushed, or polished starting texture normally remains visually dominant. If brightness or smoothing is required, specify that outcome separately.
Can electropolishing remove all burrs?
It may reduce microscopic high points and soften very small burr remnants, but it should not replace controlled deburring of significant edges. Large burrs, inaccessible features, and dimensional edges need a dedicated plan.
Do all stainless grades use the same passivation route?
No. Alloy family, heat treatment, surface condition, contamination, specification, and service environment influence process selection. State the exact material and required standard instead of writing only “stainless.”
