
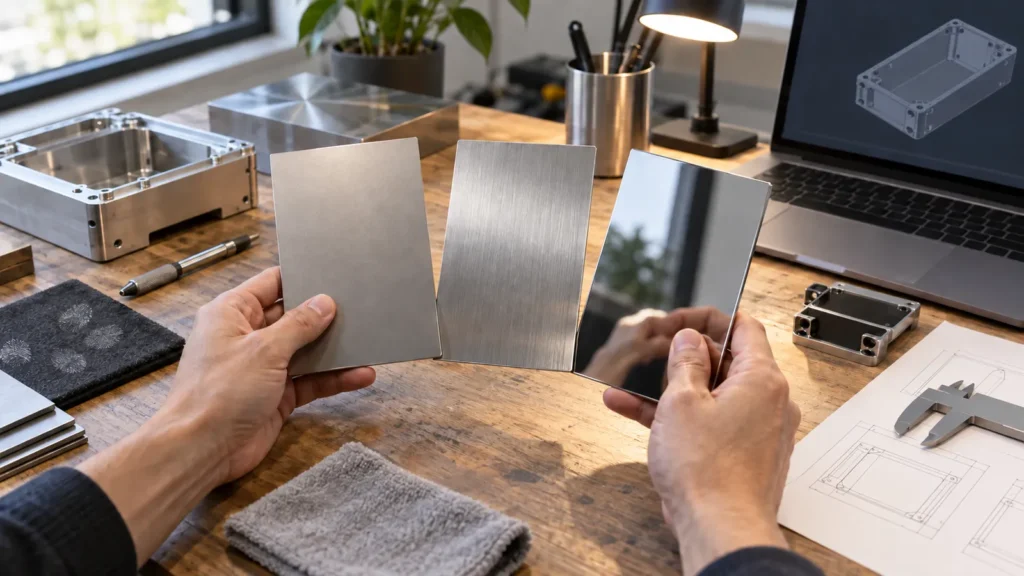
O jateamento de esferas cria uma textura fosca difusa, a escovação cria um grão direcional e o polimento reduz a textura visível em direção a uma superfície brilhante ou espelhada. A diferença visual é óbvia; a diferença de engenharia é fácil de passar despercebida. Cada processo altera bordas, marcas de ferramenta, rugosidade, sensibilidade ao manuseio, preparação para revestimento, inspeção, mão de obra e consistência de lote de maneira diferente. O acabamento deve ser selecionado com base em como o cliente verá, tocará, montará e limpará a peça.
Três Acabamentos no Mesmo Painel Usinado
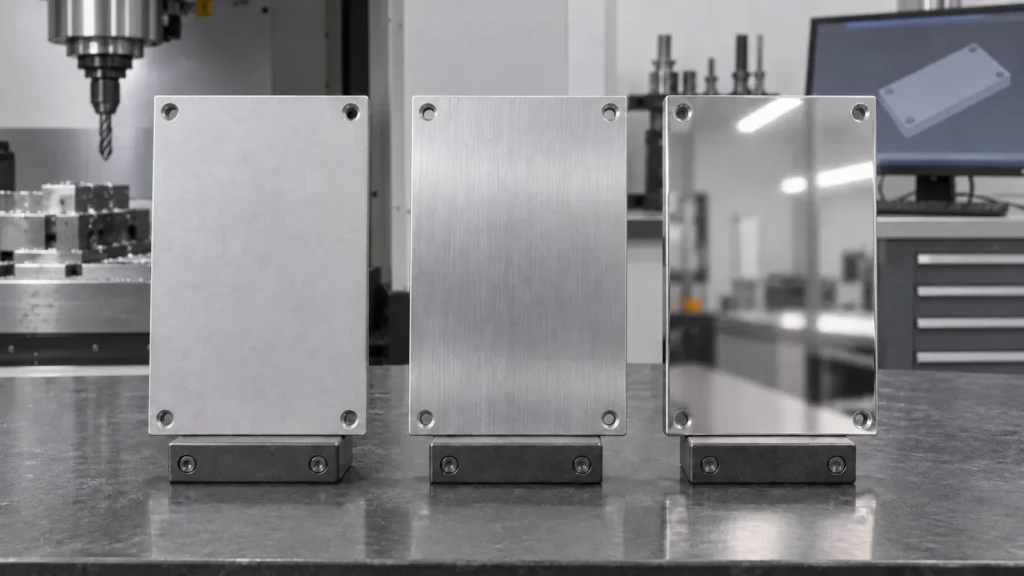
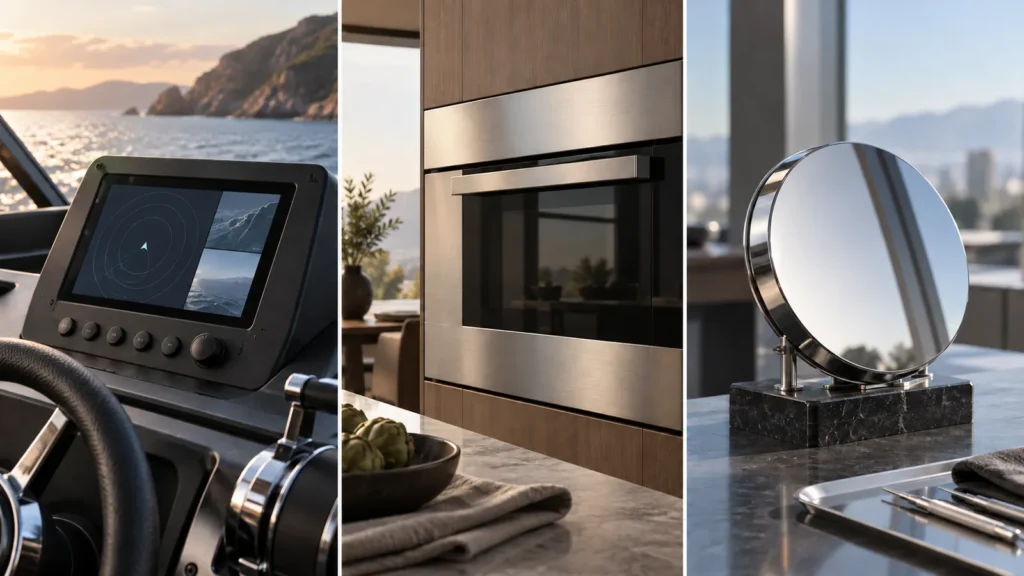
Nenhum é automaticamente “de maior qualidade”. Uma carcaça de instrumento fosca, um acabamento escovado de eletrodoméstico e um componente de display polido comunicam intenções de design diferentes. Qualidade significa que a textura selecionada é repetível, compatível com o material e aceita por um padrão visual claro.
Para tratamentos além dessas três rotas mecânicas, use o guia de acabamentos superficiais de usinagem CNC para comparar revestimentos, acabamentos de conversão, galvanoplastia e superfícies como usinadas.
Combine o Acabamento com a Linguagem Visual do Produto
Cada Processo Deixa uma Assinatura Diferente
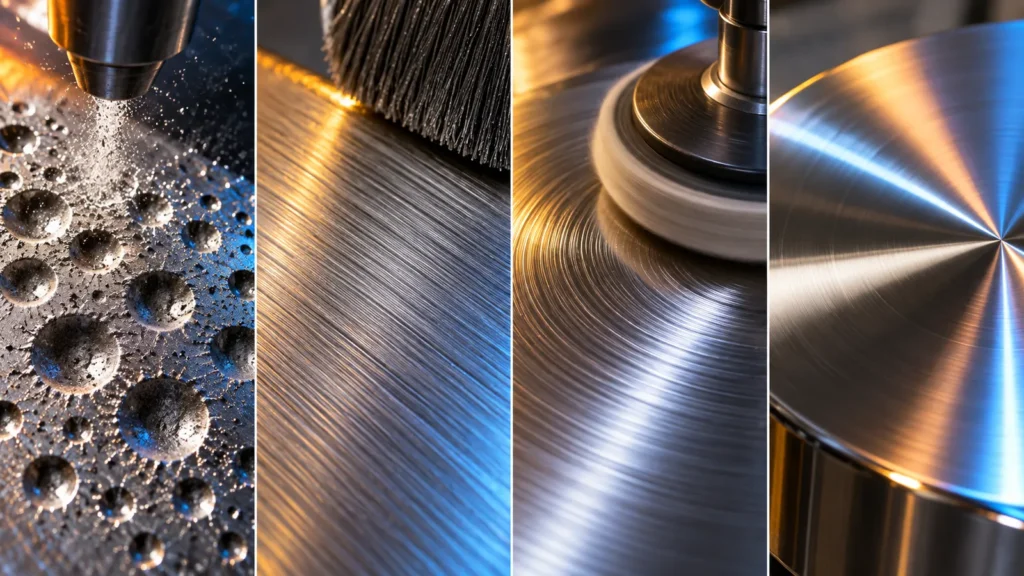
O meio atinge a superfície para criar um campo de pequenos impactos. O tipo de meio, tamanho, pressão, ângulo, distância, tempo de permanência, dureza do material e percurso do operador afetam o resultado. A granalhagem pode unificar a aparência, mas pode suavizar arestas vivas, alterar a rugosidade, incorporar contaminação ou afetar orifícios pequenos e roscas. A mascaragem é um controlo funcional, não apenas uma preferência cosmética.
Escovagem: textura com uma direção
Uma cinta abrasiva, roda, almofada ou outro contacto controlado produz um grão linear. O grão torna-se parte da geometria do produto: os painéis adjacentes devem seguir a mesma direção, os cantos precisam de regras de transição e o retrabalho pode produzir manchas locais que refletem a luz de forma diferente.
Polimento: subtração em direção ao reflexo
A abrasão progressivamente mais fina e o polimento podem reduzir riscos e produzir uma superfície brilhante. O polimento remove material e pode arredondar bordas, abrir zonas baixas, espalhar metais macios ou alterar a planicidade. Uma aparência espelhada é especialmente sensível à ondulação pré-existente e ao manuseamento.
Estas assinaturas também influenciam o toque. Uma superfície granalhada pode parecer seca e difusa, uma superfície escovada comunica direção sob a ponta dos dedos, e uma face polida parece lisa mas mostra facilmente os óleos da pele. Se o cliente manusear repetidamente a peça, teste a limpeza e a visibilidade das impressões digitais no acabamento pretendido em vez de avaliar uma amostra apenas para exposição.
Acabamentos mistos em um único componente exigem controle de transição. Uma fronteira nítida entre zonas escovadas e polidas pode exigir mascaramento ou uma linha de quebra usinada. Sem uma fronteira deliberada, o excesso e a mistura podem fazer a peça parecer retrabalhada, mesmo quando cada textura local é aceitável.
Realize uma Auditoria de Geometria Antes da Amostra Cosmética
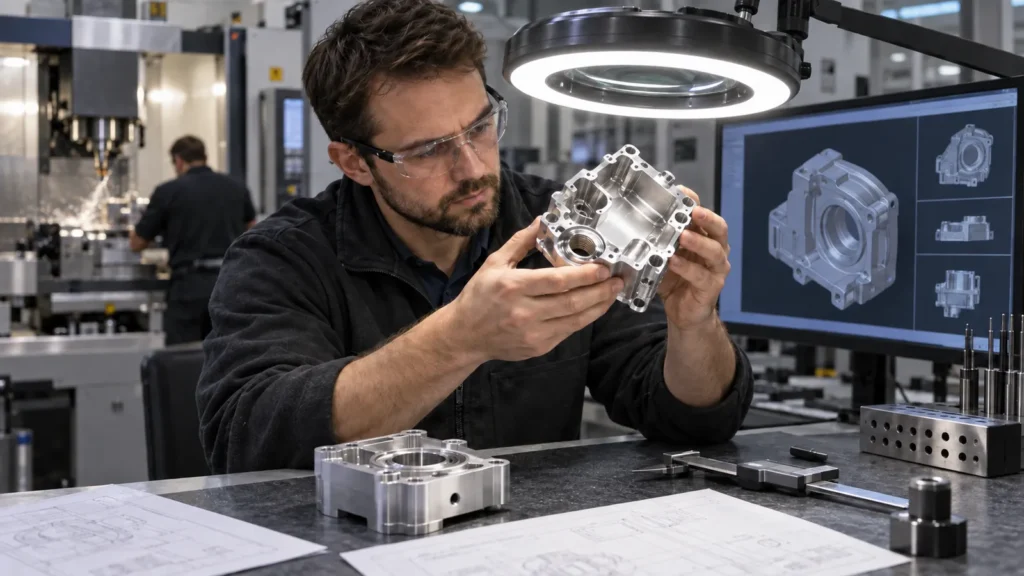
- Arestas vivas: o jateamento e o polimento podem alterar o caráter das arestas; a escovação pode quebrar o grão nas transições.
- Cavidades profundas: o meio e as ferramentas podem não alcançá-las uniformemente, e os resíduos podem ser mais difíceis de remover.
- Rosca e furos: proteja o ajuste, a limpeza e a aceitação por calibradores.
- Paredes finas: a pressão e o calor do polimento podem distorcer seções flexíveis.
- Texto em relevo e gravação: o acabamento pode suavizar detalhes ou criar sombras ao redor das características.
- Painéis refletores grandes: até mesmo ondulações menores tornam-se visualmente amplificadas.
- Conjuntos unidos: peças acabadas separadamente podem não alinhar em veio, brilho ou reflexo.
As páginas dedicadas para serviços de jateamento de esferas, acabamentos em metal escovado, e polimento espelhado podem ajudar a identificar questões específicas do processo para esta auditoria.
O Próximo Processo Pode Escolher o Acabamento por Você
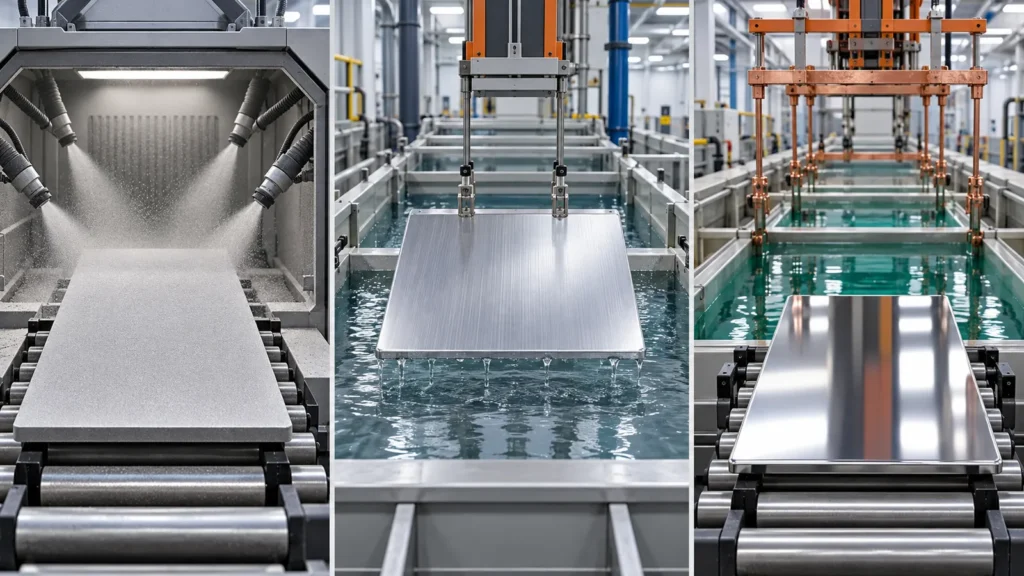
| Necessidade a jusante | Pergunta para o acabamento mecânico |
|---|---|
| Anodização | A preparação produzirá textura uniforme entre lotes de liga e zonas usinadas? |
| Pó ou pintura | A superfície está limpa e adequada para adesão sem danificar interfaces? |
| Galvanoplastia | Riscos, cavidades ou ondulações do substrato permanecerão visíveis através do depósito? |
| Marcação a laser ou impressão | A textura suporta contraste, foco, adesão e legibilidade? |
| Colagem adesiva | A zona de ligação deve ser preparada separadamente e protegida de compostos de polimento? |
A sequência é crítica. Se o jateamento ocorrer após uma operação de gravação fina, a marca pode perder contraste; se a escovação ocorrer após a usinagem, o grão pode cruzar uma aresta de referência ou alterar a retidão aparente de um painel. Coloque a ordem completa do processo no plano de fabricação e aprove amostras feitas nessa ordem.
A limpeza entre etapas também deve ser compatível com o próximo processo. Meios incrustados, resíduos abrasivos, composto de polimento e impressões digitais podem criar problemas de adesão, manchas ou cor posteriormente. Um acabamento cosmético é, portanto, também uma operação de controle de limpeza.
Construa um Painel de Aceitação, Não uma Sequência de Adjetivos
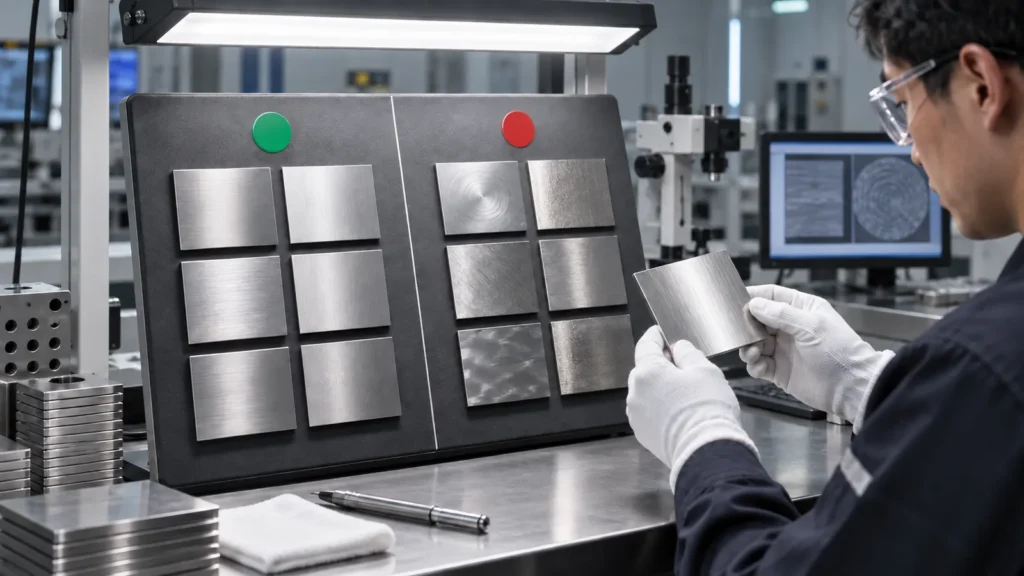
Registre esses controles visuais
- Direção e orientação da textura em relação à peça
- Meta de brilho, refletividade ou fosco por amostra aprovada
- Riscos, amassados, manchas, marcas de suporte e variação de borda permitidos
- Zonas cosméticas primária, secundária e oculta
- Expectativas de correspondência entre peças e entre lotes
- Luvas de manuseio, separadores, filme e embalagem final
Um valor de rugosidade pode complementar este padrão quando a função exigir, mas não pode substituir amostras de referência visual para grão direcional ou qualidade de espelho.
De onde o Custo Realmente Vem
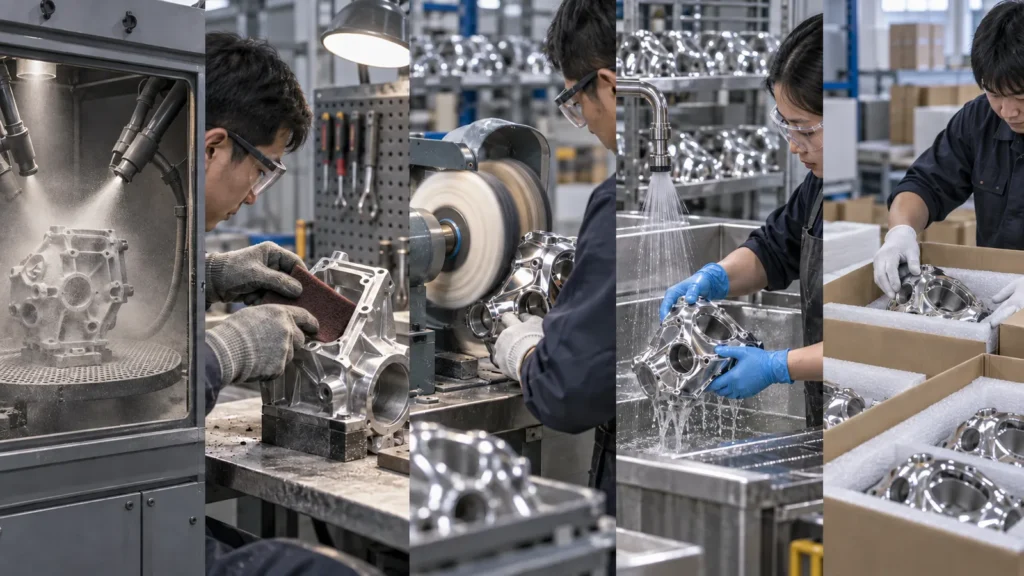
O custo frequentemente pode ser reduzido estreitando a zona cosmética, escolhendo uma textura que tolere o ambiente real, evitando acabamento em faces ocultas, projetando acesso para ferramentas e aprovando uma amostra realista antecipadamente. O processo mais barato é aquele que atende à linguagem visual do produto sem criar retrabalho recorrente.
A automação altera a estrutura de custos, mas não elimina a necessidade de um padrão. Escovação ou polimento robótico pode melhorar a repetibilidade em trajetos acessíveis, enquanto reentrâncias e transições complexas podem permanecer manuais. As revisões de cotação devem identificar quais superfícies são automatizadas, mescladas manualmente ou excluídas, para que a ampliação de escala não altere silenciosamente a aparência.
O rendimento é outro fator oculto. Uma zona espelhada exigente pode ser rejeitada por um defeito que seria invisível em textura fosca. Inclua o rendimento cosmético esperado e os limites de retrabalho ao comparar acabamentos para produção em alto volume.
Sequência de Seleção do Designer
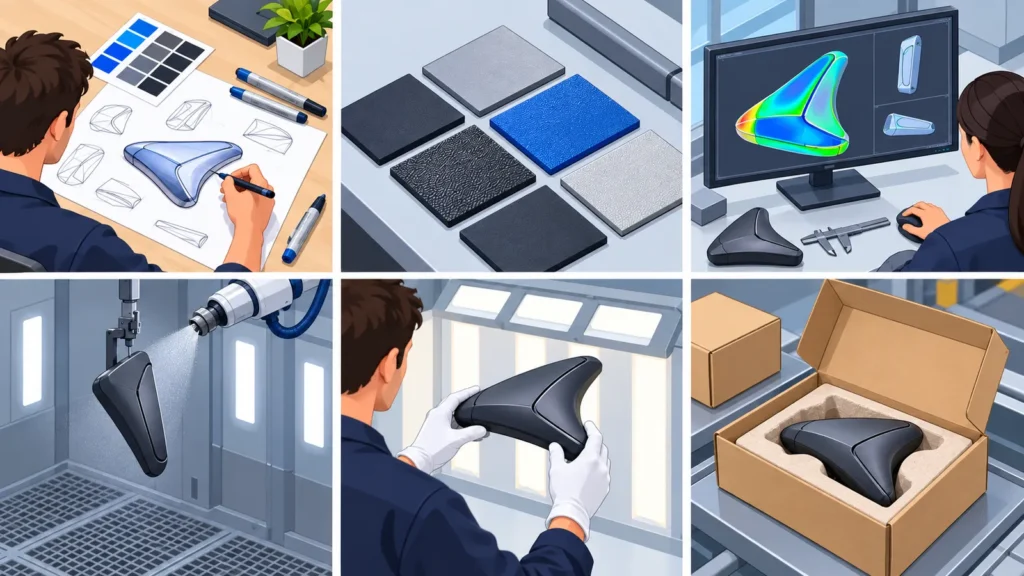
Esta sequência transforma uma preferência estética em uma especificação de fabricação auditável. Também dá ao fornecedor espaço para recomendar um processo que alcance o visual pretendido na geometria real.
Respostas Curtas para Perguntas Comuns sobre Acabamento
O jateamento pode reduzir a dominância visual de marcas de ferramenta leves e consistentes, mas não apaga sulcos profundos, vibração, amassados ou ondulações. A escovação pode incorporar as marcas em uma textura direcional. O polimento pode remover as marcas, mas pode revelar depressões e variação de geometria.
Um acabamento espelhado é o acabamento mais liso?
Uma aparência espelhada sugere baixa textura visível, mas refletividade visual e rugosidade funcional medida não são idênticas. Especifique a rugosidade separadamente quando vedação, atrito, fluxo ou capacidade de limpeza forem críticos.
Peças jateadas e escovadas podem corresponder entre lotes de produção?
Elas podem ser controladas, mas a repetibilidade depende do lote do material, da superfície inicial, da condição do meio ou abrasivo, das configurações da máquina, do percurso do operador, da orientação da peça, do tratamento posterior e da inspeção. Amostras aprovadas e condições de processo registradas reduzem a ambiguidade.
Acabamentos cosméticos devem cobrir roscas e faces de vedação?
Normalmente eles exigem revisão separada. Proteja ou controle especialmente qualquer superfície cujo ajuste, vedação, aterramento, colagem ou limpeza possa ser prejudicado pelo processo cosmético.